

لماذا أصبحت مكاسب الكفاءة المعتمدة على الأتمتة في متناول اليد الآن
عبر قطاعي قولبة البلاستيك والمطاط، تشير دراسات الحالة الأخيرة إلى موضوع مشترك: تحقق المصانع مكاسب كبيرة في الكفاءة من خلال الجمع بين الأتمتة المستهدفة والتحكم المنضبط في العمليات، وليس عن طريق ملء الأرضية بمكابس جديدة.
بالنسبة لمصانع قولبة الحقن الصغيرة والمتوسطة الحجم، يظهر هذا التحول بوضوح خاص في عام 2026. يجادل تحليل من Plastics Technology بأن الربحية تعتمد الآن أقل على عمر الآلة وأكثر على مدى ثبات الفرق في تشغيل بدء التشغيل الموحد، وتتبع وقت التوقف المرئي، والتحكم في العمليات القائم على السبب الجذري. وفي الوقت نفسه، يوثق معالجو المطاط كيف تقوم أدوات محاكاة قولبة الضغط الجديدة بتقليل التجرب والخطأ وتقصير دورات التطوير.
مجتمعة، تظهر هذه القصص مسارًا عمليًا يمكن نسخه ولصقه: استقرار طريقة تشغيل الأدوات التي تملكها بالفعل، ثم استخدام الأتمتة والمحاكاة حيث تخفف مباشرة من اختناقات العمالة أو الخردة أو التطوير.
دراسة حالة 1: الحقن الدوار ثنائي المادة للمكونات السيارات
توثق مقالة بحثية لعام 2026 تصميم وتصنيع قالب حقن دوار ثنائي المادة للمكونات السيارات يحقن البلاستيك والمطاط بشكل متسلسل في أداة واحدة. يدمج القالب اللدائن الحرارية والإيلاستومر في تسلسل حقن واحد باستخدام نظام دوار.
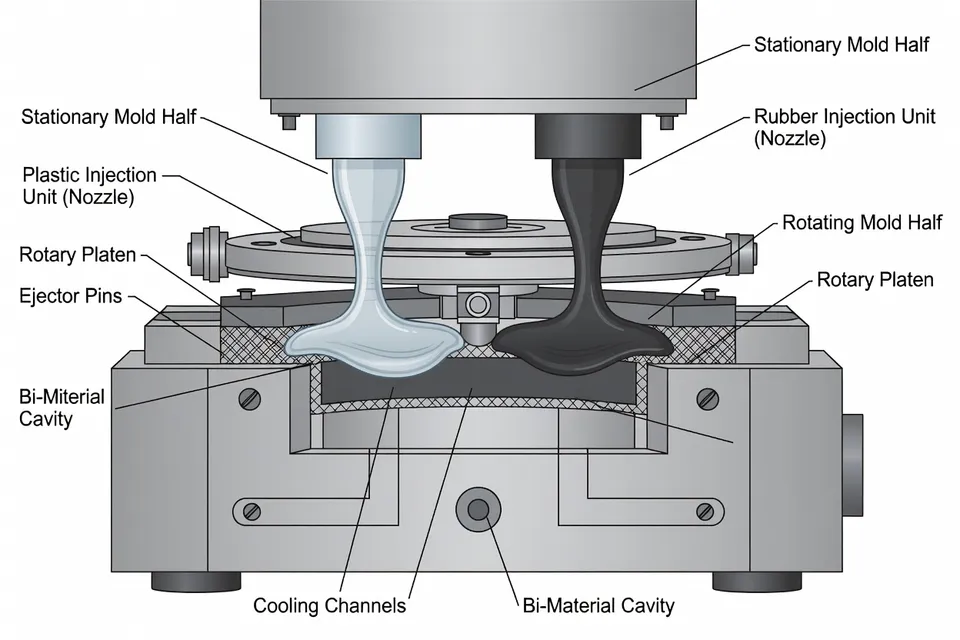
تبرز دراسة الحالة أن التصميم الناجح تطلب اهتمامًا منسقًا بـ توافق المواد، وسلوك الانكماش، وكفاءة التبريد، واستراتيجية الإزالة من القالب، والتشغيل الهيدروليكي، وقيود الآلة، واختيار مادة القالب. عمليًا، يعني ذلك التعامل مع الأتمتة ليس فقط كروبوت على المكبس، بل كنظام قولبة مهندس بالكامل:
- كان يجب تصميم الطاولة الدوارة والحقن المتسلسل حول حدود الآلة الحقيقية.
- تم نمذجة تفاعلات التبريد والانكماش بين البلاستيك والمطاط للحفاظ على الاستقرار البعدي.
- تم تصميم الإزالة من القالب والتشغيل بحيث يظل التسلسل الآلي قابلاً للتكرار خلال الإنتاج.
بالنسبة لمصانع القولبة، الدرس التشغيلي واضح: عند الجمع بين الأتمتة والقولبة متعددة المواد، يكون الانضباط في التصميم هو رافعة الكفاءة. تحتاج المصانع التي تتطلع إلى دمج التشكيل الزائد أو التجميع داخل القالب إلى تخصيص وقت هندسي لتفاعلات التبريد والإزالة من القالب والتشغيل — وليس فقط هندسة الجزء.
دراسة حالة 2: انضباط الأتمتة في مصانع قولبة الحقن الصغيرة والمتوسطة الحجم
تلخص إرشادات Plastics Technology لعام 2026 لمصانع القولبة الصغيرة والمتوسطة الحجم ثلاث ترقيات عملية مستمدة من العمل في المصانع:
-
بدء تشغيل القالب الموحد للتحكم في أغلى ساعة في الإنتاج. تبرز المقالة الخردة في التشغيل المبكر والانحراف البعدي الناتج عن الفحوصات غير الرسمية والزيادات التدريجية العشوائية.
-
معاملة وقت التوقف كسعة قابلة للاسترداد، وليس تكلفة غارقة. من خلال تسجيل التوقفات غير المخططة بأدوات بسيطة — أجهزة لوحية أو علامات SCADA أو MES — تبدأ المصانع في رؤية أنماط متكررة، مثل مجففات غير كافية للحمل الأقصى أو مكابس تفقد الوقت بسبب إنذارات مشابهة.
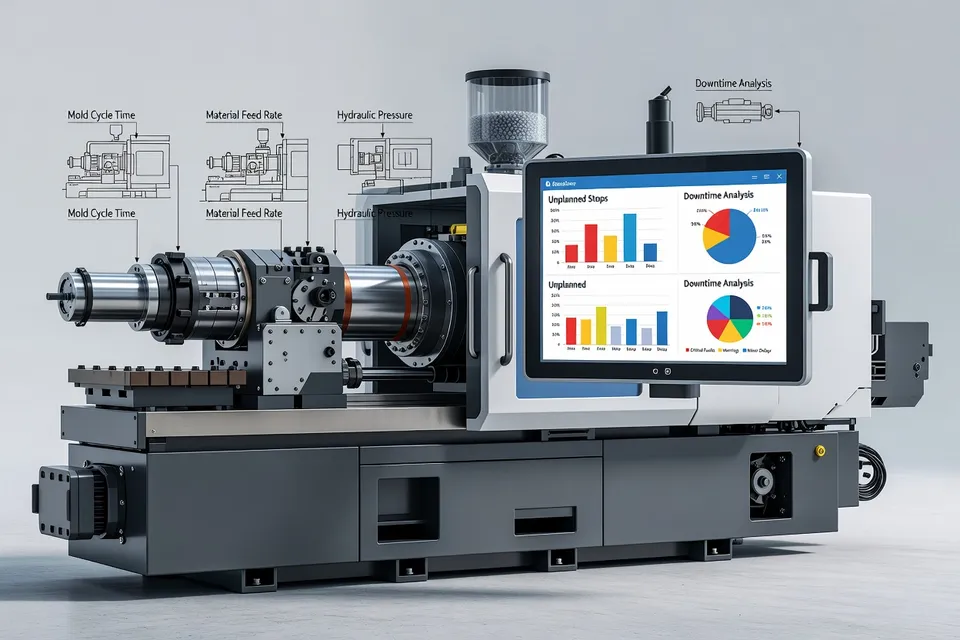
- استبدال المعالجة المدفوعة بالتعديل بالتحكم في العملية القائم على السبب الجذري. بدلاً من مطاردة العيوب بالتعديل المستمر على المقابض، يركز المشغلون على سبب حدوث تلك العيوب ويثبتون مجموعات معلمات مستقرة بمجرد إزالة السبب.
هذه الممارسات منخفضة التكلفة الرأسمالية عمدًا. تجادل المقالة بأنه في عام 2026، أسرع طريق لحماية الهامش هو التنفيذ المنضبط الذي يحول السعة الحالية إلى ربح. بالنسبة لمدير المصنع، يترجم ذلك مباشرة إلى نطاق المشروع: قبل كتابة شيك لأتمتة جديدة، تحقق من توحيد بدء التشغيل، ورؤية وقت التوقف حسب السبب، وتشغيل المراجع الرئيسية على مجموعات معلمات موثقة ومغلقة.
دراسة حالة 3: محاكاة قولبة الضغط لأجزاء المطاط
في جانب المطاط، تصف مقالة من Rubber World بتاريخ يوليو 2026 كيف توفر وحدة قولبة الضغط من MoldEx3D بيئة محاكاة مترابطة بالكامل للملء والتعبئة والتبريد والالتواء في دورات قولبة الضغط. تظهر دراسات الحالة الصناعية في تلك الميزة كيف استخدمت المحاكاة لـ:
- التنبؤ بالتدفق إلى التجاويف المعقدة أثناء مرحلة الإغلاق.
- تصور التصلب وتطور درجة الحرارة عبر سمك الجزء.
- توقع الالتواء والتغيرات البعدية قبل قطع فولاذ الأداة.
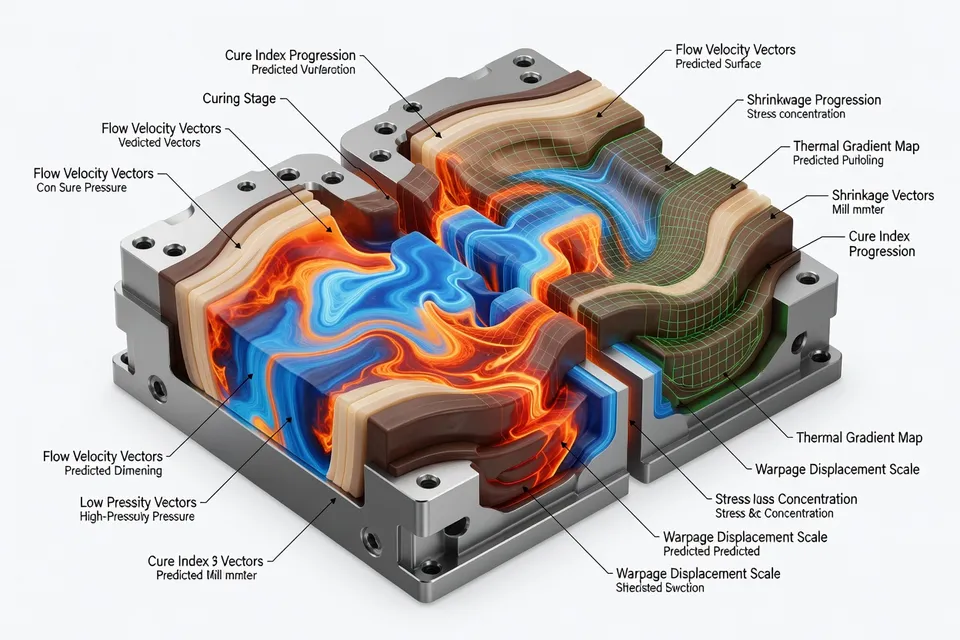
تعزز الأعمال السابقة الملخصة في ملف PDF التقني من MoldEx3D نفس النقطة: الاستثمار في المحاكاة الدقيقة في المرحلة المبكرة يقلل من عدد دورات النموذج الأولي ويبسط التحقق الشامل من تصميم القالب. وتخلص الدراسة إلى أن تشغيل المحاكاة قبل بناء الأداة يتيح للمعالجين توقع العديد من تحديات القولبة.
بالنسبة لمصانع قولبة الضغط التي تتعامل مع مركبات متوسطة الصلابة ومواد باهظة التكلفة، فإن الآثار التشغيلية مباشرة: تنقل المحاكاة المخاطر إلى المراحل المبكرة. بدلاً من اكتشاف حجم الشحنة أو موضعها أو مشكلات التصلب أثناء تجارب المقالة الأولى، يستخدم المهندسون القولبة الافتراضية لتحديد أنماط الشحن وشروط المكبس وأوقات التصلب التي تكون قريبة بالفعل من الجاهزية للإنتاج.
ما يعنيه ذلك لممارسة المصنع
عبر دراسات الحالة هذه، النمط العملي متسق:
-
أتمت حيث تكون المهام متكررة أو حرجة زمنيًا أو ثقيلة على الفحص. يتم نشر الروبوتات لإزالة الأجزاء من القالب وتكديسها وفحصها عندما يحد السرعة أو الثبات البشري من الإنتاجية والجودة.
-
عامل بيانات العملية كمادة إنتاج. سواء كانت قوائم التحقق من بدء التشغيل في قولبة الحقن أو ملفات درجة الحرارة والتصلب المحاكاة في قولبة الضغط، فإن المصانع التي تحقق النتائج هي تلك التي تعامل البيانات كجزء روتيني من تشغيل المكبس.
-
اربط الأتمتة باختناق محدد. في حالات أعواد الكواشف وألواح التشخيص، لم تقم شركات تصنيع الأجهزة الطبية بالأتمتة إلا بعد أن أصبح التعامل اللاحق قيدًا واضحًا على الأدوات ذات التجاويف الأعلى. في قولبة الضغط، تم تبرير المحاكاة حيث كانت تغييرات الأدوات باهظة التكلفة ودورات التجربة بطيئة.
خطوات قابلة للنسخ التالية لمصانع القولبة
يمكن لمصانع القولبة التي تتعرف على مصانعها في هذه القصص أن تتحرك بخطوات صغيرة وملموسة:
-
ابدأ بـ توثيق وتوحيد بدء تشغيل القوالب على وظيفة واحدة عالية الحجم، بما في ذلك فحوصات ما قبل البدء ومعايير قبول اللقطة الأولى، ثم التوسع إلى المراجع الأخرى.
-
نفذ تسجيل وقت التوقف الأساسي عند المكبس — ورق أو جهاز لوحي أو MES — لتصنيف التوقفات وتحديد سببين أو ثلاثة أسباب متكررة تبرر إما الأتمتة أو الصيانة المستهدفة.
-
بالنسبة لعمليات المطاط أو الضغط، جرب محاكاة قولبة الضغط على أداة جديدة حيث تكون الخردة أو تكلفة المادة مؤلمة. استخدم النتائج لتحديد أنماط الشحن الأولية وشروط التصلب بدلاً من التخمين أثناء التجربة.
-
عند النظر في قوالب ثنائية المادة أو الدوارة المعقدة، خصص وقت تصميم لـ استراتيجية التبريد والانكماش والإزالة من القالب إلى جانب تصميم الجزء. تظهر حالة القالب الدوار السيارات أن هذه ليست قضايا جانبية؛ بل هي مركزية لموثوقية القالب.
لا تتطلب أي من هذه الخطوات مضاعفة عدد الآلات. إنها تتطلب وقتًا وتعاونًا بين العمليات والأدوات والصيانة، واستعدادًا لمعاملة الأتمتة والمحاكاة كـ امتدادات لممارسة القولبة الجيدة، وليست حلولاً سحرية.
رؤى تحريرية
- كيف يمكن لمصانع القولبة تحديد المواضع التي ستحسن فيها الأتمتة الكفاءة فعليًا بدلاً من مجرد إضافة تعقيد؟
- الطريقة الأكثر موثوقية هي ربط قرارات الأتمتة بالاختناقات المقاسة بوضوح: الخطوات التي تحد باستمرار من الإنتاجية أو تسبب الخردة أو تتطلب فحصًا مكثفًا. من خلال توحيد عمليات بدء التشغيل وتتبع أوقات التوقف حسب السبب، يمكن للمصانع رؤية أين يقيد المناولة المتكررة أو النقل الزمني الحرج أو التعديلات اليدوية غير المستقرة الإنتاج. تميل الأتمتة المصممة خصيصًا حول هذه القيود إلى رفع الكفاءة، بينما غالبًا ما تضيف الأتمتة المثبتة دون هذا التشخيص أنماط فشل جديدة وأعباء تدريبية دون تحسين الهامش.
- لماذا أصبح بدء تشغيل القالب المنضبط رافعة استراتيجية للربحية في العمليات الصغيرة والمتوسطة؟
- بالنسبة للعديد من المصانع، تُعد الساعة الأولى من التشغيل الأكثر تكلفة والأقل تحكمًا، حيث تؤدي الخردة وإعادة العمل والانحراف البعدي إلى تآكل الهوامش قبل الوصول إلى الإنتاج المستقر. عند توحيد عمليات بدء التشغيل—باستخدام قوائم التحقق ومعايير واضحة للطلقة الأولى ومجموعات المعلمات المقفلة—تقصر المصانع هذه النافذة غير المستقرة وتقلل التباين بين الورديات. وهذا يحسن مباشرة فعالية المعدات الإجمالية ويخفض تكلفة الوحدة دون معدات جديدة، محولاً السعة الحالية إلى تدفق ربح أكثر قابلية للتنبؤ، وهو أمر بالغ الأهمية خاصة للعمليات الأصغر ذات الميزانيات الضيقة للعمالة ورأس المال.
- في القولبة متعددة المواد، لماذا يهم انضباط التصميم بقدر أهمية أجهزة الأتمتة نفسها؟
- عندما تشترك البلاستيك والمطاط أو البوليمرات المتعددة في أداة واحدة وتسلسل واحد، تصبح التفاعلات بين الانكماش والتبريد والفصل والحركة هي القيود الحقيقية على الموثوقية. إذا لم تُصمم خطوات الدوران والنقل والقذف حول حدود الآلة وسلوك المادة، فإن الأتمتة ستكرر ببساطة عدم الاستقرار بسرعة أعلى. إن التعامل مع النظام ككل—تصميم الأداة ودوائر التبريد واستراتيجية الفصل والتحكم في الحركة—يضمن بقاء الدورات الآلية مستقرة بعديًا وقابلة للتكرار، مما يجعل الأجهزة مضاعفًا للكفاءة بدلاً من مصدر للتوقفات المزمنة.
- كيف يغير التعامل مع بيانات العملية كمادة إنتاج روتينية ممارسة القولبة اليومية؟
- عندما تتعامل المصانع مع البيانات—سجلات بدء التشغيل وسجلات التوقف وملفات درجة الحرارة والمعالجة المحاكاة—بنفس الانضباط المطبق على الراتنج أو المركب، تصبح أداة للتحكم في التباين بدلاً من مجرد تقارير تاريخية. ينتقل المشغلون من التعديلات التفاعلية إلى التغييرات المبنية على الأدلة، مثبتين النوافذ المستقرة بمجرد تحديد الأسباب الجذرية. مع الوقت، ينشئ هذا حلقة تغذية راجعة: تكشف البيانات الأفضل عن القيد التالي، وتدعم حالة الأعمال للأتمتة أو الصيانة المستهدفة، وتقلل من الخردة واستهلاك الطاقة من خلال معالجة أكثر اتساقًا.
- ما الفوائد الاستدامية التي تظهر عندما تستخدم المصانع المحاكاة والأتمتة لتثبيت عمليات القولبة؟
- تميل العمليات المستقرة والمصممة جيدًا إلى تقليل الخردة وتقليل حلقات التجربة والخطأ وخفض استهلاك الطاقة غير الضروري، وكلها لها فوائد بيئية مباشرة. تنقل المحاكاة في المرحلة المبكرة الأخطاء من المكبس إلى المجال الافتراضي، مما يوفر المواد وتعديلات الأدوات، بينما تقلل الأتمتة المستهدفة من تلف المناولة وتحسن العائد من التمريرة الأولى. مع الوقت، تسمح هذه التحسينات للمصانع بتلبية توقعات تنظيمية وعميل أكثر صرامة بشأن النفايات وكثافة الكربون دون التضحية بالإنتاجية أو الجودة.
- ما المخاطر التنافسية طويلة الأمد التي تواجهها مصانع القولبة إذا استمرت في الاعتماد بشكل أساسي على التعديلات اليدوية واستكشاف الأخطاء العشوائي؟
- المصانع التي تبقى معتمدة على "تدوير المقابض" المستمر والمعرفة القبلية تقفل أداءها فعليًا بمشغلين فرديين وعادات الورديات. مع طلب العملاء لتفاوتات أضيق وأوقات تسليم أقصر وتوثيق عمليات أوضح، ستكافح هذه العمليات للتوسع أو تكرار النجاح أو اجتياز عمليات التدقيق. في المقابل، يمكن للمنافسين الذين يؤسسون التحكم في العمليات بناءً على الأسباب الجذرية والأتمتة المبنية على البيانات نقل أفضل الممارسات عبر الأدوات والمواقع، مما يجعل هياكلهم التكلفية ومستويات الجودة أصعب في المضاهاة خلال العقد القادم.
المصادر والمراجع
- 1.Taylor & Francis Online. Multi-injection mould design for automotive components. Taylor & Francis Online.
- 2.Plastics Technology. (2026, February 27). How small and midsized injection molders can increase efficiency and protect margins. Plastics Technology.
- 3.Rubber World. (2026, July 20). Compression molding simulation: Capabilities, features and industrial case studies. Rubber World.
- 4.Rahco Rubber. (2026, July 21). Case studies. Rahco Rubber.
- 5.MoldMaking Technology. (2026, August 24). Case study. MoldMaking Technology.
- 6.Meta Smart Factory. (2026, August 1). MES for injection molding: What plastics manufacturers actually need. Meta Smart Factory.