

Por qué las mejoras de eficiencia con enfoque en automatización están ahora al alcance
En el moldeo de plásticos y caucho, los estudios de caso recientes señalan un tema común: las plantas están logrando grandes mejoras de eficiencia al combinar automatización dirigida con control de procesos disciplinado, no al llenar el piso con nuevas prensas.
Para los moldeadores por inyección pequeños y medianos, este cambio es especialmente visible en 2026. Un análisis de Plastics Technology sostiene que la rentabilidad depende menos de la antigüedad de la máquina y más de la constancia con que los equipos aplican arranques estandarizados, seguimiento visible del tiempo de inactividad y control de procesos basado en causas raíz. Al mismo tiempo, los procesadores de caucho documentan cómo las nuevas herramientas de simulación de moldeo por compresión están reduciendo los ensayos y acortando los ciclos de desarrollo.
En conjunto, estas historias muestran un camino práctico y replicable: estabilizar el funcionamiento de las herramientas que ya se poseen y luego aplicar automatización y simulación donde alivien directamente cuellos de botella de mano de obra, desperdicio o desarrollo.
Estudio de caso 1: Inyección rotativa bimatéria para componentes automotrices
Un artículo de investigación de 2026 documenta el diseño y fabricación de un molde rotativo bimatéria para componentes automotrices que inyecta secuencialmente plástico y caucho en una sola herramienta. El molde integra un termoplástico y un elastómero en una secuencia de un solo disparo mediante un sistema rotativo.
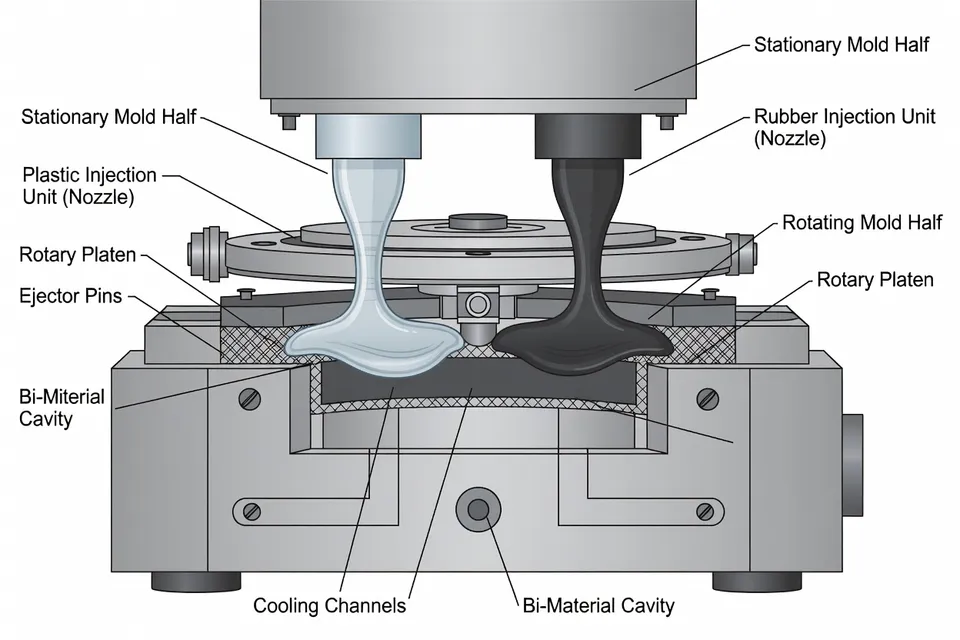
El estudio de caso destaca que el diseño exitoso requirió atención coordinada a la compatibilidad de materiales, el comportamiento de contracción, la eficiencia de enfriamiento, la estrategia de desmoldeo, la actuación hidráulica, las limitaciones de la máquina y la selección del material del molde. En la práctica, esto significó tratar la automatización no solo como un robot en la prensa, sino como un sistema de moldeo completamente diseñado:
- La mesa rotativa y la inyección secuencial tuvieron que diseñarse en torno a los límites reales de la máquina.
- Las interacciones de enfriamiento y contracción entre el plástico y el caucho se modelaron para mantener la estabilidad dimensional.
- El desmoldeo y la actuación se diseñaron para que la secuencia automatizada permaneciera repetible durante la producción.
Para los moldeadores, la lección operativa es clara: cuando se combina automatización con moldeo multimaterial, la disciplina de diseño es la palanca de eficiencia. Las plantas que buscan integrar sobremoldeo o ensamblaje en molde deben presupuestar tiempo de ingeniería para las interacciones de enfriamiento, desmoldeo y actuación, no solo para la geometría de la pieza.
Estudio de caso 2: Disciplina de automatización en moldeadores por inyección pequeños y medianos
La guía 2026 de Plastics Technology para moldeadores pequeños y medianos resume tres mejoras de proceso extraídas del trabajo en planta:
-
Arranque estandarizado del molde para controlar la hora más costosa de la producción. El artículo señala el desperdicio en las primeras corridas y la deriva dimensional derivadas de verificaciones informales y rampas ad hoc.
-
Tratar el tiempo de inactividad como capacidad recuperable, no como un costo hundido. Al registrar las paradas no planificadas con herramientas simples (tabletas, etiquetas SCADA o MES), las plantas comienzan a identificar patrones recurrentes, como secadores subdimensionados para cargas máximas o prensas que pierden tiempo en alarmas similares.
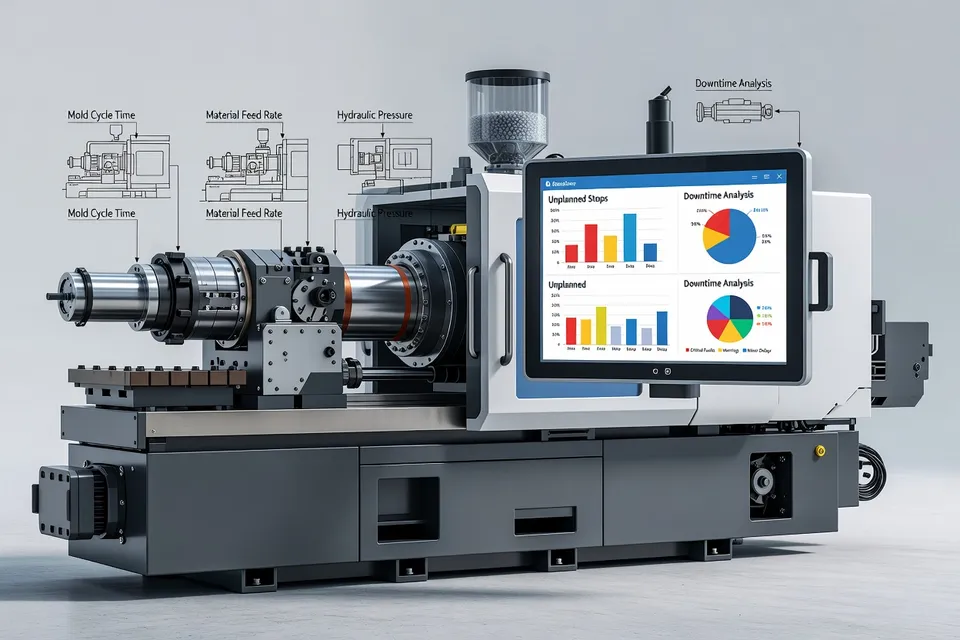
- Sustituir el procesamiento impulsado por ajustes por control de procesos basado en causas raíz. En lugar de perseguir defectos girando constantemente perillas, los operadores se centran en por qué ocurren esos defectos y bloquean conjuntos de parámetros estables una vez eliminada la causa.
Estas prácticas son deliberadamente de bajo capex. El artículo sostiene que en 2026, el camino más rápido para proteger los márgenes es una ejecución disciplinada que convierte la capacidad existente en beneficio. Para un gerente de planta, esto se traduce directamente en el alcance del proyecto: antes de emitir un cheque por nueva automatización, verifique que los arranques estén estandarizados, que el tiempo de inactividad sea visible por causa y que las referencias principales funcionen con conjuntos de parámetros bloqueados y documentados.
Estudio de caso 3: Simulación de moldeo por compresión para piezas de caucho
En el lado del caucho, un artículo de Rubber World de julio de 2026 describe cómo el módulo de moldeo por compresión de MoldEx3D proporciona un entorno de simulación completamente acoplado para llenado, compactación, enfriamiento y alabeo en ciclos de moldeo por compresión. Los estudios de caso industriales de ese reportaje muestran cómo se utilizó la simulación para:
- Predecir el flujo en cavidades complejas durante la etapa de cierre.
- Visualizar la curación y la evolución de la temperatura a través del espesor de la pieza.
- Anticipar alabeo y cambios dimensionales antes de cortar el acero de la herramienta.
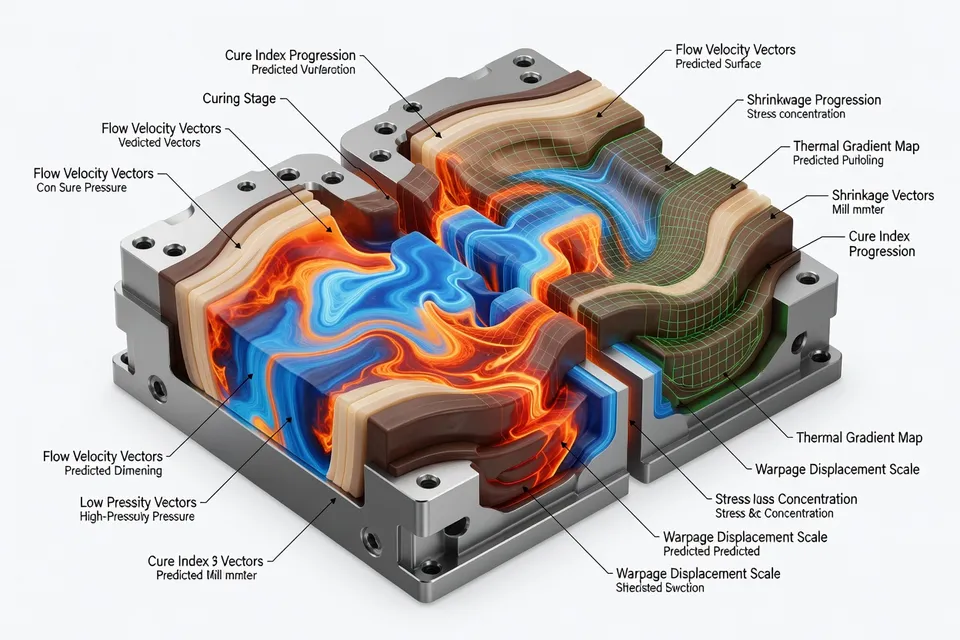
Trabajos anteriores resumidos en un PDF técnico de MoldEx3D refuerzan el mismo punto: invertir en simulaciones precisas en etapas tempranas reduce el número de iteraciones de prototipos y agiliza la validación general del diseño del molde. El estudio concluye que realizar simulaciones antes de construir la herramienta permite a los procesadores anticipar muchos desafíos del moldeo.
Para los moldeadores por compresión que trabajan con compuestos de dureza media y materiales costosos, la implicación operativa es directa: la simulación traslada el riesgo hacia arriba. En lugar de descubrir problemas de tamaño de carga, colocación o curado durante las pruebas de primer artículo, los ingenieros usan el moldeo virtual para establecer patrones de carga, condiciones de prensa y tiempos de curado que ya están cerca de estar listos para producción.
Qué significa esto para la práctica en planta
En estos estudios de caso, el patrón práctico es consistente:
-
Automatizar donde las tareas son repetitivas, críticas en tiempo o intensivas en inspección. Se están implementando robots para desmoldear, apilar e inspeccionar piezas cuando la velocidad o consistencia humana limita el rendimiento y la calidad.
-
Tratar los datos de proceso como un material de producción. Ya sean listas de verificación de arranque en moldeo por inyección o perfiles simulados de temperatura y curado en compresión, las plantas que obtienen resultados son las que tratan los datos como parte rutinaria del funcionamiento de la prensa.
-
Vincular la automatización a un cuello de botella definido. En los casos de tiras reactivas y placas diagnósticas, los fabricantes de dispositivos médicos solo automatizaron cuando el manejo posterior se convirtió en una restricción clara para herramientas de mayor cavidad. En el moldeo por compresión, la simulación se justificó donde los cambios de herramienta eran costosos y los bucles de prueba lentos.
Pasos siguientes copiables para moldeadores
Los moldeadores que reconocen sus propias plantas en estas historias pueden avanzar en pasos pequeños y concretos:
-
Comenzar por documentar y estandarizar los arranques de molde en un trabajo de alto volumen, incluyendo verificaciones previas al arranque y criterios de aceptación del primer disparo, y luego expandar a otras referencias.
-
Implementar un registro básico de tiempo de inactividad en la prensa (papel, tableta o MES) para categorizar paradas e identificar dos o tres causas recurrentes que justifiquen automatización o mantenimiento dirigido.
-
Para operaciones de caucho o compresión, realizar un piloto de simulación de moldeo por compresión en una herramienta nueva donde el desperdicio o el costo del material sería doloroso. Usar los resultados para establecer patrones de carga iniciales y condiciones de curado en lugar de adivinar durante las pruebas.
-
Al considerar moldes bimatéria complejos o rotativos, presupuestar tiempo de diseño para enfriamiento, contracción y estrategia de desmoldeo junto con el diseño de la pieza. El caso del molde rotativo automotriz muestra que estos no son temas secundarios; son centrales para la fiabilidad del molde.
Ninguno de estos pasos requiere duplicar el número de máquinas. Requieren tiempo, cooperación entre proceso, herramentales y mantenimiento, y la disposición a tratar la automatización y la simulación como extensiones de una buena práctica de moldeo, no como soluciones milagrosas.
Análisis editorial
- ¿Cómo pueden las plantas de moldeo identificar dónde la automatización mejorará realmente la eficiencia en lugar de simplemente añadir complejidad?
- El enfoque más fiable es vincular las decisiones de automatización a cuellos de botella claramente medidos: pasos que consistentemente limitan el rendimiento, generan desperdicio o requieren inspección intensiva. Al estandarizar los arranques y rastrear el tiempo de inactividad por causa, las plantas pueden ver dónde el manejo repetitivo, las transferencias críticas en tiempo o los ajustes manuales inestables están limitando la producción. La automatización diseñada específicamente alrededor de esas restricciones tiende a aumentar la eficiencia; la automatización instalada sin esa base diagnóstica a menudo añade nuevos modos de fallo y sobrecarga de capacitación sin mejorar el margen.
- ¿Por qué el arranque disciplinado de moldes se está convirtiendo en una palanca estratégica para la rentabilidad en operaciones pequeñas y medianas?
- Para muchas plantas, la primera hora de una corrida es la más costosa y menos controlada, con desperdicio, reproceso y deriva dimensional que erosionan los márgenes antes de alcanzar la producción estable. Cuando los arranques se estandarizan —listas de verificación, criterios claros para el primer disparo y conjuntos de parámetros bloqueados—, las plantas acortan esta ventana inestable y reducen la variación entre turnos. Esto mejora directamente la OEE y reduce el costo unitario sin nuevo equipo, convirtiendo la capacidad existente en un flujo de ganancias más predecible, lo cual es especialmente crítico para operaciones más pequeñas con presupuestos ajustados de mano de obra y capital.
- En el moldeo multimaterial, ¿por qué la disciplina de diseño importa tanto como el propio hardware de automatización?
- Cuando el plástico y el caucho o múltiples polímeros comparten una sola herramienta y secuencia, las interacciones entre contracción, enfriamiento, desmoldeo y accionamiento se convierten en las verdaderas restricciones de la fiabilidad. Si los pasos de rotación, transferencia y eyección no están diseñados alrededor de los límites de la máquina y el comportamiento del material, la automatización simplemente repetirá la inestabilidad a mayor velocidad. Tratar el sistema como un todo —diseño de la herramienta, circuitos de enfriamiento, estrategia de desmoldeo y control de movimiento— asegura que los ciclos automatizados permanezcan dimensionalmente estables y repetibles, haciendo que el hardware sea un multiplicador de eficiencia en lugar de una fuente de paradas crónicas.
- ¿Cómo cambia la práctica diaria del moldeo el tratar los datos de proceso como un material de producción rutinario?
- Cuando las plantas manejan los datos —registros de arranque, registros de tiempo de inactividad, perfiles simulados de temperatura y curado— con la misma disciplina que la resina o el compuesto, se convierte en una herramienta para controlar la variación en lugar de solo reportes históricos. Los operadores pasan de ajustes reactivos a cambios basados en evidencia, fijando ventanas estables una vez identificadas las causas raíz. Con el tiempo, esto crea un bucle de retroalimentación: mejores datos revelan la siguiente restricción, respaldan el caso de negocio para automatización o mantenimiento dirigido, y reducen tanto el desperdicio como el uso de energía mediante un procesamiento más consistente.
- ¿Qué beneficios de sostenibilidad surgen cuando las plantas usan simulación y automatización para estabilizar los procesos de moldeo?
- Los procesos estables y bien diseñados tienden a reducir el desperdicio, disminuir los bucles de prueba y error y bajar el consumo innecesario de energía, todo lo cual tiene beneficios ambientales directos. La simulación en etapa temprana desplaza los errores de la prensa al dominio virtual, ahorrando material y modificaciones de herramientas, mientras que la automatización dirigida minimiza el daño por manipulación y mejora el rendimiento de primera pasada. Con el tiempo, estas mejoras permiten a las plantas cumplir con expectativas regulatorias y de clientes más estrictas sobre residuos e intensidad de carbono sin sacrificar el rendimiento o la calidad.
- ¿Qué riesgos competitivos a largo plazo enfrentan las plantas de moldeo si continúan confiando principalmente en ajustes manuales y resolución de problemas ad hoc?
- Las plantas que siguen dependiendo de constantes 'ajustes de perilla' y conocimiento tribal están efectivamente bloqueando su rendimiento a operadores individuales y hábitos de turno. A medida que los clientes exigen tolerancias más estrictas, plazos de entrega más cortos y documentación de proceso más clara, esas operaciones tendrán dificultades para escalar, replicar el éxito o satisfacer auditorías. En contraste, los competidores que institucionalizan el control de procesos basado en causas raíz y la automatización impulsada por datos pueden transferir las mejores prácticas entre herramientas y sitios, haciendo que sus estructuras de costos y niveles de calidad sean más difíciles de igualar en la próxima década.
Fuentes y referencias
- 1.Taylor & Francis Online. Multi-injection mould design for automotive components. Taylor & Francis Online.
- 2.Plastics Technology. (2026, February 27). How small and midsized injection molders can increase efficiency and protect margins. Plastics Technology.
- 3.Rubber World. (2026, July 20). Compression molding simulation: Capabilities, features and industrial case studies. Rubber World.
- 4.Rahco Rubber. (2026, July 21). Case studies. Rahco Rubber.
- 5.MoldMaking Technology. (2026, August 24). Case study. MoldMaking Technology.
- 6.Meta Smart Factory. (2026, August 1). MES for injection molding: What plastics manufacturers actually need. Meta Smart Factory.