

自動化優先の効率向上は今や手の届くところに
プラスチックおよびゴム成形の分野で、最近の事例研究に共通するテーマが浮かび上がっています。それは工場が新しいプレス機を大量に導入するのではなく、対象を絞った自動化と規律あるプロセス管理を組み合わせることで大きな効率向上を実現しているという点です。
中小規模の射出成形業者にとって、この変化は2026年に特に顕著です。Plastics Technologyの分析では、収益性は機械の新旧よりも、チームが標準化された立ち上げ、可視化されたダウンタイム追跡、根本原因に基づくプロセス管理をどれだけ一貫して実行できるかにかかっていると指摘しています。一方、ゴム加工業者では、新しい圧縮成形シミュレーションツールが試行錯誤を減らし、開発サイクルを短縮している事例が報告されています。
これらの事例は、実践的で即応用可能な道筋を示しています。すなわち、すでに所有する工具の運用方法を安定させ、その上で自動化とシミュレーションを労働力、廃棄物、開発のボトルネックを直接解消する場面で活用するというものです。
事例研究1:自動車部品向けロータリー二材質射出成形
2026年の研究論文では、自動車部品向けロータリー二材質射出成形金型の設計と製造について報告されています。この金型は、1つの工具内でプラスチックとゴムを順次射出します。ロータリーシステムを用いて熱可塑性樹脂とエラストマーを1ショットで一体化します。
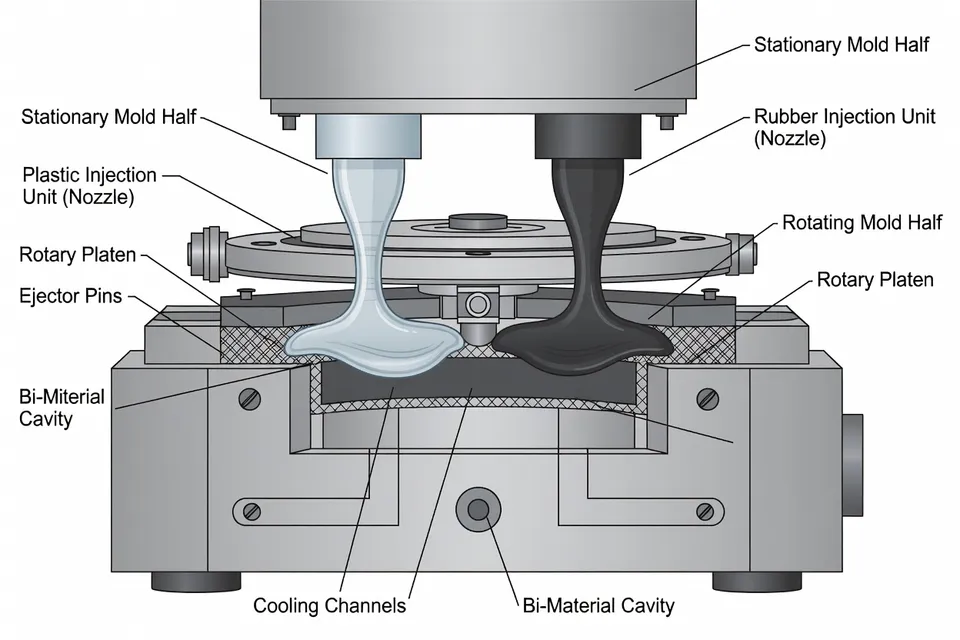
事例研究では、成功した設計には材料適合性、収縮挙動、冷却効率、離型戦略、油圧作動、機械制約、金型材料選定への協調的な配慮が必要だったと強調しています。実際には、自動化を単なるプレス上のロボットとしてではなく、完全に設計された成形システムとして扱う必要があります。
- ロータリーテーブルと順次射出は、実際の機械限界に合わせて設計する必要がある。
- プラスチックとゴムの冷却および収縮相互作用をモデル化し、寸法安定性を確保する。
- 離型と作動機構を設計し、自動シーケンスが生産を通じて再現可能に保つ。
成形業者にとっての運用上の教訓は明確です。自動化と多材質成形を組み合わせる場合、設計の規律こそが効率のレバーとなるということです。オーバーモールディングやインモールドアセンブリを導入しようとする工場は、部品形状だけでなく冷却、離型、作動の相互作用に工学時間を割り当てる必要があります。
事例研究2:中小規模射出成形業者における自動化の規律
Plastics Technologyの2026年中小規模成形業者向けガイドラインは、工場実務から導かれた3つのプロセス改善をまとめています。
- 標準化された金型立ち上げにより、生産で最もコストのかかる時間を管理する。記事では、非公式なチェックや場当たり的な立ち上げから生じる初期不良や寸法変動を指摘しています。
- ダウンタイムを回収可能な能力として扱う。タブレット、SCADAタグ、MESなどの簡易ツールで計画外停止を記録することで、工場は繰り返し発生するパターン(例:ピーク負荷時の乾燥機不足や類似アラームによるプレス停止時間)を把握し始めます。
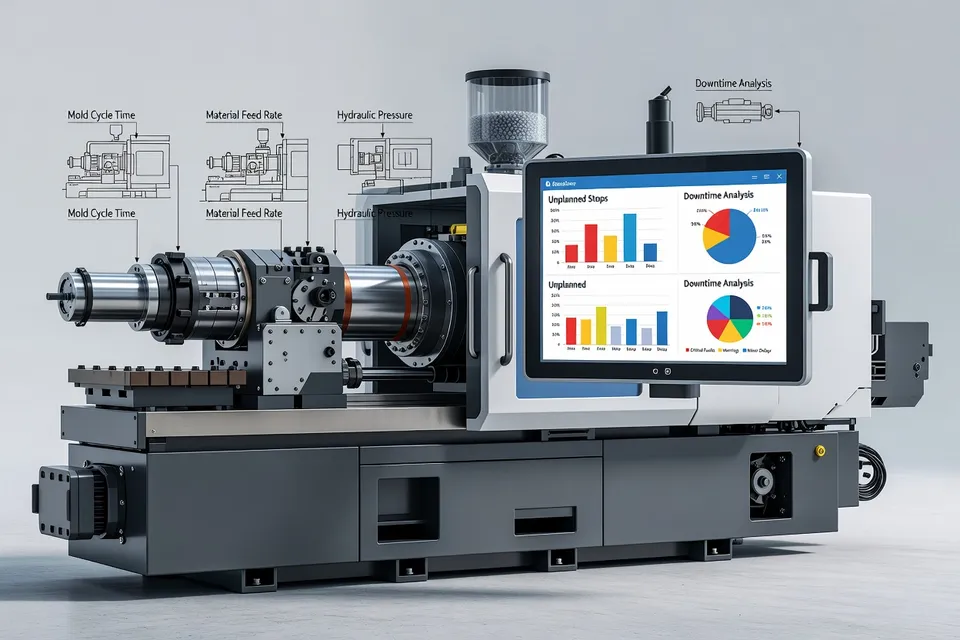
- 調整駆動の加工を根本原因に基づくプロセス管理に置き換える。欠陥を常にノブを回して追いかけるのではなく、欠陥が発生する原因を究明し、原因除去後に安定したパラメータセットをロックします。
これらの実践は意図的に低投資です。記事は2026年において、既存能力を利益に変換する規律ある実行こそが利益保護への最速経路であると主張しています。工場管理者にとって、これはプロジェクトのスコープ設定に直結します。新規自動化に予算を割く前に、立ち上げが標準化され、ダウンタイムが原因別に可視化され、主要品番がロックされた文書化済みパラメータセットで稼働しているかを確認してください。
事例研究3:ゴム部品向け圧縮成形シミュレーション
ゴム分野では、2026年7月のRubber World記事で、MoldEx3Dの圧縮成形モジュールが圧縮成形サイクルにおける充填、加圧、冷却、反りの完全連成シミュレーション環境を提供していると紹介しています。同特集の産業事例研究では、シミュレーションが以下に活用されたことが示されています。
- 型閉じ段階での複雑キャビティへの流れを予測。
- 部品厚み方向の硬化と温度変化を可視化。
- 工具鋼を切削する前に反りや寸法変化を予測。
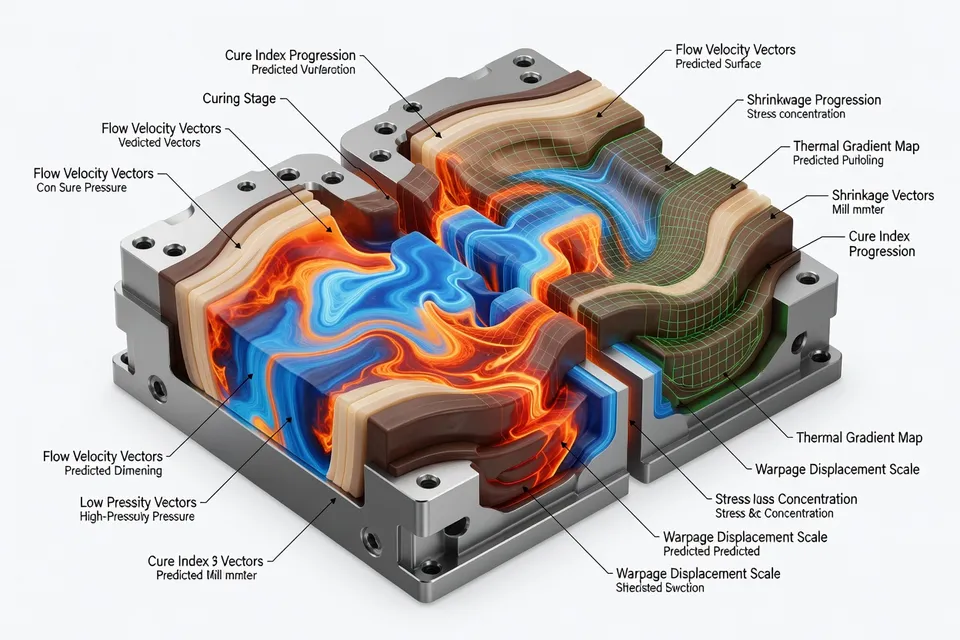
MoldEx3Dの技術PDFにまとめられた以前の研究も同じ点を強調しています。すなわち、正確な初期段階シミュレーションへの投資はプロトタイプループの回数を減らし、金型設計検証全体を効率化するというものです。研究は、工具製作前にシミュレーションを実行することで、多くの成形課題を事前に回避できると結論づけています。
中硬度コンパウンドや高価な材料を扱う圧縮成形業者にとって、運用上の意味は明快です。シミュレーションはリスクを上流にシフトさせるということです。初回品検査でチャージ量、配置、硬化の問題を発見するのではなく、仮想成形を使って生産に近いチャージパターン、プレス条件、硬化時間を設定できます。
工場実務への示唆
これらの事例研究を通じて、実践的なパターンは一貫しています。
- 反復的、時間的制約が厳しい、または検査負荷の高い作業を自動化する。ロボットは、人間の速度や一貫性がスループットや品質を制限する場合に、離型、積み重ね、検査に導入されています。
- プロセスデータを生産材料として扱う。射出成形の立ち上げチェックリストであれ、圧縮成形のシミュレーション温度・硬化プロファイルであれ、成果を上げている工場はデータをプレス稼働の日常業務の一部として扱っています。
- 自動化を明確なボトルネックに結びつける。試薬ディップスティックや診断プレートの事例では、下流ハンドリングが多キャビティ工具の制約になった時点で初めて自動化が実施されました。圧縮成形では、工具交換が高価で試行ループが遅い場面でシミュレーションが正当化されました。
成形業者向けにコピー可能な次のステップ
自社工場をこれらの事例に重ね合わせる成形業者は、小さく具体的なステップから始められます。
- まず1つの高生産品番で金型立ち上げを文書化・標準化し、事前チェックと初回ショット合格基準を含め、その後他の品番へ拡大する。
- プレスで基本的なダウンタイム記録(紙、タブレット、MES)を導入し、停止を分類して2〜3の繰り返し原因を特定し、自動化または対象を絞ったメンテナンスの根拠とする。
- ゴムまたは圧縮成形操業では、廃棄物や材料費が痛手になる新工具で圧縮成形シミュレーションを試験導入し、結果を基に初期チャージパターンと硬化条件を設定して推測を避ける。
- 複雑な二材質またはロータリー金型を検討する際は、部品設計と並行して冷却、収縮、離型戦略に設計時間を割り当てる。自動車用ロータリー金型の事例は、これらが副次的問題ではなく金型信頼性の核心であることを示しています。
これらのステップは機械台数の倍増を必要としません。時間、プロセス・工具・保全部門間の協力、そして自動化とシミュレーションを優れた成形実務の延長として扱う姿勢が必要です。
編集部の見解
- 成形工場は、自動化が単に複雑さを増すのではなく、本当に効率を改善する場所をどのように特定できるでしょうか?
- 最も信頼できる方法は、自動化の決定を明確に測定されたボトルネックに結びつけることです。スループットを常に制限し、スクラップを生み出し、または集中的な検査を必要とする工程です。立ち上げを標準化し、原因別にダウンタイムを追跡することで、工場は反復的なハンドリング、時間的制約のある移送、または不安定な手動調整が出力を制約している箇所を把握できます。これらの制約に合わせて設計された自動化は効率を向上させる傾向がありますが、診断に基づかない自動化は新しい故障モードやトレーニングの負担を追加し、マージンを改善しないことがよくあります。
- 中小規模の事業にとって、規律ある金型立ち上げが収益性の戦略的手段となる理由は何でしょうか?
- 多くの工場では、稼働開始の最初の1時間が最もコストがかかり、管理しにくい時間帯です。スクラップ、再加工、寸法のばらつきが安定生産に至る前に利益を圧迫します。立ち上げを標準化(チェックリスト、初回ショットの基準、固定パラメータ)することで、この不安定な期間を短縮し、シフト間のばらつきを低減できます。これにより新たな設備投資なしにOEEが向上し、単価が低下し、既存の生産能力をより予測可能な利益源に変えられます。特に労働力と資本に制約のある小規模事業にとって重要です。
- マルチマテリアル成形において、設計の規律が自動化ハードウェア自体と同じくらい重要な理由は何でしょうか?
- プラスチックとゴム、または複数のポリマーが同一ツールと工程を共有する場合、収縮、冷却、脱型、作動の相互作用が信頼性の真の制約となります。ロータリー、トランスファー、エジェクションの各工程が機械限界と材料挙動に合わせて設計されていなければ、自動化は単に不安定さを高速で繰り返すだけです。ツール設計、冷却回路、脱型戦略、モーション制御をシステム全体として扱うことで、自動サイクルを寸法安定性と再現性のあるものにし、ハードウェアを効率の増幅装置にできます。
- プロセスデータを日常の生産材料として扱うことで、成形の実務はどのように変わるのでしょうか?
- 工場がデータ(立ち上げ記録、ダウンタイムログ、シミュレーションによる温度・硬化プロファイル)を樹脂やコンパウンドと同じ規律で扱うと、データは単なる履歴報告ではなく、ばらつきを制御するツールになります。オペレーターは反応的な調整から根拠に基づく変更へ移行し、根本原因を特定した上で安定したウィンドウを固定できます。これにより、良いデータが次の制約を明らかにし、的を絞った自動化やメンテナンスの事業性を裏付け、スクラップとエネルギー消費を低減するフィードバックループが生まれます。
- 成形工程を安定させるためにシミュレーションと自動化を活用すると、どのような持続可能性の利点が生まれるのでしょうか?
- 安定した、適切に設計された工程はスクラップを削減し、試行錯誤のループを減らし、不必要なエネルギー消費を抑えます。これらはすべて直接的な環境メリットをもたらします。初期段階でのシミュレーションはミスをプレスから仮想空間へ移し、材料と金型修正を節約します。的を絞った自動化はハンドリングによる損傷を最小限に抑え、初回合格率を向上させます。長期的にこれらの改善により、工場はスループットや品質を犠牲にすることなく、廃棄物とカーボン強度に関する規制や顧客の厳しい要求に対応できます。
- 成形工場が主に手動調整と場当たり的なトラブルシューティングに依存し続けると、長期的にどのような競争リスクに直面するのでしょうか?
- 常時「ノブを回す」作業や属人的な知識に依存し続ける工場は、事実上そのパフォーマンスを個々のオペレーターやシフトの習慣に縛り付けることになります。顧客がより厳しい公差、短いリードタイム、明確な工程文書を求めるようになる中、そうした工場は規模拡大や成功の再現、監査対応に苦労するでしょう。一方、根本原因に基づく工程管理とデータ駆動の自動化を制度化した競合他社は、ツールや拠点間でベストプラクティスを移転でき、コスト構造と品質レベルを今後10年で追随しにくくします。
出典・参考文献
- 1.Taylor & Francis Online. Multi-injection mould design for automotive components. Taylor & Francis Online.
- 2.Plastics Technology. (2026, February 27). How small and midsized injection molders can increase efficiency and protect margins. Plastics Technology.
- 3.Rubber World. (2026, July 20). Compression molding simulation: Capabilities, features and industrial case studies. Rubber World.
- 4.Rahco Rubber. (2026, July 21). Case studies. Rahco Rubber.
- 5.MoldMaking Technology. (2026, August 24). Case study. MoldMaking Technology.
- 6.Meta Smart Factory. (2026, August 1). MES for injection molding: What plastics manufacturers actually need. Meta Smart Factory.