

为什么以自动化优先的效率提升如今触手可及
在塑料和橡胶成型领域,近期案例研究指向一个共同主题:工厂正通过将针对性自动化与严格的过程控制相结合来实现显著的效率提升,而非在车间铺满新压机。
对于小型和中型注塑厂而言,这一转变在2026年尤为明显。一篇《塑料技术》分析文章指出,盈利能力现在较少取决于设备新旧,而更多取决于团队如何一致地执行标准化启动、可见停机跟踪和根本原因过程控制。与此同时,橡胶加工商正在记录新的压缩成型模拟工具如何减少试错并缩短开发周期。
综合这些案例,展示了一条实用、可复制的路径:稳定现有工具的运行方式,然后在直接缓解劳动力、废料或开发瓶颈的地方使用自动化和模拟。
案例研究1:汽车零部件的旋转双料注塑
2026年的一篇研究文章记录了用于汽车零部件的旋转双料注塑模具的设计与制造,该模具在同一工具中依次注入塑料和橡胶。该模具使用旋转系统将热塑性塑料和弹性体集成到一次注射序列中。
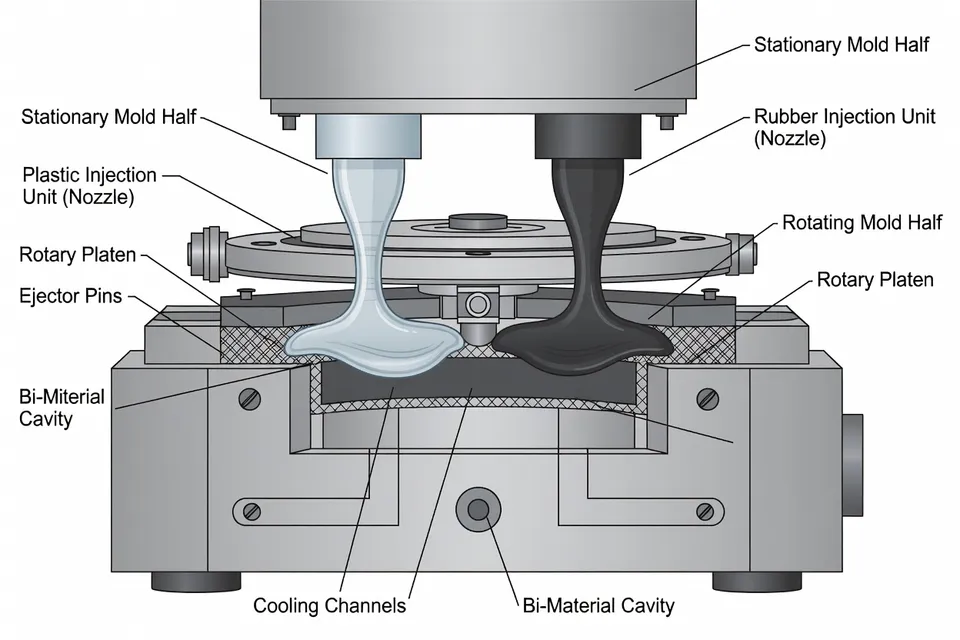
案例研究强调,成功设计需要协调关注材料相容性、收缩行为、冷却效率、脱模策略、液压驱动、机器约束和模具材料选择。实际上,这意味着将自动化不仅视为压机上的机器人,而是视为一个完全工程化的成型系统:
- 旋转台和顺序注射必须围绕实际机器限制进行设计。
- 塑料和橡胶之间的冷却和收缩相互作用需建模以保持尺寸稳定性。
- 脱模和驱动需工程化,确保自动化序列在生产中保持可重复性。
对模具厂而言,操作教训明确:当将自动化与多材料成型结合时,设计纪律是效率杠杆。寻求集成包覆成型或模内组装的工厂需要为冷却、脱模和驱动相互作用预算工程时间,而非仅关注零件几何形状。
案例研究2:小型和中型注塑厂的自动化纪律
《塑料技术》2026年针对小型和中型模具厂的指导总结了来自工厂实践的三项过程升级:
-
标准化模具启动以控制生产中最昂贵的一小时。文章指出非正式检查和临时升温导致的早期废料和尺寸漂移。
-
将停机视为可恢复产能,而非沉没成本。通过使用简单工具(平板、SCADA标签或MES)记录非计划停机,工厂开始发现重复模式,例如峰值负载时干燥机容量不足或压机因类似警报损失时间。
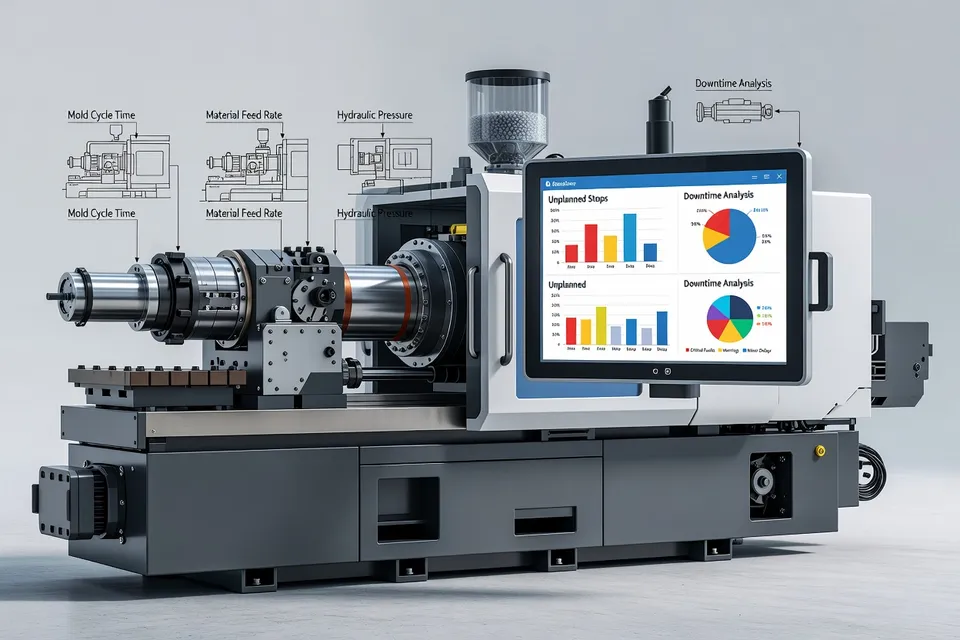
- 用根本原因过程控制取代调整驱动的加工。操作员不再通过不断旋钮追逐缺陷,而是专注于缺陷发生的原因,并在消除原因后锁定稳定参数集。
这些实践故意采用低资本支出。文章认为,在2026年,保护利润率的最快路径是纪律执行,将现有产能转化为利润。对工厂经理而言,这直接转化为项目范围界定:在为新自动化开支票前,验证启动已标准化、停机按原因可见,以及主要参考运行在锁定、记录的参数集上。
案例研究3:橡胶零件的压缩成型模拟
橡胶领域,《橡胶世界》2026年7月的一篇文章描述了MoldEx3D的压缩成型模块如何提供压缩成型循环中填充、保压、冷却和翘曲的完全耦合模拟环境。该特写中的工业案例研究展示了模拟如何用于:
- 预测合模阶段复杂型腔的流动。
- 可视化零件厚度方向的固化和温度演变。
- 在切削模具钢前预测翘曲和尺寸变化。
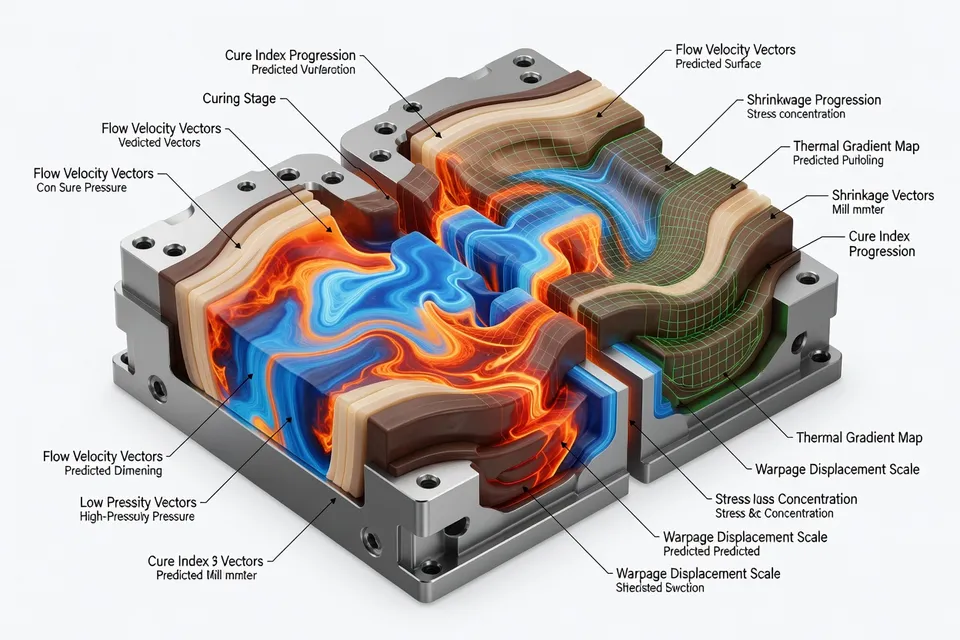
MoldEx3D技术PDF中总结的早期工作强化了同一观点:在早期阶段投资准确模拟可减少原型循环次数并简化整体模具设计验证。研究结论是,在模具制造前运行模拟可让加工商预先应对许多成型挑战。
对于处理中硬度胶料和昂贵材料的压缩模具厂而言,操作含义简单明了:模拟将风险上游转移。工程师使用虚拟成型设置已接近生产就绪的加料模式、压机条件和固化时间,而非在首件试模中发现问题。
这对工厂实践的意义
贯穿这些案例研究,实用模式一致:
-
在任务重复、时间关键或检验繁重处实现自动化。机器人正被部署用于脱模、堆叠和检验零件,当人工速度或一致性限制吞吐量和质量时。
-
将过程数据视为生产材料。无论是注塑成型的启动检查表还是压缩成型的模拟温度和固化曲线,取得成果的工厂是将数据视为压机日常运行的一部分。
-
将自动化与明确瓶颈挂钩。在试剂试纸和诊断板案例中,医疗器械制造商仅在下游处理成为高腔模具的明确约束时才实现自动化。在压缩成型中,模拟在换模昂贵且试模循环缓慢时得到论证。
模具厂可复制的后续步骤
在这些故事中认出自家工厂的模具厂可采取小而具体的步骤:
-
先在一台高产量作业上记录并标准化模具启动,包括预启动检查和首件验收标准,然后扩展到其他参考。
-
在压机上实施基本停机记录——纸张、平板或MES——以分类停机并识别两到三个可证明自动化或针对性维护的重复原因。
-
对于橡胶或压缩操作,在废料或材料成本高昂的新模具上试点压缩成型模拟。使用结果设置初始加料模式和固化条件,而非在试模中猜测。
-
在考虑复杂双料或旋转模具时,为冷却、收缩和脱模策略与零件设计一起预算设计时间。汽车旋转模具案例表明,这些不是次要问题,而是模具可靠性的核心。
这些步骤无需将机器数量翻倍。它们需要时间、工艺、模具和维护之间的合作,以及将自动化和模拟视为良好成型实践的延伸而非灵丹妙药的意愿。
编辑洞察
- 注塑厂如何识别出真正能提升效率的自动化环节,而不是仅仅增加复杂性?
- 最可靠的方法是将自动化决策与明确测量的瓶颈环节挂钩:这些环节持续限制产量、产生废品或需要大量检验。通过标准化启动并按原因跟踪停机时间,工厂可以看出重复搬运、时间紧迫的转移或不稳定的手动调整正在制约产出。专门针对这些约束设计的自动化往往能提升效率;而没有这种诊断基础就安装的自动化则常常会增加新的故障模式和培训负担,却无法改善利润率。
- 为什么规范的模具启动会成为中小型企业盈利的重要战略杠杆?
- 对许多工厂而言,开机的第一个小时往往成本最高且最难控制,废品、返工和尺寸漂移在稳定生产前就已侵蚀利润。当采用标准化启动——检查清单、明确的首件标准和锁定参数——工厂就能缩短这个不稳定窗口,减少班次间的差异。这直接提升OEE并降低单位成本,无需添置新设备,就能让现有产能转化为更可预测的利润来源,对劳动力和资金预算紧张的中小型企业尤为关键。
- 在多材料成型中,为什么设计规范与自动化硬件本身同样重要?
- 当塑料与橡胶或多种聚合物共用同一模具和工艺时,收缩、冷却、脱模和驱动之间的相互作用就成为可靠性的真正制约。如果回转、转移和顶出步骤没有围绕设备极限和材料特性进行设计,自动化只会以更高速度重复不稳定。将系统视为整体——模具设计、冷却回路、脱模策略和运动控制——才能确保自动化循环保持尺寸稳定和可重复,使硬件成为效率倍增器,而非慢性停机的根源。
- 将工艺数据视为常规生产材料,会如何改变日常注塑实践?
- 当工厂以对待树脂或胶料的同样严谨态度处理数据——启动记录、停机日志、模拟的温度和硫化曲线——时,数据就从历史报告工具转变为控制变异的手段。操作员从反应式调整转向基于证据的改进,一旦找到根本原因就能锁定稳定窗口。随着时间推移,这会形成反馈回路:更好的数据揭示下一个瓶颈,支持针对性自动化或维护的商业论证,并通过更一致的加工减少废品和能耗。
- 当工厂利用模拟和自动化来稳定成型工艺时,会带来哪些可持续性收益?
- 稳定且精心设计的工艺往往能减少废品、缩短试错循环并降低不必要的能耗,所有这些都带来直接的环境效益。早期模拟将错误从压机转移到虚拟域,节省材料和模具修改成本,而针对性自动化则减少搬运损伤并提高一次合格率。随着时间推移,这些改进使工厂能在不牺牲产量或质量的前提下,满足越来越严格的法规和客户对废料及碳强度的要求。
- 如果注塑厂继续主要依赖手动调整和临时故障排除,会面临哪些长期竞争风险?
- 依赖持续“旋钮调节”和经验知识的工厂,实际上将其性能锁定在单个操作员和班次习惯上。当客户要求更严格的公差、更短的交货期和更清晰的工艺文件时,这些工厂将难以规模化、复制成功或通过审核。相比之下,将根本原因工艺控制和数据驱动自动化制度化的竞争对手,能够跨模具和工厂转移最佳实践,使其成本结构和质量水平在未来十年更难被超越。
来源与参考
- 1.Taylor & Francis Online. Multi-injection mould design for automotive components. Taylor & Francis Online.
- 2.Plastics Technology. (2026, February 27). How small and midsized injection molders can increase efficiency and protect margins. Plastics Technology.
- 3.Rubber World. (2026, July 20). Compression molding simulation: Capabilities, features and industrial case studies. Rubber World.
- 4.Rahco Rubber. (2026, July 21). Case studies. Rahco Rubber.
- 5.MoldMaking Technology. (2026, August 24). Case study. MoldMaking Technology.
- 6.Meta Smart Factory. (2026, August 1). MES for injection molding: What plastics manufacturers actually need. Meta Smart Factory.