

為何以自動化為先的效率提升如今觸手可及
在塑膠與橡膠模塑領域,近期案例研究指向一個共同主題:工廠正透過結合針對性自動化與嚴謹製程控制,獲得大幅效率提升,而非在廠房內堆滿新壓機。
對於中小型射出模塑業者而言,這項轉變在2026年尤為明顯。一篇《Plastics Technology》分析指出,獲利能力如今較少取決於機器新舊,而更取決於團隊如何持續執行標準化啟動、可見停機追蹤以及根本原因製程控制。與此同時,橡膠加工業者正記錄新壓縮模塑模擬工具如何減少試誤並縮短開發循環。
綜合這些故事,顯示出一條實務、可複製的路徑:先穩定你已擁有工具的運作方式,再在能直接緩解人力、廢料或開發瓶頸之處運用自動化與模擬。
案例研究1:汽車零組件的旋轉雙料射出
2026年的一篇研究文章記錄了一副旋轉雙料射出模具的設計與製造,用於汽車零組件,可在單一模具中依序射出塑膠與橡膠。該模具使用旋轉系統將熱塑性塑膠與彈性體整合在單一射出序列中。
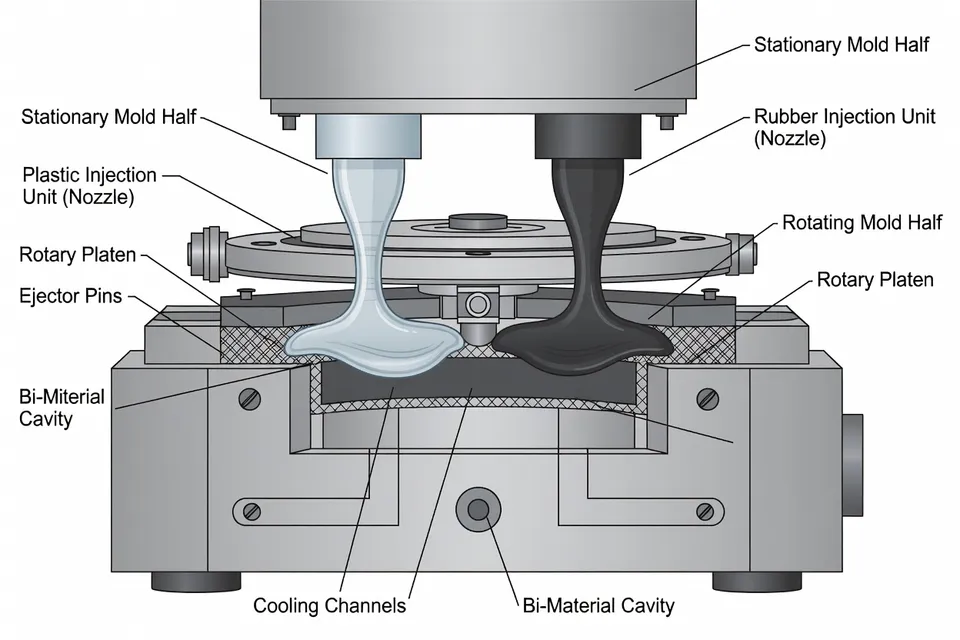
案例研究強調,成功設計需協調關注材料相容性、收縮行為、冷卻效率、脫模策略、液壓致動、機器限制以及模具材料選擇。實際上,這意味著將自動化視為不僅是壓機上的機器人,而是完整工程化的模塑系統:
- 旋轉台與依序射出必須依據實際機器限制設計。
- 塑膠與橡膠之間的冷卻與收縮交互作用需建模,以維持尺寸穩定性。
- 脫模與致動需經過工程設計,使自動化序列在生產中保持可重複性。
對模塑業者而言,操作上的教訓很清楚:當結合自動化與多材料模塑時,設計紀律就是效率槓桿。希望整合包覆成型或模內組裝的工廠,需預算工程時間處理冷卻、脫模與致動交互作用,而非僅處理零件幾何。
案例研究2:中小型射出模塑業者的自動化紀律
《Plastics Technology》2026年針對中小型模塑業者的指導,從工廠實務中提煉出三項製程升級:
-
標準化模具啟動,以控制生產中最昂貴的一小時。文章指出早期廢料與尺寸漂移來自非正式檢查與臨時升溫。
-
將停機視為可回收產能,而非沉沒成本。透過簡單工具(平板、SCADA標籤或MES)記錄非計畫停機,工廠開始看出重複模式,例如高峰負載時乾燥機容量不足,或壓機因類似警報損失時間。
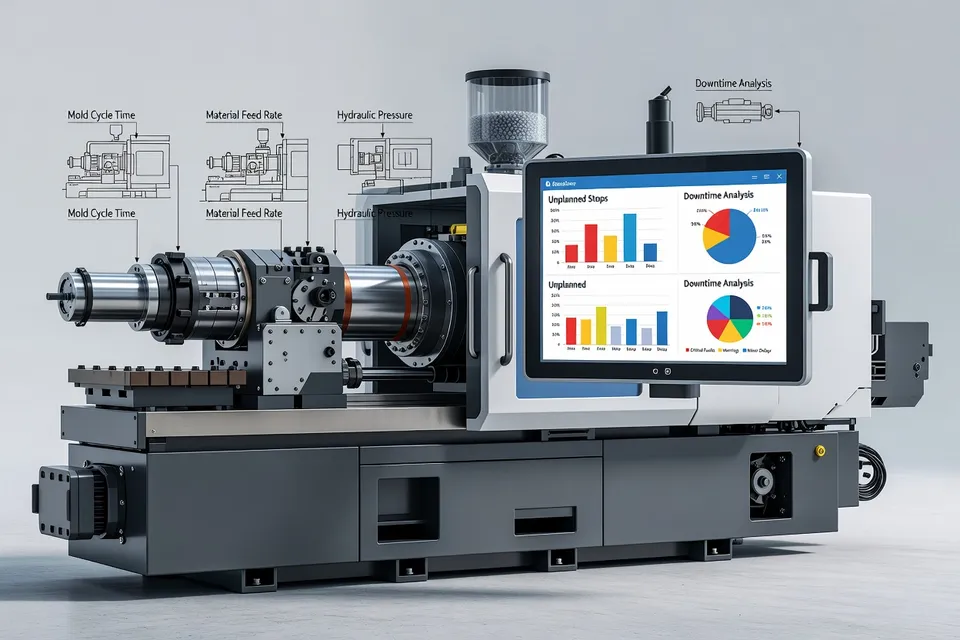
- 以根本原因製程控制取代調整驅動的加工。操作員不再不斷轉動旋鈕追逐缺陷,而是找出缺陷發生原因,並在消除原因後鎖定穩定參數組。
這些做法刻意低資本支出。文章主張在2026年,保護利潤最快的途徑是嚴謹執行,將既有產能轉化為利潤。對廠長而言,這直接轉化為專案範圍界定:在為新自動化開支票前,確認啟動已標準化、停機可按原因可見,以及主要參考在鎖定且有文件的參數組下運行。
案例研究3:橡膠零件的壓縮模塑模擬
橡膠方面,《Rubber World》2026年7月文章描述MoldEx3D的壓縮模塑模組如何提供壓縮模塑循環中填充、保壓、冷卻與翹曲的完整耦合模擬環境。該特寫中的產業案例研究顯示模擬如何用於:
- 預測閉合階段複雜模腔內的流動。
- 視覺化零件厚度方向的硫化與溫度演變。
- 在切割模具鋼材前預測翹曲與尺寸變化。
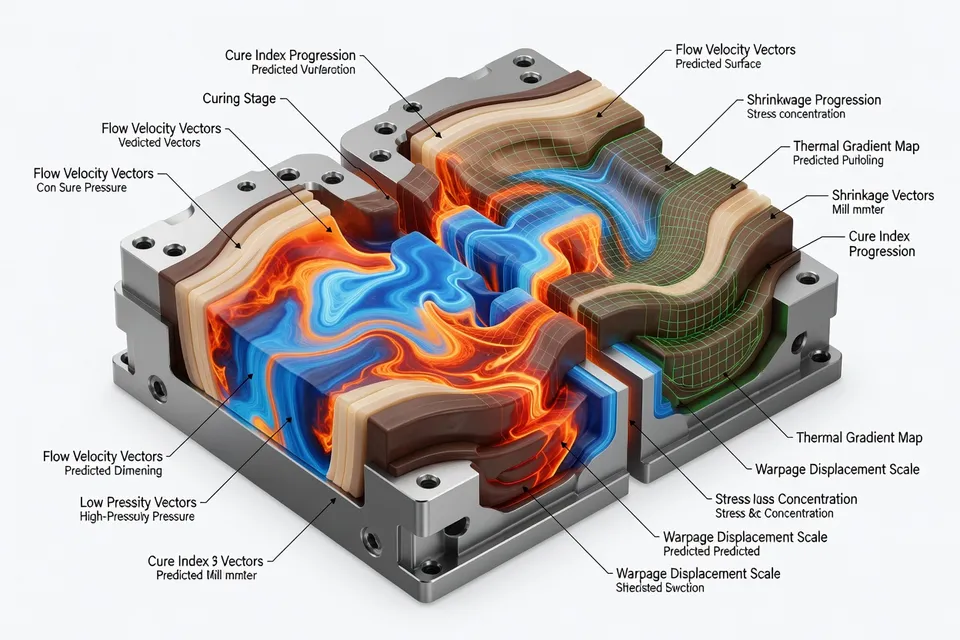
MoldEx3D技術PDF中總結的早期工作強化同一觀點:在早期階段投入精準模擬可減少原型循環次數,並簡化整體模具設計驗證。研究結論指出,在模具建造前執行模擬,讓加工業者預先解決許多模塑挑戰。
對於處理中硬度化合物與昂貴材料的壓縮模塑業者而言,操作意涵簡單明瞭:模擬將風險移至上游。工程師使用虛擬模塑設定已接近生產就緒的加料圖案、壓機條件與硫化時間,而非在首件試模時才發現加料量、放置或硫化問題。
對工廠實務的意義
在這些案例研究中,實務模式一致:
-
在任務重複、時間關鍵或檢驗密集之處自動化。機器人正用於脫模、堆疊與檢驗零件,當人力速度或一致性限制產出與品質時。
-
將製程資料視為生產材料。無論是射出模塑的啟動檢查表,或壓縮模塑的模擬溫度與硫化曲線,獲得成果的工廠都是將資料視為運轉壓機例行工作的一部分。
-
將自動化連結到明確瓶頸。在試劑試紙與診斷板案例中,醫療器材製造商僅在下游處理成為高腔數模具的明確限制時才自動化。在壓縮模塑中,模擬在換模昂貴且試模循環緩慢時才有理由採用。
模塑業者可複製的下一步
在這些故事中認出自家工廠的模塑業者,可採取小而具體的步驟:
-
先在單一高產量工作上記錄並標準化模具啟動,包含啟動前檢查與首發射出接受標準,然後擴及其他參考。
-
在壓機上實施基本停機記錄(紙張、平板或MES),以分類停機並找出兩至三個可證明自動化或針對性維護的重複原因。
-
對於橡膠或壓縮作業,在廢料或材料成本會造成痛苦的新模具上試行壓縮模塑模擬。使用結果設定初始加料圖案與硫化條件,而非在試模時猜測。
-
考慮複雜雙料或旋轉模具時,預算設計時間處理冷卻、收縮與脫模策略,與零件設計並行。汽車旋轉模具案例顯示這些不是附帶問題,而是模具可靠性的核心。
這些步驟都不需要將機器數量加倍。它們需要時間、製程、模具與維護之間的合作,以及願意將自動化與模擬視為良好模塑實務的延伸,而非靈丹妙藥。
編輯洞察
- 模塑廠如何判斷自動化真正能提升效率,而非徒增複雜度?
- 最可靠的方法,是把自動化決策與清楚測量的瓶頸連結:那些持續限制產能、產生廢料或需密集檢驗的步驟。透過標準化啟動程序,並按原因追蹤停機時間,廠房就能看出哪些重複搬運、時效性轉移或不穩定的手動調整正在限制產出。針對這些限制專門設計的自動化,通常能提升效率;若未經此診斷就直接安裝,容易增加新的故障模式與訓練負擔,卻無法改善利潤。
- 為什麼嚴謹的模具啟動程序,會成為中小型廠商獲利的關鍵策略?
- 對許多廠房而言,生產首小時往往成本最高且最難控制,廢料、重工與尺寸漂移在穩定生產前就已侵蝕利潤。當啟動程序標準化(檢查清單、首件射出標準、鎖定參數組),廠房就能縮短不穩定期,降低班次間的變異。這直接提升 OEE 並降低單位成本,無需添購設備,就能讓既有產能變成更可預測的利潤來源,對勞動與資金預算緊繃的中小廠尤其重要。
- 在多材料模塑中,為什麼設計紀律與自動化硬體同等重要?
- 當塑膠、橡膠或多種聚合物共用同一模具與流程時,收縮、冷卻、脫模與驅動之間的交互作用,才是真正限制可靠性的關鍵。若旋轉、轉移與頂出步驟未依據設備極限與材料特性設計,自動化只會把不穩定以更高速度重複。必須把整個系統(模具設計、冷卻回路、脫模策略與運動控制)視為整體,才能確保自動化循環維持尺寸穩定與重複性,讓硬體成為效率倍增器,而非慢性停機的來源。
- 把製程數據視為日常生產材料,會如何改變模塑作業?
- 當廠房以對待樹脂或膠料的同等嚴謹度處理數據(啟動記錄、停機日誌、模擬溫度與硫化曲線)時,數據就會成為控制變異的工具,而非僅供事後報告。操作員會從反應式調整轉為依據證據的改變,一旦找出根本原因就能鎖定穩定窗口。長期來看,這會形成正向回饋:更好的數據揭示下一個瓶頸,支持針對性自動化或保養的商業理由,並透過更一致的製程減少廢料與能耗。
- 當廠房運用模擬與自動化來穩定模塑製程時,會產生哪些永續效益?
- 穩定且精心設計的製程,通常能減少廢料、縮短試錯循環,並降低不必要的能耗,這些都有直接的環境效益。早期模擬可把錯誤從壓機移到虛擬環境,省下材料與模具修改;針對性自動化則能減少搬運損傷並提升首件良率。長期而言,這些改善讓廠房在不犧牲產能或品質的前提下,滿足更嚴格的法規與客戶對廢棄物及碳強度的要求。
- 若模塑廠持續依賴手動調整與臨時性排除故障,長期會面臨哪些競爭風險?
- 持續依賴「轉鈕」與經驗傳承的廠房,實際上是把績效鎖定在個別操作員與班次習慣上。當客戶要求更嚴格的公差、更短的交期與更清楚的製程文件時,這些廠房將難以擴展、複製成功或通過稽核。相較之下,把根本原因製程控制與數據驅動自動化制度化的競爭者,能跨模具與廠區傳遞最佳實務,使其成本結構與品質水準在未來十年更難被超越。
來源與參考
- 1.Taylor & Francis Online. Multi-injection mould design for automotive components. Taylor & Francis Online.
- 2.Plastics Technology. (2026, February 27). How small and midsized injection molders can increase efficiency and protect margins. Plastics Technology.
- 3.Rubber World. (2026, July 20). Compression molding simulation: Capabilities, features and industrial case studies. Rubber World.
- 4.Rahco Rubber. (2026, July 21). Case studies. Rahco Rubber.
- 5.MoldMaking Technology. (2026, August 24). Case study. MoldMaking Technology.
- 6.Meta Smart Factory. (2026, August 1). MES for injection molding: What plastics manufacturers actually need. Meta Smart Factory.