

الضوابط الذكية تحول التحبيب من آلة مستقلة إلى خط متصل
في عام 2026، تأتي أبرز مكاسب الكفاءة في خطوط البثق أقل من المحركات الأكبر حجماً وأكثر من هياكل التحكم الأذكى المحيطة بالأجهزة المألوفة.
يُعد نظام S.M.A.R.T. Control من شركة Bay Plastics Machinery لأنظمة التحبيب الشريطي مثالاً جيداً على كيفية دمج آلات التحبيب في محادثة الصناعة 4.0 بدلاً من تشغيلها كوحدات منعزلة يقودها المشغل. يُثبت النظام على آلة التحبيب لكنه مصمم لـالتحكم في المعدات المساعدة اللاحقة وتنسيقها كجزء من خط موحد، بدلاً من ترك أحواض التبريد وسكاين الهواء والناقلات على جزر تحكم منفصلة.
في جوهره، يجمع S.M.A.R.T. — اختصاراً لـالنظام والمراقبة والتحليل والوصفات والتدريب — بين التحكم في العملية وطبقة غنية من أدوات التشخيص والتدريب. يسجل المتحكم عمليات البدء والإيقاف والإيقاف الطارئ والأعطال والأحداث الأخرى في الوقت الفعلي، ثم يعرضها بجانب بيانات الاتجاهات الرسومية حتى يتمكن المشغلون من رؤية كيفية ارتباط الإنذارات أو تغييرات السرعة أو تعديلات الحوض بالخردة والإنتاجية.
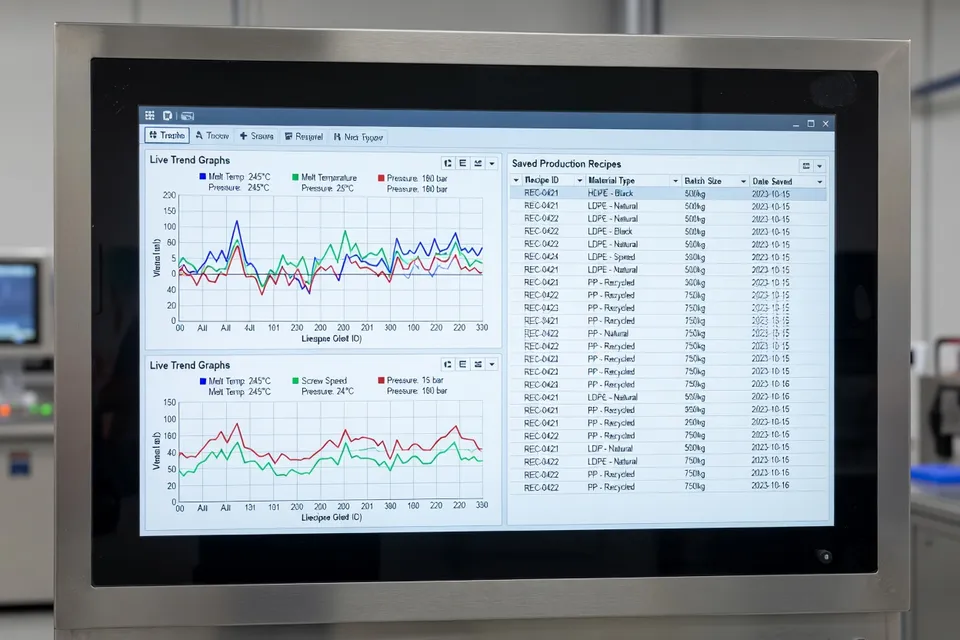
تخزين الوصفات هو المكان الذي يرى فيه المعالجون الذين تحدثت إليهم توفيراً فورياً في العمالة. بمجرد ضبط خط التحبيب الشريطي لتركيبة معينة وطول حبيبة، يمكن للمشغل حفظ هذا الإعداد واستدعائه في التشغيل التالي بدلاً من «الضبط» باستخدام مجموعة من المقابض المنفصلة. يمكن أن يقصر ذلك أوقات التغيير، ويقلل عدد أكياس بدء التشغيل غير المطابقة للمواصفات، ويقلل الاعتماد على «مستخدم فائق» واحد يتذكر خصوصيات كل عائلة منتج.
تضاعف الواجهة نفسها كـمركز صيانة وتدريب. يخزن S.M.A.R.T. الوثائق الرقمية وإجراءات الصيانة ومقاطع الفيديو التدريبية وحتى نموذج ثلاثي الأبعاد للآلة المحددة لمساعدة الفنيين على تحديد المكون والرقم الجزئي المطلوبين للخدمة بالضبط. وهذا مهم للمصانع الصغيرة حيث تكون فرق الصيانة مثقلة ولا تستطيع تحمل عمليات بحث طويلة في ملفات PDF أو الكتالوجات كلما احتاج محمل أو حامل شفرة إلى الاستبدال.
بالنسبة للمعالجين الذين يتعرضون لضغوط لتشغيل المزيد من وحدات SKU بمشغلين خبراء أقل، يمكن أن يكون هذا النوع من التوجيه المدمج هو الفارق بين الاحتفاظ بالتحبيب داخل الشركة أو الاستعانة بمصادر خارجية لأعمال التركيب.
الخلط الدفعي عالي الكثافة يقصر دورات التركيب
بينما ينتقل التحبيب إلى عصر التحكم الذكي في الخط، يهاجم المركبون الكفاءة داخل الخلاط.
أعادت شركة Polymer Resources، وهي مركب بلاستيك لللدائن الهندسية المخصصة، التفكير في خطوة ما بعد الخلط باستبدال الخلاط الشريطي بخلاط دفعي دوار من Munson Machinery. يوفر الخلاط الدفعي الدوار 700-TS-140 سعة 140 قدم مكعب وقد سمح للشركة بخلط ما يصل إلى 6000 رطل من الراتنج المتخصص في دقيقتين إلى ثلاث دقائق فقط.
التأثير ليس هامشياً. أفادت Polymer Resources بـانخفاض أكثر من 30% في وقت ما بعد الخلط بعد تركيب الخلاط الدفعي الدوار، إلى جانب تحسينات ملحوظة في تجانس الخليط. تولد الرحلات الداخلية للأسطوانة الدوارة حركة قلب-لف-قطع-طي رباعية الاتجاه تطوي المادة بسرعة عبر الدفعة، مما يلغي المناطق الميتة التي كانوا يعانون منها في الخلاط الشريطي القديم.
"منذ البداية حصلنا على خلطات مثالية في دقيقتين، ولم نعد نواجه أي مشاكل بلاغية عن التلوث." - قال قائد الإنتاج في Polymer Resources
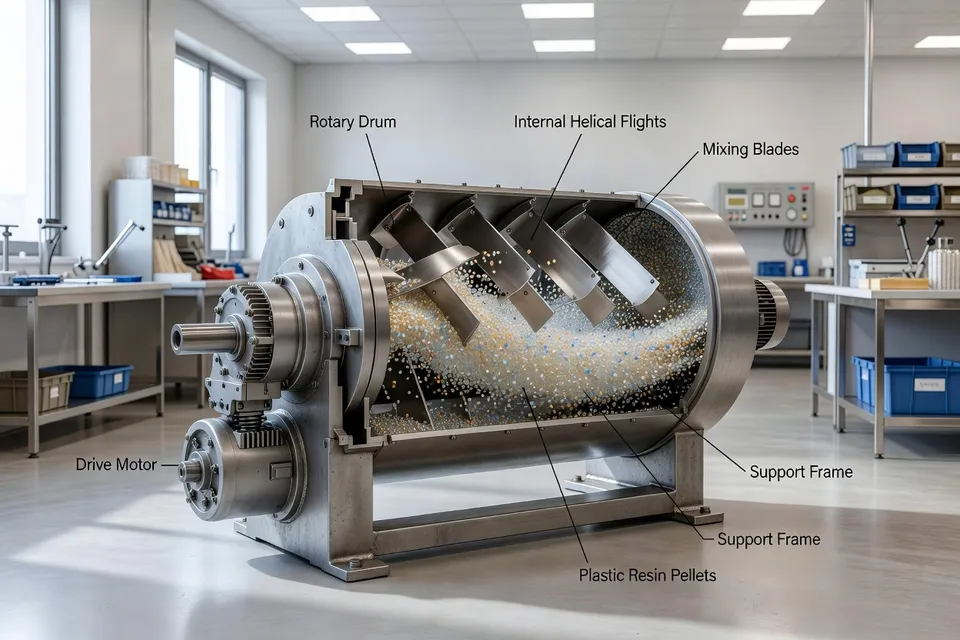
من منظور العمليات، فإن قصة التلوث والتنظيف مهمة بقدر وقت الدورة نفسها. مع الخلاط الدفعي الدوار، يقلل التفريغ الكامل وغياب الأعمدة أو القضبان الداخلية من تعلق المواد والجسيمات الدقيقة المحاصرة. وهذا يقلل من خطر التلوث المتبادل بين ألوان أو حزم الإضافات ويقصر أوقات الغسيل.
بالنسبة لأي مركب يدير تشغيلات قصيرة من الدرجات المركبة المتخصصة، تترجم هذه المكاسب مباشرة إلى المزيد من الأرطال القابلة للبيع لكل وردية ووقت أقل بكثير يُقضى في الجدال حول من ترك خطوط اللون السابق في الخلاط.
الرؤية في الوقت الفعلي ترفع OEE في قولبة النفخ
على جانب التشكيل اللاحق، تكتشف ورش قولبة النفخ أن البرمجيات وأجهزة الاستشعار غالباً ما تحرك الإبرة أسرع من الحديد الجديد.
يؤطر عمل Guidewheel لعام 2026 في صناعة خطوط قولبة النفخ فجوة يتعرف عليها العديد من المعالجين: المصانع النموذجية تشغل OEE أقل بكثير مما تستطيع أصولها تقديمه، ليس لأن آلات قولبة النفخ بطيئة inherently، بل لأن التوقف والتوقفات الدقيقة غير مفهومة جيداً.
تستخدم منصة FactoryOps من Guidewheel مستشعرات غير تدخلية قابلة للتثبيت تقرأ «نبض القلب» الكهربائي لآلات قولبة النفخ والمعدات المساعدة، ملتقطة أوقات التشغيل وأزمنة الدورة وحالات التشغيل/الخمول/التوقف دون تكامل عميق مع PLC. وهذا يخفض الحاجز أمام الخطوط القديمة ذات التحكم المختلط حيث سيكون نشر SCADA التقليدي مشروعاً تقنياً يمتد لسنوات.
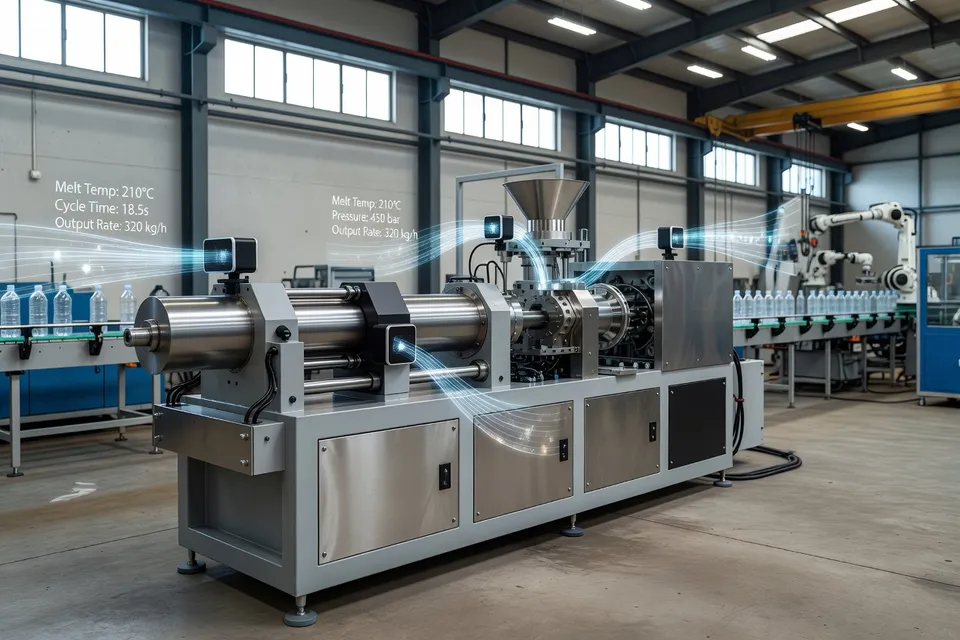
تشير أعمال المقارنة المعيارية للشركة، المبنية على ملايين دقائق الآلة، إلى رسالة عملية لمديري المصانع: الفرق بين أداء قولبة النفخ المتوسط والربع الأعلى أقل عن شراء مكبس جديد وأكثر عن رؤية الخسائر والتصرف بناءً عليها في الوقت الفعلي. بمعنى آخر، إذا استطعت رؤية تغييرات القوالب والتسربات ومشاكل الملصقات بوضوح كما ترى سرعة الآلة، يمكنك إصلاح القيود الحقيقية بدلاً من إلقاء اللوم على المكبس.
بالنسبة للمحولين الذين يخدمون برامج التعبئة والتغليف سريعة الحركة، لهذا وزن تجاري. مع رؤية أوضح للتوقف المزمن على قوالب أو ورديات أو ناقلات محددة، يمكنهم التفاوض بذكاء أكبر مع مالكي العلامات التجارية على أوقات تسليم واقعية — والدفاع عن هوامجهم بالبيانات عندما تضرب التغييرات المواصفات في اللحظة الأخيرة.
قولبة الحقن تفحص التكرارية قبل استبدال الأجهزة
القطعة الأخيرة من لغز الكفاءة في 2026 أكثر دقة لكنها بنفس القدر من الأهمية: كيف يشخص القالبون مشاكل التكرارية قبل الإنفاق على الأجهزة.
يجادل تحليل تقني حديث حول أداء صمام عدم العودة في قولبة الحقن بأن العديد من الورش تستبدل الصمامات مبكراً لأنها تعتمد على الشعور الغريزي بدلاً من البيانات. بدلاً من ذلك، يوصي الكاتب بدراسات تكرارية كتلة الحقنة لتحديد ما إذا كان الانجراف البعدي ناتجاً عن مكونات الصمام المهترئة أو عن معلمات عملية غير مستقرة.
الطريقة المقترحة مباشرة لكنها منضبطة. اضبط الآلة على عملية نقل سرعة إلى ضغط قياسية، املأ الأجزاء إلى حوالي 95–98% ممتلئة، صفر التعبئة والاحتجاز، استقر، ثم سجل 10 حقن ملء فقط وزنها بدون الذيل البارد. تخبرك نسبة التباين في وزن الجزء أكثر بكثير عن اتساق توصيل المصهور من الفحص البصري لطرف اللولب.
تقدم المقالة أيضاً نطاقات مستهدفة عملية: أقل من 0.5% تباين لوحدات الحقن الكهربائية بالكامل، وأقل من 0.8% لوحدات الهيدروليكية المؤازرة، وأقل من 1.5% للآلات القديمة. إذا جاءت النتائج داخل هذه النطاقات، فمن المحتمل أن صمام عدم العودة يقوم بعمله، ويجب تحويل الانتباه إلى الضغط الخلفي أو إعدادات فك الضغط أو سرعة اللولب أو استقرار درجة حرارة المصهور.
تشمل نقاط البداية الموصى بها الضغط الخلفي في نطاق 500–1000 psi، وفك ضغط المصهور الأدنى — عادة 0.1–0.3 بوصة — وسرعة لولب تكمل اللدائنة 2–4 ثوانٍ قبل فتح القالب. الرسالة الأوسع للمعالجين: تعامل مع اللولب الغذائي والصمام كمكونات تحكم تدفق دقيقة، وليس أجهزة قابلة للاستهلاك تستبدلها كلما بدأت الأجزاء في الانجراف.
بالنسبة للورش التي تكافح مع أعمال التفاوت الضيق، يمكن أن يوفر هذا التحول في العقلية كلاً من نفقات الصيانة والتوقف غير الضروري.
اتجاه كفاءة واحد، ثلاثة روافع
مجتمعة، تشير هذه التطورات إلى نمط متسق يمر عبر عمليات البثق والقولبة لعام 2026:
- الضوابط الأذكى على آلات التحبيب تحول المعرفة القبلية إلى وصفات وسجلات واستكشاف أخطاء موجه، حتى تتمكن الخطوط من التغيير بشكل أسرع والتشغيل بشكل أكثر قابلية للتنبؤ.
- الخلط الدفعي الأسرع والأنظف يمنح المركبين الثقة لتقصير الدورات مع الحفاظ على جودة الخليط أو تحسينها، مما يدعم أوقات تسليم أقصر وتركيبات مخصصة أكثر.
- المراقبة والتشخيص القائمان على البيانات في قولبة النفخ وقولبة الحقن ينقلان القرارات بعيداً عن الحدس نحو تحليل الخسائر المقاس وتكرارية الحقنة إلى الحقنة.
بالنسبة للمعالجين الذين يتطلعون إلى دورة المعرض التجاري التالية بدلاً من كتيب الآلة التالي، لم يعد السؤال فقط «ما سعة الإغلاق التي نحتاجها؟» بل «أين في مسار المادة والمصهور سيفتح التحكم الأذكى أو الخلط الأسرع أو البيانات الأفضل نقطة الهامش التالية؟»
رؤى تحريرية
- كيف يجب على المعالجين تحديد ما إذا كانوا سيستثمرون أولاً في أنظمة تحكم أذكى أم خلط أسرع أم أدوات تحليلات قولبة جديدة؟
- نقطة البداية العملية هي رسم مسار المادة والذوبان بالكامل وقياس تركز معظم الهدر أو التوقف غير المخطط له أو ساعات العمل. إذا سيطرت عمليات التغيير وانحراف الوصفات على الخسائر، فإن أنظمة التحكم على مستوى الخط والإعدادات الموحدة عادةً ما تحقق أعلى عائد؛ أما إذا كان التنظيف والتلوث المتبادل مشكلة مزمنة، فيصبح الخلط عالي الكثافة وسهل التنظيف أكثر استراتيجية؛ وإذا كان التوقف غير المفسر أو انحراف الأبعاد هما الشكوى الرئيسية، فإن المراقبة في الوقت الفعلي ودراسات التكرار عادةً ما تحقق عوائد أسرع من شراء معدات رأسمالية جديدة.
- ما هي الآثار الرئيسية على القوى العاملة عند تحويل المعرفة القبلية في المعالجة إلى وصفات وتسجيلات وتشخيصات موجهة؟
- يقلل تحويل الخبرات إلى وصفات رقمية وأدوات تشخيصية من الاعتماد على عدد قليل من المشغلين المخضرمين ويسهل تدريب الموظفين الجدد، لكنه يغير أيضاً طبيعة الوظائف. تتجه الأدوار نحو تفسير البيانات وإدارة الاستثناءات والحفاظ على الأصول الرقمية بدلاً من ضبط كل تشغيل يدوياً، مما يعني أن المصانع تحتاج إلى الاستثمار في محو الأمية البيانية الأساسية والتدريب المتبادل مع الاحتفاظ بنواة من الخبرة العملية في العمليات للتحقق من صحة كتيب الإجراءات الرقمي وتحسينه.
- كيف تتقاطع تقنيات الكفاءة هذه مع توقعات الاستدامة في معالجة البلاستيك؟
- عادةً ما تقلل أنظمة التحكم الذكية والخلط النظيف والتشخيص المعتمد على البيانات من الهدر وتقلل إعادة المعالجة وتخفض استهلاك الطاقة لكل قطعة سليمة، مما يحسن البصمة البيئية للمصنع مباشرة. كما تجعل هذه التقنيات من الممكن تشغيل حملات قصيرة وتغييرات ألوان متكررة واستخدام تركيبات معاد تدويرها أو قائمة على المواد الحيوية دون إهدار مفرط، مما يوائم الكفاءة التشغيلية مع الضغط المتزايد نحو تصنيع أكثر مرونة وأقل تأثيراً على البيئة.
- ما المخاطر التي يواجهها المعالجون إذا نشروا أنظمة مراقبة وتحكم متقدمة دون انضباط قوي في البيانات والصيانة؟
- بدون ملكية واضحة لجودة البيانات والصيانة الأساسية وإدارة الإنذارات، قد تغرق المصانع في الرسوم البيانية والإشعارات بينما تستمر المشكلات الأساسية. الخطر هو أن تبدأ الفرق في تجاهل لوحات المعلومات أو الثقة المفرطة في التوصيات الآلية أو استخدام بيانات انتقائية لتبرير قرارات مسبقة، لذلك يجب أن يقترن أي نشر بمعايير بسيطة للعناية بالمستشعرات ومؤشرات أداء واضحة وطقوس مراجعة روتينية وثقافة تعامل البيانات كأداة للتعلم لا للمراقبة.
- كيف يمكن للمعالجين الأصغر تبرير هذه الترقيات عندما تكون الموارد الرأسمالية وموارد تقنية المعلومات محدودة؟
- تستفيد المصانع الصغيرة من التركيز على تغييرات منخفضة البنية التحتية تعتمد على المعدات الحالية وتحقق مكاسب قابلة للقياس خلال عام، مثل أنظمة التحكم الإضافية والخلاطات عالية الإنتاجية وأجهزة المراقبة القابلة للتثبيت. بناء حالة عمل بسيطة حول تقليل الأكياس غير المطابقة للمواصفات أو تقليل وقت التنظيف أو تجنب استبدال المكونات قبل أوانها غالباً ما يكشف أن المشاريع التدريجية المركزة يمكن أن تحرر ما يكفي من السيولة والطاقة الإنتاجية لتمويل الخطوة التالية في خارطة طريق التحديث.
- لماذا أصبح النهج المنضبط والمعتمد على القياس لتحقيق التكرار أمراً حيوياً مع تشدد التفاوتات في تطبيقات البلاستيك؟
- مع توجه متطلبات الاستخدام النهائي نحو جدران أرق وتفاوتات أدق وتوقعات جمالية أعلى، يصبح التخمين في تحديد الأسباب الجذرية مكلفاً جداً من حيث الهدر ووقت التوقف. تحول فحوصات التكرار المنظمة ونطاقات الأداء المحددة عملية استكشاف الأخطاء إلى تجربة محكومة، مما يتيح للفرق الفصل بين التآكل الميكانيكي وعدم استقرار العملية، وتجنب تغييرات الأجهزة غير الضرورية، وضبط المعايير بشكل منهجي بحيث تكون هوامش القدرة مفهومة بدلاً من افتراضها.
المصادر والمراجع
- 1.Plastics Machinery & Manufacturing. Plastics machinery manufacturing: Home. Plastics Machinery & Manufacturing.
- 2.Plastics Machinery & Manufacturing. (2026, August 25). S.M.A.R.T. Control makes Bay pelletizers easier to operate. Plastics Machinery & Manufacturing.
- 3.Processing Magazine. (2026, July 22). Polymer Resources cuts post-blending time more than 30% with rotary batch mixer. Processing Magazine.
- 4.Guidewheel. (2025, December 19). Industry report: Blow molding machine maintenance and OEE tracking in plastics packaging lines 2026. Guidewheel.
- 5.Plastics Technology. (2026, May 15). Non-return valve repeatability: Worn components or faulty process parameters. Plastics Technology.