

Los controles inteligentes transforman la peletización de máquina independiente a línea conectada
En 2026, las ganancias de eficiencia más interesantes en las líneas de extrusión provienen menos de motores más grandes y más de arquitecturas de control más inteligentes aplicadas a hardware conocido.
El S.M.A.R.T. Control de Bay Plastics Machinery para sistemas de peletizado de hebras es un buen ejemplo de cómo los peletizadores se integran en la conversación de la Industria 4.0 en lugar de funcionar como unidades aisladas y operadas manualmente. El sistema está alojado en el peletizador pero está diseñado para controlar y coordinar los equipos auxiliares aguas abajo como parte de una línea unificada, en lugar de dejar los baños de enfriamiento, cuchillas de aire y transportadores en islas de control separadas.
En su esencia, S.M.A.R.T. —abreviatura de System, Monitoring, Analysis, Recipes and Training— combina el control de procesos con una rica capa de herramientas de diagnóstico y capacitación. El controlador registra inicios, paradas, paradas de emergencia, fallas y otros eventos en tiempo real, y luego los presenta junto con datos de tendencias gráficas para que los operadores puedan ver cómo las alarmas, los cambios de velocidad o los ajustes del baño se correlacionan con los desperdicios y el rendimiento.
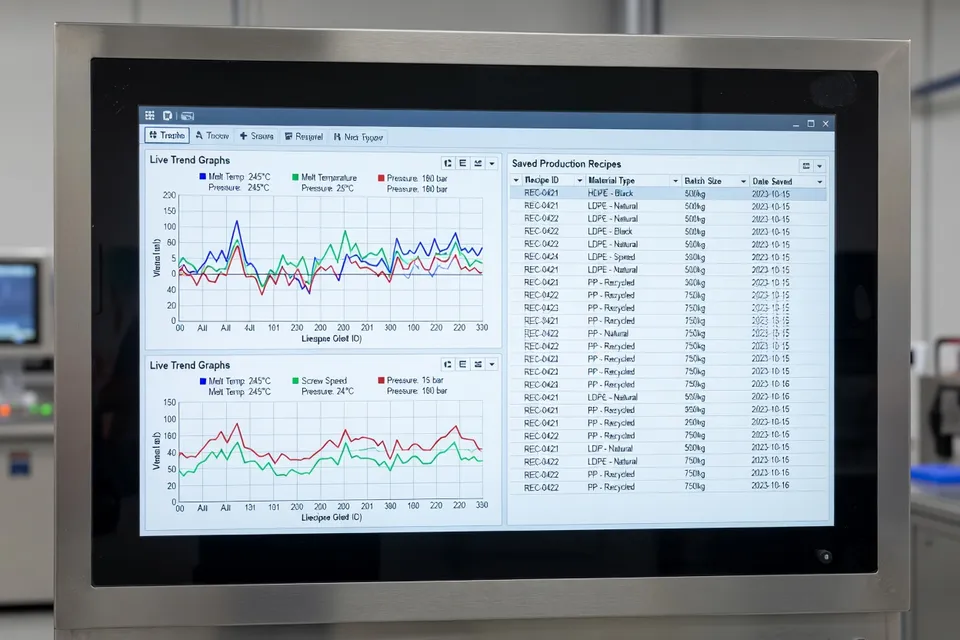
El almacenamiento de recetas es donde los procesadores con los que hablé ven ahorros inmediatos de mano de obra. Una vez que se ajusta una línea de peletizado de hebras para una formulación y longitud de pellet particular, el operador puede guardar esa configuración y recuperarla en la siguiente ejecución en lugar de "ajustar" con un banco de perillas discretas. Esto puede acortar los cambios de producto, reducir el número de bolsas de inicio fuera de especificación y disminuir la dependencia de un único "superusuario" que recuerda las peculiaridades de cada familia de productos.
La misma interfaz funciona también como un centro de mantenimiento y capacitación. S.M.A.R.T. almacena documentación digital, procedimientos de mantenimiento, videos de capacitación e incluso un modelo 3D de la máquina específica para ayudar a los técnicos a identificar el componente exacto y el número de pieza necesario para el servicio. Esto es importante para plantas más pequeñas donde los equipos de mantenimiento están sobrecargados y no pueden permitirse largas búsquedas en PDFs o catálogos cada vez que se debe reemplazar un rodamiento o un porta cuchillas.
Para los procesadores bajo presión de fabricar más SKU con menos operadores expertos, este tipo de guía integrada puede marcar la diferencia entre mantener la peletización en casa o externalizar el trabajo de compounding.
El mezclado por lotes de alta intensidad acorta los ciclos de compounding
Mientras la peletización avanza hacia el control inteligente de línea, los compounders atacan la eficiencia dentro del mezclador.
Polymer Resources, un compounder de plásticos de termoplásticos de ingeniería personalizados, ha replanteado su paso posterior al mezclado reemplazando una licuadora de cinta con un mezclador rotativo por lotes de Munson Machinery. El mezclador rotativo por lotes 700-TS-140 proporciona 140 pies cúbicos de capacidad y ha permitido a la empresa mezclar hasta 6.000 libras de resina especial en solo dos o tres minutos.
El impacto no es marginal. Polymer Resources informa más de un 30% de reducción en el tiempo de post-mezclado después de instalar el mezclador rotativo por lotes, junto con mejoras notables en la uniformidad de la mezcla. Los vuelos internos del tambor rotativo generan una acción de volteo-giro-corte-pliegue en cuatro direcciones que pliega rápidamente el material a través del lote, eliminando las zonas muertas que combatían con la antigua licuadora de cinta.
"Desde el principio obtuvimos mezclas perfectas en dos minutos y ya no tenemos problemas reportados de contaminación." - dijo un líder de producción de Polymer Resources
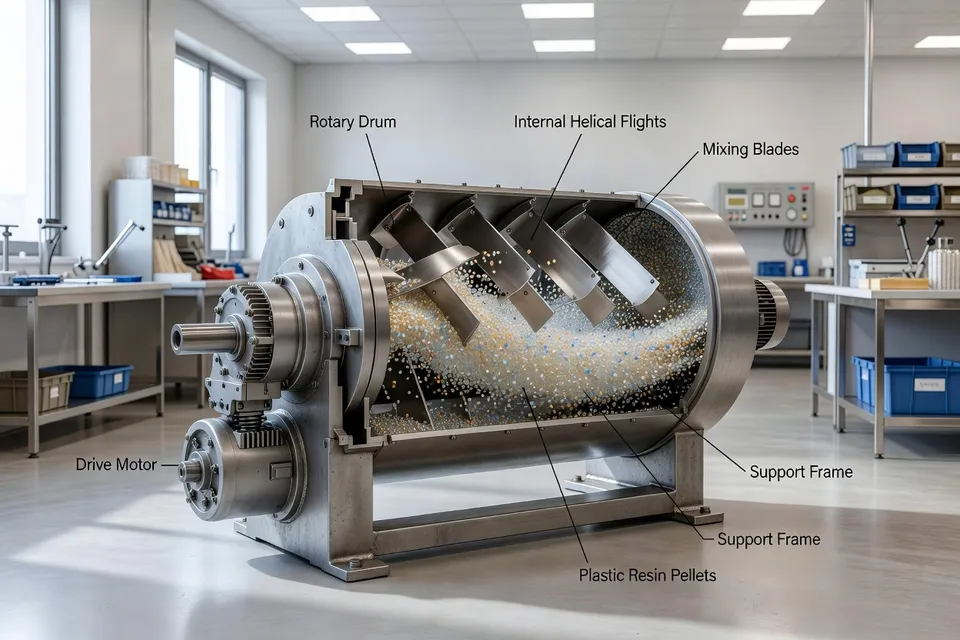
Desde el punto de vista operativo, la historia de contaminación y limpieza es tan importante como el tiempo de ciclo en sí. Con el mezclador rotativo por lotes, la descarga completa y la ausencia de ejes o radios internos reducen el estancamiento de material y las partículas atrapadas. Esto reduce el riesgo de contaminación cruzada entre paquetes de color o aditivos y acorta los lavados.
Para cualquier compounder que gestione corridas cortas de grados compuestos especiales, estas ganancias se traducen directamente en más libras vendibles por turno y mucho menos tiempo dedicado a discutir sobre quién dejó rayas del color anterior en el mezclador.
La visibilidad en tiempo real eleva el OEE del moldeo por soplado
En el lado del conformado aguas abajo, los talleres de moldeo por soplado están descubriendo que el software y los sensores a menudo pueden mover la aguja más rápido que el hierro nuevo.
El trabajo de Guidewheel en 2026 en líneas de moldeo por soplado enmarca una brecha que muchos procesadores reconocerán: las plantas típicas operan con OEE muy por debajo de lo que sus activos pueden entregar, no porque los sopladores sean inherentemente lentos, sino porque el tiempo de inactividad y las microparadas se comprenden mal.
La plataforma FactoryOps de Guidewheel utiliza sensores no intrusivos de clip que leen el "latido eléctrico" de los sopladores y equipos auxiliares, capturando tiempo de actividad, tiempos de ciclo y estados de marcha/inactividad/parada sin integración profunda en PLC. Esto reduce la barrera para líneas más antiguas con controles mixtos donde un despliegue tradicional de SCADA sería un proyecto de TI de varios años.
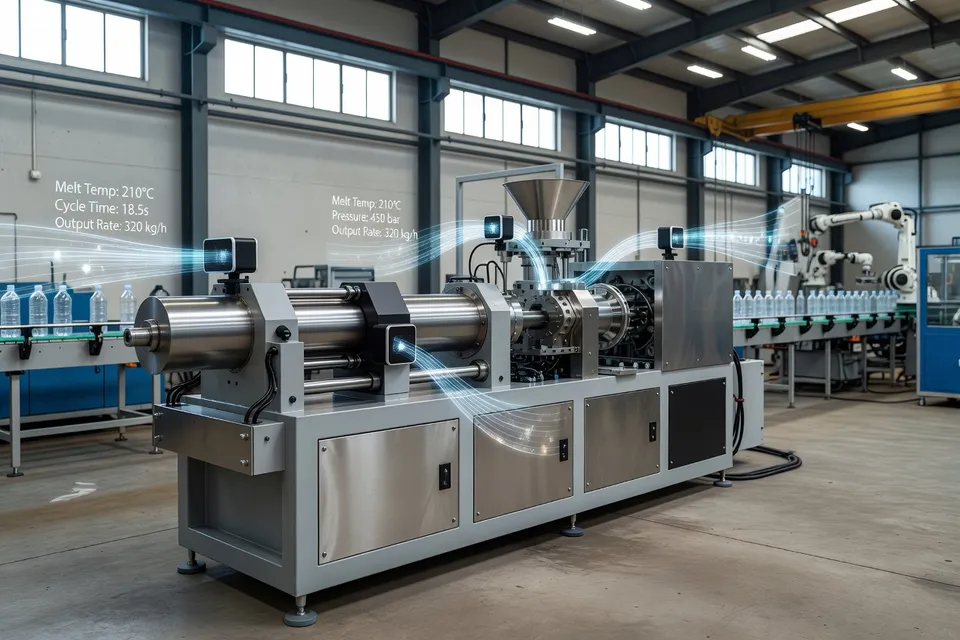
El trabajo de referencia de la empresa, basado en millones de minutos-máquina, apunta a un mensaje práctico para los gerentes de planta: la diferencia entre un rendimiento mediocre y de primer cuartil en moldeo por soplado tiene menos que ver con comprar una prensa nueva y más con ver y actuar sobre las pérdidas en tiempo real. En otras palabras, si puede ver los cambios de molde, fugas y problemas de etiquetado tan claramente como ve la velocidad de la máquina, puede corregir las restricciones reales en lugar de culpar a la prensa.
Para los convertidores que atienden programas de empaque de movimiento rápido, esto tiene peso comercial. Con una visión más clara del tiempo de inactividad crónico en moldes, turnos o transportadores específicos, pueden negociar de manera más inteligente con los propietarios de marcas sobre plazos realistas y defender sus márgenes con datos cuando llegan cambios de especificaciones de último minuto.
Los moldeadores por inyección investigan la repetibilidad antes de reemplazar hardware
La pieza final del rompecabezas de eficiencia en 2026 es más sutil pero igual de importante: cómo los moldeadores diagnostican problemas de repetibilidad antes de gastar en hardware.
Un análisis técnico reciente sobre el rendimiento de la válvula de no retorno en el moldeo por inyección sostiene que muchos talleres reemplazan las válvulas prematuramente porque confían en la intuición en lugar de los datos. En su lugar, el autor recomienda estudios de repetibilidad de masa de disparo para determinar si la deriva dimensional es causada por componentes de válvula desgastados o por parámetros de proceso inestables.
El método propuesto es sencillo pero disciplinado. Configure la máquina en un proceso de transferencia de velocidad a presión estándar, llene las piezas hasta aproximadamente 95-98% de lleno, elimine el empaquetado y retención, estabilice, luego registre 10 disparos solo de llenado y péselos sin el canal frío. El porcentaje de variación en el peso de la pieza le dice mucho más sobre la consistencia de entrega de la masa fundida que una inspección visual de la punta del tornillo.
El artículo también ofrece bandas objetivo prácticas: menos del 0,5% de variación para unidades de inyección totalmente eléctricas, menos del 0,8% para unidades servo-hidráulicas y menos del 1,5% para máquinas más antiguas. Si los resultados caen dentro de esos rangos, es probable que la válvula de no retorno esté haciendo su trabajo, y la atención debe desplazarse a la contrapresión, configuraciones de descompresión, velocidad del tornillo o estabilidad de la temperatura de la masa fundida.
Los puntos de partida recomendados incluyen contrapresión en el rango de 500-1.000 psi, descompresión mínima de masa fundida —típicamente 0,1-0,3 pulgadas— y una velocidad del tornillo que complete la plastificación 2-4 segundos antes de la apertura del molde. El mensaje más amplio para los procesadores: trate el tornillo de alimentación y la válvula como componentes de control de flujo de precisión, no como hardware desechable que se cambia cada vez que las piezas comienzan a desviarse.
Para los talleres que luchan con trabajos de tolerancia estrecha, ese cambio de mentalidad puede ahorrar tanto gasto de mantenimiento como tiempo de inactividad innecesario.
Una tendencia de eficiencia, tres palancas
En conjunto, estos desarrollos apuntan a un patrón consistente que recorre las operaciones de extrusión y moldeo en 2026:
- Controles más inteligentes en los peletizadores están convirtiendo el conocimiento tribal en recetas, registros y resolución de problemas guiada, para que las líneas puedan cambiar más rápido y funcionar de manera más predecible.
- El mezclado por lotes más rápido y limpio está dando a los compounders la confianza para acortar los ciclos mientras mantienen o mejoran la calidad de la mezcla, lo que respalda plazos de entrega más cortos y más formulaciones personalizadas.
- El monitoreo y diagnóstico basado en datos en el moldeo por soplado y por inyección están alejando las decisiones de la intuición hacia el análisis medido de pérdidas y la repetibilidad disparo a disparo.
Para los procesadores que miran hacia el próximo ciclo de ferias comerciales en lugar del próximo folleto de máquinas, la pregunta ya no es solo "¿Qué tonelaje de cierre necesitamos?" sino "¿Dónde en nuestro camino de material y masa fundida el control más inteligente, el mezclado más rápido o mejores datos desbloquearán el próximo punto de margen?"
Análisis editorial
- ¿Cómo deberían los procesadores decidir si invertir primero en controles más inteligentes, mezclado más rápido o nuevas herramientas de análisis de moldeo?
- Un punto de partida práctico es mapear el camino completo del material y la fusión y cuantificar dónde se concentran más desperdicios, tiempo de inactividad no planificado o horas de mano de obra. Si los cambios de producto y la deriva de recetas dominan las pérdidas, los controles a nivel de línea y las configuraciones estandarizadas suelen tener el mayor retorno; si la limpieza y la contaminación cruzada son crónicas, el mezclado de alta intensidad y fácil de limpiar se vuelve más estratégico; si el tiempo de inactividad inexplicable o la deriva dimensional son las principales quejas, el monitoreo en tiempo real y los estudios de repetibilidad suelen entregar retornos más rápidos que el nuevo equipo de capital.
- ¿Cuáles son las principales implicaciones para la fuerza laboral al trasladar el conocimiento tribal del procesamiento a recetas, registros y diagnósticos guiados?
- Codificar el saber hacer en recetas digitales y herramientas de diagnóstico reduce la dependencia de unos pocos operadores veteranos y facilita la incorporación de nuevo personal, pero también cambia los perfiles de trabajo. Los roles se inclinan hacia la interpretación de datos, la gestión de excepciones y el mantenimiento de activos digitales en lugar de 'ajustar manualmente' cada corrida, lo que significa que las plantas necesitan invertir en alfabetización básica de datos y capacitación cruzada mientras aún retienen un núcleo de experiencia práctica en procesos para validar y refinar el manual digital.
- ¿Cómo se relacionan estas tecnologías de eficiencia con las expectativas de sostenibilidad en el procesamiento de plásticos?
- Los controles más inteligentes, el mezclado más limpio y los diagnósticos basados en datos suelen reducir los desperdicios, disminuir el reprocesamiento y bajar el consumo de energía por pieza buena, lo que mejora directamente el perfil ambiental de una planta. También hacen más viable realizar campañas cortas, cambios frecuentes de color y formulaciones recicladas o de base biológica sin desperdicios prohibitivos, alineando la eficiencia operativa con la creciente presión por una fabricación más flexible y de menor impacto.
- ¿Qué riesgos enfrentan los procesadores si implementan monitoreo y control avanzados sin una fuerte disciplina de datos y mantenimiento detrás?
- Sin una clara propiedad de la calidad de los datos, el mantenimiento básico y la gestión de alarmas, las plantas pueden ahogarse en gráficos y notificaciones mientras los problemas subyacentes persisten. El riesgo es que los equipos comiencen a ignorar los tableros, confíen excesivamente en las recomendaciones automatizadas o usen datos selectivos para justificar decisiones preconcebidas, por lo que cualquier implementación debe ir acompañada de estándares simples para el cuidado de sensores, KPIs claros, rituales de revisión rutinarios y una cultura que trate los datos como una herramienta para aprender en lugar de para controlar.
- ¿Cómo pueden los procesadores más pequeños justificar este tipo de actualizaciones cuando los recursos de capital y TI son limitados?
- Las plantas más pequeñas se benefician de enfocarse en cambios de baja infraestructura que se aprovechan del equipo existente y entregan ganancias medibles en un año, como controles adicionales, mezcladores de alto rendimiento y monitoreo tipo clip-on. Construir un caso de negocio simple alrededor de menos bolsas fuera de especificación, tiempo de limpieza reducido o evitar el reemplazo prematuro de componentes a menudo revela que los proyectos incrementales y enfocados pueden liberar suficiente efectivo y capacidad para financiar el siguiente paso en la hoja de ruta de modernización.
- ¿Por qué un enfoque más disciplinado y basado en mediciones para la repetibilidad es cada vez más crítico a medida que las tolerancias se ajustan en las aplicaciones de plásticos?
- A medida que los requisitos de uso final se dirigen hacia paredes más delgadas, ajustes más exigentes y mayores expectativas cosméticas, adivinar las causas raíz se vuelve demasiado costoso tanto en desperdicio como en tiempo de inactividad. Las verificaciones estructuradas de repetibilidad y las bandas de rendimiento definidas convierten la resolución de problemas en un experimento controlado, permitiendo a los equipos separar el desgaste mecánico de la inestabilidad del proceso, evitar cambios innecesarios de hardware y ajustar sistemáticamente los parámetros para que los márgenes de capacidad se comprendan en lugar de asumirse.
Fuentes y referencias
- 1.Plastics Machinery & Manufacturing. Plastics machinery manufacturing: Home. Plastics Machinery & Manufacturing.
- 2.Plastics Machinery & Manufacturing. (2026, August 25). S.M.A.R.T. Control makes Bay pelletizers easier to operate. Plastics Machinery & Manufacturing.
- 3.Processing Magazine. (2026, July 22). Polymer Resources cuts post-blending time more than 30% with rotary batch mixer. Processing Magazine.
- 4.Guidewheel. (2025, December 19). Industry report: Blow molding machine maintenance and OEE tracking in plastics packaging lines 2026. Guidewheel.
- 5.Plastics Technology. (2026, May 15). Non-return valve repeatability: Worn components or faulty process parameters. Plastics Technology.