

スマート制御がペレタイジングをスタンドアロンマシンから接続ラインへ移行
2026年、押出ラインにおける最も興味深い効率向上は、より大きなモーターではなく、馴染みのあるハードウェアを包むよりスマートな制御アーキテクチャから来ています。
Bay Plastics MachineryのS.M.A.R.T. Controlは、ストランドペレタイジングシステム向けに、ペレタイザーが孤立したオペレーター駆動ユニットとしてではなく、Industry 4.0の会話に引き込まれている好例です。このシステムはペレタイザーに搭載されていますが、冷却バス、エアナイフ、コンベアを別々の制御島に残すのではなく、統一されたラインの一部として下流の補助機器を制御および調整するように設計されています。
その核心であるS.M.A.R.T. — System, Monitoring, Analysis, Recipes and Trainingの略 — は、プロセス制御と豊富な診断およびトレーニングツールを融合させています。コントローラーはスタート、ストップ、緊急停止、故障などのイベントをリアルタイムでログに記録し、グラフィカルなトレンドデータと並べて提示することで、オペレーターがアラーム、速度変更、バス調整がスクラップやスループットとどのように相関するかを確認できるようにします。
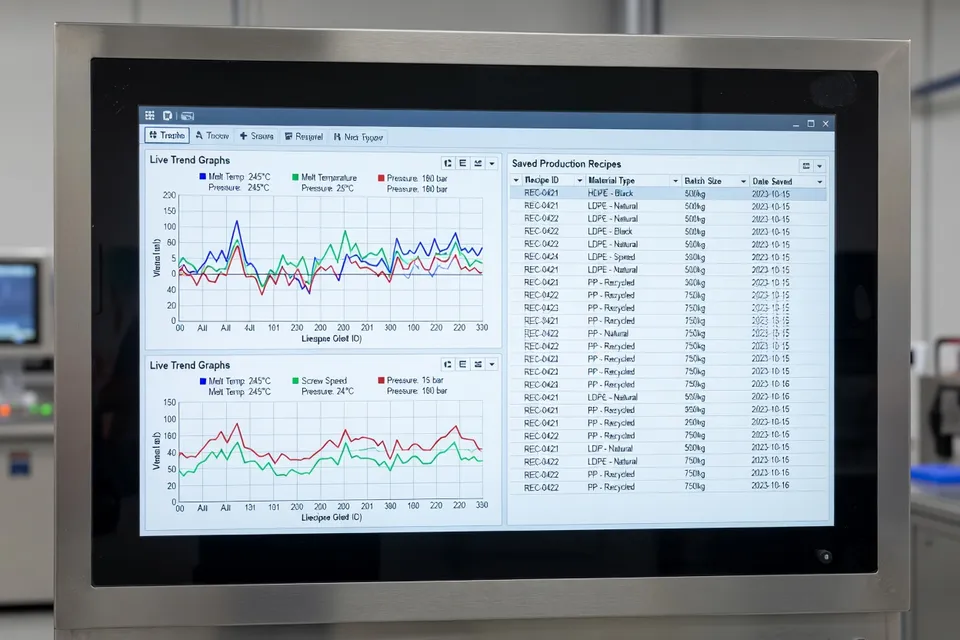
レシピ保存は、プロセッサーが即座に人件費削減を実感するポイントです。ストランドペレタイジングラインが特定の配合とペレット長に調整されたら、オペレーターはそのセットアップを保存し、次回実行時に呼び出せます。これにより、チェンジオーバーが短縮され、オフスペック起動バッグの数が減り、各製品ファミリーの癖を覚えている単一の「スーパーユーザー」への依存が減ります。
同じインターフェースはメンテナンスおよびトレーニングハブとしても機能します。S.M.A.R.T.はデジタル文書、メンテナンス手順、トレーニングビデオ、さらには特定のマシンの3Dモデルを保存し、技術者がサービスに必要な正確な部品と部品番号を特定できるようにします。これは、メンテナンスチームが限られていて、ベアリングやブレードホルダーを交換するたびにPDFやカタログを長時間探す余裕がない小規模工場にとって重要です。
より多くのSKUを少ない専門オペレーターで運用せざるを得ないプロセッサーにとって、このような組み込みガイダンスは、ペレタイジングを社内で行うか、コンパウンド作業をアウトソースするかの違いを生む可能性があります。
高強度バッチ混合がコンパウンドサイクルを短縮
ペレタイジングがスマートライン制御の時代に移行する一方で、コンパウンド業者はミキサー内部の効率を追求しています。
カスタマイズされたエンジニアリング熱可塑性プラスチックのコンパウンド業者であるPolymer Resourcesは、リボンブレンダーをMunson Machineryのロータリーバッチミキサーに置き換えることで、ポストブレンド工程を見直しました。700-TS-140ロータリーバッチミキサーは140立方フィートの容量を提供し、同社は6,000ポンドの特殊樹脂をわずか2〜3分でブレンドできるようになりました。
その影響は小さくありません。Polymer Resourcesは、ロータリーバッチミキサーの導入後、ポストブレンド時間が30%以上短縮されたと報告しており、ブレンド均一性の顕著な改善も見られています。ロータリードラムの内部フライトは4方向のタンブルターンカットフォールド動作を生成し、バッチ全体に材料を急速に折り込み、旧式のリボンブレンダーで発生していたデッドゾーンを排除します。
"最初から2分で完璧なブレンドが得られ、汚染の問題も報告されなくなりました。" — Polymer Resourcesの生産リーダーが述べた
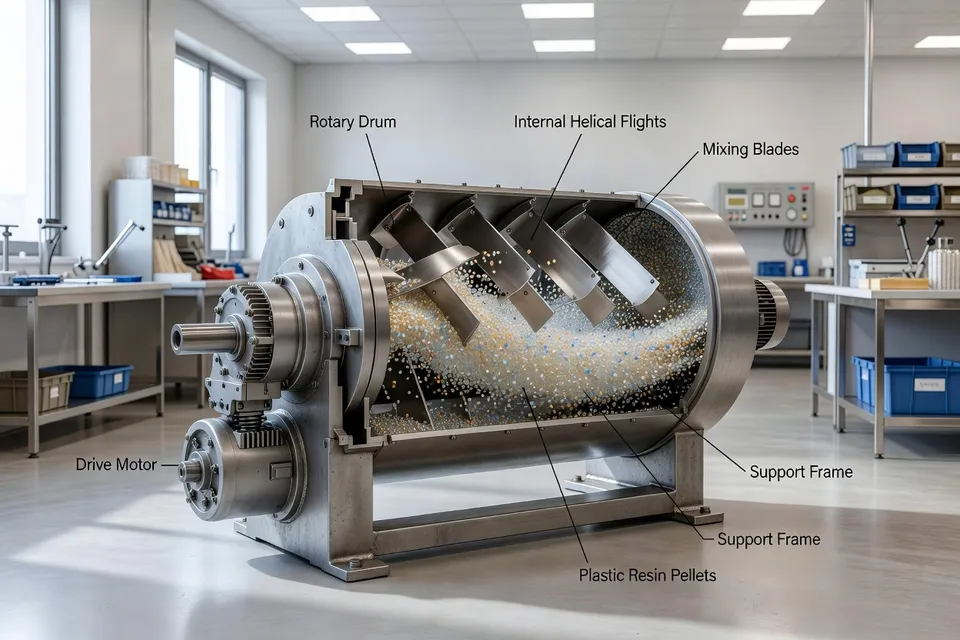
運用面では、汚染と洗浄の話はサイクルタイム自体と同じくらい重要です。ロータリーバッチミキサーでは、完全排出と内部シャフトやスポークの不在により、材料の滞留や微粉の捕捉が減少し、カラーや添加剤パッケージ間の相互汚染リスクが低減し、洗浄時間が短縮されます。
特殊コンパウンドグレードの短いランをこなすコンパウンド業者にとって、これらの利点はシフトあたりの販売可能ポンドの増加と、ミキサー内に前色の筋が残った原因を議論する時間の大幅な削減に直結します。
リアルタイム可視性がブロー成形のOEEを向上
下流の成形側では、ブロー成形工場がソフトウェアとセンサーが新しい鉄よりも速く針を動かせることに気づき始めています。
Guidewheelの2026年のブロー成形ラインに関する業界活動は、多くのプロセッサーが認識するギャップを浮き彫りにしています。典型的な工場は資産が提供できるOEEを大幅に下回って稼働しており、それはブロー成形機が本質的に遅いからではなく、ダウンタイムとマイクロストップが十分に理解されていないためです。
GuidewheelのFactoryOpsプラットフォームは、非侵入型のクリップオンセンサーを使用してブロー成形機および補助機器の電気的な「心拍」を読み取り、深いPLC統合なしにアップタイム、サイクルタイム、ラン/アイドル/ダウン状態をキャプチャします。これにより、従来のSCADA展開が数年に及ぶITプロジェクトになるような混合制御の古いラインの障壁を低減します。
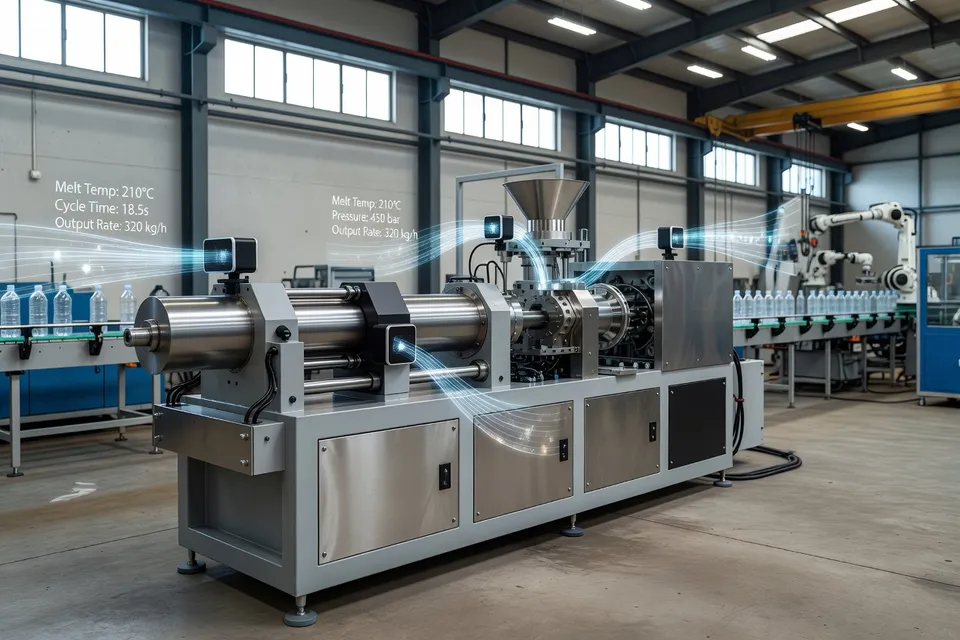
同社の数百万のマシン分に基づくベンチマーク作業は、工場管理者への実践的なメッセージを示しています。中程度とトップクォータイルのブロー成形パフォーマンスの差は、新しいプレスを購入することではなく、損失をリアルタイムで確認して対処することにあります。つまり、チェンジオーバー、漏れ、ラベラー問題をマシン速度と同じくらい明確に確認できれば、本当の制約を修正でき、プレスを責める必要がなくなります。
高速移動包装プログラムにサービスを提供するコンバーターにとって、これは商業的な重みを持ちます。特定の金型、シフト、または下流コンベアの慢性ダウンタイムをより明確に把握することで、ブランドオーナーとの現実的なリードタイム交渉が賢明になり、急な仕様変更が発生した際にデータを用いてマージンを守ることができます。
射出成形業者がハードウェア交換前に再現性を調査
2026年の効率パズルの最後のピースは、より微妙ですが同様に重要です。成形業者がハードウェアに投資する前に再現性の問題を診断する方法です。
射出成形におけるノンリターンバルブ性能に関する最近の技術分析は、多くの工場がデータではなく直感に頼るため、バルブを早期に交換していると主張しています。代わりに著者は、寸法ドリフトが摩耗したバルブ部品によるものか、不安定なプロセスパラメータによるものかを判断するためのショットマス再現性研究を推奨しています。
提案された方法は簡単ですが厳格です。マシンを標準的な速度から圧力への移行プロセスに設定し、部品を約95〜98%まで充填し、パックアンドホールドをゼロにし、安定させてから10回の充填のみのショットを記録し、コールドランナーなしで重量を測定します。部品重量の変動率は、ねじ先端の目視検査よりもメルトデリバリーの一貫性について多くのことを教えてくれます。
記事では実用的な目標範囲も提供しています。全電動射出ユニットでは0.5%未満、サーボ油圧ユニットでは0.8%未満、旧式機では1.5%未満の変動です。結果がこれらの範囲内であれば、ノンリターンバルブは正常に機能している可能性が高く、注意を背圧、減圧設定、ねじ速度、またはメルト温度安定性に移すべきです。
推奨開始点には、500〜1,000 psiの背圧、最小限のメルト減圧(通常0.1〜0.3インチ)、および可塑化を金型開放の2〜4秒前に完了するねじ速度が含まれます。プロセッサーへのより広いメッセージは、フィードスクリューとバルブを消耗品のハードウェアではなく精密流量制御部品として扱うことです。
公差の厳しい作業に取り組む工場にとって、この考え方のシフトはメンテナンス費用と不要なダウンタイムの両方を節約できます。
一つの効率トレンド、三つのレバー
これらの開発を総合すると、2026年の押出成形および成形オペレーションを通じて一貫したパターンが浮かび上がります。
- ペレタイザー上のよりスマートな制御は、部族の知識をレシピ、ログ、ガイド付きトラブルシューティングに変換し、ラインのチェンジオーバーを高速化し、より予測可能に実行できるようにします。
- より速くクリーンなバッチ混合は、コンパウンド業者にサイクルを短縮しながらブレンド品質を維持または向上させる自信を与え、短いリードタイムとより多くのカスタム配合をサポートします。
- ブロー成形および射出成形におけるデータ駆動型モニタリングおよび診断は、意思接策を直感から測定された損失分析およびショット間再現性へと移行させています。
次のトレードショーサイクルではなく、次のマシンブロシュアーを待ち望むプロセッサーにとって、質問はもはや「必要なクランプトン数はどれくらいか」ではなく、「材料およびメルトパスの中で、よりスマートな制御、より速い混合、またはより良いデータが次のマージンポイントを解放する場所はどこか」です。
編集部の見解
- 加工業者は、よりスマートな制御、迅速な混合、新たな成形分析ツールのいずれにまず投資すべきかをどのように判断すべきでしょうか?
- 実践的な出発点は、材料と溶融の全経路をマッピングし、スクラップ、計画外のダウンタイム、または労働時間が最も集中している箇所を定量化することです。段取り替えやレシピのずれが損失の主因であれば、ライン単位の制御と標準化されたセットアップが最も高い投資効果をもたらします。洗浄や異物混入が慢性的な問題であれば、高効率で洗浄しやすい混合が戦略的になります。原因不明のダウンタイムや寸法のばらつきが主な課題であれば、リアルタイム監視と再現性調査が新規設備投資よりも早く効果を発揮します。
- 加工ノウハウをレシピ、ログ、ガイド付き診断に置き換えることで、労働力にどのような影響が生じるのでしょうか?
- ノウハウをデジタルレシピや診断ツールに落とし込むことで、熟練オペレーターへの依存を減らし、新人教育を容易にします。一方で仕事内容も変化します。手動で毎回調整するのではなく、データを解釈し、例外を管理し、デジタル資産を維持する役割が増えるため、工場は基本的なデータリテラシーとクロストレーニングに投資しつつ、デジタル手順の検証・改善を行う実務的なプロセス専門家を維持する必要があります。
- これらの効率化技術は、プラスチック加工におけるサステナビリティの期待とどのように結びつくのでしょうか?
- スマート制御、クリーンな混合、データ駆動型診断は通常、スクラップの削減、再処理の低減、良品1個あたりのエネルギー使用量削減につながり、工場の環境プロファイルを直接改善します。また、短い生産ロット、頻繁な色替え、リサイクル材やバイオベース材料の使用を、過度な廃棄なく実現しやすくし、柔軟で環境負荷の低い製造への要求と運用効率を両立させます。
- 先進的な監視・制御システムを導入しても、データ品質やメンテナンス、警報管理の基盤が弱い場合、加工業者はどのようなリスクに直面するのでしょうか?
- データ品質の責任が不明確で、基本的なメンテナンスや警報管理が不十分だと、工場はチャートや通知に埋もれてしまい、根本的な問題が残り続けます。チームがダッシュボードを無視したり、自動化された推奨を過信したり、選択的なデータを使って先入観のある決定を正当化したりするリスクがあります。そのため、導入にはセンサー管理のシンプルな基準、明確なKPI、定期的なレビュー習慣、そしてデータを学習のツールとして扱う文化を伴うべきです。
- 資本やITリソースが限られている中小規模の加工業者は、こうしたアップグレードをどのように正当化できるでしょうか?
- 中小規模の工場では、既存設備に容易に追加できる低インフラの変更を狙い、1年以内に測定可能な成果を出すことが有効です。たとえば、アドオン制御、高効率ミキサー、クリップオン式監視装置などが挙げられます。不良品の削減、洗浄時間の短縮、部品の早期交換回避といった観点で簡易的な事業性を検討すれば、段階的かつ焦点を絞ったプロジェクトが次の近代化への資金と余力を生み出せることを示せます。
- プラスチック用途で公差が厳しくなるにつれ、再現性を重視した体系的・測定ベースのアプローチがますます重要になるのはなぜでしょうか?
- 最終用途の要求が薄肉化、より厳しい嵌合、高い外観品質へと移行する中で、勘や経験だけで原因を特定することはスクラップやダウンタイムの面でコストが高くなりすぎます。体系的な再現性チェックと明確な性能範囲を設定することで、トラブルシューティングを管理された実験に変え、機械的摩耗とプロセス不安定を区別し、不必要なハードウェア変更を避け、能力余裕を推定ではなく理解した上でパラメータを体系的に調整できるようになります。
出典・参考文献
- 1.Plastics Machinery & Manufacturing. Plastics machinery manufacturing: Home. Plastics Machinery & Manufacturing.
- 2.Plastics Machinery & Manufacturing. (2026, August 25). S.M.A.R.T. Control makes Bay pelletizers easier to operate. Plastics Machinery & Manufacturing.
- 3.Processing Magazine. (2026, July 22). Polymer Resources cuts post-blending time more than 30% with rotary batch mixer. Processing Magazine.
- 4.Guidewheel. (2025, December 19). Industry report: Blow molding machine maintenance and OEE tracking in plastics packaging lines 2026. Guidewheel.
- 5.Plastics Technology. (2026, May 15). Non-return valve repeatability: Worn components or faulty process parameters. Plastics Technology.