

智慧控制將造粒從獨立機器轉變為連接式生產線
2026 年,擠出生產線最引人注目的效率提升,較少來自更大馬力的馬達,而更多來自包覆在熟悉硬體上的更智慧控制架構。
Bay Plastics Machinery 的 S.M.A.R.T. Control 適用於股條造粒系統,便是很好的例子,說明造粒機如何被納入 Industry 4.0 的討論,而非以孤立的、由操作員驅動的單元運作。該系統安裝在造粒機上,但設計用來控制並協調下游輔助設備,成為統一生產線的一部分,而非讓冷卻槽、氣刀和輸送機各自獨立控制。
S.M.A.R.T. 的核心——System、Monitoring、Analysis、Recipes and Training 的縮寫——將製程控制與豐富的診斷及培訓工具結合。控制器即時記錄啟動、停止、緊急停止、故障及其他事件,然後與圖形化趨勢資料一起呈現,讓操作員能看出警報、速度變化或槽調整與廢料及產出量的關聯。
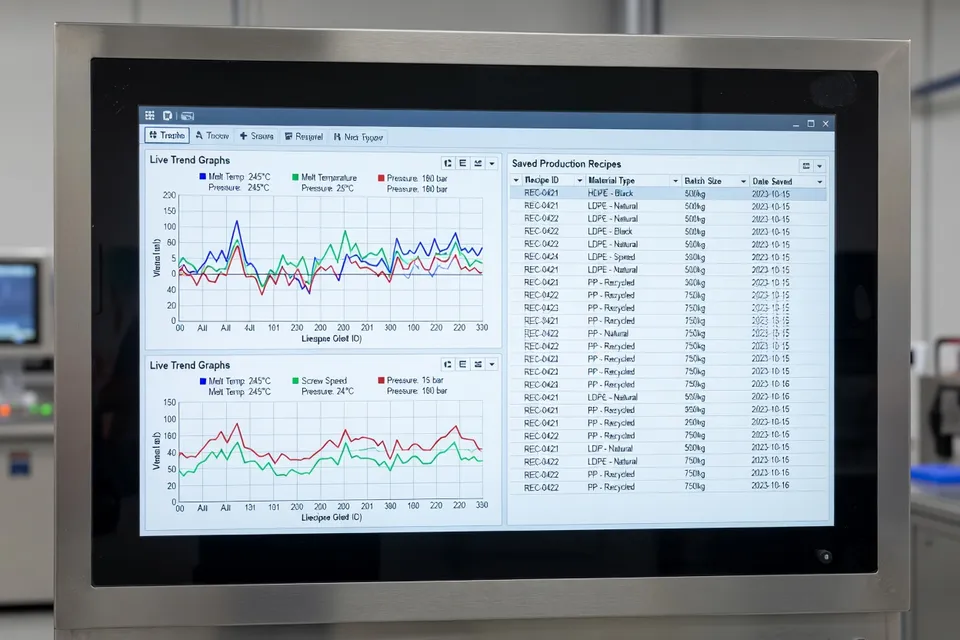
儲存配方是加工業者認為可立即節省人力的地方。一旦股條造粒生產線針對特定配方與粒徑調整完成,操作員即可儲存該設定,並在下次生產時呼叫,而非用一排獨立旋鈕「微調」。這可縮短換線時間、減少不合格啟動袋的數量,並降低對單一「超級使用者」的依賴。
同一介面也兼作維護與培訓中心。S.M.A.R.T. 儲存數位文件、維護程序、培訓影片,甚至該機器的 3D 模型,協助技術人員辨識維修所需確切元件與零件編號。這對維護團隊人力吃緊的小型工廠而言尤其重要,因為他們無法每次更換軸承或刀片固定座時,都花費大量時間翻閱 PDF 或型錄。
對於承受壓力、需以較少專業操作員處理更多 SKU 的加工業者而言,這種內建導引可能是決定將造粒留在廠內或委外複合加工的關鍵。
高強度批次混合縮短複合循環時間
當造粒進入智慧生產線控制時代時,複合業者正針對混合機內部的效率下手。
Polymer Resources 是一家客製化工程熱塑性塑膠的複合業者,已將其後混合步驟重新思考,以 Munson Machinery 的旋轉批次混合機取代帶式混合機。700-TS-140 旋轉批次混合機提供140 立方英尺容量,讓該公司能在兩到三分鐘內混合多達6,000 磅特殊樹脂。
影響並非微小。Polymer Resources 表示,安裝旋轉批次混合機後,後混合時間減少超過 30%,混合均勻度也有明顯改善。旋轉滾筒內部的翼板產生四向翻轉-轉動-切割-摺疊動作,能快速將物料摺疊通過批次,消除舊式帶式混合機曾出現的死區。
「我們一開始就在兩分鐘內得到完美混合,而且不再有任何污染問題。」——Polymer Resources 生產主管表示
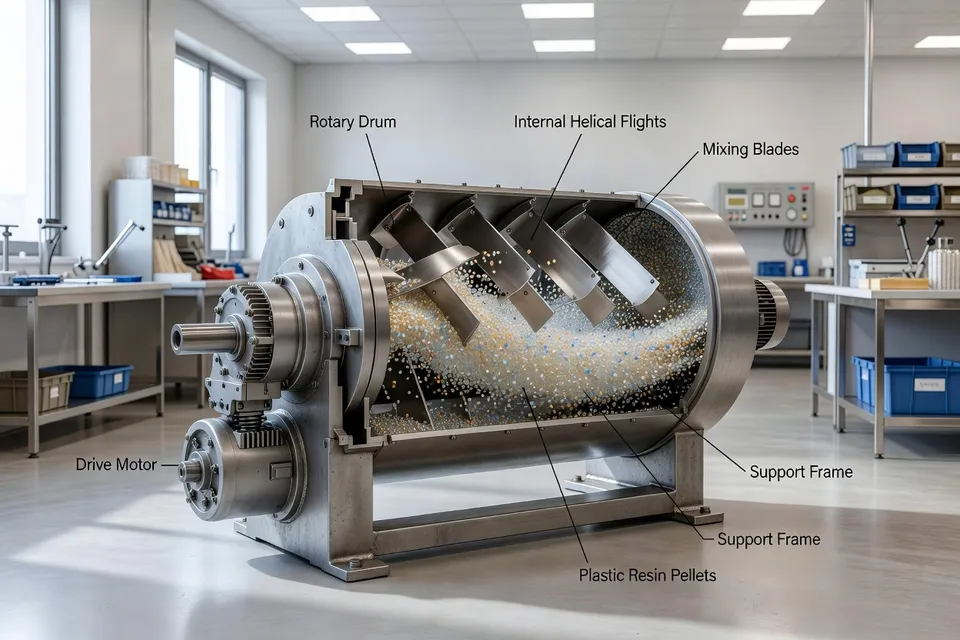
從操作角度來看,污染與清潔問題與循環時間本身同樣重要。使用旋轉批次混合機時,完全排放且無內部軸或輻條,可減少物料滯留與細粉困住,降低不同顏色或添加劑包之間的交叉污染風險,並縮短清洗時間。
對於任何處理特殊複合等級短程生產的複合業者而言,這些效益直接轉化為每班更多可銷售磅數,以及大幅減少爭論誰在前一批顏色中留下條紋的時間。
即時可視性提升吹塑 OEE
在下游成型方面,吹塑工廠發現軟體與感測器往往比新設備更能快速改善指標。
Guidewheel 2026 年在吹塑生產線上的產業工作,凸顯許多加工業者都認知的差距:典型工廠的 OEE 遠低於資產潛力,並非因為吹塑機本身速度慢,而是因為停機與微停機未被充分了解。
Guidewheel 的 FactoryOps 平台使用非侵入式夾式感測器,讀取吹塑機與輔助設備的電氣「心跳」,在無需深度 PLC 整合的情況下擷取 uptime、循環時間與運行/待機/停機狀態。這降低了舊式混合控制生產線的門檻,因為傳統 SCADA 導入可能需要多年 IT 專案。
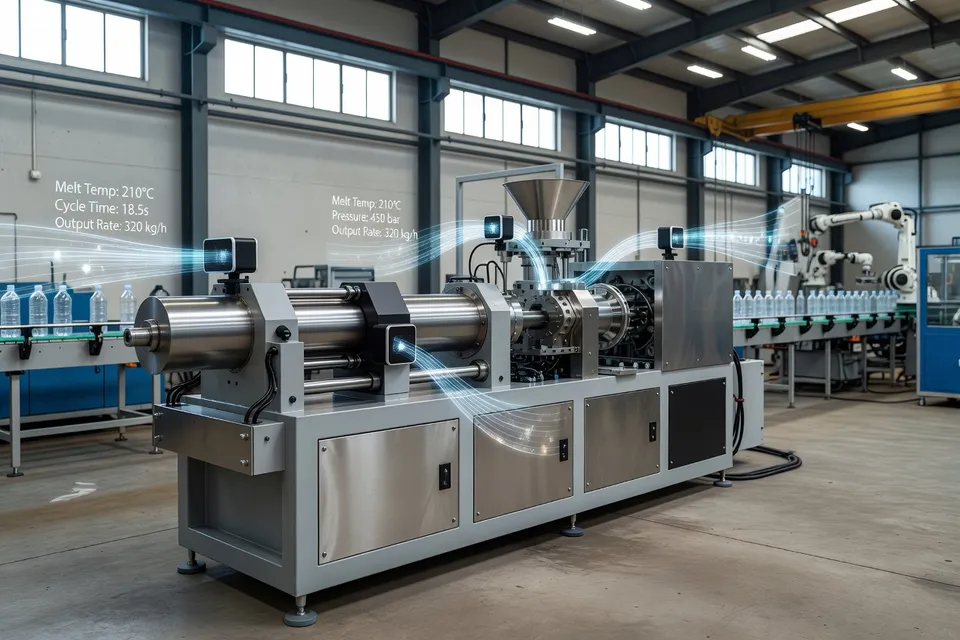
該公司基於數百萬機器分鐘的基準工作,傳達給廠長的實用訊息是:吹塑性能從普通到頂級四分位數的差距,較少在於購買新壓機,而在於即時看見並處理損失。換言之,如果你能像看到機器速度一樣清楚地看到換線、洩漏與貼標機問題,就能修復真正的瓶頸,而非歸咎於壓機。
對於服務快速移動包裝計畫的轉換業者而言,這具有商業意義。透過更清楚地了解特定模具、班次或下游輸送機的慢性停機,他們能以更實際的交期與品牌業者談判,並在最後一刻規格變更時以數據捍衛利潤。
射出成型業者在更換硬體前先探討重複性
2026 年效率拼圖的最後一塊更為細微,但同樣重要:成型業者如何在花錢購買硬體前診斷重複性問題。
最近一篇關於射出成型中止逆閥性能的技術分析指出,許多工廠過早更換閥門,因為他們依賴直覺而非數據。作者建議改用射出量重複性研究,判斷尺寸漂移是由磨損的閥門元件還是製程參數不穩定所造成。
建議的方法簡單但需嚴謹:將機器設定為標準速度至壓力轉換製程,將零件充填至約95–98% 滿,歸零保壓與保壓,穩定後記錄10 次僅充填射出,並在不含冷流道的情況下稱重。零件重量的百分比變化,比目視檢查螺桿尖端更能說明熔體輸送一致性。
文章也提供實用目標範圍:全電動射出單元小於0.5% 變化、伺服液壓單元小於0.8%、舊式機器小於1.5%。若結果落在這些範圍內,止逆閥很可能正常運作,注意力應轉向背壓、減壓設定、螺桿速度或熔體溫度穩定性。
建議起始點包括背壓在500–1,000 psi 範圍、最小熔體減壓(通常0.1–0.3 英寸),以及螺桿速度應在模具開啟前2–4 秒完成塑化。給加工業者的廣泛訊息是:將進料螺桿與閥門視為精密流量控制元件,而非只要零件開始漂移就更換的可消耗硬體。
對於處理高公差工作的工廠而言,這種思維轉變可同時節省維護支出與不必要的停機時間。
單一效率趨勢,三種槓桿
綜合來看,這些發展在 2026 年的擠出與模塑作業中呈現一致模式:
- 造粒機上的更智慧控制將部落知識轉化為配方、記錄與導引式故障排除,讓生產線能更快換線並更可預測地運行。
- 更快、更乾淨的批次混合讓複合業者有信心縮短循環時間,同時維持或改善混合品質,支持更短交期與更多客製化配方。
- 吹塑與射出成型的數據驅動監控與診斷正將決策從直覺轉向測量損失分析與射出對射出重複性。
對於展望下一個展覽週期而非下一本機器型錄的加工業者而言,問題不再只是「我們需要多少夾持力噸位?」,而是「在我們的物料與熔體路徑中,哪裡能透過更智慧控制、更快混合或更好數據,解鎖下一個利潤點?」
編輯洞察
- 加工廠應如何決定優先投資智慧控制、快速混合,還是新模具分析工具?
- 實務起點是繪製完整物料與熔體路徑,並量化廢料、非計畫停機或工時最集中的位置。若換模與配方漂移造成主要損失,則產線級控制與標準化設定通常報酬最高;若清潔與交叉污染為慢性問題,高強度易清潔混合則更具策略性;若無法解釋的停機或尺寸漂移為主要抱怨,則即時監控與重複性研究通常比新資本設備更快回收成本。
- 將經驗式加工知識轉化為配方、紀錄與引導式診斷,對人力有何主要影響?
- 將Know-how編纂成數位配方與診斷工具,可降低對少數資深操作員的依賴,並讓新進人員更容易上手,但也會改變職務輪廓。角色將傾向解讀資料、管理例外與維護數位資產,而非手動調整每次生產,這意味著工廠需投資基礎資料素養與交叉訓練,同時保留核心實務製程專業以驗證與精進數位作業手冊。
- 這些效率技術如何與塑膠加工的永續期望相互呼應?
- 智慧控制、更清潔混合與資料導向診斷通常可減少廢料、降低再加工,並降低每件良品的能耗,直接改善工廠的環境表現。它們也讓短程生產、頻繁換色以及回收或生物基配方更可行而不致產生過多廢料,使營運效率與日益增加的彈性、低影響製造壓力保持一致。
- 若在缺乏健全資料與維護紀律的情況下部署先進監控與控制,加工廠會面臨哪些風險?
- 若無明確的資料品質、基礎維護與警報管理權責,工廠可能淹沒在圖表與通知中,而根本問題仍持續存在。風險在於團隊開始忽略儀表板、過度信任自動化建議,或選擇性使用資料來支持既有決策,因此任何導入都應搭配感測器保養的簡易標準、明確KPI、例行檢討機制,以及將資料視為學習工具而非監控工具的文化。
- 當資本與IT資源有限時,規模較小的加工廠如何證明這類升級的合理性?
- 小型工廠可鎖定低基礎建設變更,善用既有設備並在一年內產生可衡量效益,例如附加控制、高產量混合機與夾式監控。針對較少不合格袋、減少清潔時間或避免過早更換零件建立簡單商業案例,常能顯示漸進且聚焦的專案可釋出足夠現金與產能,支應現代化藍圖的下一步。
- 隨著塑膠應用公差越來越嚴格,為何更嚴謹、以量測為基礎的重複性方法日益重要?
- 隨著最終用途要求朝向更薄壁、更嚴苛的配合以及更高的外觀期望,猜測根本原因會在廢料和停機時間上造成過高成本。結構化的重複性檢查和明確的性能範圍將故障排除轉變為受控實驗,讓團隊能區分機械磨損與製程不穩定,避免不必要硬體更換,並系統性地調整參數,以了解而非假設能力餘裕。
來源與參考
- 1.Plastics Machinery & Manufacturing. Plastics machinery manufacturing: Home. Plastics Machinery & Manufacturing.
- 2.Plastics Machinery & Manufacturing. (2026, August 25). S.M.A.R.T. Control makes Bay pelletizers easier to operate. Plastics Machinery & Manufacturing.
- 3.Processing Magazine. (2026, July 22). Polymer Resources cuts post-blending time more than 30% with rotary batch mixer. Processing Magazine.
- 4.Guidewheel. (2025, December 19). Industry report: Blow molding machine maintenance and OEE tracking in plastics packaging lines 2026. Guidewheel.
- 5.Plastics Technology. (2026, May 15). Non-return valve repeatability: Worn components or faulty process parameters. Plastics Technology.