

التحكم في العملية، وليس مكبسًا جديدًا
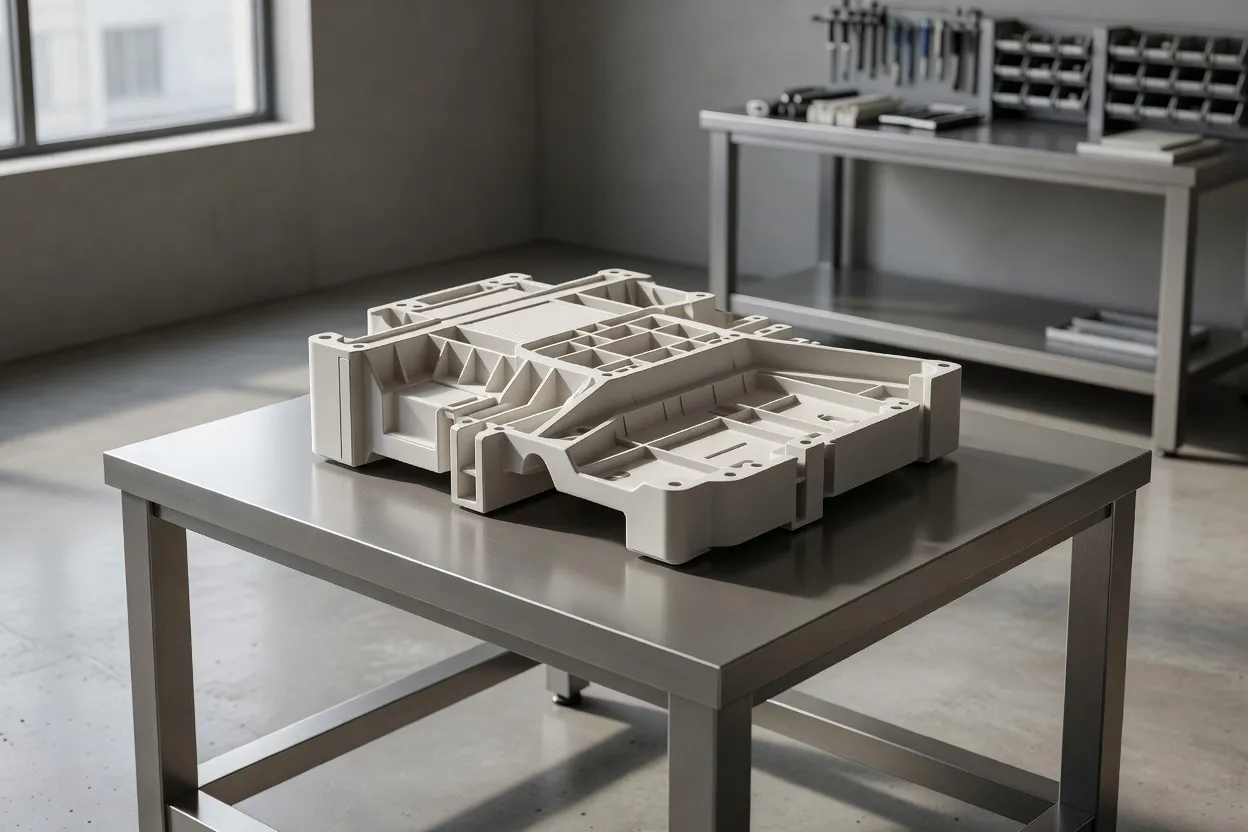
تكشف دراسة حالة من Gud Mould أن ما يقارب ثلث المنتجات كانت تقترب من الحد الأعلى للتسامح، مما يشكل خطرًا فوريًا برفض الدفعة وتحولها إلى خردة. هذه النقطة مألوفة لدى المعالجين: يمكن أن يستمر الخط في العمل بينما ينجرف نحو الفشل، وغالبًا ما تظهر علامات التحذير في البيانات قبل أن تظهر على أرض المصنع.
ما تبرزه دراسة الحالة
تتمحور دراسة حالة التعديل لدى Gud Mould حول الجانب العملي لاستقرار القولبة: مراقبة موقع الأجزاء بالنسبة للتسامح، ثم تصحيح العملية قبل أن يتحول التشغيل الضعيف إلى دفعة مرفوضة. ويكتسب ذلك أهمية لأن عيوب قولبة الحقن نادرًا ما تكون أحداثًا معزولة. فهي عادة تعكس نافذة عملية ضاقت أو تحركت أو تم ضبطها قريبة جدًا من الحافة.
وتعزز المواد التقنية الأخرى للشركة هذا الرأي. تصف أدلة العيوب لديها الخردة كنتيجة لعدم التوافق بين المواد الخام وقدرة الآلة وحالة القالب والتجفيف ودرجة الحرارة وسرعة الحقن وضغط الإمساك والتهوية. بمعنى آخر، يبدأ تقليل العيوب بمقارنة بيانات التشغيل الفعلية بالقيم المحددة، وليس بالتخمين عند الآلة.
لماذا تهم التحولات الصغيرة في العملية
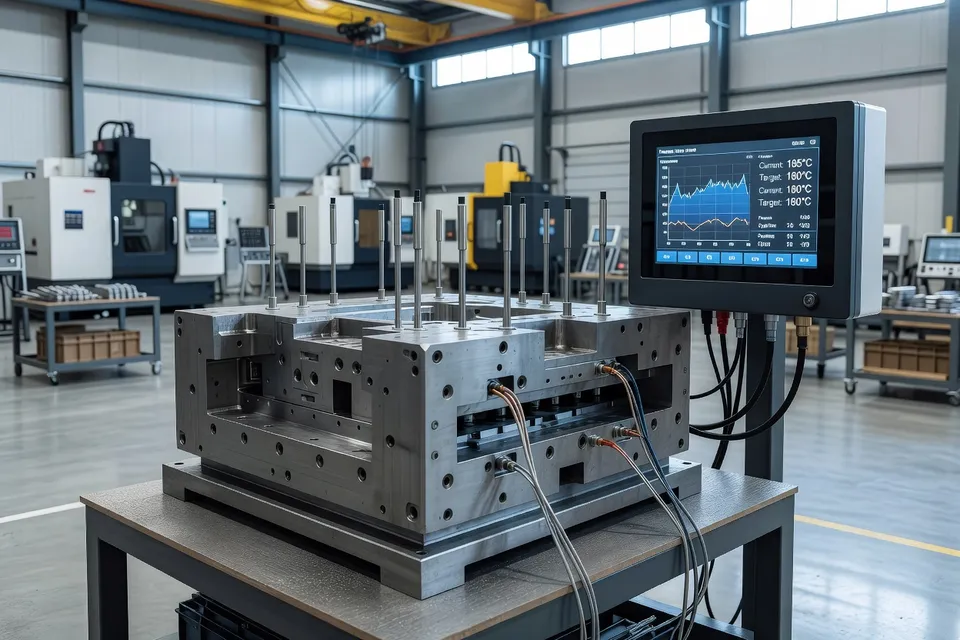
تشير تحليلات العيوب لدى Gud Mould إلى أن الجودة مضمونة فقط ضمن نافذة معالجة معينة، وأن الخردة تزداد عندما تخرج العملية عن هذا النطاق. كما توصي بأن يتحقق المشغلون أولاً من حالة آلة القولبة والقالب، ويؤكدوا درجة الحرارة، ويتحققوا من التجفيف، ويقارنوا القراءات الفعلية بنقاط الضبط. هذا انضباط قياسي على أرض المصنع، لكنه أيضًا المكان الذي يعيش فيه الكثير من منع الخردة.
بالنسبة للمحولين، فإن التأثير التجاري مباشر. الأجزاء التي تحوم قرب الحد الأعلى للتسامح قد تفرض معالجة متحفظة في المراحل اللاحقة، أو تؤدي إلى مزيد من الفحص، أو تصبح مرفوضة إذا استمر الانجراف. وعندما يتمكن المصنع من رؤية الاتجاه مبكرًا، يمكنه غالبًا الاستجابة بتعديلات في الضغط أو درجة الحرارة أو التجفيف أو جانب القالب قبل أن تصبح الدفعة غير قابلة للاسترداد.
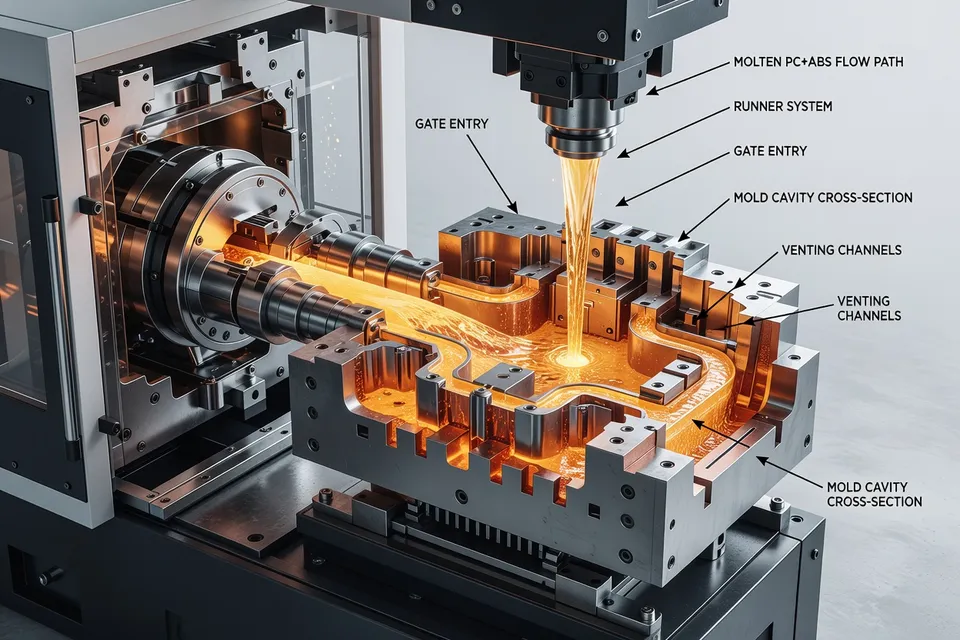
تظهر حالة القالب القصير المنشورة من J-Mold المنطق نفسه من الاتجاه المعاكس. في PC+ABS، يقول المقال إن انخفاض درجة حرارة القالب يمكن أن يقلل من سيولة المصهور، بينما قد يترك عدم كفاية ضغط الإمساك أو زمن الإمساك مناطق غير ممتلئة بشكل كافٍ. والاستجابة الموصى بها هي رفع درجة حرارة القالب إلى نطاق 70–90 درجة مئوية، واستخدام التعبئة عالية السرعة، وضبط ضغط الإمساك وزمنه بحيث يمتلئ التجويف قبل تجمد المصهور. هذا إصلاح للعملية وليس إعادة بناء للأدوات، وهو نوع التدخل الذي يمكن أن يمنع تحول الأجزاء الهامشية إلى خردة.
انضباط البيانات على أرض المصنع
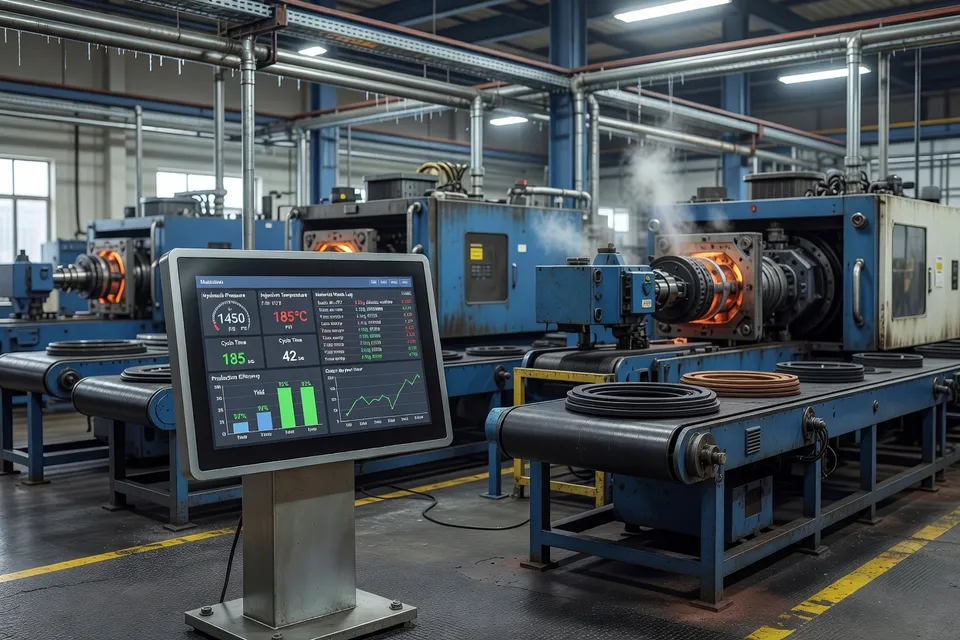
تصف دراسة حالة منفصلة من Arkitekt AI معالج بلاستيك كان يحتفظ ببيانات العملية في المكابس، وبيانات مراقبة الجودة في ملف Excel واحد، وبيانات الخردة ووقت التوقف في مصنف ثالث. أرادت الشركة إجابة واحدة: عندما ترتفع الخردة، أخبرني بالسبب بينما الوظيفة لا تزال قيد التشغيل. النظام الذي تم بناؤه ربط بيانات الآلة على مستوى الحقنة بسجلات مراقبة الجودة والخردة، ثم أظهر تنبيهات لمعدل الخردة فوق الحد وانجراف زمن الدورة.
الدرس التشغيلي يتسق مع أعمال حالة القولبة. إذا لم تتوافق بيانات العملية وفحوصات الجودة وسجلات الخردة، ينتهي الأمر بالمصنع إلى مناقشة جدول بيانات من يثق به بدلاً من تصحيح المكبس. وعندما ترتبط هذه السجلات بالوظيفة الحية، يمكن للفريق معرفة ما إذا كانت المشكلة في مرحلة التعبئة أو التعبئة الإضافية أو التبريد أو التجفيف أو زوج أدوات محدد لا ينبغي تشغيله معًا.
ما يمكن للمعالجين نسخه
بالنسبة للقالبين الذين يحاولون تقليل العيوب والخردة، تشير المصادر إلى دليل تشغيل بسيط. راقب انجراف التسامح، وليس الرفض النهائي فقط. قارن قراءات الآلة والقالب الفعلية بالقيم المحددة. أكد التجفيف ودرجة الحرارة قبل تغيير الأداة. بالنسبة للقوالب القصيرة، تحقق أولاً من درجة حرارة القالب وسرعة الحقن وظروف الإمساك، لأن هذه الإعدادات يمكن أن تعيد التعبئة دون تغييرات كبيرة في الأجهزة.
المكسب على مستوى المصنع أقل ارتباطًا بإنقاذ واحد وأكثر ارتباطًا بالتكرارية. بمجرد أن تصبح نافذة العملية مرئية وترتبط البيانات، يمكن للمصنع اكتشاف العيب نفسه في وقت أبكر في الوظيفة التالية، بدلاً من إعادة اكتشافه من خلال تقارير الخردة في نهاية الوردية.
رؤى تحريرية
- لماذا تظهر عيوب القولبة غالبًا في البيانات قبل أن تصبح مرئية على أرض المصنع؟
- لأن معظم العيوب تبدأ كانحراف في العملية وليس كأعطال مفاجئة. فعندما تتحرك المعلمات الرئيسية نحو حافة نافذة العملية، لا يزال من الممكن إنتاج الأجزاء، لكن خطر تجاوز الأبعاد المسموح بها أو عدم التعبئة الكافية أو فقدان الجودة الآخر يزداد بسرعة.
- ما القيمة التجارية لتصحيح العملية قبل رفض الأجزاء؟
- تكمن القيمة الرئيسية في تجنب الخسائر المتراكمة: الهدر وإعادة العمل وعبء الفحص والاضطراب في المراحل اللاحقة. ويحمي التصحيح المبكر الهامش لأن الدفعة الهامشية يمكن غالبًا تثبيتها بتعديلات على العملية بدلاً من اعتبارها دفعة فاشلة.
- ماذا يعني نافذة عملية مستقرة حقًا في قولبة الحقن؟
- يعني ذلك أن مزيج درجة الحرارة والضغط والتجفيف وسرعة الملء وظروف الضغط وحالة القالب يكون واسعًا بما يكفي لاستيعاب التباين الطبيعي دون إخراج الأجزاء عن المواصفات. وعندما تضيق هذه النافذة، قد تؤدي حتى التحولات الصغيرة إلى ظهور عيوب لا تظهر في عملية أفضل تحكمًا.
- لماذا يعد ربط بيانات الآلة وفحوصات الجودة وسجلات الهدر أمرًا مهمًا للغاية؟
- لأن السجلات المنفصلة تجعل من الصعب تحديد ما إذا كان الهدر ناتجًا عن المكبس أو القالب أو المادة أو مشكلة في المناولة. وعندما تُربط البيانات على مستوى اللقطة أو المهمة، تصبح الاتجاهات مرئية بسرعة كافية لدعم اتخاذ الإجراء أثناء تشغيل المهمة.
- كيف يغير النهج المعتمد على البيانات طريقة تفكير المصانع في تقليل الهدر؟
- ينقل تقليل الهدر من التنظيف التفاعلي إلى التحكم المستمر في العملية. فبدلاً من انتظار تراكم الأجزاء الفاشلة، يمكن للفرق مراقبة الانحراف وتحديد الأنماط المتكررة وتصحيح الخطأ نفسه في وقت أبكر في المهام المستقبلية.
- ما الدرس التشغيلي الأوسع الذي تشير إليه هذه الحالات في القولبة للصناعة؟
- تظهر هذه الحالات أن الكثير من مكاسب الجودة تأتي من الانضباط وليس من إنفاق رأسمالي كبير. فالمراقبة الأفضل والتحكم الأدق في المعلمات والاستجابة السريعة للانحراف يمكن أن تحسن التكرارية وتقلل الهدر وتجعل المعدات الحالية تعمل بأداء أقرب إلى قدرتها الحقيقية.
المصادر والمراجع
- 1.Gud Mould Industry Limited. (2026, July 15). Injection molding machine adjustment case study. Gud Mould Industry Limited.
- 2.McClendon, A. (2026, August 26). Case study: A plastics processor whose quality data lived in three spreadsheets. Arkitekt AI.
- 3.J-Mold. (2026, August 28). Analysis and countermeasures for short shots in injection molding – a case study of PC+ABS. J-Mold.
- 4.McClendon, A. (2026, August 26). Case study: A plastics processor whose quality data lived in three spreadsheets. Arkitekt AI.