

プロセス制御、新たなプレス機ではない
Gud Mouldのケーススタディによると、製品の約3分の1が上限許容限界に近づいており、バッチ拒否とスクラップの即時リスクが生じている。加工業者にとって馴染みのある点は、ラインが故障に向かって漂流しながらも稼働し続け、警告サインは現場に現れる前にデータに現れることが多いということだ。
ケーススタディが強調する点
Gud Mouldの調整事例は、成形安定性の実務面を中心に据えている。部品が許容範囲に対してどこに位置するかを監視し、弱いランが不良ロットになる前にプロセスを修正する。これは射出成形の欠陥が孤立した事象ではなく、通常、プロセスウィンドウが狭まり、移動し、または端に近すぎる設定になっていることを反映しているから重要だ。 同社のその他の技術資料もこの見解を補強している。欠陥ガイドでは、スクラップは原材料、機械能力、金型状態、乾燥、温度、射出速度、保圧、ベントの不整合の結果であると述べている。つまり、欠陥低減は推測ではなく、実稼働データと設定値の比較から始まる。
小さなプロセス変更が重要な理由
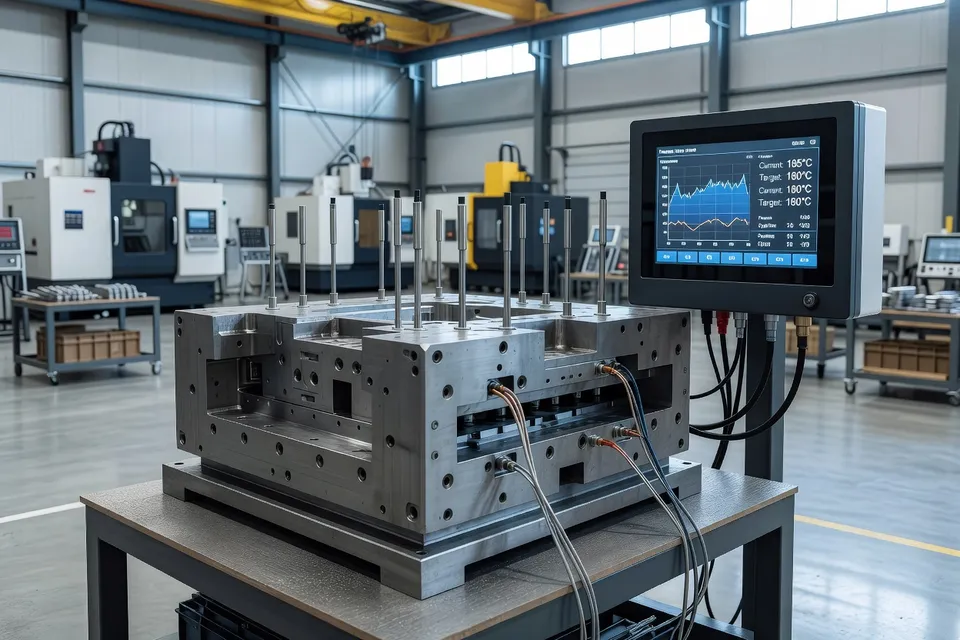
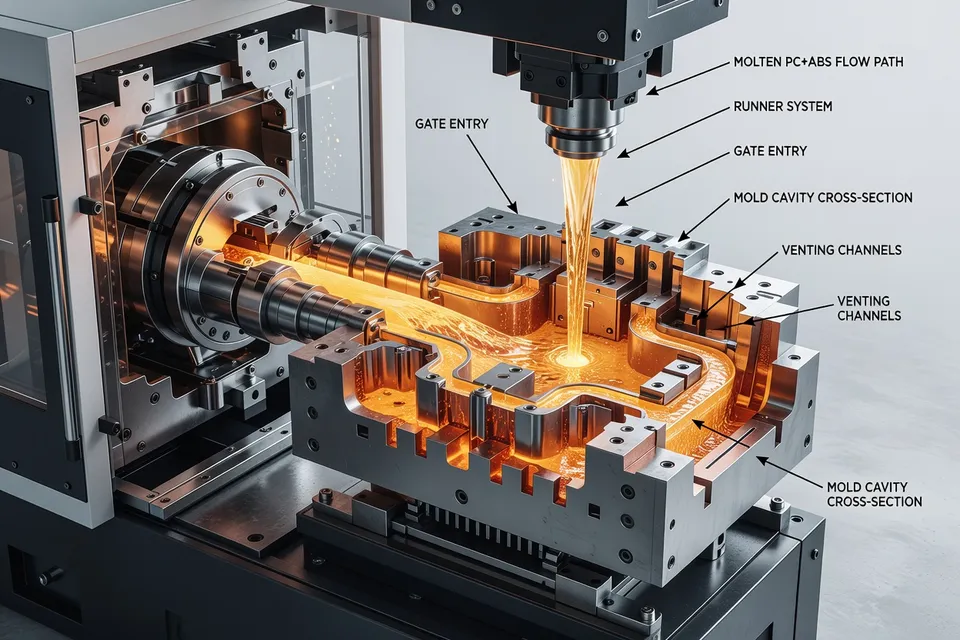
Gud Mouldの欠陥分析では、品質は特定の加工ウィンドウ内でのみ保証され、プロセスがその範囲外に移動するとスクラップが増加すると指摘している。また、オペレーターはまず成形機と金型の状態を確認し、温度を検証し、乾燥を確認し、実測値と設定値を比較すべきだと述べている。これは標準的な現場の規律だが、多くのスクラップ防止策がここに存在する。 コンバーターにとって商業的な意味は直接的だ。上限許容限界近くで推移している部品は、下流工程で保守的な取り扱いを強いたり、検査を増やしたり、ドリフトが続けばバッチ拒否になったりする。ショップがトレンドを早期に把握できれば、圧力、温度、乾燥、金型側の変更などで対応し、ロットが回復不能になるのを防げる場合が多い。 J-Moldが公開したショートショット事例は、逆方向から同じ論理を示している。PC+ABSでは、金型温度が低いと溶融流動性が低下し、保圧や保圧時間が不十分だと充填不足の領域が残ると述べている。推奨される対策は、金型温度を70–90℃の範囲に上げ、高速充填を行い、保圧と時間を調整して溶融物が固化する前にキャビティを充填することだ。これはツールの再構築ではなくプロセス修正であり、限界部品がスクラップになるのを防ぐ介入の例である。
工場フロアでのデータ規律
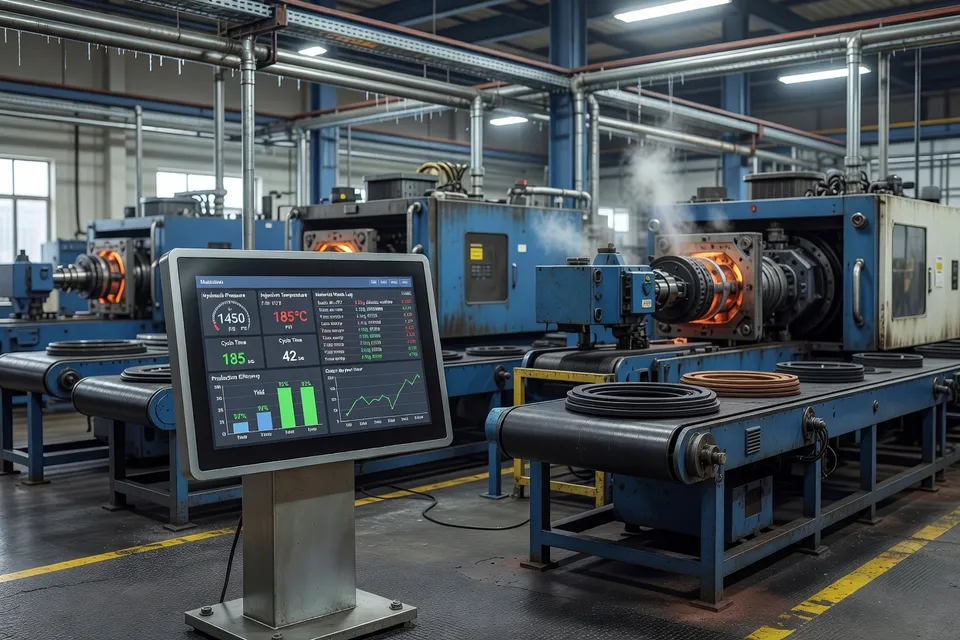
別のArkitekt AIケーススタディでは、プラスチック加工業者がプレス機内にプロセスデータを、QCデータを1つのExcelファイルに、スクラップとダウンタイムを3つ目のワークブックに保持していた事例を紹介している。同社は1つの答えを求めていた。スクラップが増加したとき、ジョブがまだ実行中に理由を教えてほしいというものだ。構築されたシステムはショットレベルの機械データをQCおよびスクラップ記録に結び付け、スクラップ率が閾値を超えた場合やサイクルタイムのドリフトに対するアラートを表示した。 運用上の教訓は成形事例と一致している。プロセスデータ、品質チェック、スクラップ記録が連携していなければ、工場はプレス機を修正する代わりにどのスプレッドシートを信用するかを議論することになる。これらの記録がライブジョブに結び付けられていれば、チームは問題が充填段階、充填保圧段階、冷却、乾燥、または一緒に稼働すべきでないツール固有のペアリングにあるかどうかを把握できる。
加工業者が真似できること
欠陥とスクラップを低減しようとする成形業者向けに、各情報源はシンプルなプレイブックを指し示している。最終的な不良だけでなく許容範囲のドリフトを監視する。実際の機械および金型の読み取り値を設定値と比較する。ツールを変更する前に乾燥と温度を確認する。ショートショットの場合は、金型温度、射出速度、保圧条件を最初にチェックする。なぜならこれらの設定で、大規模なハードウェア変更なしに充填を回復できるからだ。 工場レベルの成果は、単一の救済策ではなく再現性にある。プロセスウィンドウが見えるようになり、データが接続されれば、ショップは次のジョブで同じ欠陥をより早く捉えられ、シフト終了時のスクラップ報告で再発見する必要がなくなる。
編集部の見解
- 成形欠陥が現場で目に見えるようになる前に、データに現れることが多いのはなぜですか?
- ほとんどの欠陥は突然の故障ではなく、プロセスドリフトとして始まるからです。主要パラメータがプロセスウィンドウの端に近づくと、部品はまだ生産できますが、公差外寸法、アンダーパッキング、その他の品質低下のリスクが急速に高まります。
- 部品が不良品になる前にプロセスを修正することのビジネス上の価値は何でしょうか?
- 主な価値は、複合的な損失を防ぐことにあります。スクラップ、再加工、検査負担、下流工程への混乱を避けられます。限界状態の生産でもプロセス調整で安定化できるため、ロット全体の不良として処理されるのを防ぎ、利益率を守ることができます。
- 射出成形における安定したプロセスウィンドウとは、具体的にどのような意味でしょうか?
- 温度、圧力、乾燥、充填速度、保圧条件、金型状態の組み合わせが、通常の変動を吸収して部品を規格内に保てる十分な幅を持っていることを意味します。このウィンドウが狭くなると、小さな変動でも欠陥を引き起こしやすくなります。
- 機械データ、品質チェック、スクラップ記録を連携させることがなぜ重要なのでしょうか?
- 記録が孤立していると、スクラップがプレス、金型、材料、または取り扱い問題のいずれに起因するかを特定しにくくなります。データがショットまたはジョブレベルでつながると、ジョブがまだ進行中であるうちに傾向を素早く把握し、対応を取ることができます。
- データ駆動型のアプローチは、工場がスクラップ低減をどのように考えるかをどのように変えるのでしょうか?
- スクラップ低減を事後対応型から継続的なプロセス管理へと移行させます。不良品が蓄積するのを待つのではなく、ドリフトを監視し、再発パターンを特定して、将来のジョブでより早く同じ不具合を修正できるようにします。
- これらの成形事例から、業界全体が得られる運用上の教訓は何でしょうか?
- 品質向上の多くは大規模な設備投資ではなく、現場の規律から得られることを示しています。監視の強化、パラメータ制御の厳格化、ドリフトへの迅速な対応により、再現性を高め、無駄を減らし、既存設備を本来の能力に近づけることができます。
出典・参考文献
- 1.Gud Mould Industry Limited. (2026, July 15). Injection molding machine adjustment case study. Gud Mould Industry Limited.
- 2.McClendon, A. (2026, August 26). Case study: A plastics processor whose quality data lived in three spreadsheets. Arkitekt AI.
- 3.J-Mold. (2026, August 28). Analysis and countermeasures for short shots in injection molding – a case study of PC+ABS. J-Mold.
- 4.McClendon, A. (2026, August 26). Case study: A plastics processor whose quality data lived in three spreadsheets. Arkitekt AI.