

製程控制,而非新壓機
古德模具的一項案例研究指出,近三分之一的產品已接近公差上限,造成批次拒收與廢料的立即風險。這一點對加工業者來說並不陌生:生產線可能仍在運作,卻逐漸走向失敗,而警示訊號往往先在數據中顯現,而非在現場。
案例研究的重點
古德模具的調整案例聚焦於成型穩定的實務面向:觀察零件相對於公差的位置,然後在不穩定的生產批次成為拒收批次前進行製程修正。這很重要,因為注塑成型缺陷很少是孤立事件。它們通常反映製程窗口已變窄、偏移,或設定得太接近邊緣。
該公司的其他技術資料也強化了此觀點。其缺陷指南將廢料描述為原料、機器能力、模具狀況、乾燥、溫度、注射速度、保壓與排氣等因素不匹配的結果。換言之,缺陷減少始於將實際操作數據與設定值進行比較,而非在機器上猜測。
為何微小製程偏移很重要
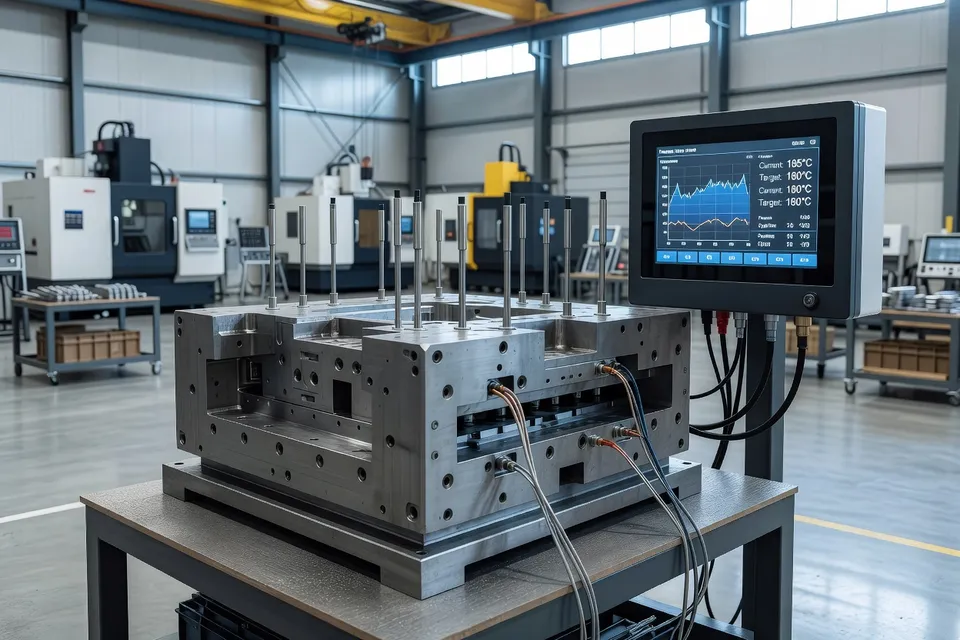
古德模具的缺陷分析指出,品質僅在特定製程窗口內獲得保證,當製程超出該範圍時廢料就會增加。它也指出,操作人員應先檢查成型機與模具狀況、確認溫度、驗證乾燥程度,並將實際讀數與設定點進行比較。這是標準的現場紀律,但也是許多廢料預防的關鍵所在。
對轉換業者而言,商業影響直接。接近公差上限的零件可能迫使下游採取保守處理、觸發更多檢驗,或若偏移持續則成為批次拒收。當車間能及早發現趨勢,通常可在批次變得無法挽回前,透過壓力、溫度、乾燥或模具端調整來因應。
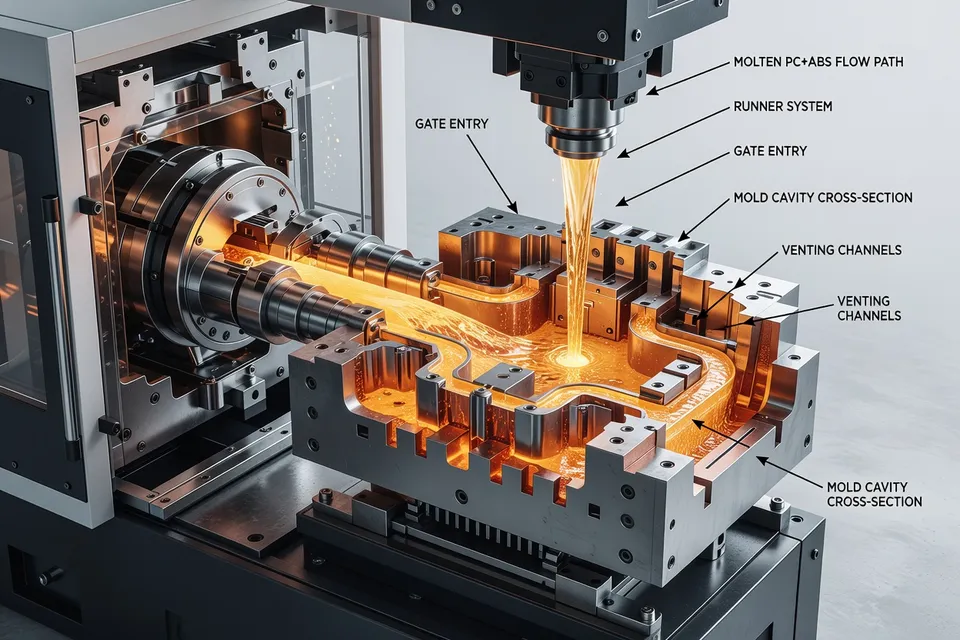
J-Mold 發表的短射案例從相反方向顯示相同邏輯。在 PC+ABS 中,文章指出模具溫度過低會降低熔體流動性,而保壓壓力或保壓時間不足則會導致區域填充不足。其建議的因應措施是將模具溫度提升至 70–90°C 範圍、使用高速填充,並調整保壓壓力與時間,使模腔在熔體凍結前完成填充。這是製程修正,而非模具重建,這類干預可防止邊際零件變成廢料。
廠房現場的數據紀律
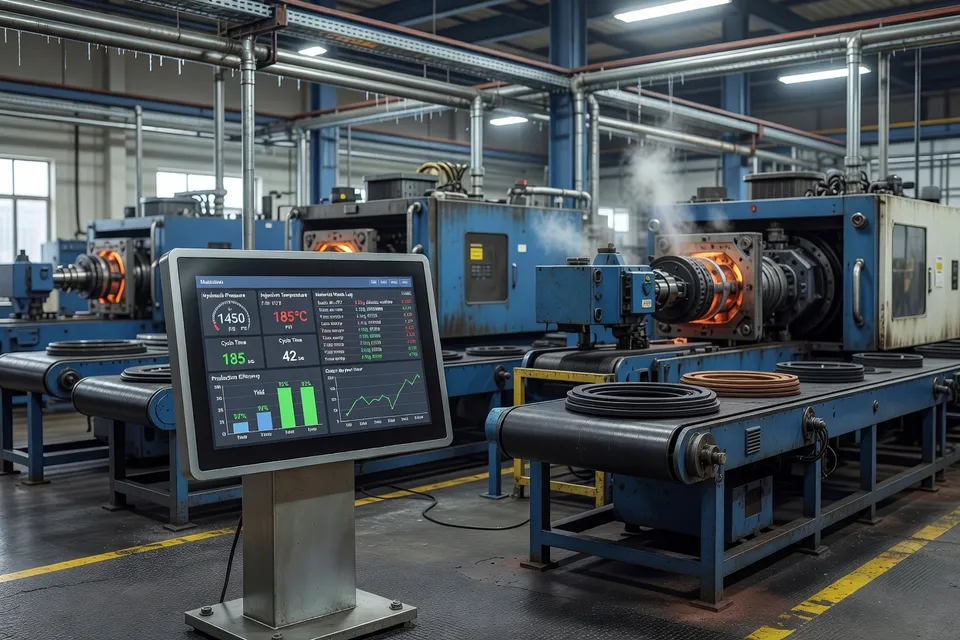
另一項 Arkitekt AI 案例研究描述,一家塑膠加工業者將製程數據留在壓機中、品管數據放在一個 Excel 檔案、廢料與停機時間放在第三個工作簿。該公司想要一個答案:當廢料增加時,在作業仍在運行時告訴我原因。所建置的系統將射出級機器數據與品管及廢料紀錄連結,然後針對超過門檻的廢料率與週期時間偏移發出警示。
此操作教訓與成型案例工作一致。若製程數據、品質檢查與廢料紀錄無法對齊,工廠最終會爭論該相信誰的試算表,而非修正壓機。當這些紀錄與即時作業連結時,團隊就能看出問題是在填充階段、壓實階段、冷卻、乾燥,還是特定模具配對不應一起運行。
加工業者可以複製的做法
對於試圖減少缺陷與廢料的模具業者,這些來源指向一個簡單的作業手冊。觀察公差偏移,而非僅看最終拒收。將實際機器與模具讀數與設定值比較。在更換模具前先確認乾燥與溫度。對於短射,先檢查模具溫度、注射速度與保壓條件,因為這些設定可在無需重大硬體變更的情況下恢復填充。
廠房層級的收穫較少關乎單次救援,而更在於可重複性。一旦製程窗口可見且數據已連結,車間就能在下一個作業中更早發現相同缺陷,而非在輪班結束時透過廢料報告重新發現。
編輯洞察
- 為什麼成型缺陷往往在肉眼可見之前就出現在數據中?
- 因為大多數缺陷始於製程漂移,而非突然故障。當關鍵參數向製程窗口邊緣移動時,仍可生產零件,但尺寸超差、填充不足或其他品質損失的風險會快速上升。
- 在零件被拒收前修正製程的商業價值是什麼?
- 主要價值在於避免複合損失:廢料、返工、檢驗負擔以及下游中斷。早期修正能保護利潤,因為邊緣運轉往往可透過製程調整穩定,而非被視為失敗批次報廢。
- 在射出成型中,穩定的製程窗口真正意味著什麼?
- 它意味著溫度、壓力、乾燥、填充速度、保壓條件和模具狀態的組合足夠寬廣,能吸收正常變異而不會讓零件超出規格。一旦這個窗口縮小,即使微小偏移也可能引發在控制更好的製程中不會出現的缺陷。
- 為什麼連結機器數據、品質檢查和廢料記錄如此重要?
- 因為孤立的記錄難以判斷廢料來自壓機、模具、材料還是處理問題。當數據在射出或作業層級連接時,趨勢能快速顯現,足以在作業仍在運行時採取行動。
- 數據驅動的方法如何改變工廠對減少廢料的思考方式?
- 它將廢料減少從被動清理轉變為持續製程控制。團隊不必等到不良品堆積,而是可以觀察漂移、辨識重複特徵,並在未來作業中更早修正相同的故障。
- 這些成型案例對產業揭示了什麼更廣泛的營運教訓?
- 它們顯示許多品質提升來自於紀律,而非大量資本支出。更好的監控、更嚴格的參數控制,以及對漂移的更快回應,可以改善重複性、減少廢料,並讓現有設備發揮更接近其真正能力的水準。
來源與參考
- 1.Gud Mould Industry Limited. (2026, July 15). Injection molding machine adjustment case study. Gud Mould Industry Limited.
- 2.McClendon, A. (2026, August 26). Case study: A plastics processor whose quality data lived in three spreadsheets. Arkitekt AI.
- 3.J-Mold. (2026, August 28). Analysis and countermeasures for short shots in injection molding – a case study of PC+ABS. J-Mold.
- 4.McClendon, A. (2026, August 26). Case study: A plastics processor whose quality data lived in three spreadsheets. Arkitekt AI.