

Del recorte manual de rebabas a sellos sin rebabas
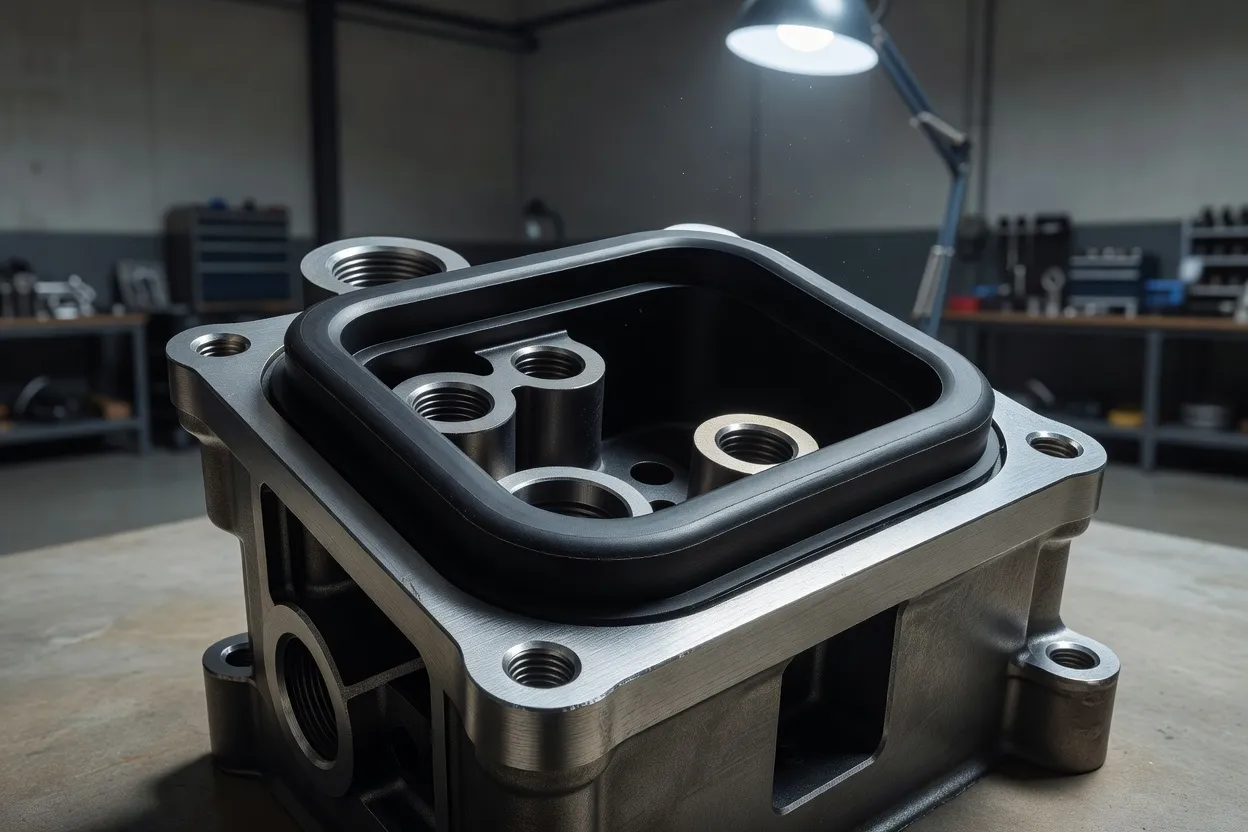
Para muchos procesadores de LSR, recortar rebabas y clasificar piezas en el límite sigue formando parte de la rutina diaria, especialmente en sellos grandes donde las tolerancias alcanzan el rango de micras. La imagen habitual es un cierre desigual en moldes grandes, silicona de baja viscosidad que se cuela en cualquier hueco y variaciones de lote que solo se detectan cuando los controles de calidad empiezan a consumir horas productivas en el taller. En 2026, una nueva generación de células de moldeo de LSR «inteligentes» está demostrando que otro resultado es realista: sellos de gran formato que salen de la prensa sin rebabas y listos para el ensamblaje, con el reprocesado convirtiéndose en la excepción y no en la norma.
El cambio no es una solución mágica. Proviene de la combinación de canales fríos inteligentes, máquinas eléctricas sin tirantes, un control de proceso más estricto y grados de LSR diseñados para reducir las operaciones secundarias. En conjunto, estos elementos acercan el moldeo de LSR al tipo de ventana de proceso estable y basada en datos que las plantas de termoplásticos ya esperan.
Los canales fríos inteligentes se encargan del equilibrado de cavidades
Uno de los puntos débiles en los moldes de LSR multicavidad siempre ha sido el equilibrado: mantener todas las cavidades llenadas de forma uniforme a pesar de los cambios de viscosidad, los gradientes de temperatura y las pequeñas diferencias mecánicas entre los pines de boquilla. Hasta hace poco, ese equilibrado dependía principalmente de técnicos de molde experimentados que realizaban ajustes manuales durante el arranque y cada vez que un cambio de material o lote introducía un nuevo comportamiento.
El sistema de canal frío SMARTshot i de ELMET, cuya presentación pública está prevista en Fakuma 2026, está diseñado explícitamente para automatizar esa tarea. El sistema analiza continuamente el proceso de inyección dentro del molde, ajusta las posiciones individuales de los pines de boquilla y equilibra automáticamente las cavidades sin intervención humana una vez definida la ventana de proceso. En lugar de ajustes estáticos, las posiciones de los pines se convierten en variables controladas que responden a las condiciones reales de flujo y presión.
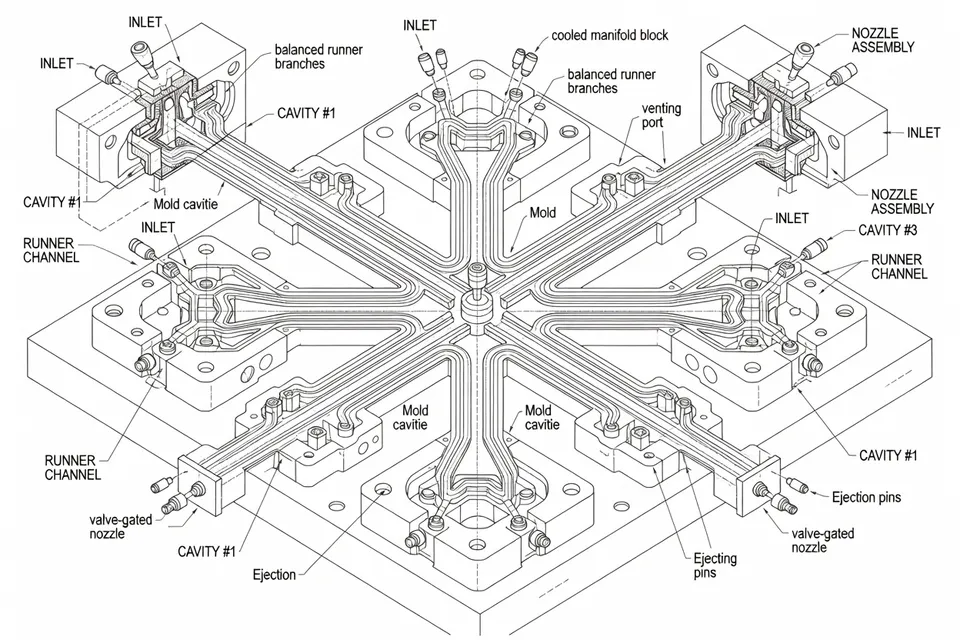
Para un responsable de planta, el beneficio práctico es sencillo: menos tiempo persiguiendo desequilibrios de llenado y muchas menos piezas cortas o cavidades sobreempaquetadas en un molde familiar. Cuando el equilibrado de cavidades se mantiene en tiempo real, la variación general de las piezas se reduce y la línea produce más piezas utilizables por ciclo sin añadir operadores ni capacidad de inspección. Esto reduce directamente el volumen de piezas que necesitan inspección manual o reprocesado y disminuye los desechos debidos al desequilibrio en lugar de a problemas fundamentales del molde o del material.
Las máquinas eléctricas sin tirantes cierran de forma uniforme y mantienen los sellos cerrados
El otro elemento clave es la máquina que sostiene la herramienta de LSR. En Fakuma 2026 en Friedrichshafen, ENGEL utiliza su victory electric 1565/220 para fabricar un sello grande de LSR para un componente de inversor de VE como demostración en vivo de lo que la tecnología sin tirantes puede aportar al silicona. La máquina proporciona una fuerza de cierre de 2200 kN con una unidad de inyección de 1565 orientada a volúmenes de inyección mayores.
En esta prensa, el diseño sin tirantes no se centra solo en la libertad de molde. Se utiliza para lograr una paralelismo casi perfecto de los platos, de modo que la fuerza de cierre se distribuya uniformemente sobre toda la superficie del molde. Con LSR de baja viscosidad, esa distribución uniforme de la fuerza resulta crítica. Cualquier pequeño hueco entre las mitades del molde se convierte rápidamente en rebaba cuando el silicona sigue la línea de partición. Cuando los platos cierran de forma uniforme, el molde permanece sellado en toda su superficie durante la inyección y el sello puede moldearse sin rebaba.
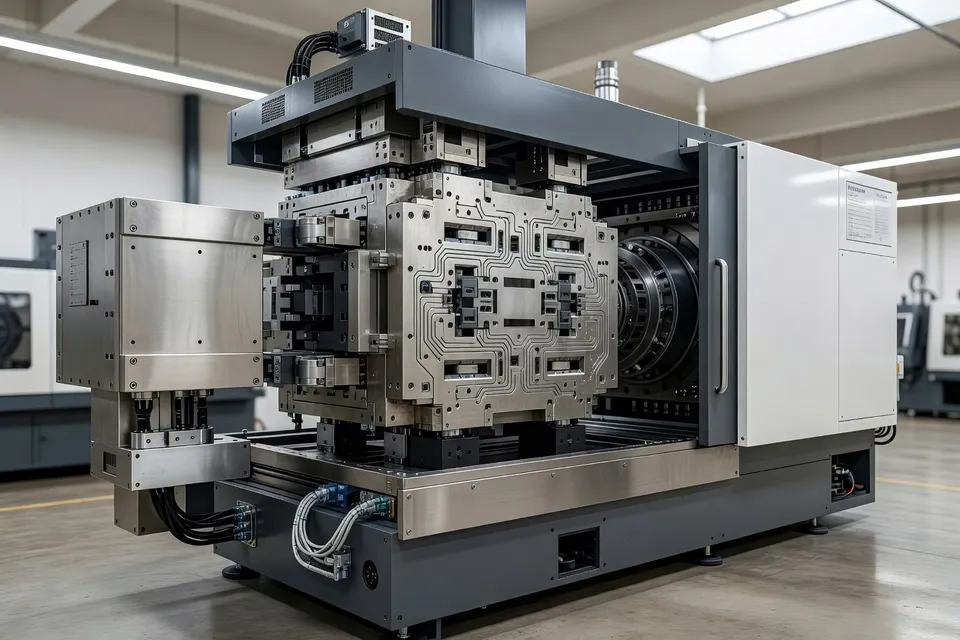
En directo en la feria, ENGEL informa de que el sello del inversor —de 484 x 202 x 29 mm— se produce en aproximadamente 70 segundos, sale de la máquina sin rebabas y listo para el ensamblaje posterior sin reprocesado. La misma célula combina la extracción automatizada de piezas y el control de proceso para mantener la secuencia estable y trazable. Para los procesadores que actualmente envían operadores a recortar cada sello grande de LSR, la demostración ofrece un punto de referencia concreto: un proceso de LSR de piezas grandes totalmente automatizado en el que la rebaba está prácticamente eliminada del sistema.
Materiales y moldes ajustados para reducir los pasos secundarios
El hardware inteligente solo ofrece todo su valor cuando el material y el diseño del molde apoyan el mismo objetivo: minimizar los pasos secundarios. En el lado de los materiales, los proveedores están introduciendo grados que pueden eliminar o reducir el postcurado para aplicaciones específicas. El ELASTOSIL LR 5471 de WACKER, anunciado el 7 de septiembre de 2026, se describe como un caucho de silicona líquida sin postcurado con propiedades autoadhesivas y muy bajo contenido de volátiles. En las aplicaciones médicas o electrónicas adecuadas, esto permite moldear piezas y pasarlas directamente a envasado o ensamblaje sin una etapa de horno separada.
También está surgiendo LSR personalizado para procesos de producción médica de alto volumen. A principios de 2026, DuPont lanzó su serie Liveo C6-8XX de LSR de grado médico, destacando una menor viscosidad y una reología mejorada orientada a ciclos de moldeo más rápidos y consistentes y a la fabricación automatizada. La menor viscosidad aquí no es solo un término de catálogo; se traduce en un comportamiento de llenado más limpio en geometrías complejas y perfiles de presión más predecibles en el canal frío, lo que encaja bien con los sistemas automáticos de control de cavidades.
En el lado de las herramientas, los proveedores de moldes están diseñando herramientas de LSR de alta precisión específicamente para canales fríos inteligentes y máquinas sin tirantes. El sistema SMARTshot i, por ejemplo, se presenta como parte de un enfoque integrado en el que la disposición de las boquillas, la actuación de los pines y la geometría de las cavidades se coordinan para que los análisis del sistema funcionen de forma efectiva. El resultado es un molde que no solo tolera la variabilidad del proceso, sino que utiliza activamente la retroalimentación de la máquina para mantener cada cavidad dentro de una ventana estrecha.
Lo que esto significa para los procesadores: dónde realmente disminuye el reprocesado
Para una planta que utiliza herramientas de LSR heredadas en prensas hidráulicas convencionales, la idea de sellos «sin reprocesado» puede sonar como un eslogan de feria. Las demostraciones de Fakuma 2026 y las tendencias más amplias del LSR en 2026 apuntan a una hoja de ruta más práctica.
«La siguiente etapa de la fabricación de silicona se centra cada vez más en el control de variables: material, molde, máquina y datos trabajando juntos». — Equipo editorial de DX en SiliconeDX
En primer lugar, los procesadores que habitualmente luchan contra rebabas y llenado inconsistente en herramientas de LSR multicavidad pueden considerar los canales fríos inteligentes como una forma de estabilizar el equilibrado de cavidades, especialmente cuando cambian frecuentemente los lotes de material o las condiciones ambientales. Puede ser una vía de retrofit: sustituir un canal frío convencional en un molde existente por un sistema capaz de ajustar automáticamente las posiciones de los pines.
En segundo lugar, para sellos de gran formato y tolerancias críticas, la célula de ENGEL muestra el beneficio de las máquinas eléctricas sin tirantes en términos concretos: sellos grandes de LSR que salen de la prensa sin rebabas, con tiempos de ciclo de decenas de segundos en lugar de minutos. Cuando una planta planea añadir capacidad para piezas de VE o electrónica de potencia, especificar el cierre sin tirantes y unidades de inyección preparadas para LSR durante la fase de selección de la máquina se convierte en una palanca directa para reducir los costes futuros de reprocesado.
En tercer lugar, las elecciones de material influyen ahora no solo en el rendimiento de la pieza, sino también en la cantidad de trabajo posterior al moldeo. Seleccionar grados de LSR sin postcurado y autoadhesivos puede eliminar líneas completas de horno del proceso en aplicaciones adecuadas, liberando espacio y reduciendo el consumo energético y el tiempo de manipulación. Al mismo tiempo, los LSR de grado médico optimizados para moldeo automatizado pueden combinarse con herramientas inteligentes para mantener la variación del ciclo lo suficientemente baja como para permitir la operación sin personal en entornos validados.
Próximos pasos que un moldeador puede copiar
Para los equipos de operaciones que buscan sacar el trabajo de LSR del banco y llevarlo a células estables y automatizadas, los ejemplos que surgen en 2026 sugieren una secuencia de pasos prácticos en lugar de una reinvención total:
-
Mapear de dónde proviene realmente el reprocesado. Separar la eliminación de rebabas, el desequilibrio de cavidades y el postcurado de los problemas de material o diseño. Esto aclara si las principales ganancias provendrán del cierre, del diseño del canal o de la elección de la resina.
-
Auditar el comportamiento de cierre en moldes grandes. Las comprobaciones sencillas de paralelismo de platos en las máquinas actuales mostrarán cuánto contribuye el cierre desigual a la formación de rebabas. Si la separación es grande, las opciones sin tirantes con rendimiento documentado en LSR —como la serie victory electric en Fakuma— merecen una revisión más detallada.
-
Consultar con los fabricantes de moldes sobre canales fríos inteligentes. Cuando las herramientas multicavidad generan la mayor parte del trabajo de clasificación, analizar sistemas estilo SMARTshot que puedan equilibrar activamente las cavidades. El objetivo es un molde que se mantenga en equilibrio ante cambios de lote de resina y variaciones ambientales sin ajuste manual constante.
-
Revisar los grados de LSR frente a los pasos del proceso. Marcar las aplicaciones en las que los LSR sin postcurado o autoadhesivos pueden eliminar de forma segura hornes o pasos de unión sin comprometer el cumplimiento ni el rendimiento.
-
Planificar los datos y el control junto con el hardware. El moldeo inteligente no son solo sensores y algoritmos; es cómo esas señales llegan a los operadores. Sistemas como los asistentes digitales de ENGEL y el control de proceso alrededor de la célula de LSR muestran cómo se pueden integrar las indicaciones y alarmas en el trabajo diario en lugar de dejarlas en informes de ingeniería.
En conjunto, estos movimientos convierten el «moldeo inteligente de LSR» de un tema de congreso en un proyecto de mejora fundamentado. El objetivo está claro: piezas de silicona grandes y complejas que salen de la máquina dentro de tolerancia, sin rebabas y sin una larga cola en el banco de recorte.
Análisis editorial
- ¿Cómo cambia la reducción del reprocesamiento en el moldeo de LSR la economía de la producción de sellos de alto volumen?
- Cuando se eliminan por diseño la rebaba y las operaciones posteriores al moldeo, la mano de obra dedicada al recorte, inspección y clasificación desciende drásticamente, mientras aumenta el número de piezas útiles por ciclo. Esto desplaza la estructura de costes desde el reprocesamiento manual hacia una salida capitalizada y estable, mejorando la eficacia general de los equipos y haciendo más atractivos a escala los programas de LSR que antes eran marginales. Con el tiempo, las plantas que invierten en células sin reprocesamiento obtienen una ventaja estructural de costes y márgenes más predecibles en componentes de silicona de tolerancias ajustadas.
- ¿Cuáles son los principales riesgos de proceso al pasar del ajuste manual de LSR a un equilibrado de cavidades automatizado y basado en datos?
- La transición al equilibrado automatizado modifica los modos de fallo: en lugar de ajustes manuales inconsistentes, el riesgo se desplaza hacia la fiabilidad de los sensores, la robustez de los algoritmos y la correcta definición de la ventana de proceso. Si estos fundamentos son débiles, un sistema inteligente puede amplificar errores en todas las cavidades en lugar de aislarlos. Para mitigar este riesgo, los equipos de operaciones necesitan una validación disciplinada, estrategias claras de alarmas y una curva de aprendizaje que considere la interpretación de datos como una competencia básica en planta, no solo tarea de especialistas.
- ¿De qué maneras puede el moldeo más inteligente de LSR contribuir a una producción más sostenible en el procesamiento de silicona?
- Un mejor equilibrio de cavidades y un cierre más limpio reducen los residuos y el reprocesamiento, disminuyendo el desperdicio de material y la energía consumida en operaciones secundarias. Al minimizar las etapas de horno y el recorte manual, la intensidad energética por pieza buena disminuye y también se reduce la exposición de los trabajadores al corte, polvo y calor. A lo largo de una campaña de producción completa, estas mejoras convierten la optimización del proceso en una palanca tangible de sostenibilidad en lugar de un ejercicio impulsado únicamente por la productividad.
- ¿Cómo podría afectar el aumento de la automatización en las células de LSR a las competencias de la mano de obra y a los roles en planta en los próximos años?
- A medida que las células de moldeo gestionan de forma autónoma el equilibrio de cavidades, el control del cierre y la monitorización, el trabajo repetitivo de recorte e inspección disminuirá, mientras crecerá la necesidad de técnicos que comprendan datos, sensores y sistemas integrados. Los roles evolucionan del diagnóstico reactivo a la propiedad proactiva del proceso, donde los operarios interpretan tendencias, gestionan cambios de receta y supervisan la fiabilidad de la célula. Las plantas que inviertan en formación en lugar de simples reducciones de plantilla estarán mejor posicionadas para capturar todo el valor de estas tecnologías.
- ¿Qué implicaciones regulatorias y de cualificación surgen cuando las piezas de LSR pasan directamente de la prensa al ensamblaje sin etapas de postcurado ni unión secundaria?
- Al eliminar el postcurado y las etapas de unión separadas, se estrecha el vínculo entre las condiciones de moldeo y el rendimiento en uso final, lo que eleva los requisitos de validación de procesos, documentación y control de cambios. Los reguladores y clientes esperarán evidencia sólida de que los niveles de volátiles, la adhesión y la estabilidad dimensional se mantienen dentro de especificación ante variaciones de lote y ambientales. Esto impulsa a los moldeadores hacia sistemas más sofisticados de monitorización, trazabilidad y evaluación de riesgos integrados en la célula, no añadidos a posteriori.
- ¿Por qué las piezas grandes de silicona con tolerancias ajustadas constituyen un campo de pruebas estratégico para las tecnologías de moldeo inteligente de LSR?
- Los grandes sellos y geometrías complejas de silicona son muy exigentes: pequeñas desviaciones en el cierre o el flujo se traducen rápidamente en rebaba, fugas o problemas de ensamblaje. Por ello son casos ideales para demostrar si los canales inteligentes, el cierre de precisión y los materiales ajustados pueden mantener realmente tolerancias a nivel de micras en producción real, no solo en ensayos de laboratorio. El éxito en este segmento refuerza la confianza para aplicar conceptos similares a piezas más pequeñas y aplicaciones más amplias, acelerando la transición general hacia el procesamiento de silicona basado en datos.
Fuentes y referencias
- 1.Adsale Plastics Network. (2026, September 8). ELMET’s smart cold runner for LSR injection molding debut at Fakuma 2026. Adsale Plastics Network.
- 2.Adsale Plastics Network. (2026, September 11). action: ENGEL to show automated injection molding cell ... Adsale Plastics Network.
- 3.ENGEL. (2026, September 3). LSR meets tie-bar-less technology: ENGEL's victory electric shows what's achievable. ENGEL.
- 4.WebWire. Press release. WebWire.
- 5.SiliconeDX. Smart lsr molding trends 2026 silicone overmolding custom parts. SiliconeDX.
- 6.ENGEL. Fakuma 2026. ENGEL.
- 7.Plastics Technology. Articles. Plastics Technology.
- 8.AMI Plastics. Compounding world. AMI Plastics.