

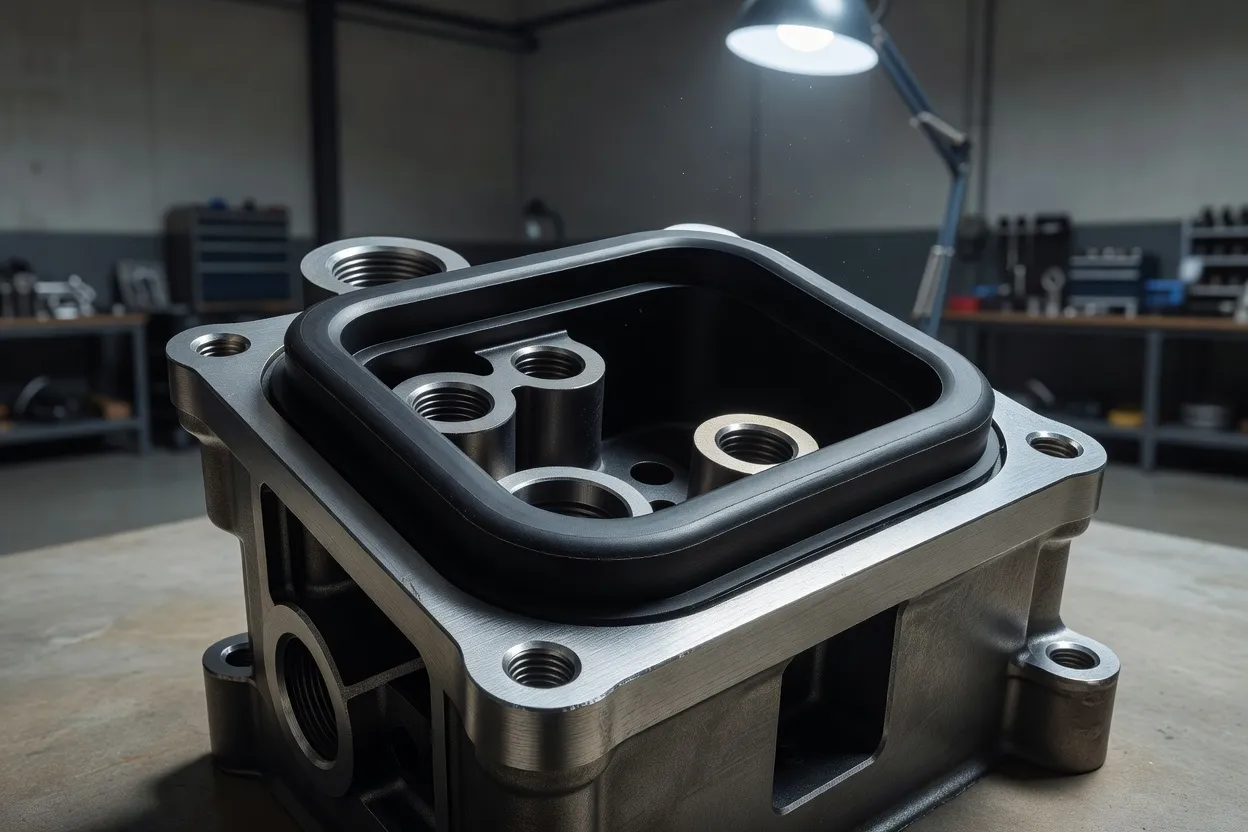
Du flash taillé à la main aux joints sans bavure
Pour de nombreux transformateurs de LSR, la taille du flash et le tri des pièces limites font encore partie de la routine quotidienne, en particulier sur les joints de grande taille dont les tolérances se situent dans la gamme du micron. Le tableau classique montre un serrage inégal sur les gros outillages, une silicone de faible viscosité qui s’infiltre dans les moindres interstices et des variations de lot qui ne sont détectées qu’une fois les contrôles qualité ont commencé à grignoter les heures productives sur le plancher. En 2026, une nouvelle génération de cellules de moulage LSR « intelligentes » commence à démontrer qu’un résultat différent est réaliste : des joints de grand format sortant de la presse sans bavure et prêts pour l’assemblage, la retouche devenant l’exception plutôt que la règle.
Ce changement n’est pas une solution miracle unique. Il résulte d’une combinaison de canaux froids intelligents, de machines électriques sans tirants, d’un suivi de processus plus serré et de grades de LSR conçus pour réduire les opérations secondaires. Ensemble, ces éléments rapprochent le moulage LSR du type de fenêtre de processus stable et pilotée par les données que les ateliers de thermoplastiques attendent déjà.
Les canaux froids intelligents prennent en charge l’équilibrage des empreintes
Un maillon faible des outillages LSR multi-empreintes a toujours été l’équilibrage : maintenir toutes les empreintes remplies uniformément malgré les variations de viscosité, les gradients de température et les petites différences mécaniques entre les aiguilles de buse. Jusqu’à récemment, cet équilibrage reposait essentiellement sur des techniciens de moule expérimentés effectuant des ajustements manuels lors du démarrage et chaque fois qu’un changement de matière ou de lot introduisait un nouveau comportement.
Le système de canal froid SMARTshot i d’ELMET, dont la présentation publique est prévue à Fakuma 2026, est conçu explicitement pour automatiser cette tâche. Le système analyse en continu le processus d’injection à l’intérieur du moule, ajuste les positions individuelles des aiguilles de buse et équilibre automatiquement les empreintes sans intervention humaine une fois la fenêtre de processus définie. Au lieu de réglages statiques, les positions des aiguilles deviennent des variables contrôlées qui réagissent aux conditions réelles d’écoulement et de pression.
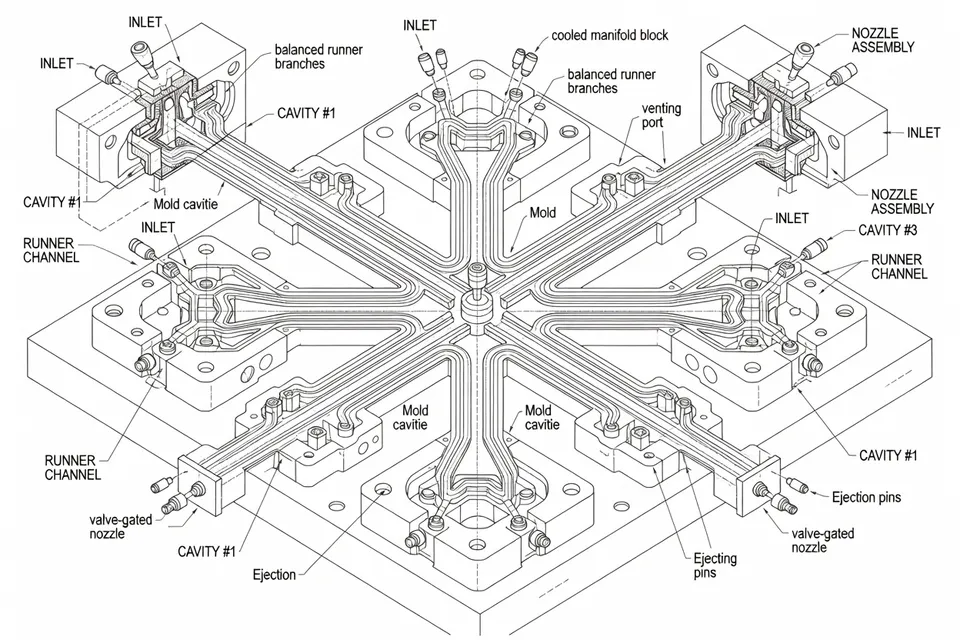
Pour un responsable d’usine, l’avantage pratique est simple : moins de temps passé à corriger les déséquilibres de remplissage et beaucoup moins de pièces incomplètes ou sur-remplies sur un outillage familial. Lorsque l’équilibrage des empreintes est maintenu en temps réel, la variation globale des pièces diminue et la ligne produit davantage de pièces utilisables par cycle sans ajouter d’opérateurs ni de capacité d’inspection. Cela réduit directement le volume de pièces nécessitant une inspection manuelle ou une retouche et diminue les rebuts liés au déséquilibre plutôt qu’à des problèmes fondamentaux de moule ou de matière.
Les machines électriques sans tirants assurent un serrage uniforme et maintiennent les joints fermés
L’autre élément clé est la machine placée sous l’outillage LSR. À Fakuma 2026 à Friedrichshafen, ENGEL utilise sa victory electric 1565/220 pour produire en démonstration live un grand joint LSR destiné à un composant d’onduleur de véhicule électrique. La machine fournit une force de serrage de 2 200 kN avec une unité d’injection 1565 adaptée aux plus gros volumes de shot.
Sur cette presse, la conception sans tirants ne vise pas seulement la liberté de moule. Elle permet d’obtenir un parallélisme des plateaux quasi parfait afin que la force de serrage soit répartie uniformément sur toute la surface du moule. Avec un LSR de faible viscosité, cette répartition uniforme devient critique. Tout petit interstice entre les demi-moules se transforme rapidement en bavure lorsque la silicone suit la ligne de joint. Lorsque les plateaux se ferment uniformément, le moule reste scellé sur toute sa surface pendant l’injection et le joint peut être moulé sans bavure.
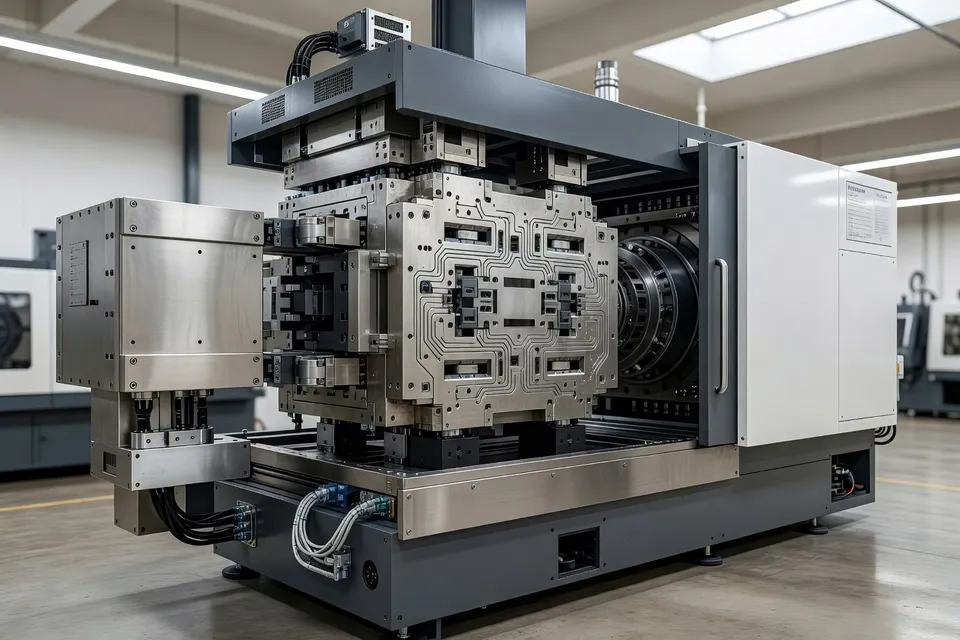
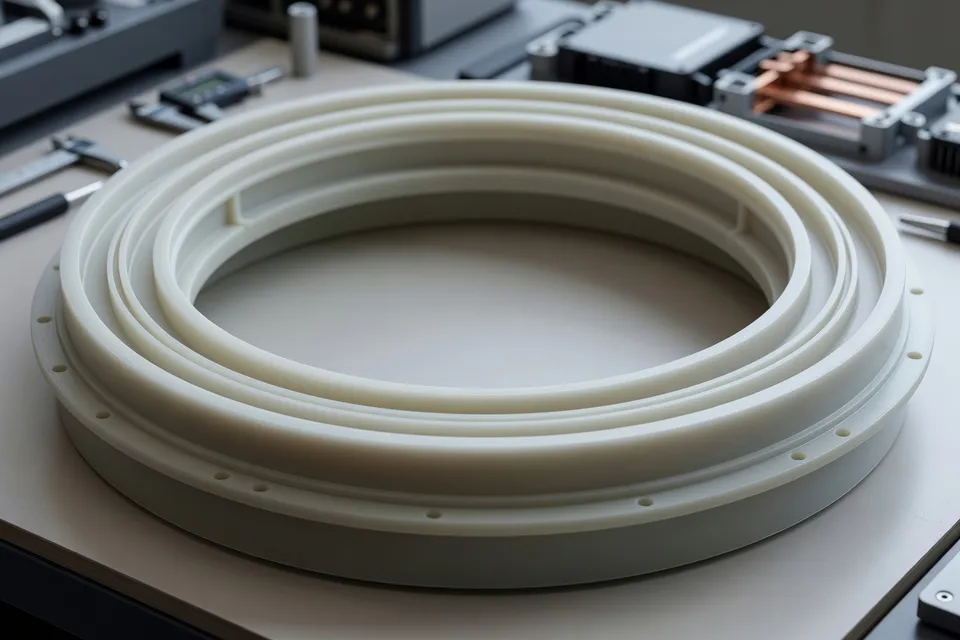
En live au salon, ENGEL indique que le joint d’onduleur — mesurant 484 x 202 x 29 mm — est produit en environ 70 secondes, sortant de la machine sans bavure et prêt pour l’assemblage aval sans retouche. La même cellule associe le démoulage automatisé et le suivi de processus pour maintenir la séquence stable et traçable. Pour les transformateurs qui envoient actuellement des opérateurs tailler chaque grand joint LSR, la démonstration fournit un benchmark concret : un processus LSR entièrement automatisé pour grandes pièces où la bavure est essentiellement éliminée du système.
Matériaux et moules optimisés pour réduire les étapes secondaires
Le matériel intelligent ne délivre toute sa valeur que lorsque la matière et la conception du moule soutiennent le même objectif : minimiser les étapes secondaires. Côté matière, les fournisseurs introduisent des grades permettant d’éliminer ou de réduire le post-cuisson pour des applications spécifiques. L’ELASTOSIL LR 5471 de WACKER, annoncé le 7 septembre 2026, est décrit comme un caoutchouc silicone liquide auto-adhésif sans post-cuisson et à très faible teneur en volatiles. Dans les applications médicales ou électroniques appropriées, il devient possible de mouler les pièces et de les orienter directement vers l’emballage ou l’assemblage sans étape de four séparée.
Un LSR personnalisé pour le processus émerge également pour la production médicale à haut volume. Plus tôt en 2026, DuPont a lancé sa série Liveo C6-8XX de LSR de grade médical, mettant en avant une viscosité plus faible et une rhéologie améliorée destinées à des cycles de moulage plus rapides et plus constants ainsi qu’à une fabrication automatisée. La viscosité plus faible se traduit ici par un comportement de remplissage plus propre dans les géométries complexes et des profils de pression plus prévisibles au niveau du canal froid, ce qui s’aligne bien avec les systèmes de contrôle automatique des empreintes.
Côté outillage, les fournisseurs de moules conçoivent des outils LSR de haute précision spécifiquement autour des canaux froids intelligents et des machines sans tirants. Le système SMARTshot i, par exemple, est présenté dans le cadre d’une approche intégrée où la disposition des buses, l’actionnement des aiguilles et la géométrie des empreintes sont coordonnés pour permettre aux analyses du système de fonctionner efficacement. Le résultat est un moule qui ne se contente pas de tolérer la variabilité du processus mais utilise activement les retours de la machine pour maintenir chaque empreinte dans une fenêtre étroite.
Ce que cela signifie pour les transformateurs : où la retouche diminue vraiment
Pour une usine exploitant des outillages LSR anciens sur des presses hydrauliques conventionnelles, l’idée de joints « sans retouche » peut ressembler à un slogan de salon. Les démonstrations de Fakuma 2026 et les tendances LSR plus larges de 2026 indiquent une feuille de route plus pratique.
« La prochaine étape de la fabrication du silicone consiste de plus en plus à contrôler les variables — matière, moule, machine et données travaillant ensemble. » — L’équipe éditoriale DX chez SiliconeDX
Premièrement, les transformateurs qui luttent régulièrement contre la bavure et le remplissage irrégulier sur les outillages LSR multi-empreintes peuvent considérer les canaux froids intelligents comme un moyen de stabiliser l’équilibrage des empreintes, en particulier lorsque les lots de matière ou les conditions ambiantes changent fréquemment. Cela peut constituer une voie de retrofit : remplacer un canal froid conventionnel sur un moule existant par un système capable d’ajuster automatiquement les positions des aiguilles.
Deuxièmement, pour les joints de grand format à tolérances critiques, la cellule ENGEL montre concrètement l’avantage des machines électriques sans tirants : de grands joints LSR sortant de la presse sans bavure, avec des temps de cycle en dizaines de secondes plutôt qu’en minutes. Lorsqu’une usine prévoit d’ajouter des capacités pour des pièces EV ou d’électronique de puissance, spécifier un serrage sans tirants et des unités d’injection adaptées au LSR dès la phase de sélection de la machine devient un levier direct pour réduire les coûts futurs de retouche.
Troisièmement, les choix de matière influencent désormais non seulement les performances des pièces mais aussi la quantité de travail post-moulage. Sélectionner des grades de LSR sans post-cuisson et auto-adhésifs peut supprimer des lignes de four entières du processus pour les applications adaptées, libérant de l’espace et réduisant la consommation d’énergie et le temps de manutention. Parallèlement, les LSR de grade médical optimisés pour le moulage automatisé peuvent être associés à des outillages intelligents pour maintenir la variation de cycle suffisamment faible pour une exploitation sans opérateur dans des environnements validés.
Prochaines étapes qu’un mouleur peut copier
Pour les équipes opérationnelles souhaitant sortir le travail LSR du banc et l’intégrer dans des cellules automatisées stables, les exemples émergents en 2026 suggèrent une séquence d’étapes pratiques plutôt qu’une réinvention complète :
-
Cartographier l’origine réelle des retouches. Séparer l’enlèvement de bavure, le déséquilibrage des empreintes et le post-cuisson des problèmes de matière ou de conception. Cela clarifie si les gains principaux viendront du serrage, de la conception du canal ou du choix de la résine.
-
Auditer le comportement de serrage sur les gros outillages. De simples contrôles de parallélisme des plateaux sur les machines actuelles montreront dans quelle mesure une fermeture inégale contribue à la bavure. Si l’écart est important, les options sans tirants avec performances LSR documentées — comme la série victory electric à Fakuma — méritent un examen plus approfondi.
-
Consulter les outilleurs sur les canaux froids intelligents. Lorsque les outillages multi-empreintes génèrent la majeure partie du travail de tri, discuter des systèmes de type SMARTshot capables d’équilibrer activement les empreintes. L’objectif est un moule qui reste en équilibre malgré les variations de lots de résine et les fluctuations environnementales sans réglage manuel constant.
-
Examiner les grades de LSR par rapport aux étapes de processus. Repérer les applications où les LSR sans post-cuisson ou auto-adhésifs peuvent supprimer en toute sécurité les fours ou les étapes de collage sans compromettre la conformité ou les performances.
-
Planifier les données et le suivi en parallèle du matériel. Le moulage intelligent ne se limite pas aux capteurs et aux algorithmes ; il concerne la façon dont ces signaux parviennent aux opérateurs. Les systèmes tels que les assistants numériques de ENGEL et le suivi de processus autour de la cellule LSR montrent comment les consignes et les alarmes peuvent être intégrées au travail quotidien plutôt que de rester dans des rapports d’ingénierie.
Pris ensemble, ces mesures transforment le « moulage LSR intelligent » d’un sujet de conférence en un projet d’amélioration concret. L’objectif est clair : des pièces en silicone grandes et complexes qui sortent de la machine dans les tolérances, sans bavure et sans longue file d’attente au banc de taille.
Analyses éditoriales
- Comment la réduction du rework dans le moulage LSR modifie-t-elle l’économie de la production de joints à haut volume ?
- Lorsque les bavures et les opérations post-moulage sont éliminées du processus, la main-d’œuvre liée à l’ébavurage, à l’inspection et au tri diminue fortement tandis que le nombre de pièces utilisables par cycle augmente. Cela fait passer la structure des coûts du rework manuel à une production capitalisée et stable, améliorant l’efficacité globale des équipements et rendant les programmes LSR précédemment marginaux plus attractifs à grande échelle. Au fil du temps, les usines qui investissent dans des cellules sans rework acquièrent un avantage structurel en termes de coûts et des marges plus prévisibles sur les composants en silicone à tolérances serrées.
- Quels sont les principaux risques de processus lors du passage du réglage manuel du LSR à l’équilibrage automatisé des cavités basé sur les données ?
- La transition vers un équilibrage automatisé modifie les modes de défaillance : au lieu d’ajustements manuels incohérents, le risque se déplace vers la fiabilité des capteurs, la robustesse des algorithmes et la définition correcte de la fenêtre de processus. Si ces fondations sont faibles, un système intelligent peut amplifier les erreurs dans toutes les cavités plutôt que de les isoler. Pour atténuer ce risque, les équipes de production ont besoin d’une validation rigoureuse, de stratégies d’alarme claires et d’une courbe d’apprentissage qui considère l’interprétation des données comme une compétence essentielle en atelier, et non comme une tâche réservée aux spécialistes.
- De quelles manières un moulage LSR plus intelligent peut-il contribuer à une production plus durable dans le traitement du silicone ?
- Un meilleur équilibrage des cavités et un serrage plus propre réduisent les rebuts et le rework, diminuant ainsi le gaspillage de matière et l’énergie consommée par les opérations secondaires. Lorsque les étapes de four et l’ébavurage manuel sont minimisés, l’intensité énergétique par pièce bonne diminue et l’exposition des opérateurs à la découpe, à la poussière et à la chaleur est également réduite. Sur l’ensemble d’une campagne de production, ces gains transforment l’optimisation du processus en un levier concret de durabilité et non plus seulement en un exercice de productivité.
- Comment l’automatisation croissante des cellules LSR pourrait-elle affecter les compétences et les rôles en atelier dans les prochaines années ?
- À mesure que les cellules de moulage gèrent de manière autonome l’équilibrage des cavités, le contrôle du serrage et la surveillance, les tâches répétitives d’ébavurage et d’inspection diminueront, tandis que la demande de techniciens maîtrisant les données, les capteurs et les systèmes intégrés augmentera. Les rôles évolueront du dépannage réactif vers une responsabilité proactive du processus, où les opérateurs interprètent les tendances, gèrent les changements de recette et assurent la fiabilité de la cellule. Les sites qui investissent dans la montée en compétences plutôt que dans une simple réduction des effectifs seront mieux placés pour tirer pleinement parti de ces technologies.
- Quelles implications réglementaires et de qualification découlent du passage direct des pièces LSR de la presse à l’assemblage sans post-cuisson ni étapes de liaison secondaire ?
- Supprimer la post-cuisson et les étapes de liaison séparées resserre le lien entre les conditions de moulage et la performance en service, ce qui renforce les exigences en matière de validation du processus, de documentation et de maîtrise des changements. Les autorités réglementaires et les clients exigeront des preuves solides que les niveaux de volatils, l’adhésion et la stabilité dimensionnelle restent dans les spécifications malgré les variations de lots et d’environnement. Cela pousse les transformateurs vers des systèmes de surveillance, de traçabilité et d’analyse des risques plus sophistiqués intégrés à la cellule, et non ajoutés après coup.
- Pourquoi les grandes pièces en silicone à tolérances serrées constituent-elles un terrain d’essai stratégique pour les technologies de moulage LSR intelligentes ?
- Les grands joints et les géométries complexes en silicone sont impitoyables : de faibles écarts de serrage ou d’écoulement se traduisent rapidement par des bavures, des chemins de fuite ou des problèmes d’assemblage. Cela en fait des cas d’essai idéaux pour vérifier si les canaux intelligents, le serrage de précision et les matériaux optimisés peuvent réellement tenir des tolérances au micron en production réelle, et non seulement en essais de laboratoire. La réussite dans ce segment renforce la confiance pour étendre ces concepts aux pièces plus petites et à des applications plus larges, accélérant ainsi le passage global vers un traitement des silicones piloté par les données.
Sources et références
- 1.Adsale Plastics Network. (2026, September 8). ELMET’s smart cold runner for LSR injection molding debut at Fakuma 2026. Adsale Plastics Network.
- 2.Adsale Plastics Network. (2026, September 11). action: ENGEL to show automated injection molding cell ... Adsale Plastics Network.
- 3.ENGEL. (2026, September 3). LSR meets tie-bar-less technology: ENGEL's victory electric shows what's achievable. ENGEL.
- 4.WebWire. Press release. WebWire.
- 5.SiliconeDX. Smart lsr molding trends 2026 silicone overmolding custom parts. SiliconeDX.
- 6.ENGEL. Fakuma 2026. ENGEL.
- 7.Plastics Technology. Articles. Plastics Technology.
- 8.AMI Plastics. Compounding world. AMI Plastics.