

英国工厂将PVC废料转化为可控再生料流
2021年,一家生产挤出和注塑PVC产品的英国制造商安装了一条专用PVC再生造粒与混炼生产线,将厂内废料和消费后型材重新引入生产,同时不牺牲产品质量。该项目由Bausano与当地合作伙伴Intelicare共同打造,如今正值2026年欧洲PVC需求疲软且全球定价不稳的背景下,推动更多加工商将内部废料视为可管理的原料流,而非处置难题。
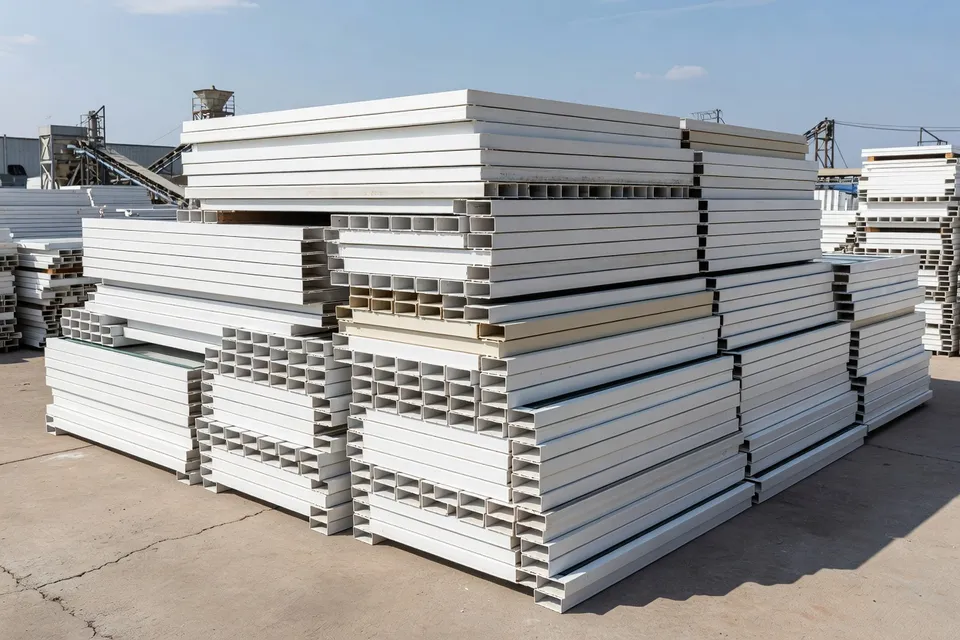
该英国案例聚焦于硬质和软质PVC废料,包括原本可能进入填埋场的窗框,经造粒和混炼制成可直接用于工厂挤出和成型生产线的颗粒。加工商没有将混合废料运送给第三方,而是将再生造粒视为核心操作,设备容量根据实际产量和产品组合定制。
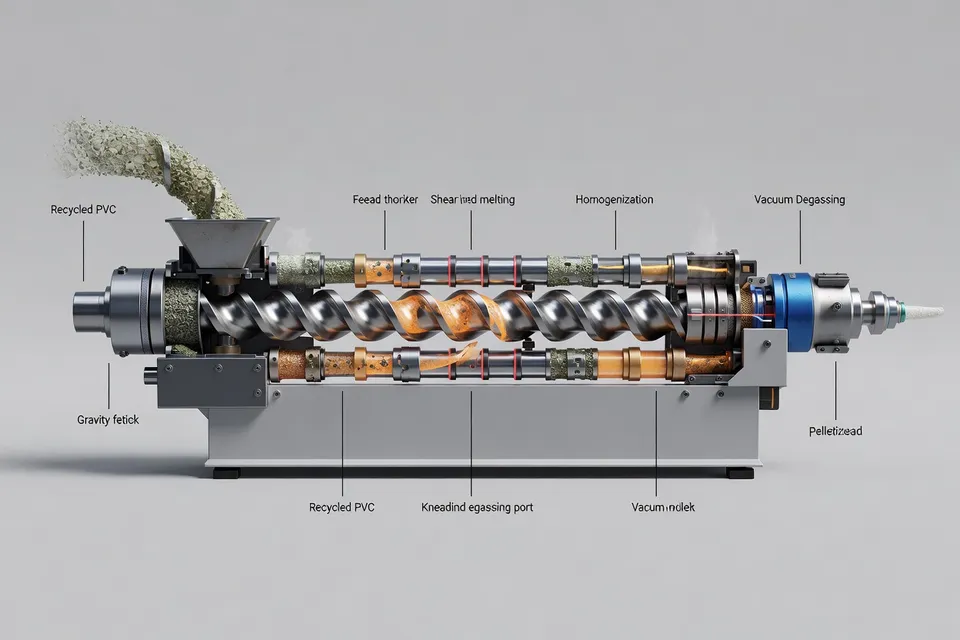
MD130双螺杆混炼生产线内部
该生产线以专为PVC混炼和再生造粒设计的Bausano MD130双螺杆挤出机为核心,集成系统包括:
- 用于生产线管理的Digital Extruder Control 4.0
- Bausano的Orquestra工业4.0平台,用于监控整个挤出线
- 模头切粒机
- 换网器
- RG4颗粒冷却系统
- 带自动切换的大袋装载
对PVC工厂经理而言,关键在于这并非简单研磨机连接通用挤出机,而是一条专为再生PVC以规定产量运行的1000 kg/h混炼生产线,配备与材料质量相关的仪表和软件。
多驱动系统:能源与机械影响
MD130采用Bausano专利多驱动系统,将扭矩分配到多个电机,以降低齿轮箱和传动部件的应力。实际效果包括:
- 每根轴的机械负载降低
- 灾难性齿轮箱故障风险减少
- 整体能耗比传统驱动降低30%
对于试图证明再生造粒合理性的加工商,这点至关重要。首先,PVC再生料很少像原生树脂那样可预测,污染或密度变化常导致扭矩峰值。多驱动系统可在峰值转化为机械损坏前提供缓冲。其次,欧洲PVC价格承压,而能源和原料成本独立波动。挤出机功耗降低30%不会改变树脂价格,但会强化在利润微薄期使用再生原料的商业理由。
将废料转化为可控原料
英国加工商的生产线配置为接收分类PVC废料(包括切边和报废型材),经造粒和混炼制成可直接重新引入现有产品配方的颗粒。Bausano将其视为降低原生料使用和实现内部可持续目标的方式,但操作逻辑简单:
- 废料按规定配比分类进料,而非混合不受控流。
- 双螺杆混炼提供均化再生PVC和添加剂所需的剪切和混合。
- 颗粒冷却和大袋装载将可变废料流转化为物理稳定、可追踪的库存。
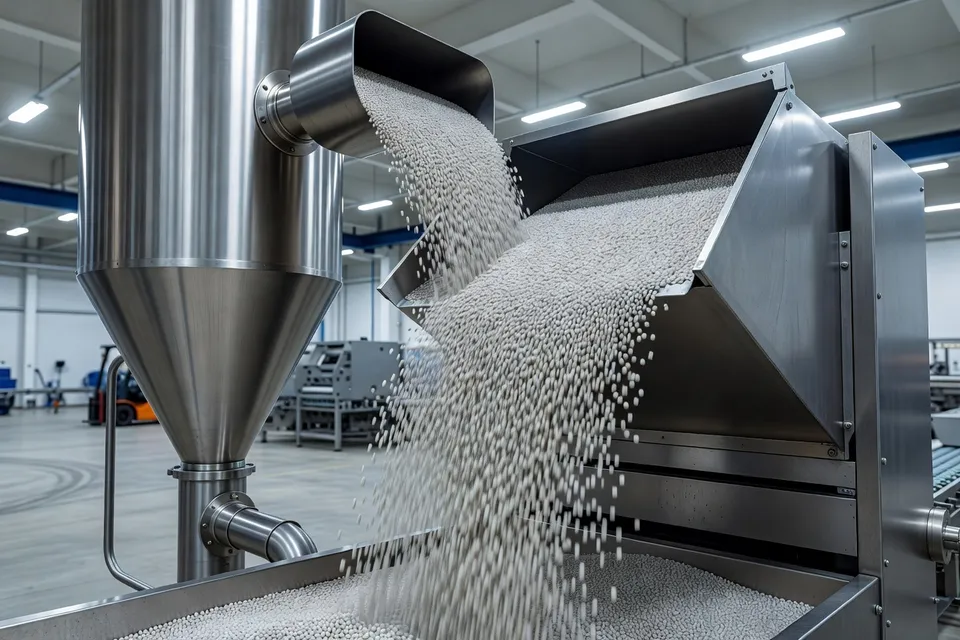
2026年欧洲再生料市场供应过剩,价格折扣且需求低于正常水平。在此背景下,工厂级再生造粒线为PVC加工商提供选择:从外部购买廉价再生料,或生产适合自身挤出条件和颜色目标的等级。
英国废料减量实践的经验
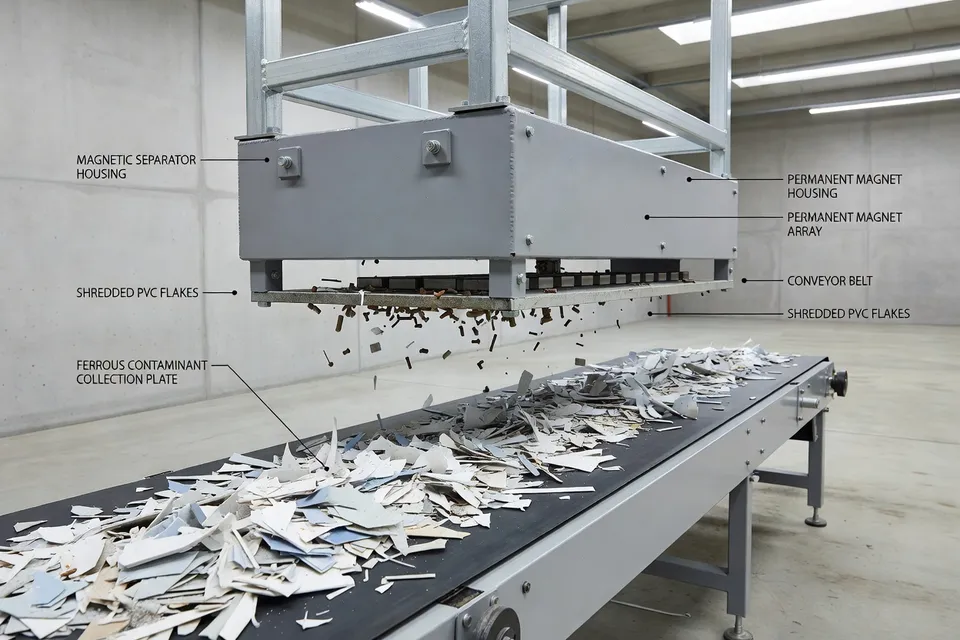
英国不乏通过严格PVC废料过程控制实现可衡量收益的案例。例如,EcoVyn在安装抽屉式过滤磁铁以在粉碎PVC废料前捕获铁质污染物后,将废料从60吨减至4吨。控制测试显示99.9%铁质金属去除率,直接减少废品并保护下游粉碎机和挤出机。
“自安装磁性分离器以来,EcoVyn的废料减少了94%。”——邦汀磁性材料,EcoVyn应用报告
对于考虑再生造粒线的加工商,这种上游整理并非可选。双螺杆挤出机即使配备先进驱动和换网器,若废料携带金属或重矿物污染物仍会受阻。该英国案例生产线运行带换网器和颗粒冷却,但性能取决于与EcoVyn相同的上游分选和清洁。
市场状况:为何2026年利于厂内再生造粒
2026年PVC市场呈现混合图景:
- 欧洲PVC需求复苏不及预期,供应仍过剩。
- 亚洲因期货限额、房地产政策和上游成本上升出现剧烈价格波动,而非下游需求强劲。
- 美国产PVC此前在出口市场跌至多年低点,凸显全球基准快速变化。
对于仅依赖原生料采购的工厂,这种波动使预算和利润管理复杂化。厂内再生造粒与混炼线可在多方面缓冲影响:
- 内部废料成为原料价格上涨的部分对冲。
- 工厂可按等级调整再生含量,在机械性能允许处增加用量。
- 来自已知来源的再生PVC可避免现货市场再生料的部分质量波动。
加工商仍需跟踪价格信号和合同趋势,但一旦安装如MD130的设备,便可调节原生与再生含量,而非将废料视为固定损失。
PVC加工商的实用要点
从英国再生造粒与混炼经验及更广泛市场背景中,突出几点工厂级经验:
- 按实际废料量确定生产线规模。英国案例采用1000 kg/h生产线,因有稳定的PVC挤出和成型量支持。较小加工商可能需要更小产能,但同样注重集成控制。
- 优先处理污染。EcoVyn的磁铁安装表明,基本金属去除可消除数十吨废料并保护再生设备。
- 使用双螺杆混炼再生PVC。再生PVC的流变和添加剂需求更适合专用双螺杆线,而非通用挤出机。
- 将再生造粒与市场情报挂钩。欧洲再生料价格承压,亚洲随成本驱动波动,厂内再生PVC的价值每月变化。拥有自有混炼线的加工商可通过调整再生含量、等级和客户沟通做出响应。
英国案例表明,工厂级PVC再生造粒与混炼已不再是副业。借助合适的双螺杆生产线、前端清洁以及对市场趋势的实时监控,加工商可将PVC废料转化为支持利润和循环目标的可控战略原料流。
编辑洞察
- 将PVC废料视为可管理原料流,如何改变加工厂的经营经济学?
- 当废料被分级、混炼并造粒至规定规格后,它就从处置成本转变为可控投入,能部分对冲树脂价格波动和利润压力。该方式减少对现货采购的依赖,稳定物料计划,并允许工厂按牌号灵活调整再生料含量而不影响产品性能。长期来看,这种整合可使产能利用率和吨成本比单纯依赖原生料更具可预测性。
- 前端分选与杂质控制为何对PVC再造粒和混炼成功至关重要?
- PVC废料中的金属和矿物杂质若未在造粒前去除,极易造成设备损坏、粒料不合格及废品率上升。采用分选、磁选和基础清洗等前端措施,可保护双螺杆挤出机和换网器,同时提升熔体质量的一致性。实际操作中,前端管理投入往往比下游优化更快产生回报,因为它从源头减少了可避免的浪费。
- 与普通挤出生产线相比,双螺杆技术为何更适合加工再生PVC?
- 再生PVC在黏度、填料和残留助剂方面通常存在较大波动,双螺杆混炼机可提供受控剪切、混合及精准计量能力,实现原料均质化。专用生产线能稳定产量、保持尺寸公差,并支持将再生料直接回用于现有配方,从而把波动较大的废料流转化为可按配方精准调控的重复性粒料,避免依赖经验试错。
- 工厂级PVC再造粒如何助力长期循环经济目标和企业声誉建设?
- 将再造粒融入核心运营,体现了企业切实推动材料闭环的承诺,而非仅依赖外部再生料市场或抵消声明。通过系统回收边角料和报废型材,企业可减少填埋量,并生产出可追溯的内部再生牌号,向客户透明展示。随着时间推移,这种运营规范与可量化再生含量相结合,能在产品责任和生命周期管理日益受关注的领域形成差异化优势。
- 在PVC市场波动较大的情况下,加工企业如何通过内部再造粒来逐月调整商业策略?
- 配备内部混炼生产线后,加工企业可根据价格和需求变化调整再生料掺入比例、为不同客户定制牌号,并在机械性能要求较低的产品中更多使用再生料。这种灵活性有助于在需求疲软期保护利润、在再生料价格优惠时推出有竞争力的产品,并在质量或合同需要时恢复较高原生料比例。实际上,再造粒把废料管理变成了销售与采购规划中的战术工具。
- 节能驱动系统在工厂层面推广再生PVC时能发挥什么作用?
- 再造粒增加了加工环节,其经济性与混炼线的能耗水平密切相关。能分散扭矩、降低机械应力和减少电耗的驱动方案,可抵消废料变粒料所需的额外电能,尤其在树脂价格低迷但电价上升时效果明显。通过降低每吨加工成本,节能系统使再生PVC在内部更具竞争力,也降低了可持续发展目标与财务现实冲突的风险。
来源与参考
- 1.PlastikMedia. (2021, October 20). UK case study: PVC regranulation & compounding. PlastikMedia.
- 2.Echemi. (2026, September 8). Business Society September 2, 2026 PVC market view. Echemi.
- 3.Echemi. (2026, September 16). Business Society's PVC trend analysis on September 16. Echemi.
- 4.CommoPlast. (2026, September 4). China PVC surged on futures limit and property reforms, but downstream resistance and freight snarls unmask synthetic rally. CommoPlast.
- 5.Plasteurope.com. (2026, September 16). Regions & countries. Plasteurope.com.
- 6.Plasteurope.com. (2026, September 15). European plastics news. Plasteurope.com.
- 7.Polymerupdate. Polymerupdate: Polymer market intelligence platform. Polymerupdate.
- 8.ChemOrbis. Plastics news. ChemOrbis.