

Las últimas mejoras en extrusión señalan un cambio claro en el diseño de líneas: la medición ya no se trata como un paso de inspección final. Los proveedores están integrando sensores, ajuste automático de matrices, dosificación, manejo de fundido y software de producción en una única estrategia de control orientada a estabilizar la salida mientras los costos de materiales y mano de obra siguen bajo presión.
La medición se acerca más al proceso
SIKORA (SIKORA International GmbH, proveedor de sistemas de medición y control para extrusión y producción de cables) ilustra esta dirección con equipos previstos para wire China 2026. Su CENTERVIEW PRO mide la excentricidad, el diámetro y la ovalidad del cable para productos de 0,1 a 25 mm. El sistema registra 5000 valores de medición por segundo en cada eje de medición, con un tiempo de exposición inferior a 1/1 000 000 de segundo. Esa combinación busca mantener la precisión de medición cuando la velocidad de línea y la vibración del producto dificultan la inspección convencional.
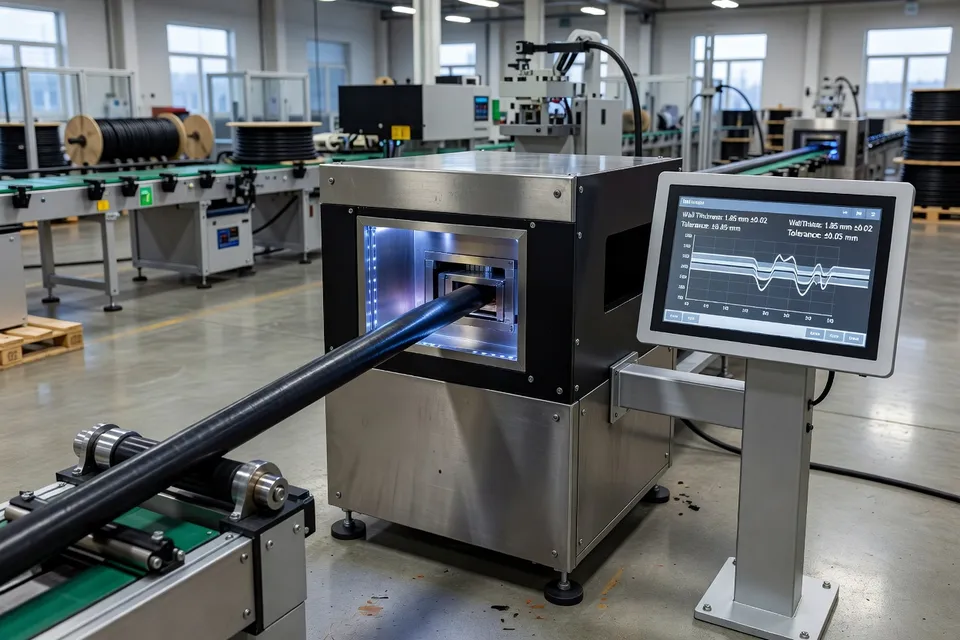
Para los procesadores, el valor operativo no es simplemente un flujo de datos más denso. Las mediciones realizadas durante la producción pueden alimentar decisiones de centrado y control mientras la línea está en marcha. El X-RAY 8000 ADVANCED de SIKORA se coloca inmediatamente después de la cabeza de extrusión y mide el espesor de pared, la excentricidad y el diámetro. Los valores están disponibles para el ajuste del proceso desde el inicio de la línea, reduciendo el retraso entre un cambio dimensional y una acción correctiva.
La misma lógica aparece en el monitoreo de materiales. La Society of Plastics Engineers (SPE, asociación profesional que sirve a la industria del plástico) destaca el monitoreo en línea de resina como respuesta a la variabilidad en la resina reciclada. Los diagnósticos en tiempo real pueden ayudar a los procesadores a seguir el comportamiento del fundido y distinguir cambios en el material entrante de cambios causados por la máquina o las condiciones de operación. Esa distinción importa cuando los flujos de contenido reciclado no se comportan como grados vírgenes estrechamente controlados.
Un procesador que usa dicho sistema aún necesita un plan de respuesta acordado. Un sensor puede identificar un cambio, pero el equipo de producción debe decidir si alterar la temperatura, la velocidad del tornillo, la tasa de alimentación, la velocidad de arrastre u otra variable. El beneficio llega cuando la medición está conectada a una intervención controlada en lugar de mostrarse como otro valor aislado en la pantalla del operador.
Las matrices se convierten en dispositivos de control activo
La tecnología de matrices también avanza hacia la corrección continua. El troquel Autoflex VI-RE de Nordson se describe como una mejora de tolerancias del 30 % mientras soporta arranques más rápidos y una película más uniforme. La aplicación descrita es el empaque de etiquetas, donde la consistencia del calibre afecta las operaciones posteriores de impresión y termocontracción.
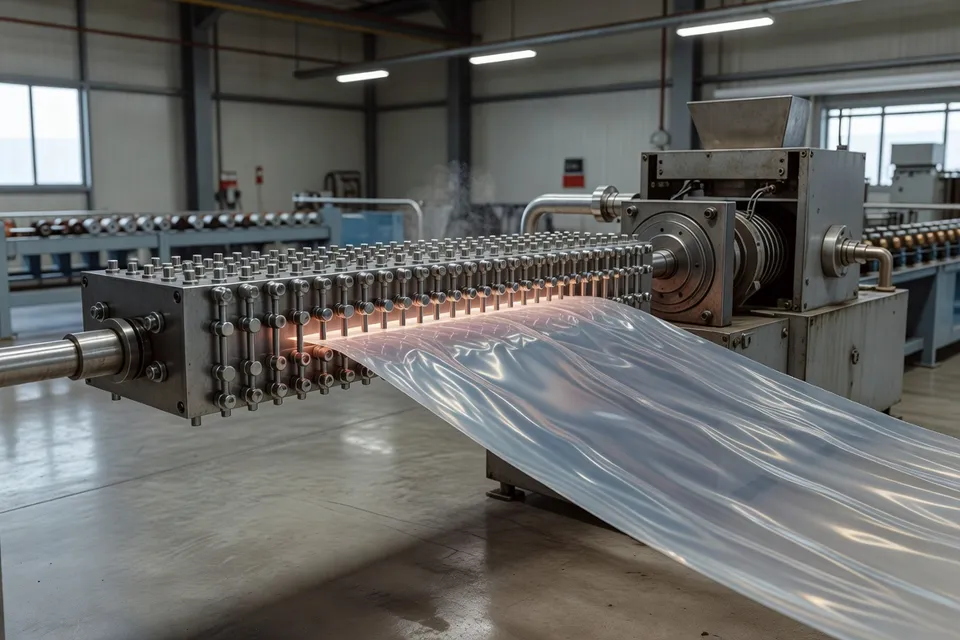
Esa conexión aguas abajo cambia el cálculo comercial. Una matriz que alcanza la especificación más rápido puede reducir el desperdicio de arranque, pero la uniformidad también protege el rendimiento del convertidor después de que la película sale de la planta de extrusión. Las variaciones que parecen manejables en la extrusora pueden convertirse en problemas de registro, apariencia o respuesta de contracción durante la impresión y conversión.
Un enfoque relacionado aparece en Moretto (Moretto S.p.A., proveedor de automatización para procesamiento de plásticos). Su anillo de enfriamiento DISCOVERY 12T utiliza ajuste automático de sectores térmicos para equilibrar el flujo de fundido alrededor de la circunferencia de la película soplada. El sistema de control de espesor EAGLE de la empresa lee continuamente el calibre de la película y controla el proceso de enfriamiento, con una tolerancia descrita de menos del uno por ciento. Moretto también informa una frecuencia de lectura de 4000 lecturas por segundo para su tecnología de pesaje y control, diseñada para mantener la precisión bajo alta vibración.
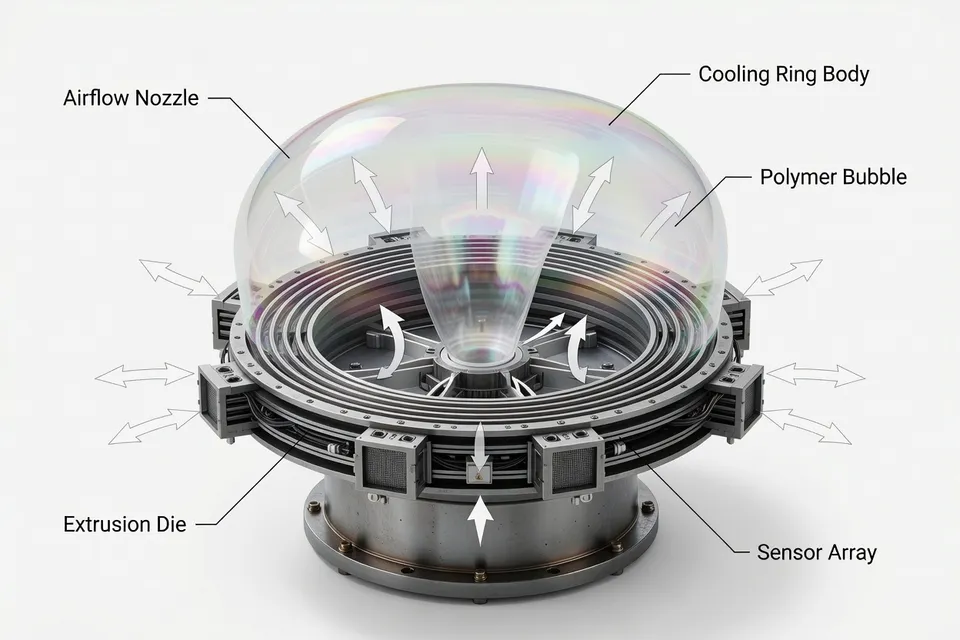
Estos sistemas muestran por qué las mejoras de matrices no pueden evaluarse por separado del enfriamiento, la dosificación y el arrastre. Una matriz puede distribuir el fundido correctamente, pero el perfil final depende de la línea completa. La corrección automática es más efectiva cuando la ubicación de medición, la velocidad de respuesta y el rango de ajuste coinciden con la dinámica del proceso.
La precisión comienza antes de la matriz
La presión por el control se extiende a la alimentación y el transporte de fundido. Una línea de laboratorio de siete capas de KUHNE (KUHNE GmbH, fabricante de equipos de extrusión) utiliza dosificación gravimétrica para la adición precisa de pequeñas cantidades, incluida la costosa resina barrera EVOH. Las bombas de fundido en las extrusoras mantienen una tasa de entrega constante, ayudando a estabilizar la aplicación de capas individuales y reducir rechazos.
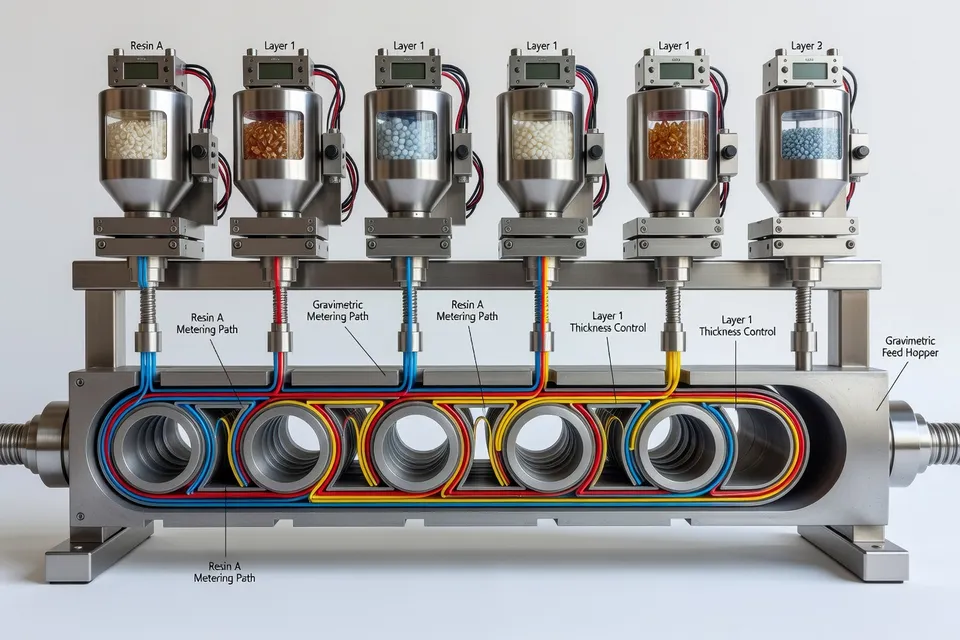
El bloque de alimentación patentado KU7 de la línea distribuye las capas a lo ancho de trabajo y puede reducir el EVOH en los bordes de la película donde el material se retira posteriormente durante el corte o el termoformado. Esa característica vincula el diseño de capas directamente con la eficiencia del material. Para los productores de películas barrera, la cuestión no es solo si se logra el rendimiento de barrera requerido, sino si la resina costosa se coloca donde el paquete final la necesita.
La medición y el control de espesor se integran en la matriz de lámina plana. Un sistema capacitivo detecta desviaciones de la tolerancia especificada y responde calentando o enfriando la ubicación afectada. El equipo también puede identificar y medir la capa de EVOH en películas translúcidas, incluidas las que tienen poco o ningún color. Este tipo de medición selectiva puede proporcionar a los operadores información que una lectura de espesor total no puede ofrecer.
La implicación para convertidores y dueños de marca es un mayor control sobre las capas funcionales sin depender únicamente del muestreo destructivo. También crea una base más sólida para documentar la estabilidad del proceso, especialmente donde las especificaciones de empaque dependen de una capa barrera delgada en lugar del calibre general.
Los controles conectados convierten datos en conocimiento de producción
Boston Matthews (Boston Matthews Ltd., proveedor de maquinaria de extrusión) aplica el mismo principio a la producción de líneas de combustible automotriz. Su línea combina un diseño avanzado de tornillo, tecnología AC vector y de accionamiento directo con calibración al vacío, enfriamiento, arrastre de oruga y corte servo. Un sistema automático de control de diámetro láser apoya el cumplimiento de las especificaciones del tubo y ayuda durante el arranque.
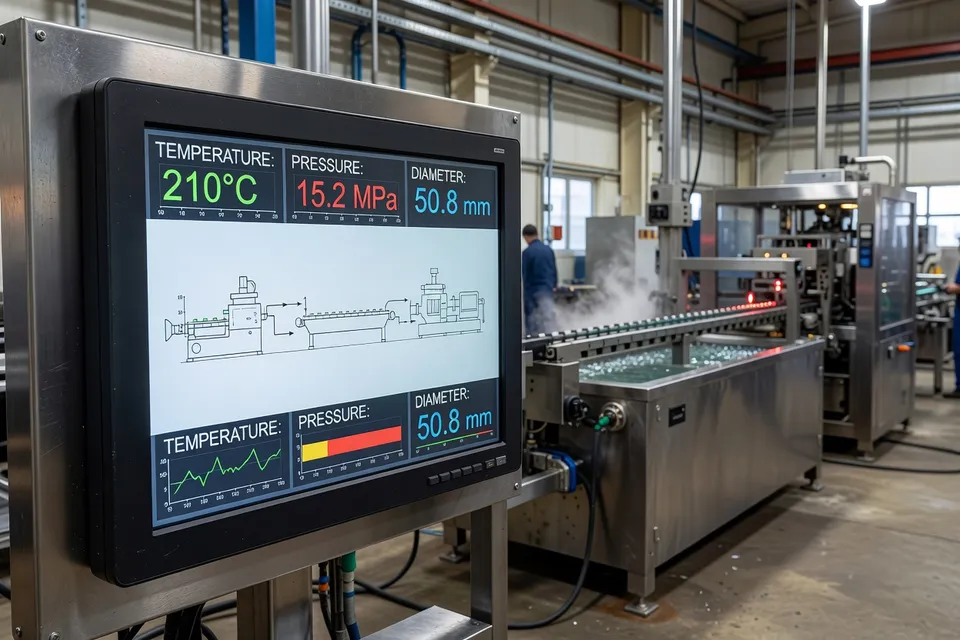
El sistema de control SMART de la línea da a los operadores acceso a las variables del proceso y permite transferir datos de producción a través de conexiones Ethernet y módem. Los usos declarados incluyen análisis de calidad, trazabilidad e informes de eficiencia. Para los proveedores automotrices, ese rastro de datos puede ser tan significativo como el propio control dimensional: un proceso estable es más fácil de investigar, documentar y reproducir en las corridas de producción.
El desafío comercial es la integración. Reequipar un sensor o unidad de control en una línea establecida puede ser menos disruptivo que reemplazar toda la línea, pero el resultado depende de la comunicación entre accionamientos antiguos, zonas de temperatura, equipos de dosificación y software de supervisión. Las plantas también necesitan personal que pueda interpretar tendencias en lugar de reaccionar ante cada fluctuación individual.
La dirección permanece consistente en película, lámina, perfiles, cable y tubería. La medición se mueve en línea, las matrices ganan ajuste automático y se pide a los sistemas de control que conecten variables de proceso con la calidad del producto. Para los procesadores, el caso comercial más sólido provendrá de mejoras que cierren ese bucle: detectar la variación temprano, corregirla en el elemento de máquina apropiado y retener la evidencia necesaria para mejorar la siguiente corrida.
Análisis editorial
- ¿Cómo puede la medición en línea mejorar el uso de materiales reciclados en la extrusión?
- La medición en línea puede ayudar a distinguir los cambios en el comportamiento de la resina de los causados por el equipo o las condiciones de operación. Esto permite ajustar el proceso de manera más deliberada, reducir el rechazo innecesario de material utilizable y generar mayor confianza en las especificaciones de contenido reciclado.
- ¿Qué determina si una actualización de automatización en extrusión ofrece un retorno de inversión medible?
- Los mayores retornos se obtienen cuando la medición está vinculada a una acción correctiva específica, como el ajuste de la matriz, el control de dosificación o la regulación del arrastre. Los procesadores deben evaluar la reducción de residuos de arranque, el menor consumo de material, menos reclamaciones de calidad y mayor tiempo de actividad, en lugar de considerar el número de sensores o puntos de datos como medida de éxito.
- ¿Por qué puede ser más difícil integrar nuevos controles con equipos de extrusión existentes que instalar el hardware en sí?
- Los accionamientos, sensores, zonas de temperatura y software antiguos pueden utilizar diferentes estándares de comunicación, tiempos de respuesta y definiciones de datos. Por lo tanto, una modernización exitosa requiere una arquitectura de control clara, un mapeo de señales verificado y operadores que comprendan cómo las tendencias del proceso se traducen en intervenciones seguras.
- ¿Podría una mayor automatización reducir la importancia de los operadores cualificados de extrusión?
- La automatización puede reducir los ajustes repetitivos, pero aumenta el valor de las personas que pueden interpretar tendencias, validar señales de sensores y gestionar condiciones anormales. El papel del operador pasa de reaccionar ante defectos aislados a supervisar un proceso conectado y mejorar sus reglas de respuesta.
- ¿Qué salvaguardas se necesitan antes de confiar en la corrección automática del proceso en producción?
- La corrección automática debe operar dentro de límites validados, con sensores calibrados, umbrales de alarma definidos y procedimientos claros para cambios de grado, fallos de sensores y material inestable. Los registros de producción trazables también son importantes porque permiten a los equipos verificar si una intervención mejoró la calidad o simplemente desplazó la variación a otra parte de la línea.
- ¿Cómo podrían los controles de extrusión conectados cambiar las expectativas sobre la calidad del producto en toda la cadena de suministro?
- Los registros continuos del proceso pueden hacer que la calidad sea más reproducible y proporcionar evidencia más sólida de que las propiedades funcionales se mantuvieron durante la producción. Con el tiempo, esto puede desplazar las discusiones con los clientes de la inspección al final de la línea hacia la capacidad compartida del proceso, los límites de variación documentados y una cooperación más temprana en los requisitos de material y conversión.
Fuentes y referencias
- 1.Extrusion. (2026, September 22). News. Extrusion.
- 2.Extrusion. (2026, September 17). Extrusion International USA 2-2026. Extrusion.
- 3.Plastics Engineering. (2026, September 22). Editor's choice technical paper. Plastics Engineering.
- 4.Plastics Machinery Manufacturing. Plastics Machinery Manufacturing.
- 5.AZoM. Materials news. AZoM.
- 6.中央社. (2026, September 15). [Page title unavailable]. 中央社.
- 7.Tyre News. Future tyre industry: Weekly lifecycle tech and new capacity. Tyre News.
- 8.Adsale CPRJ. (2026). News article 89157. Adsale CPRJ.