

最新の押出成形アップグレードは、ライン設計における明確なシフトを示している。測定はもはや最終検査ステップとして扱われなくなった。サプライヤーはセンサー、自動ダイ調整、ドージング、メルトハンドリング、生産ソフトウェアを単一の制御戦略に結びつけ、材料費と人件費が圧力下にある中で出力を安定化させることを目指している。
測定がプロセスに近づく
SIKORA(押出成形およびケーブル生産向け測定・制御システムのサプライヤーであるSIKORA International GmbH)は、wire China 2026で計画中の機器でその方向性を示している。CENTERVIEW PROは、0.1~25mmの製品向けにケーブルの偏心、直径、楕円度を測定する。このシステムは各測定軸で1秒あたり5,000の測定値を記録し、露出時間は100万分の1秒未満である。この組み合わせにより、ライン速度や製品振動が従来の検査を困難にする場合でも測定精度を維持することを目的としている。
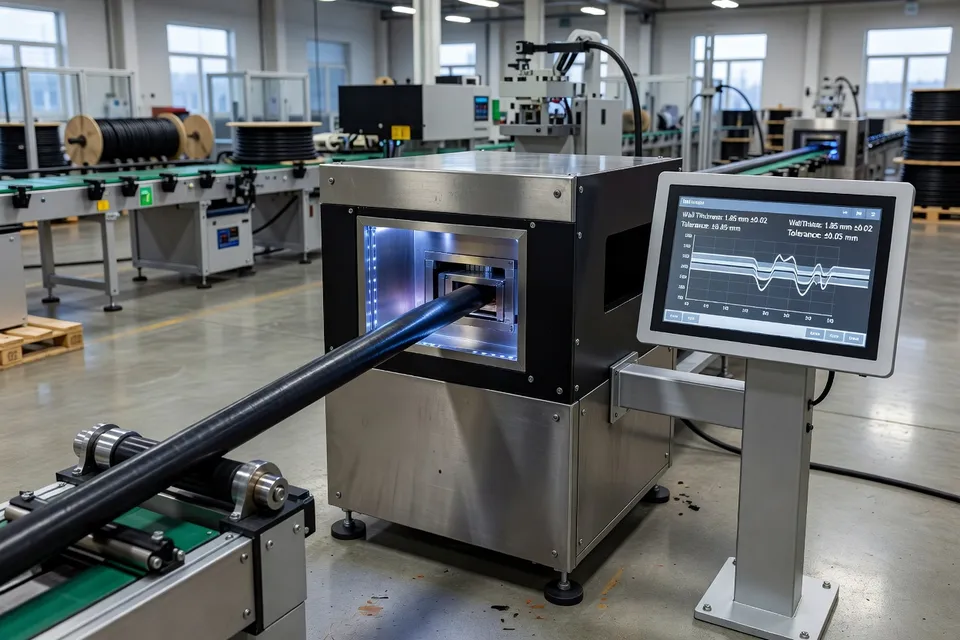
プロセッサーにとっての運用価値は、単にデータストリームが密集することではない。生産中の測定は、ライン稼働中にセンタリングおよび制御決定にフィードバックできる。SIKORAのX-RAY 8000 ADVANCEDは押出ヘッド直後に配置され、壁厚、偏心、直径を測定する。これらの値はラインの最初からプロセス調整に利用可能で、寸法変化と修正アクションの間の遅延を低減する。
同じロジックが材料モニタリングにも現れている。Society of Plastics Engineers(SPE、プラスチック業界にサービスを提供する専門団体)は、リサイクル樹脂の変動性への対応としてインライン樹脂モニタリングを強調している。リアルタイム診断は、プロセッサーがメルト挙動を追跡し、入荷材料の変化を機械や運転条件による変化と区別するのに役立つ。この区別は、リサイクル含有ストリームが厳密に制御されたバージングレードのように振る舞わない場合に重要である。
このようなシステムを使用するプロセッサーは、合意された対応計画を必要とする。センサーはシフトを特定できるが、生産チームは温度、スクリュー速度、供給速度、引取速度、または他の変数を変更するかどうかを決定しなければならない。利点は、測定がオペレーター画面上の孤立した値として表示されるのではなく、制御された介入に接続されたときに得られる。
ダイが能動制御装置になる
ダイ技術も連続修正に向かっている。NordsonのAutoflex VI-REダイは、許容誤差を30%向上させながら、より高速なスタートアップとより均一なフィルムをサポートすると説明されている。アプリケーションはラベル包装で、ゲージの一貫性がその後の印刷および熱収縮操作に影響する。
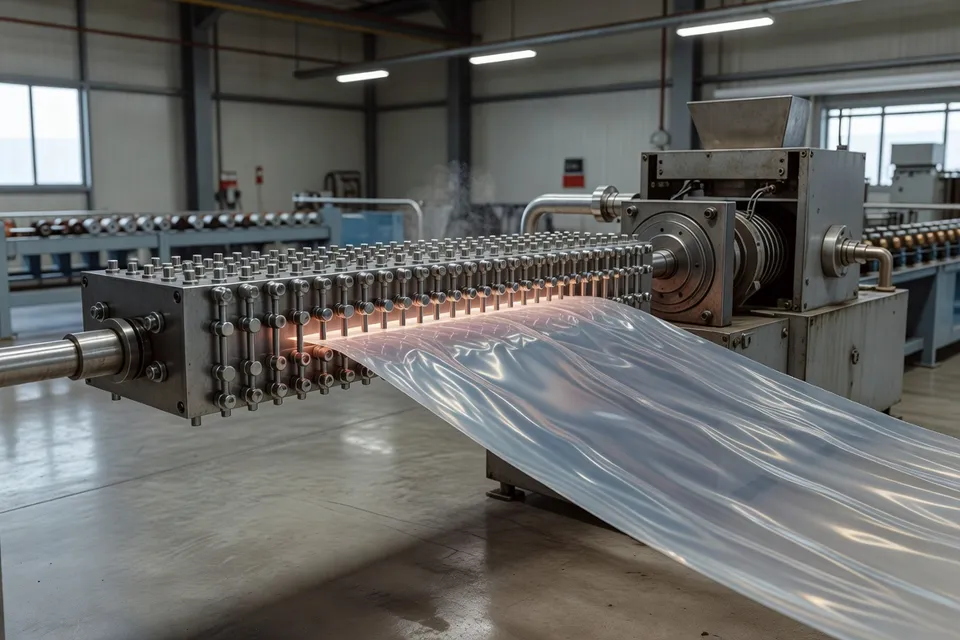
この下流接続は商業的計算を変える。仕様に早く到達するダイはスタートアップ廃棄物を削減できるが、均一性はフィルムが押出工場を出た後のコンバーター性能も保護する。押出機で管理可能に見える変動は、印刷および変換中に位置ずれ、外観、または収縮応答の問題になる可能性がある。
関連するアプローチはMoretto(プラスチック加工向け自動化サプライヤーであるMoretto S.p.A.)にも見られる。そのDISCOVERY 12T冷却リングは、自動熱セクター調整を使用してブローフィルムの周囲でメルトフローをバランスさせる。同社のEAGLE厚み制御システムはフィルムゲージを継続的に読み取り冷却プロセスを制御し、許容誤差1%未満と説明されている。Morettoはまた、高振動下での精度維持を目的とした計量および制御技術で1秒あたり4,000回の読み取り頻度を報告している。
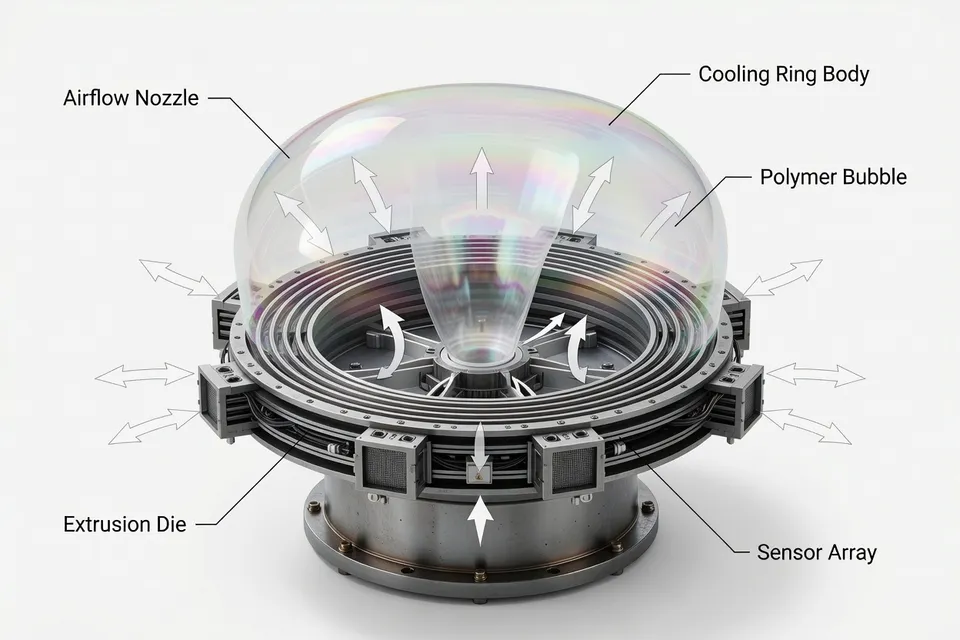
これらのシステムは、ダイアップグレードを冷却、ドージング、引取から切り離して評価できない理由を示している。ダイはメルトを正しく分配するかもしれないが、最終プロファイルはライン全体に依存する。自動修正は、測定位置、応答速度、調整範囲がプロセスダイナミクスに適合している場合に最も効果的である。
精度はダイの前から始まる
制御への圧力は供給およびメルト輸送にまで及ぶ。KUHNE(押出装置メーカーであるKUHNE GmbH)の7層実験室ラインは、高価なEVOHバリア樹脂を含む少量の精密添加のための重量式ドージングを使用する。押出機上のメルトポンプは一定の供給率を維持し、個別層の適用を安定させ、リジェクトを低減する。
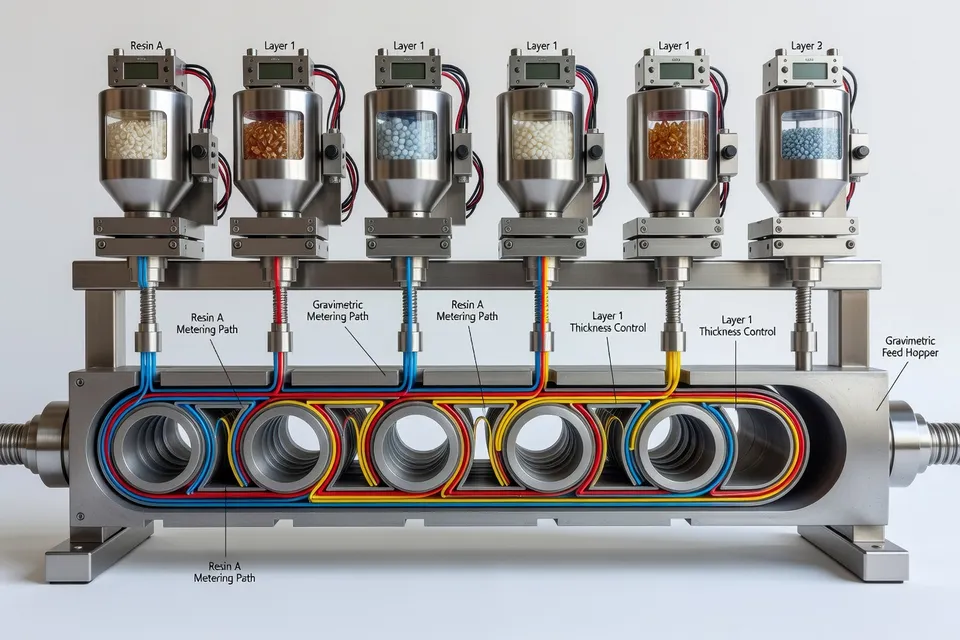
このラインの特許取得済みKU7フィードブロックは、作業幅全体に層を分配し、後で切断または深絞りで除去されるフィルム端部のEVOHを削減できる。この機能は層設計を材料効率に直接結びつける。バリアフィルムメーカーにとって、問題は必要なバリア性能が達成されるかどうかだけでなく、高価な樹脂が最終パッケージに必要な場所に配置されているかどうかである。
厚み測定と制御はフラットシートダイに統合されている。静電容量式システムは指定許容誤差からの偏差を検出し、影響を受ける位置を加熱または冷却することで対応する。この装置はまた、ほとんどまたは全く着色されていない半透明フィルムを含むフィルム中のEVOH層を識別および測定できる。この種の選択的測定は、オペレーターに総厚み測定では提供できない情報を与えることができる。
コンバーターおよびブランドオーナーへの示唆は、破壊的サンプリングにのみ依存せずに機能層をより制御できることである。また、特に包装仕様が全体ゲージではなく薄いバリア層に依存する場合に、プロセス安定性を文書化するためのより強固な基盤を作成する。
接続された制御がデータを生産知識に変える
Boston Matthews(押出機械サプライヤーであるBoston Matthews Ltd.)は、自動車燃料ライン生産に同じ原則を適用している。このラインは先進的なスクリュー設計、ACベクトルおよびダイレクトドライブ技術、真空キャリブレーション、冷却、キャタピラー引取、サーボ切断を組み合わせている。自動レーザー直径制御システムはチューブ仕様への準拠をサポートし、スタートアップを支援する。
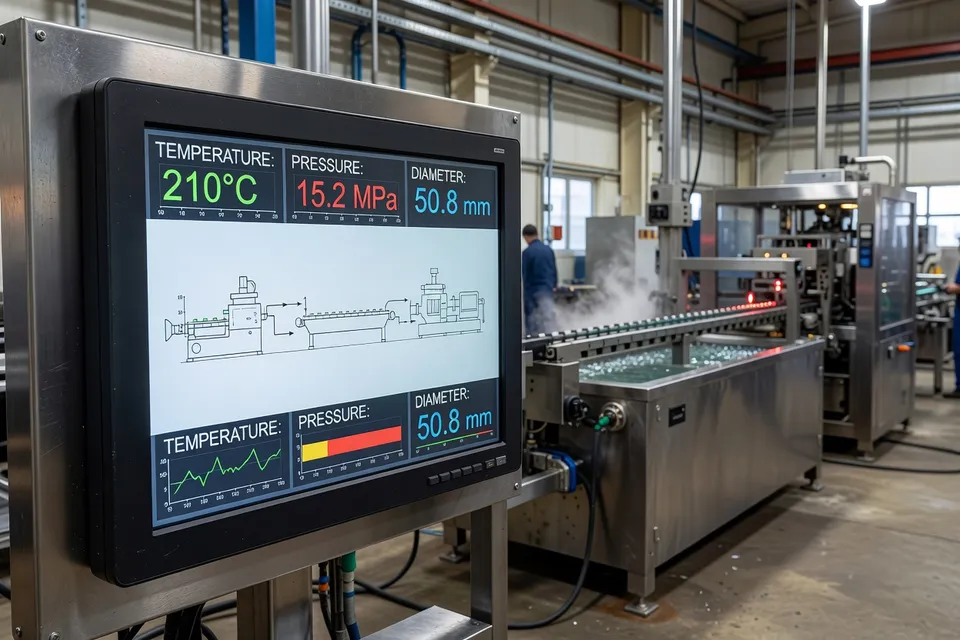
このラインのSMART制御システムは、オペレーターにプロセス変数へのアクセスを提供し、生産データをEthernetおよびモデム接続を通じて転送できるようにする。述べられた用途には品質分析、トレーサビリティ、効率報告が含まれる。自動車サプライヤーにとって、このデータトレイルは寸法制御自体と同じくらい重要である。安定したプロセスは、調査、文書化、生産ラン全体での再現が容易である。
商業的課題は統合である。確立されたラインにセンサーまたは制御ユニットを改造することは、ライン全体を交換するよりも破壊が少ないかもしれないが、結果は古いドライブ、温度ゾーン、ドージング装置、監督ソフトウェア間の通信に依存する。プラントはまた、すべての個別変動に反応するのではなくトレンドを解釈できるスタッフを必要とする。
方向性はフィルム、シート、プロファイル、ケーブル、チューブ全体で一貫している。測定はインラインに移行し、ダイは自動調整を獲得し、制御システムはプロセス変数と製品品質を接続することを求められている。プロセッサーにとって、最も強力なビジネスケースは、変動を早期に検出し、適切な機械要素で修正し、次のランを改善するために必要な証拠を保持するループを閉じるアップグレードから得られる。
編集部の見解
- インライン測定は、押出成形におけるリサイクル材料の使用をどのように改善できるでしょうか?
- インライン測定により、樹脂の挙動変化と設備や運転条件による変化を区別できます。これにより、意図的にプロセスを調整し、使用可能な材料の不要な廃棄を減らし、リサイクル含有率の仕様に対する信頼性を高めることが可能になります。
- 押出成形の自動化アップグレードが測定可能な投資収益率をもたらすかどうかを決めるのは何ですか?
- 最も強い収益は、測定がダイ調整、ドージング制御、引き取り速度調整などの具体的な修正アクションに結びついた場合に得られます。加工業者は、センサーやデータポイントの数を成功の尺度とするのではなく、スタートアップ廃棄物の削減、材料消費の低減、品質クレームの減少、稼働時間の向上を評価すべきです。
- 新しい制御装置を既存の押出成形設備に統合することが、ハードウェアの設置自体よりも難しいのはなぜですか?
- 古いドライブ、センサー、温度ゾーン、ソフトウェアは、通信規格、応答時間、データ定義が異なる場合があります。そのため、成功するレトロフィットには、明確な制御アーキテクチャ、検証された信号マッピング、プロセス傾向が安全な介入にどのように変換されるかを理解するオペレーターが必要です。
- 自動化の進展により、熟練した押出成形オペレーターの重要性は低下するのでしょうか?
- 自動化により反復的な調整は減らせますが、トレンドを解釈し、センサー信号を検証し、異常状態を管理できる人材の価値は高まります。オペレーターの役割は、個別の欠陥への対応から、接続されたプロセスを監督し、その応答ルールを改善することへと移行します。
- 自動プロセス補正を生産で信頼できるようにするには、どのような安全対策が必要ですか?
- 自動補正は、検証済みの限界内で動作し、校正されたセンサー、定義されたアラーム閾値、グレード変更、センサー故障、不安定な材料に対する明確な手順を備える必要があります。また、追跡可能な生産記録も重要です。これにより、介入が品質を改善したのか、単にラインの別の場所に変動を移動させただけなのかをチームが検証できるからです。
- 接続された押出成形制御は、サプライチェーン全体の製品品質に対する期待をどのように変えるでしょうか?
- 連続したプロセス記録により、品質の再現性が高まり、生産中に機能特性が維持されたというより強力な証拠を提供できます。時間の経過とともに、顧客との議論は最終検査から、共有されたプロセス能力、文書化された変動限界、材料と変換要件に関する早期の協力へと移行する可能性があります。
出典・参考文献
- 1.Extrusion. (2026, September 22). News. Extrusion.
- 2.Extrusion. (2026, September 17). Extrusion International USA 2-2026. Extrusion.
- 3.Plastics Engineering. (2026, September 22). Editor's choice technical paper. Plastics Engineering.
- 4.Plastics Machinery Manufacturing. Plastics Machinery Manufacturing.
- 5.AZoM. Materials news. AZoM.
- 6.中央社. (2026, September 15). [Page title unavailable]. 中央社.
- 7.Tyre News. Future tyre industry: Weekly lifecycle tech and new capacity. Tyre News.
- 8.Adsale CPRJ. (2026). News article 89157. Adsale CPRJ.