

最新的挤出升级明确指向生产线设计的一次转变:测量不再被视为最终检验步骤。供应商正将传感器、自动模头调节、计量、熔体处理和生产软件整合成单一控制策略,旨在在材料和劳动力成本仍面临压力的情况下稳定产量。
测量向工艺更靠近
SIKORA(SIKORA International GmbH,一家为挤出和电缆生产提供测量与控制系统的供应商)通过计划在wire China 2026上展示的设备诠释了这一方向。其CENTERVIEW PRO可测量0.1至25 mm产品的电缆偏心率、直径和椭圆度。该系统在每个测量轴上每秒记录5000个测量值,曝光时间小于百万分之一秒。这一组合旨在在线速度和产品振动使常规检测更加困难时保持测量精度。
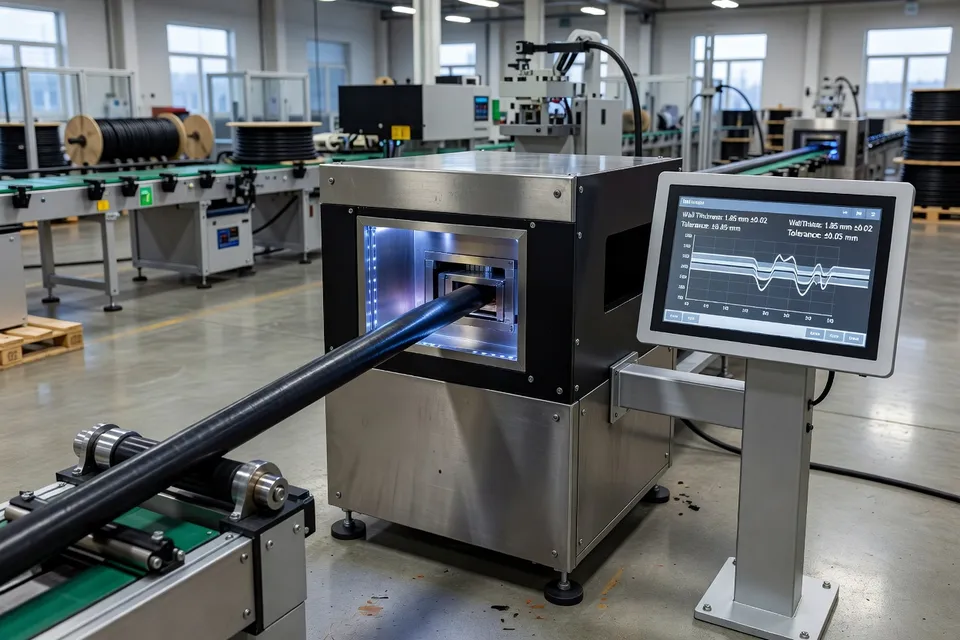
对加工商而言,运营价值不仅在于更密集的数据流。在生产过程中进行的测量可在线运行时反馈到定心和控制决策中。SIKORA的X-RAY 8000 ADVANCED安装在挤出机头之后,测量壁厚、偏心率和直径。这些值可从生产线起始处用于工艺调整,缩短尺寸变化与纠正动作之间的延迟。
同样的逻辑也出现在材料监控中。塑料工程师协会(SPE,一家服务于塑料行业的专业协会)强调,在线树脂监控是对再生树脂变异性的响应。实时诊断可帮助加工商追踪熔体行为,并区分来料的变化与机器或操作条件引起的变化。当再生含量流不表现得像严格控制的原生级料时,这种区分就显得尤为重要。
使用此类系统的加工商仍需制定一致的响应计划。传感器能识别偏移,但生产团队必须决定是否改变温度、螺杆转速、进料速率、牵引速度或其他变量。当测量与受控干预相连接而非仅作为操作员屏幕上的孤立数值显示时,效益才会显现。
模头成为主动控制装置
模头技术也在向连续校正方向发展。Nordson的Autoflex VI-RE模头据称可将公差改善30%,同时支持更快启动和更均匀的薄膜。所述应用为标签包装,厚度一致性会影响后续印刷和热收缩操作。
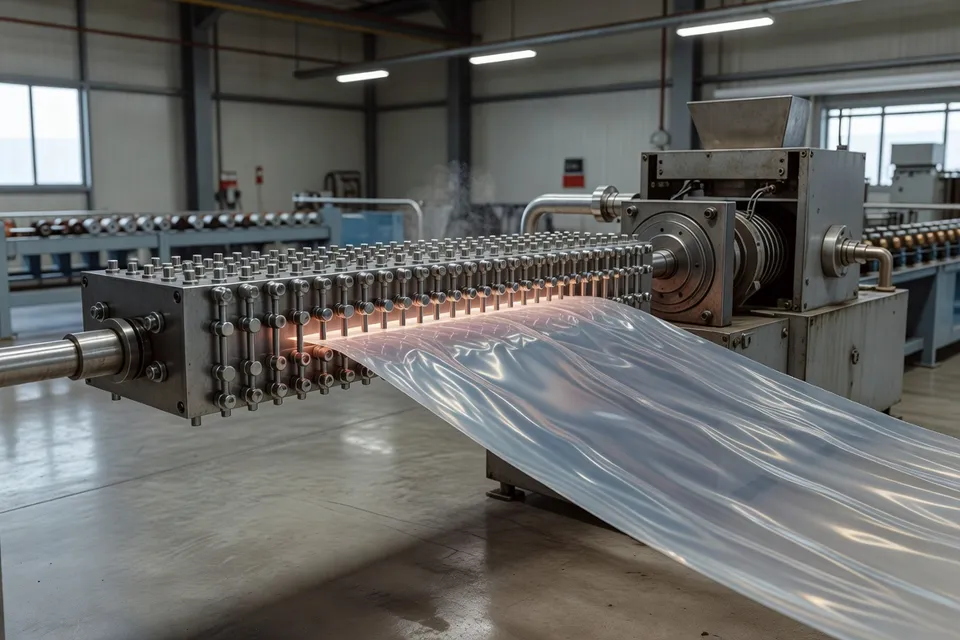
这种下游关联改变了商业考量。能更快达到规格的模头可减少启动废料,但均匀性也保护了薄膜离开挤出厂后的转换商性能。在挤出机上看似可控的变异,可能在印刷和转换过程中转化为套准、外观或收缩响应问题。
Moretto(Moretto S.p.A.,塑料加工自动化供应商)也采用类似方法。其DISCOVERY 12T冷却环使用自动热扇区调节来平衡吹塑薄膜圆周方向的熔体流动。该公司的EAGLE厚度控制系统连续读取薄膜厚度并控制冷却过程,公差小于1%。Moretto还报告其称重与控制技术的读取频率为每秒4000次,旨在高振动环境下保持精度。
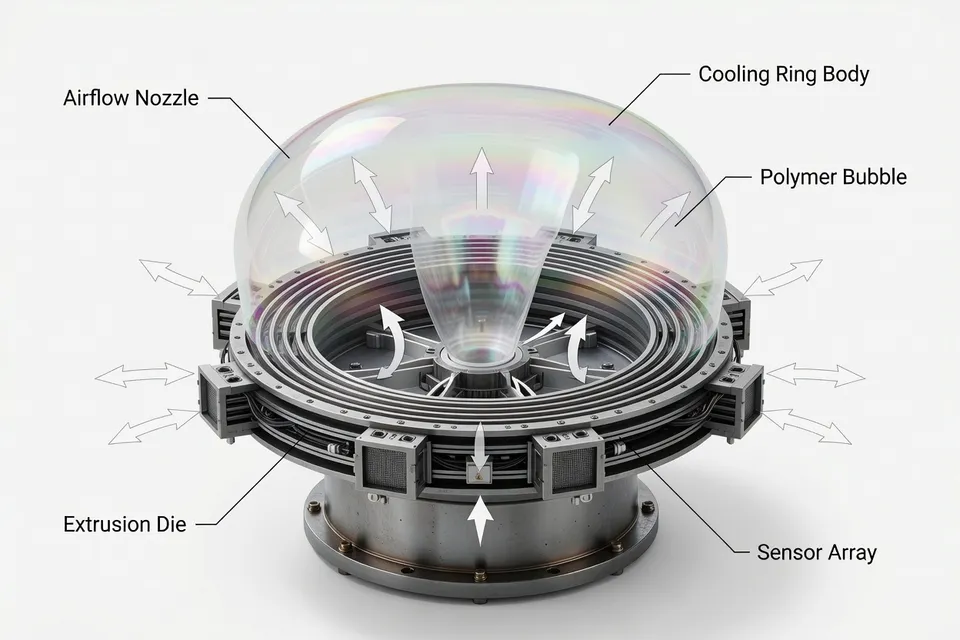
这些系统说明了为何模头升级不能脱离冷却、计量和牵引单独评估。模头可能正确分配熔体,但最终型材取决于整条生产线。当测量位置、响应速度和调节范围与工艺动态匹配时,自动校正才最有效。
精度从模头前开始
控制压力延伸至喂料和熔体输送。KUHNE(KUHNE GmbH,挤出设备制造商)的七层实验室生产线采用重量式计量,精确添加包括昂贵EVOH阻隔树脂在内的小剂量。挤出机上的熔体泵保持恒定输送速率,有助于稳定各层施加并减少废品。
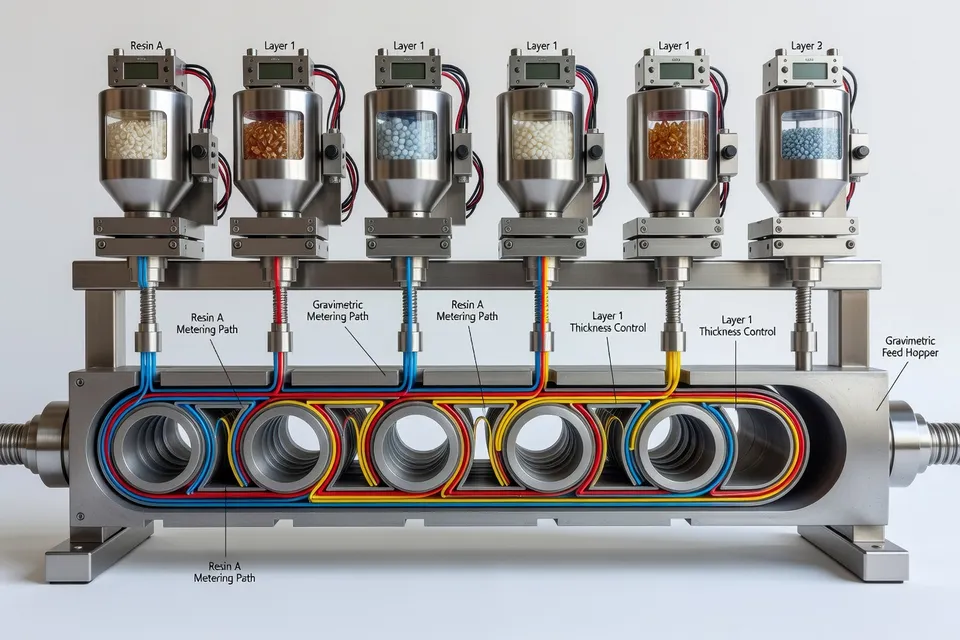
该生产线获得专利的KU7进料块在工作宽度上分配各层,并可在薄膜边缘减少EVOH用量,因为这些边缘材料在后续切割或深拉时会被去除。该特性将层设计直接与材料效率联系起来。对于阻隔膜生产商而言,问题不仅在于是否达到所需的阻隔性能,还在于昂贵树脂是否被放置在最终包装需要的位置。
厚度测量与控制集成在平片模头中。电容系统检测偏离规定公差的情况,并通过加热或冷却受影响位置进行响应。该设备还能识别并测量半透明薄膜中的EVOH层,包括几乎无着色的薄膜。这种选择性测量可为操作员提供总厚度读数无法提供的信息。
对转换商和品牌所有者而言,这意味着在不完全依赖破坏性取样的情况下,对功能层实现更大控制。它还为记录工艺稳定性提供了更坚实的基础,尤其在包装规格依赖于薄阻隔层而非仅总体厚度时。
连接控制将数据转化为生产知识
Boston Matthews(Boston Matthews Ltd.,挤出机械供应商)将相同原则应用于汽车燃油管生产。其生产线结合先进螺杆设计、AC矢量和直驱技术,以及真空定型、冷却、履带式牵引和伺服切割。自动激光直径控制系统支持符合管材规格,并在启动时提供辅助。
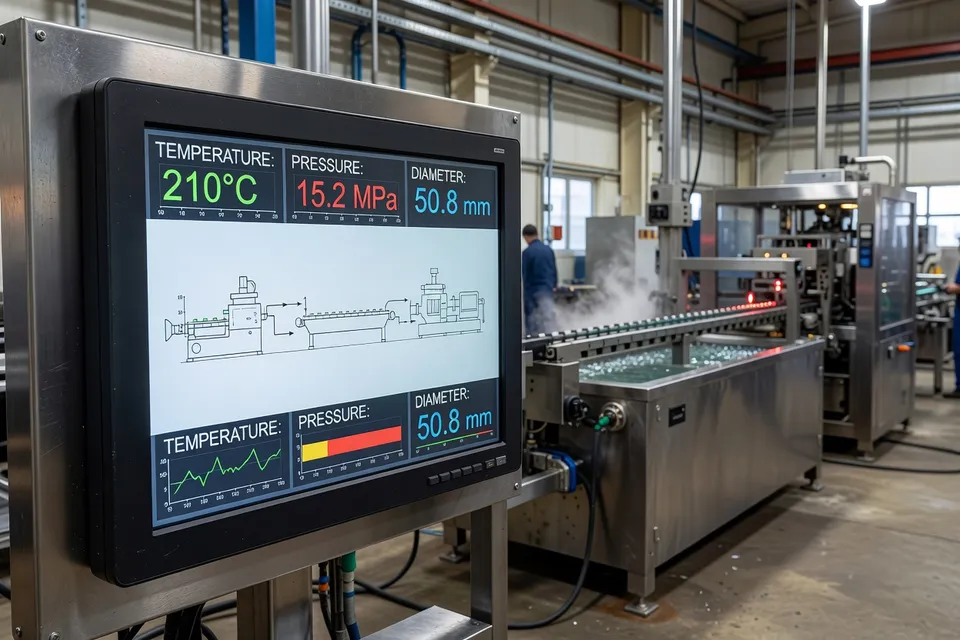
该生产线的SMART控制系统让操作员可访问工艺变量,并允许通过以太网和调制解调器连接传输生产数据。所述用途包括质量分析、可追溯性和效率报告。对于汽车供应商而言,这种数据轨迹与尺寸控制本身同样重要:稳定工艺更容易调查、记录并在不同生产批次中重现。
商业挑战在于集成。将传感器或控制单元改造到现有生产线上可能比更换整条线破坏性小,但结果取决于旧驱动、温度区、计量设备和监控软件之间的通信。工厂还需要能解读趋势而非对每次波动都做出反应的员工。
无论薄膜、片材、型材、电缆还是管材,这一方向保持一致。测量正向在线移动,模头正获得自动调节,控制系统正被要求将工艺变量与产品质量连接起来。对加工商而言,最有力的商业案例将来自能闭合这一环路的升级:及早检测变异、在适当的机器元件处纠正,并保留改进下一轮生产所需证据。
编辑洞察
- 在线测量如何改善挤出中再生材料的使用?
- 在线测量可以帮助区分树脂行为的变化与设备或操作条件引起的变化。这使得能够更有针对性地调整过程,减少对可用材料的非必要剔除,并增强对再生含量规格的信心。
- 挤出自动化升级能否带来可衡量的投资回报,由什么决定?
- 当测量与特定校正动作(如口模调整、计量控制或牵引调节)相关联时,能获得最强的回报。加工商应评估启动废料减少、材料消耗降低、质量索赔减少和正常运行时间改善,而不是将传感器或数据点的数量作为成功的衡量标准。
- 为什么将新控制系统与现有挤出设备集成比安装硬件本身更困难?
- 旧的驱动器、传感器、温度区和软件可能使用不同的通信标准、响应时间和数据定义。因此,成功的改造需要清晰的控制架构、经过验证的信号映射,以及了解过程趋势如何转化为安全干预措施的操作人员。
- 更高的自动化程度会降低熟练挤出操作工的重要性吗?
- 自动化可以减少重复调整,但会提升能够解读趋势、验证传感器信号和处理异常情况的人员的价值。操作工的角色将从对孤立缺陷做出反应,转向监督互联过程并改进其响应规则。
- 在生产中信任自动过程校正之前,需要哪些安全保障措施?
- 自动校正应在验证的限制范围内运行,使用经过校准的传感器、定义的警报阈值,并制定针对牌号变更、传感器故障和材料不稳定的明确程序。可追溯的生产记录也很重要,因为它们能让团队验证干预措施是否改善了质量,还是仅仅将变异转移到了生产线的其他地方。
- 互联的挤出控制系统如何改变供应链中对产品质量的期望?
- 连续的过程记录可以使质量更具可重复性,并提供更有力的证据证明生产过程中保持了功能特性。随着时间的推移,这可能会将客户讨论从生产线末端检验转向共享的过程能力、记录的变异限制以及材料和转换要求的早期合作。
来源与参考
- 1.Extrusion. (2026, September 22). News. Extrusion.
- 2.Extrusion. (2026, September 17). Extrusion International USA 2-2026. Extrusion.
- 3.Plastics Engineering. (2026, September 22). Editor's choice technical paper. Plastics Engineering.
- 4.Plastics Machinery Manufacturing. Plastics Machinery Manufacturing.
- 5.AZoM. Materials news. AZoM.
- 6.中央社. (2026, September 15). [Page title unavailable]. 中央社.
- 7.Tyre News. Future tyre industry: Weekly lifecycle tech and new capacity. Tyre News.
- 8.Adsale CPRJ. (2026). News article 89157. Adsale CPRJ.