

最新擠出升級清楚指出生產線設計的轉變:量測不再僅被視為最終檢驗步驟。供應商正將感測器、自動模頭調整、計量、熔體處理與生產軟體整合為單一控制策略,旨在穩定產出,同時因應材料與人力成本壓力。
量測更靠近製程
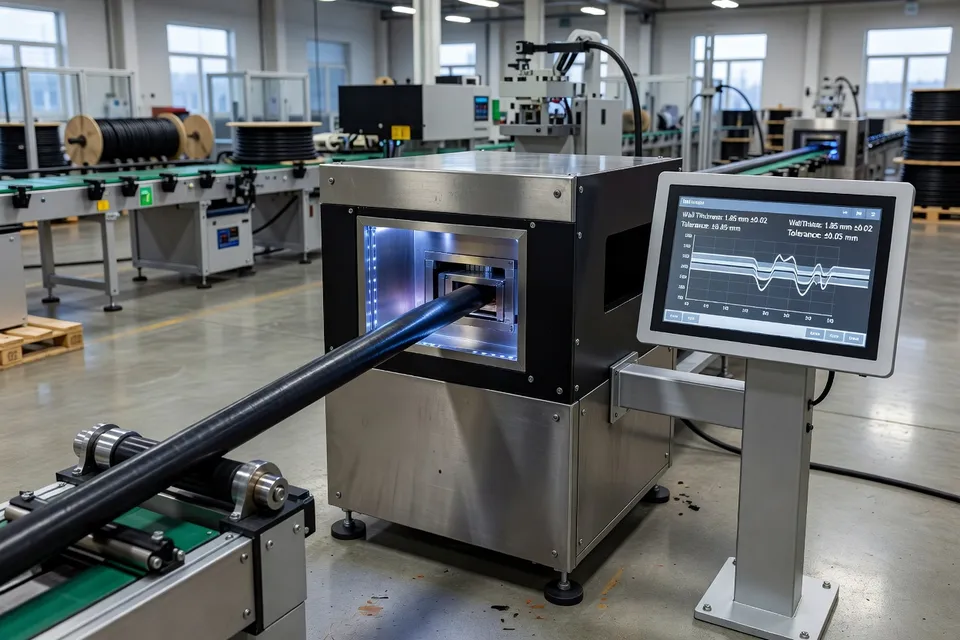
SIKORA(SIKORA International GmbH,一家專為擠出與電纜生產提供量測及控制系統的供應商)以預計在2026年中國國際線纜展展出的設備說明此方向。其CENTERVIEW PRO可量測0.1至25 mm產品的電纜偏心度、直徑與橢圓度。系統在每條量測軸上每秒記錄5,000個量測值,曝光時間小於百萬分之一秒。此組合旨在線速與產品振動使傳統檢驗更困難時,仍維持量測準確度。
對加工商而言,營運價值不只是更密集的資料流。生產期間取得的量測值可在生產線運轉時饋送至對中與控制決策。SIKORA的X-RAY 8000 ADVANCED安裝在擠出頭後方,量測壁厚、偏心度與直徑。這些值可從生產線起始處用於製程調整,縮短尺寸變化與矯正行動之間的延遲。
同樣邏輯也出現在材料監控上。The Society of Plastics Engineers (SPE,一個服務塑膠產業的專業協會) 強調線內樹脂監控是因應回收樹脂變異性的解決方案。實時診斷可幫助加工商追蹤熔體行為,並區分進料變化與機器或操作條件造成的變化。當回收含量料流表現不如嚴格控制的原生料時,這項區分就顯得重要。
使用此類系統的加工商仍需有預先同意的回應計畫。感測器可辨識變化,但生產團隊必須決定是否調整溫度、螺桿轉速、進料速率、牽引速度或其他變數。效益來自量測與受控介入連結,而非僅在操作員螢幕上顯示另一個孤立數值。
模頭成為主動控制裝置
模頭技術也朝向持續修正發展。Nordson的Autoflex VI-RE模頭據稱可將公差改善30%,同時支援更快啟動與更均勻的薄膜。所述應用為標籤包裝,厚度一致性會影響後續印刷與熱收縮作業。
此下游連結改變商業計算。能更快達到規格的模頭可減少啟動廢料,但均勻性也保護薄膜離開擠出廠後的轉換器性能。在擠出機看來可接受的變異,可能在印刷與轉換過程中成為套準、外觀或收縮反應問題。
相關做法也見於Moretto(Moretto S.p.A.,塑膠加工自動化供應商)。其DISCOVERY 12T冷卻環使用自動熱區調整,平衡吹塑薄膜圓周周圍的熔體流動。該公司的EAGLE厚度控制系統持續讀取薄膜厚度並控制冷卻過程,據稱公差小於1%。Moretto也報告其稱重與控制技術的讀取頻率達每秒4,000次,設計用於高振動下維持準確度。
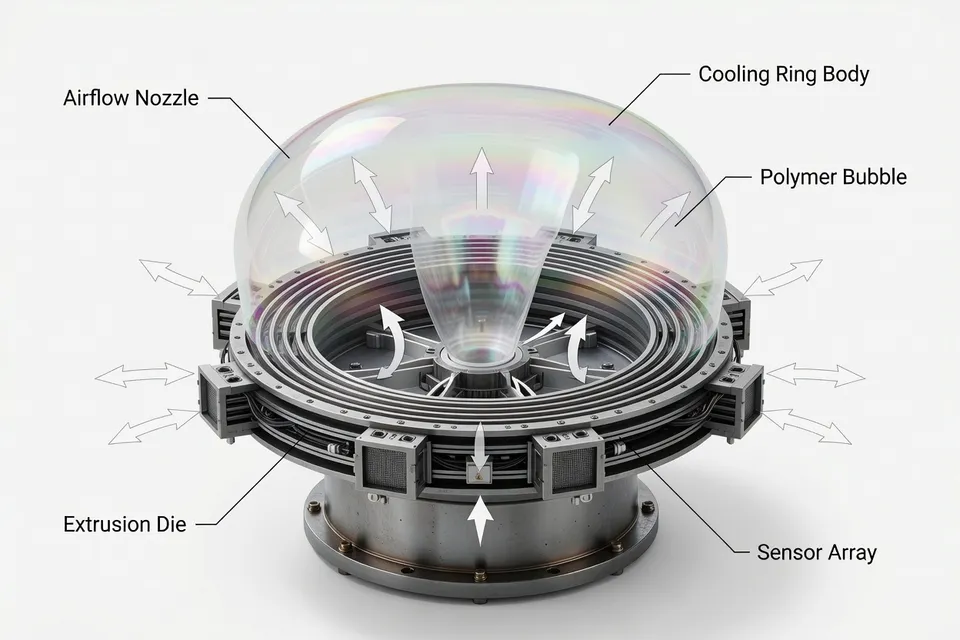
這些系統說明為何模頭升級不能與冷卻、計量及牽引分開評估。模頭可能正確分配熔體,但最終輪廓取決於整條生產線。當量測位置、反應速度與調整範圍與製程動態相匹配時,自動修正才最有效。
精準度始於模頭之前
控制壓力延伸至進料與熔體輸送。一條KUHNE(KUHNE GmbH,一家擠出設備製造商)七層實驗室生產線使用重量式計量,精確添加包括昂貴EVOH阻隔樹脂在內的少量添加物。擠出機上的熔體泵維持恆定輸送率,有助於穩定各層施加並減少廢品。
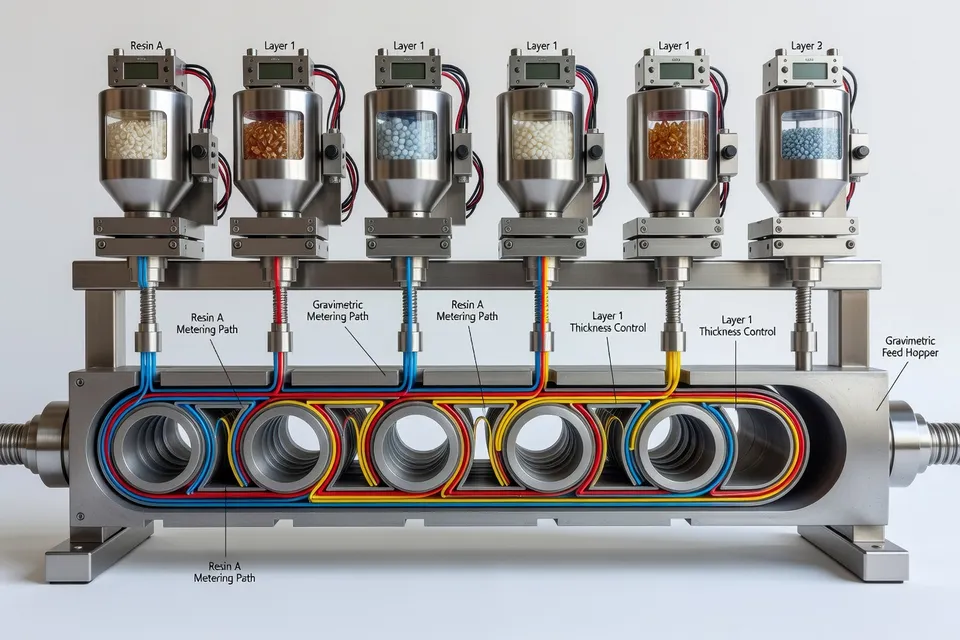
該生產線的專利KU7進料塊將各層分布於工作寬度,並可在薄膜邊緣減少EVOH,這些邊緣材料後續會在裁切或深拉時移除。此功能將層設計直接連結至材料效率。對阻隔薄膜生產商而言,問題不僅是是否達成所需阻隔性能,而是昂貴樹脂是否置於最終包裝真正需要的位置。
厚度量測與控制整合於平片模頭。電容式系統偵測與指定公差的偏差,並透過加熱或冷卻受影響位置進行回應。設備也能辨識並量測半透明薄膜中的EVOH層,包括幾乎無色的薄膜。此類選擇性量測可提供操作員總厚度讀數無法提供的資訊。
對轉換器與品牌擁有者的意涵,是在不完全依賴破壞性取樣的情況下,對功能層有更大控制力。這也為記錄製程穩定性提供更堅實基礎,尤其當包裝規格取決於薄阻隔層而非整體厚度時。
連接控制將資料轉為生產知識
Boston Matthews(Boston Matthews Ltd.,擠出機械供應商)將相同原則應用於汽車燃油管生產。其生產線結合先進螺桿設計、AC向量與直接驅動技術,以及真空定型、冷卻、履帶式牽引與伺服切割。自動雷射直徑控制系統支援管材規格遵守,並在啟動時提供協助。
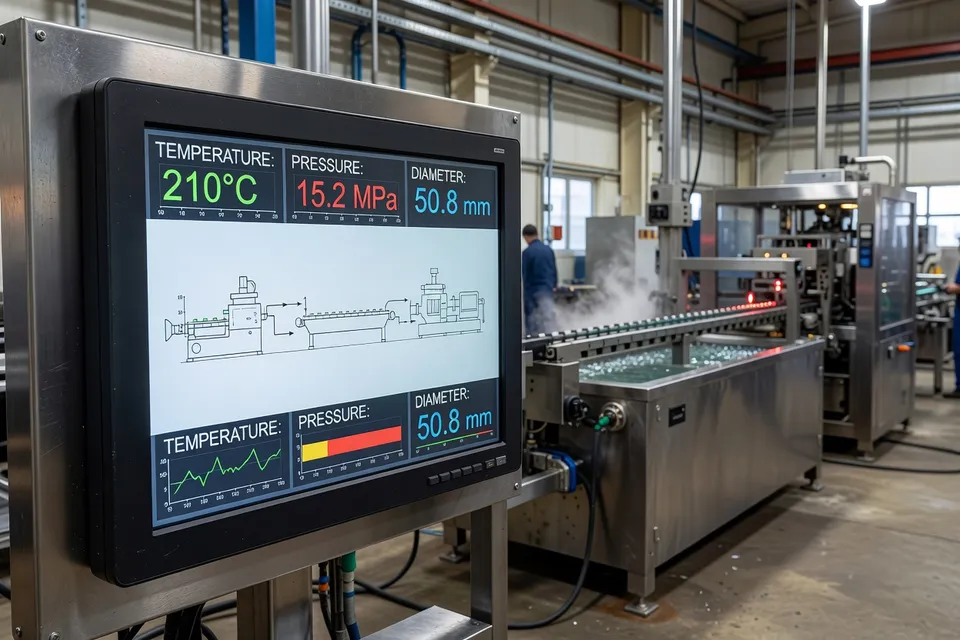
該生產線的SMART控制系統讓操作員存取製程變數,並允許透過乙太網路與數據機連線傳輸生產資料。所述用途包括品質分析、可追溯性與效率報告。對汽車供應商而言,此資料軌跡與尺寸控制本身同等重要:穩定製程更容易調查、記錄並在不同生產批次中重現。
商業挑戰在於整合。將感測器或控制單元改裝至既有生產線可能比更換整條生產線干擾性小,但結果取決於舊有驅動、溫度區、計量設備與監控軟體之間的通訊。工廠也需要能解讀趨勢而非對每次波動反應的人員。
此方向在薄膜、片材、型材、電纜與管材上保持一致。量測正朝線內移動,模頭正獲得自動調整能力,而控制系統被要求將製程變數與產品品質連結。對加工商而言,最強的商業案例將來自能封閉此迴路的升級:及早偵測變異、在適當機器元件處修正,並保留改善下一批次所需的證據。
編輯洞察
- 線上量測如何改善擠出中回收材料的使用?
- 線上量測有助於區分樹脂行為變化與設備或操作條件所造成的變化。這使得更謹慎地調整製程成為可能,減少對可用材料的無謂拒絕,並對回收含量規格建立更大信心。
- 什麼因素決定擠出自動化升級是否能帶來可衡量的投資報酬?
- 當量測與特定校正動作連結時,例如模頭調整、劑量控制或牽引調節,就能帶來最強的報酬。加工者應評估減少開機廢料、降低材料消耗、減少品質索賠以及提升正常運轉時間,而非將感測器或資料點的數量視為成功的衡量標準。
- 為什麼將新控制系統與現有擠出設備整合,比安裝硬體本身更困難?
- 較舊的驅動器、感測器、溫度區和軟體可能使用不同的通訊標準、回應時間和資料定義。因此,成功的改裝需要清晰的控制架構、經過驗證的訊號對應,以及了解製程趨勢如何轉化為安全干預的操作員。
- 更高的自動化程度是否會降低熟練擠出操作員的重要性?
- 自動化可減少重複性調整,但會提升能解讀趨勢、驗證感測器訊號並管理異常狀況之人員的價值。操作員的角色會從對孤立缺陷做出反應,轉向監督連接式製程並改善其回應規則。
- 在生產中信任自動製程校正之前,需要哪些保障措施?
- 自動校正應在經驗證的範圍內運作,並搭配校準感測器、定義警報閾值,以及針對等級變更、感測器故障和材料不穩定的明確程序。可追溯的生產記錄也很重要,因為它能讓團隊驗證干預是否改善了品質,還是只是將變異轉移到生產線的其他地方。
- 連接式擠出控制如何改變整個供應鏈對產品品質的期望?
- 持續的製程記錄能讓品質更具重現性,並提供更強有力的證據,證明在生產過程中功能特性得以維持。隨著時間推移,這可能會讓客戶討論從成品檢驗轉向共享製程能力、文件化的變異範圍,以及材料與轉換要求的早期合作。
來源與參考
- 1.Extrusion. (2026, September 22). News. Extrusion.
- 2.Extrusion. (2026, September 17). Extrusion International USA 2-2026. Extrusion.
- 3.Plastics Engineering. (2026, September 22). Editor's choice technical paper. Plastics Engineering.
- 4.Plastics Machinery Manufacturing. Plastics Machinery Manufacturing.
- 5.AZoM. Materials news. AZoM.
- 6.中央社. (2026, September 15). [Page title unavailable]. 中央社.
- 7.Tyre News. Future tyre industry: Weekly lifecycle tech and new capacity. Tyre News.
- 8.Adsale CPRJ. (2026). News article 89157. Adsale CPRJ.