

Le groupe Huarong (fabricant taïwanais de machines de moulage par injection) place le moulage multicomposants au cœur d'un changement plus large de la production : les fabricants souhaitent combiner matériaux, fonctions et couleurs en un seul cycle de moulage tout en réduisant l'intervention manuelle et en améliorant le contrôle du processus.
Cette orientation compte pour les composants hybrides thermoplastique-silicone, où l'attrait commercial est simple — moins d'étapes d'assemblage et plus de fonctionnalité intégrée — mais le problème de fabrication n'est pas résolu par l'ajout d'un deuxième matériau seul. La machine, le moule, le système de dosage, la séquence de commutation et la méthode d'inspection doivent fonctionner comme un système de production unique.
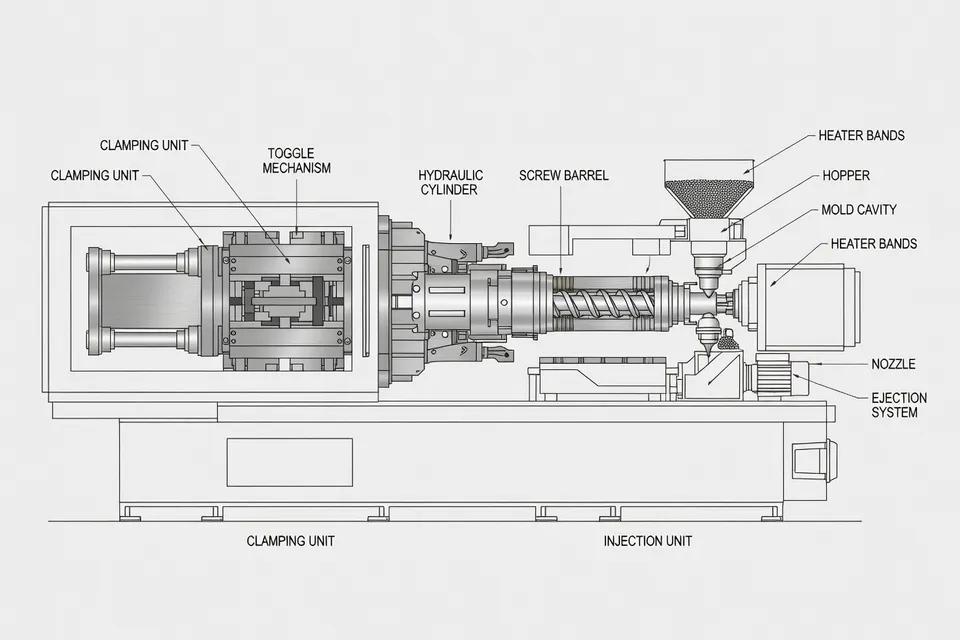
La machine devient partie intégrante de l'architecture du produit
L'analyse par Huarong de CHINAPLAS 2026 identifie le moulage par injection multicomposants comme une direction technologique majeure. L'entreprise décrit le processus comme l'intégration de matériaux ou de couleurs différents au sein d'un cycle de moulage unique et continu. Cette capacité peut soutenir des pièces combinant une structure thermoplastique rigide avec un élément d'étanchéité, de préhension ou d'amortissement plus souple, bien que le matériau fourni n'établisse pas de produit thermoplastique-silicone spécifique ni de liaison validée entre ces matériaux.
Cette distinction est importante pour les transformateurs. Une machine multicomposants peut créer l'opportunité d'un composant intégré, mais elle ne prouve pas en soi l'adhésion, la stabilité dimensionnelle, la résistance chimique ou la performance à long terme. Ces questions restent dépendantes des matériaux sélectionnés, de la préparation de surface, de la conception du moule et de la fenêtre de traitement.
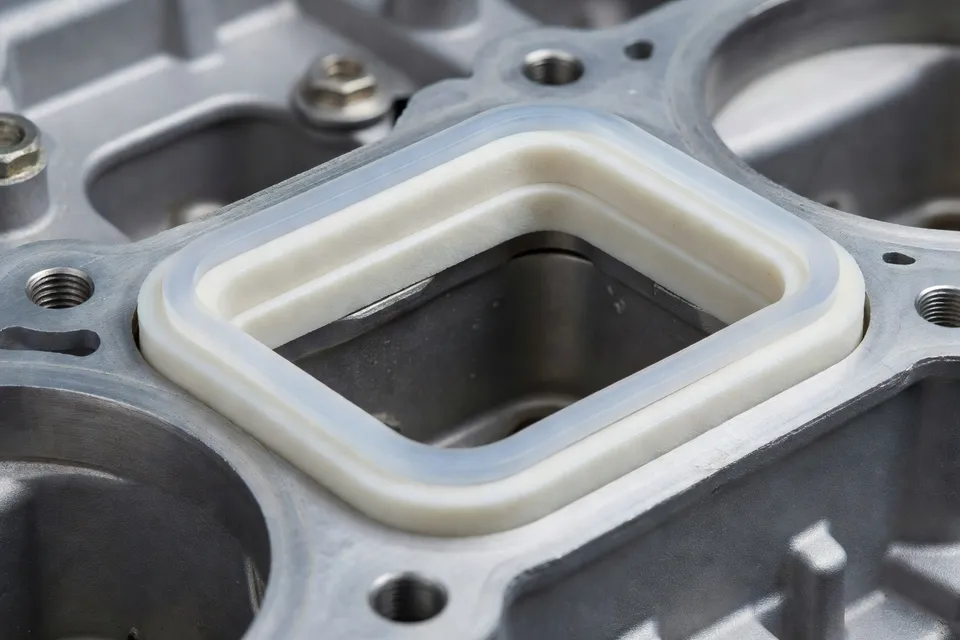
Le changement immédiat est donc opérationnel. Au lieu de traiter une pièce hybride comme deux produits assemblés après moulage, le transformateur doit qualifier la séquence complète : quel matériau est injecté en premier, comment la première injection est soutenue pendant la deuxième opération, comment l'interface est formée, et comment la pièce finie est démoulée et inspectée. Les sources décrivent la direction et la logique de l'équipement, mais ne fournissent pas d'essai en usine, de résultat de temps de cycle ou de données de test pour une combinaison thermoplastique-silicone.
L'IA passe de la collecte de données au support du processus
TaipeiPlas 2026 a montré comment les constructeurs de machines tentent de relier ce défi matériel au logiciel. L'exposition de cinq jours a attiré des acheteurs internationaux de 77 pays et a mis l'accent sur les matériaux circulaires, les applications à forte valeur ajoutée, la numérisation, l'intelligence artificielle et l'intégration des systèmes de production.
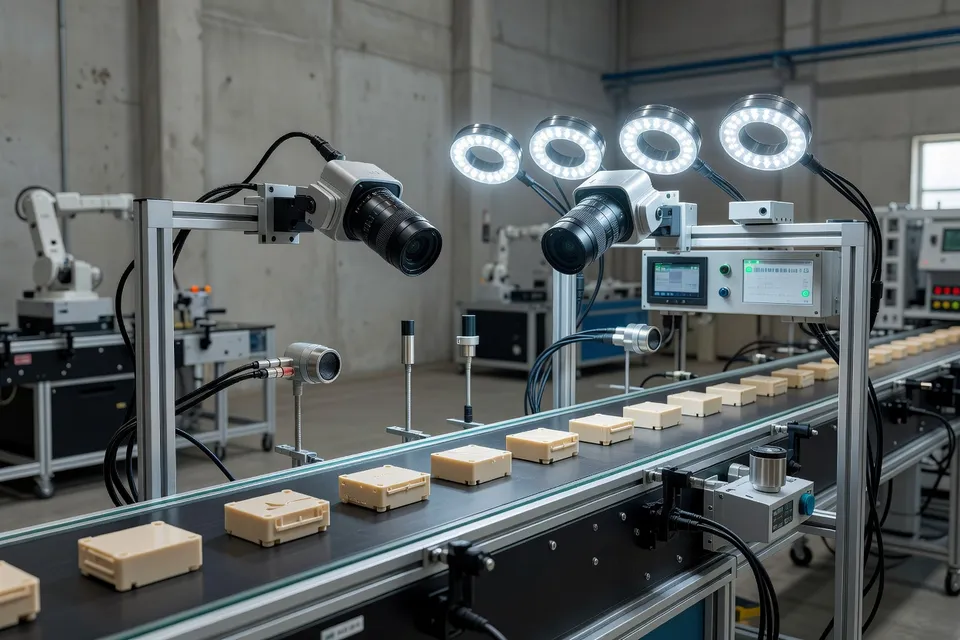
FCS a démontré une surveillance de la qualité assistée par IA, tandis que Huarong a présenté une inspection visuelle par IA. Ces systèmes soulignent une exigence pratique pour le moulage hybride : les défauts à l'interface des matériaux ou à proximité peuvent ne pas être visibles par une simple vérification finale de la pièce. L'inspection doit être liée aux conditions de processus qui ont créé la pièce, y compris la séquence d'injection, la pression, la température, le comportement de remplissage et le timing de chaque étape de moulage. Le rapport d'exposition ne précise pas les variables d'inspection, la bibliothèque de défauts, le plan d'échantillonnage ou les critères de libération, donc les transformateurs doivent considérer ces démonstrations comme une direction technologique plutôt qu'une preuve de libération autonome de la qualité.
Haitian’s X-Injection Deep-AI fournit un deuxième exemple de positionnement de l'intelligence machine. Haitian (Haitian International Holdings Limited, un fabricant de machines de moulage par injection) indique que son système combine un dispositif de calcul en périphérie industrielle avec un contrôleur de machine et une connectivité cloud. L'entreprise positionne X-Injection autour de l'optimisation de la mise en place et de la santé du processus de production, incluant des recommandations de paramètres, la prédiction de processus, l'analyse de scénarios et des alertes précoces pour les fluctuations.
L'entreprise indique que le système a été déployé chez des clients depuis 2025 dans les secteurs de l'électroménager, de l'automobile et des 3C, avec des cas d'utilisation incluant le moulage multicomposants et le gate séquentiel dans les systèmes à canaux chauds. C'est la preuve la plus forte spécifique au processus dans le matériel fourni, mais elle reste une déclaration de l'entreprise. Aucune ligne de base, réduction de défauts, période de validation ou résultat rapporté indépendamment n'est fourni.
Les conseils ne sont pas équivalents à un contrôle en boucle fermée
Pour un transformateur évaluant les plateformes hybrides, la distinction entre recommandation et correction automatique est centrale. Haitian décrit X-Injection comme recommandant les paramètres de processus initiaux pour les nouveaux moules, suggérant des ajustements pour des défauts tels que les bavures, les marques de retassure, les injections courtes et les marques d'écoulement, et générant des alertes précoces avant que les écarts de qualité ne deviennent visibles. Les informations fournies ne disent pas que la plateforme modifie automatiquement les réglages ou autorise la libération du produit sans approbation humaine.
Cela limite ce qui peut être revendiqué de manière responsable. L'IA peut raccourcir la mise en place et aider les techniciens à relier un défaut à une condition machine ou processus, mais une ligne hybride thermoplastique-silicone a encore besoin de limites de contrôle définies et de tests d'acceptation. Les sources ne fournissent pas ces limites pour l'association de matériaux.
L'intégration augmente la charge de vérification
La même intégration qui peut éliminer l'assemblage en aval peut concentrer le risque dans la cellule de moulage. Une défaillance à l'interface peut affecter l'étanchéité, l'apparence ou la performance mécanique, tandis qu'une opération d'assemblage conventionnelle aurait pu permettre d'inspecter chaque composant séparément. Pour cette raison, le cas commercial d'une plateforme hybride doit être mesuré par rapport à la charge complète de qualification, et non seulement par rapport au nombre d'étapes d'assemblage supprimées.
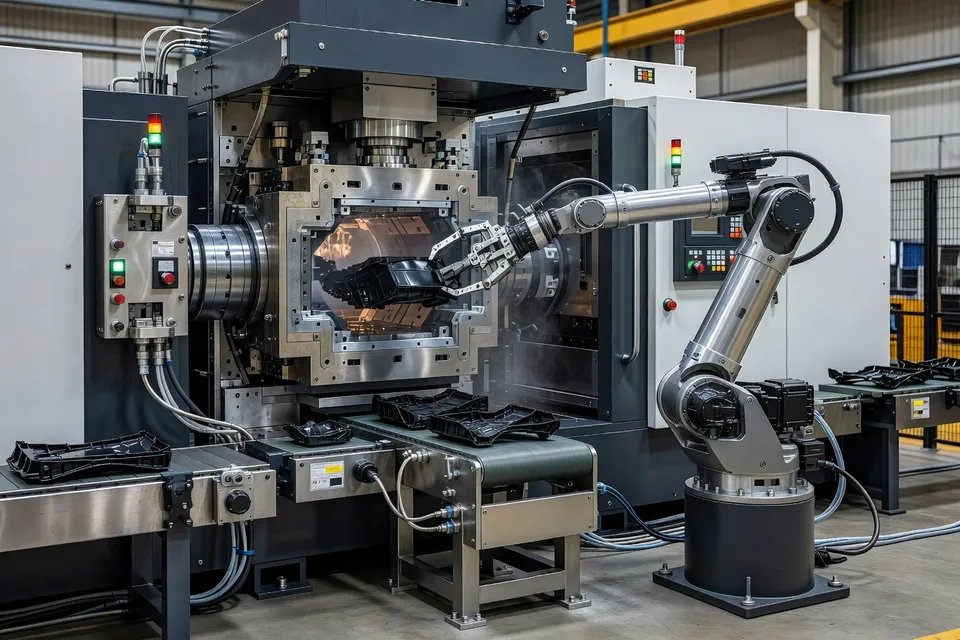
L'automatisation ajoute une autre couche. Huarong identifie l'automatisation comme faisant partie de la planification globale de la production plutôt que comme un accessoire isolé, aux côtés du traitement des matériaux recyclés, de la traçabilité et de la réduction de la dépendance à l'opération manuelle. Pour les composants intégrés, cela suggère une cellule dans laquelle la manipulation des matériaux, le moulage, l'inspection visuelle et la capture de données sont spécifiés ensemble. Les sources fournies n'indiquent pas si un système présenté exécute toutes ces fonctions dans une cellule validée unique.
La opportunité la plus claire à court terme n'est donc pas une plateforme universelle finie, mais une voie de développement. Les machines multicomposants fournissent la séquence physique ; les outils IA peuvent soutenir la mise en place, la surveillance et l'investigation des défauts ; les systèmes de vision peuvent ajouter une deuxième vérification. Le travail non résolu est la qualification spécifique aux matériaux — en particulier l'adhésion, la durabilité de l'interface, la répétabilité et la définition d'une décision de libération.
Pour les transformateurs, la question d'achat sensée n'est pas de savoir si une machine est décrite comme activée par l'IA ou multicomposants. C'est si le fournisseur peut montrer le mécanisme, le chemin de données et la méthode de vérification pour la pièce hybride prévue. Jusqu'à ce que les sources fournissent des résultats de test pour la production thermoplastique-silicone, la technologie doit être classée comme une plateforme habilitante avec une justification d'intégration claire, et non comme une solution en boucle fermée démontrée ou un remplacement commercial prouvé pour les composants assemblés.
Analyses éditoriales
- Que faut-il prouver avant qu’un procédé thermoplastique-silicone puisse remplacer un assemblage en deux parties ?
- Le premier élément à prouver n’est pas le temps de cycle, mais la performance de l’interface. La qualification doit couvrir l’adhésion ou l’interverrouillage mécanique, la durabilité de l’étanchéité ou de la flexion, la stabilité dimensionnelle, l’exposition chimique et la défaillance après les conditions de service prévues. Un procédé qui supprime l’assemblage tout en concentrant la défaillance sur une seule interface n’a fait que transférer la charge qualité, sauf si ces essais montrent que la pièce intégrée reste fiable.
- À partir de quel moment le cas économique du moulage multicomposants devient-il crédible ?
- Le calcul doit inclure le développement du moule, le dosage des matériaux, la validation, le contrôle et le coût de la mise en quarantaine des pièces intégrées lorsque l’interface est incertaine. Les économies ne deviennent crédibles que lorsque les coûts supprimés d’assemblage, de manutention et de défauts dépassent les coûts ajoutés de qualification et d’équipement au volume visé. Un court pilote doit comparer le coût total de la pièce bonne, et non seulement le temps de cycle de moulage, avec la voie d’assemblage existante.
- Que doit valider en premier un transformateur lorsqu’il introduit l’IA dans une cellule de moulage hybride ?
- Commencez par la qualité et la traçabilité des données plutôt que par la correction automatique. La cellule doit relier de manière fiable les lots de matière, la séquence des injections, la pression, la température, les temps, l’état de la machine et les résultats de contrôle à la même pièce ou au même échantillon défini. Une fenêtre de validation doit ensuite vérifier si le système prédit les pièces acceptées et rejetées face aux variations normales de matière et d’ambiance, avant que les recommandations n’influencent les consignes ou les décisions de libération.
- Pourquoi l’inspection visuelle automatisée peut-elle encore manquer la défaillance la plus importante d’une pièce hybride ?
- Une caméra peut identifier des bavures, l’aspect ou la géométrie sans prouver que l’interface résistera en service. La résistance du collage, la rupture cohésive, les vides cachés et la séparation à long terme peuvent exiger des essais destructifs, dimensionnels ou fonctionnels. La vision est donc mieux considérée comme une couche de contrôle de libération jusqu’à ce que ses signaux soient corrélés aux modes de défaillance réellement critiques pour la pièce.
- Supprimer l’assemblage rend-il automatiquement la pièce intégrée plus durable ?
- Pas automatiquement. Un seul cycle de moulage peut réduire l’énergie de manutention et d’assemblage, mais le résultat peut devenir plus difficile à séparer, réparer ou recycler lorsque le thermoplastique et le silicone restent définitivement combinés. L’affirmation de durabilité doit être vérifiée par rapport à l’utilisation réelle des matériaux, aux rebuts pendant la qualification, à la durée de vie en service et à la filière de fin de vie disponible, plutôt que déduite du simple nombre d’étapes de production.
- Comment attribuer les responsabilités lorsqu’une recommandation de l’IA entre en conflit avec les connaissances établies du procédé ?
- Le système doit recommander dans des limites approuvées, tandis que des responsables de procédé nommés conservent l’autorité sur les consignes, le confinement et la libération des produits. Toute dérogation doit être enregistrée avec les preuves de matière, d’outillage et de contrôle correspondantes, afin que le modèle puisse être remis en question plutôt que traité comme une autorité inexpliquée. La régulation en boucle fermée n’est justifiée qu’après que ces mêmes limites ont été démontrées de manière répétée dans les conditions de variation de production.
Sources et références
- 1.Plastech.pl. (2026, September 27). Injection moulding press/machines. Plastech.pl.
- 2.Plastech.pl. Innovations. Plastech.pl.
- 3.Plastech.pl. Machine industry. Plastech.pl.
- 4.Plastech.pl. Injection moulding. Plastech.pl.
- 5.Plastech.pl. Automatics. Plastech.pl.
- 6.Plastech.pl. (2026, September 27). TaipeiPlas 2026: circular materials, AI and automation. Plastech.pl.
- 7.Huarong Group. (2026, July 19). CHINAPLAS 2026 injection molding trends: AI, physical foaming, multi-component molding, automation, and circular economy. Huarong Group.
- 8.Plastech.biz. Haitian introduces X Injection Deep AI for injection molding. Plastech.biz.