

Huarong Group(台湾拠点の射出成形機メーカー)は、多成分成形をより広範な生産シフトの中心に位置づけている。製造業者は、1回の成形サイクルで材料、機能、色を組み合わせ、手作業を減らし、プロセス制御を向上させたいと考えている。
その方向性は、熱可塑性樹脂–シリコーンハイブリッド部品にとって重要である。商業的な魅力は明確で、組立工程を減らし、機能をより一体化できる点にあるが、製造上の問題は第2材料を追加するだけでは解決しない。機械、金型、計量システム、切替シーケンス、検査方法が1つの生産システムとして機能する必要がある。
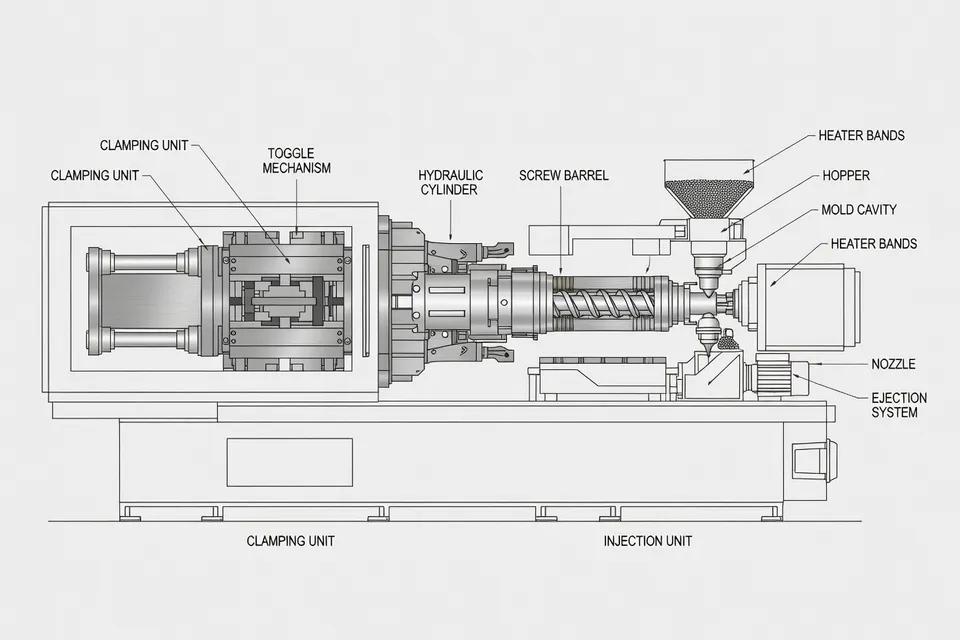
機械が製品アーキテクチャの一部となる
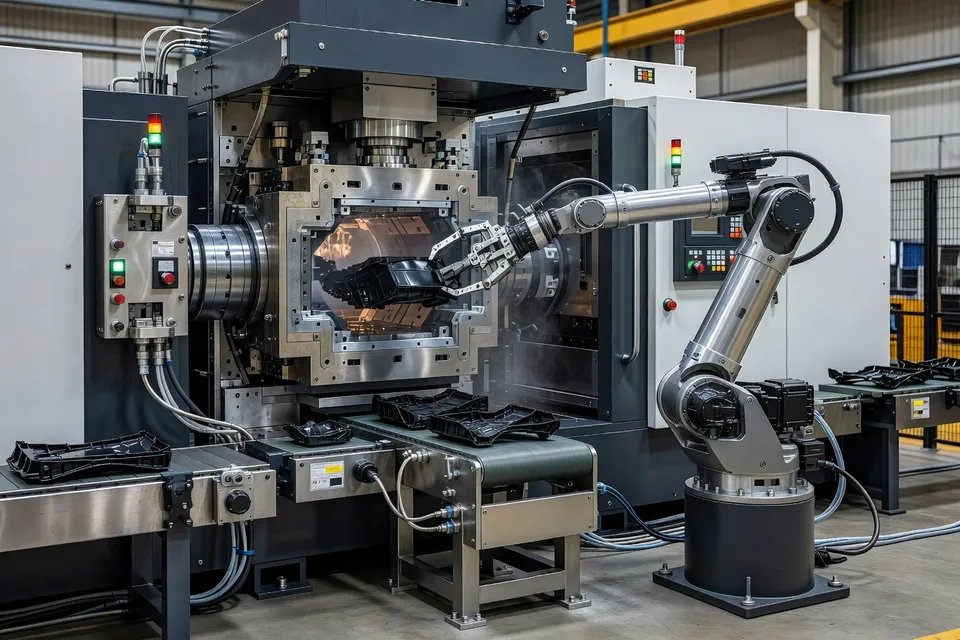
HuarongのCHINAPLAS 2026レビューでは、多成分射出成形が主要な技術方向として挙げられている。同社はこのプロセスを、単一の連続した成形サイクル内で異なる材料や色を統合するものと説明している。この能力は、剛性の熱可塑性樹脂構造と柔らかいシール、グリップまたはクッション要素を組み合わせた部品をサポートできるが、提供された資料では特定の熱可塑性樹脂–シリコン製品やそれらの材料間の検証済み接着は確立されていない。
この区別は加工業者にとって重要である。多成分機は一体化部品の機会を生むが、それ自体で接着性、寸法安定性、耐薬品性または長期性能を証明するものではない。これらの問題は、選択された材料、表面処理、金型設計、加工ウィンドウに依存したままである。
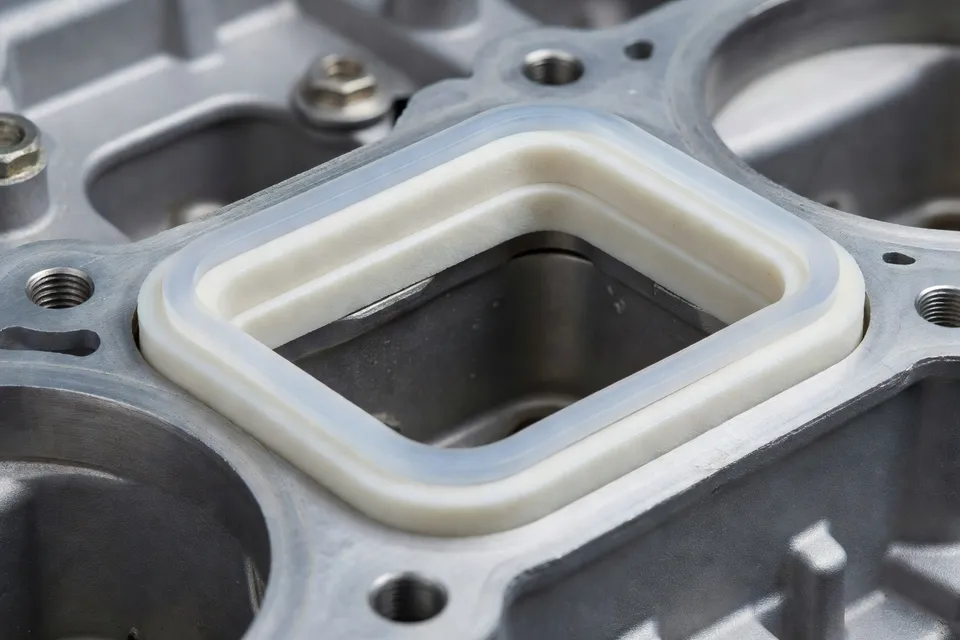
したがって、即時の変化は運用面にある。ハイブリッド部品を成形後に2つの製品として接合するのではなく、加工業者は完全なシーケンスを検証しなければならない。どの材料を最初に射出するか、2回目の工程中に1回目のショットをどのように支持するか、界面をどのように形成するか、完成品をどのようにリリースして検査するか、である。資料は方向性と機器の論理を説明しているが、熱可塑性樹脂–シリコン組み合わせのプラントトライアル、サイクルタイム結果または試験データは提供していない。
AIがデータ収集からプロセス支援へ移行
TaipeiPlas 2026では、機械メーカーがこのハードウェア課題をソフトウェアに結びつけようとしている様子が示された。5日間の展示会には77カ国から国際的なバイヤーが集まり、循環材料、高付加価値アプリケーション、デジタル化、人工知能、生産システム統合が強調された。
FCSはAI支援品質モニタリングを実演し、HuarongはAIビジョン検査を発表した。これらのシステムは、ハイブリッド成形の実用的要件を示している。材料界面付近の欠陥は単純な最終部品チェックでは見えない可能性があるため、検査はショットシーケンス、圧力、温度、充填挙動、各成形段階のタイミングなど、部品を生成したプロセス条件に結びつける必要がある。展示会レポートでは検査変数、欠陥ライブラリ、サンプリング計画またはリリース基準が指定されていないため、加工業者はこれらのデモンストレーションを技術的方向性として扱い、自律的な品質リリースの証明とは見なすべきではない。
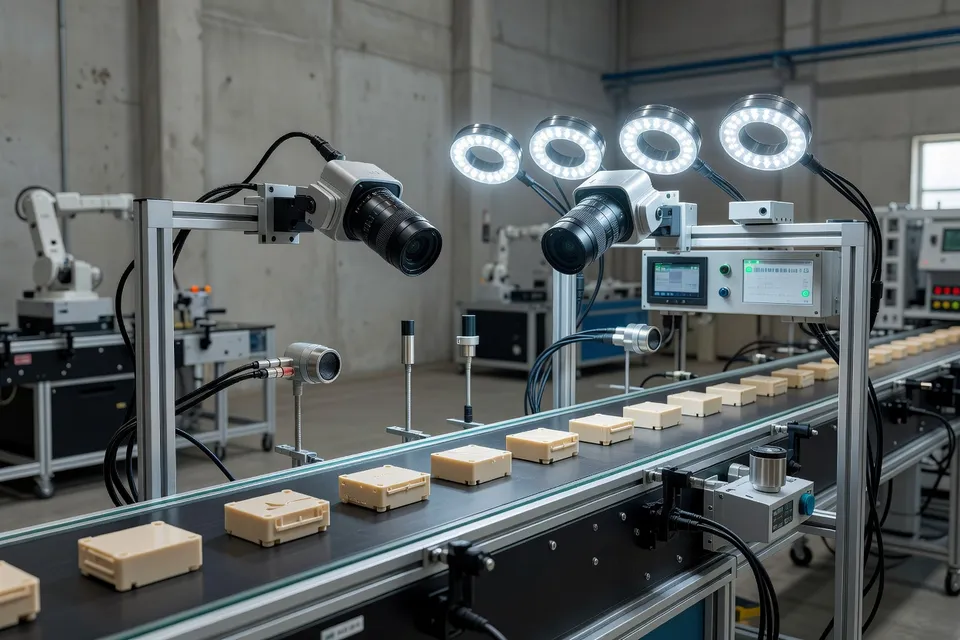
HaitianのX-Injection Deep-AIは、機械知能がどこに位置づけられているかの2番目の例を提供する。Haitian(射出成形機メーカーであるHaitian International Holdings Limited)は、同システムが産業用エッジコンピューティングデバイスと機械コントローラ、クラウド接続を組み合わせていると述べている。同社はX-Injectionをセットアップ最適化と生産プロセス健全性、すなわちパラメータ推奨、プロセス予測、仮定分析、変動に対する早期警告を中心に位置づけている。
同社は、2025年以降、家電、自動車、3C分野の顧客にシステムが導入されており、多成分成形やホットランナーシステムにおけるシーケンシャルバルブゲーティングなどのユースケースがあると述べている。これは提供資料の中で最も強いプロセス特化の証拠であるが、依然として企業声明である。ベースライン、欠陥低減、検証期間、または独立して報告された結果は提供されていない。
アドバイスはクローズドループ制御とは異なる
ハイブリッドプラットフォームを評価する加工業者にとって、推奨と自動修正の区別が中心となる。HaitianはX-Injectionを、新規金型向けの初期プロセスパラメータ推奨、フラッシュ、ヒケ、ショートショット、フローマークなどの欠陥に対する調整提案、品質偏差が目に見える前に早期警告を生成するものと説明している。提供情報では、プラットフォームが設定を自動的に変更したり、人間の承認なしに製品リリースを承認したりするとは述べていない。
これは責任を持って主張できる範囲を制限する。AIはセットアップを短縮し、技術者が欠陥を機械またはプロセス条件に結びつけるのを助けるかもしれないが、熱可塑性樹脂–シリコーンハイブリッドラインには依然として定義された管理限界と合格試験が必要である。資料は材料ペアリングに関するそれらの限界を提供していない。
統合により検証負担が増大する
下流工程の組立を排除できる同じ統合が、成形セルにリスクを集中させる。界面での故障はシール性、外観、機械的性能に影響を及ぼす可能性がある一方、従来の組立工程では各部品を個別に検査できたかもしれない。そのため、ハイブリッドプラットフォームのビジネスケースは、除去された組立工程数だけでなく、完全な資格認定負担に対して測定されるべきである。
自動化は別の層を追加する。Huarongは自動化を、リサイクル材料処理、トレーサビリティ、手作業への依存低減とともに、全体的な生産計画の一部として位置づけている。一体化部品の場合、材料ハンドリング、成形、ビジョン検査、データキャプチャが一緒に指定されたセルが示唆される。提供資料では、紹介されたシステムのいずれかがこれらすべての機能を1つの検証済みセルで実行するかどうかは述べていない。
したがって、最近の明確な機会は完成した汎用プラットフォームではなく、開発ルートである。多成分機械は物理的シーケンスを提供し、AIツールはセットアップ、モニタリング、欠陥調査を支援でき、ビジョンシステムは2次チェックを追加できる。未解決の作業は材料特有の資格認定、特に接着性、界面耐久性、再現性、リリース決定の定義である。
加工業者にとって、賢明な購入上の質問は、機械がAI対応または多成分と記述されているかどうかではない。サプライヤーが意図するハイブリッド部品に対するメカニズム、データパス、検証方法を示せるかどうかである。資料が熱可塑性樹脂–シリコン生産の試験結果を提供するまで、この技術は明確な統合根拠を持つイネーブリングプラットフォームとして位置づけられるべきであり、クローズドループソリューションの実証済みまたは組立部品の商用代替として証明されたものではない。
編集部の見解
- 熱可塑性樹脂–シリコーン工程が2部品組立に取って代わる前に、何を証明する必要がありますか?
- 最初の証明点はサイクルタイムではなく、インターフェース性能です。適格性確認では、接着または機械的インターロック、シール性または屈曲耐久性、寸法安定性、化学的暴露、および予想される使用条件後の故障をカバーする必要があります。組立を排除しつつ故障を一つのインターフェースに集中させる工程は、統合部品が信頼性を維持することをこれらの試験が示さない限り、品質負担を移しただけです。
- マルチコンポーネント成形の経済性が信頼できるものになるのはいつですか?
- 計算には、金型開発、材料投与、検証、検査、およびインターフェースが不確実な場合の統合部品の隔離コストを含める必要があります。節約は、除去された組立、ハンドリング、および欠陥コストが、意図した生産量における追加の適格性確認および設備コストを上回った場合にのみ信頼できます。短期間のパイロットでは、既存の組立ルートと比較して、成形サイクルタイムだけでなく、総良品コストを比較する必要があります。
- ハイブリッド成形セルにAIを導入する際、プロセッサーは最初に何を検証すべきですか?
- 自動修正ではなく、データ品質とトレーサビリティから始めます。セルは材料ロット、ショットシーケンス、圧力、温度、タイミング、機械状態、および検査結果を同じ部品または定義されたサンプルに確実にリンクする必要があります。次に、検証ウィンドウで、システムが通常の材料および周囲変動下で合格部品と不合格部品を予測するかどうかをテストし、その後で推奨がセットポイントやリリース決定に影響を与えるようにします。
- 自動化されたビジョン検査が、ハイブリッド部品の最も重要な故障を見逃してしまう理由は何ですか?
- カメラはフラッシュ、外観、または形状を識別できるかもしれませんが、インターフェースが使用中に耐えられることを証明するものではありません。接着強度、凝集破壊、隠れたボイド、長期的な剥離などは、破壊試験、寸法試験、または機能試験を必要とする場合があります。したがって、ビジョン検査はその信号が部品にとって重要な故障モードと相関付けられるまで、リリース管理の一層として扱うのが最善です。
- 組立を排除することで、統合部品が自動的に持続可能性が高まるのでしょうか?
- 自動的ではありません。単一の成形サイクルはハンドリングと組立エネルギーを削減するかもしれませんが、熱可塑性樹脂とシリコーンが永久に結合された場合、分離、修理、リサイクルが難しくなる可能性があります。持続可能性の主張は、生産工程の削減から推測するのではなく、実際の材料使用量、適格性確認中のスクラップ、使用寿命、および利用可能な最終処分ルートに対して検証されるべきです。
- AIの推奨が確立された工程知識と矛盾する場合、責任はどのように割り当てられるべきですか?
- システムは承認された限界内で推奨すべきであり、一方、指名された工程所有者はセットポイント、封じ込め、および製品リリースに対する権限を保持します。いかなるオーバーライドも関連する材料、ツール、および検査証拠とともに記録され、モデルが説明不能な権威として扱われるのではなく、異議を唱えられるようにする必要があります。クローズドループ制御は、同じ限界が生産変動下で繰り返し実証された後にのみ正当化されます。
出典・参考文献
- 1.Plastech.pl. (2026, September 27). Injection moulding press/machines. Plastech.pl.
- 2.Plastech.pl. Innovations. Plastech.pl.
- 3.Plastech.pl. Machine industry. Plastech.pl.
- 4.Plastech.pl. Injection moulding. Plastech.pl.
- 5.Plastech.pl. Automatics. Plastech.pl.
- 6.Plastech.pl. (2026, September 27). TaipeiPlas 2026: circular materials, AI and automation. Plastech.pl.
- 7.Huarong Group. (2026, July 19). CHINAPLAS 2026 injection molding trends: AI, physical foaming, multi-component molding, automation, and circular economy. Huarong Group.
- 8.Plastech.biz. Haitian introduces X Injection Deep AI for injection molding. Plastech.biz.