

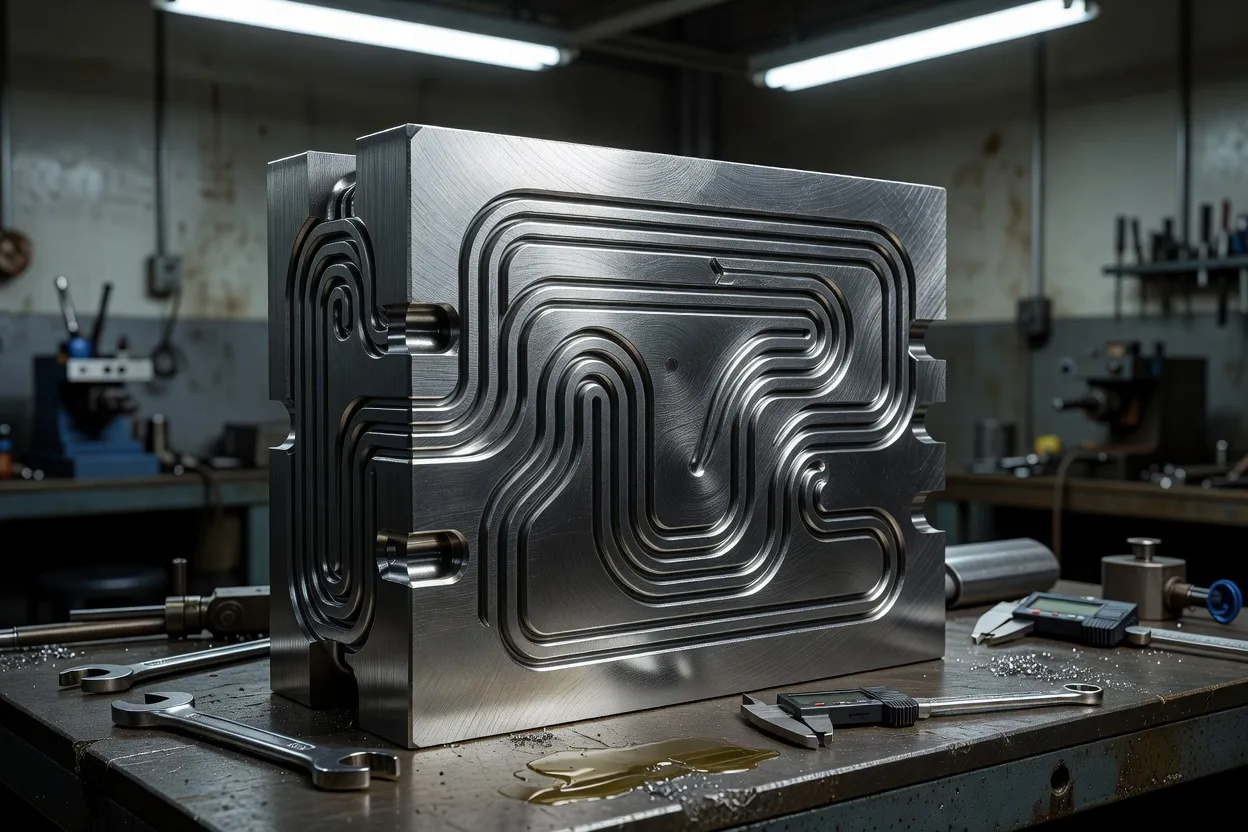
حققت قالب إنتاج كيه-رين مكسبا يقارب عشر ثوان لكل دورة بعد أن ركب مهندسوها حشوات تبريد مطابق مصنعة بالإضافة المعدنية، فانخفضت الدورة من 54 ثانية إلى نحو 44 ثانية. بلغ التحسن المعلن 18% إلى 20%؛ وساهم ترقية محرك سيرفو بنحو ثانيتين من هذا المكسب، بينما جاء معظم الباقي من تبريد أسرع وأكثر انتظاما.
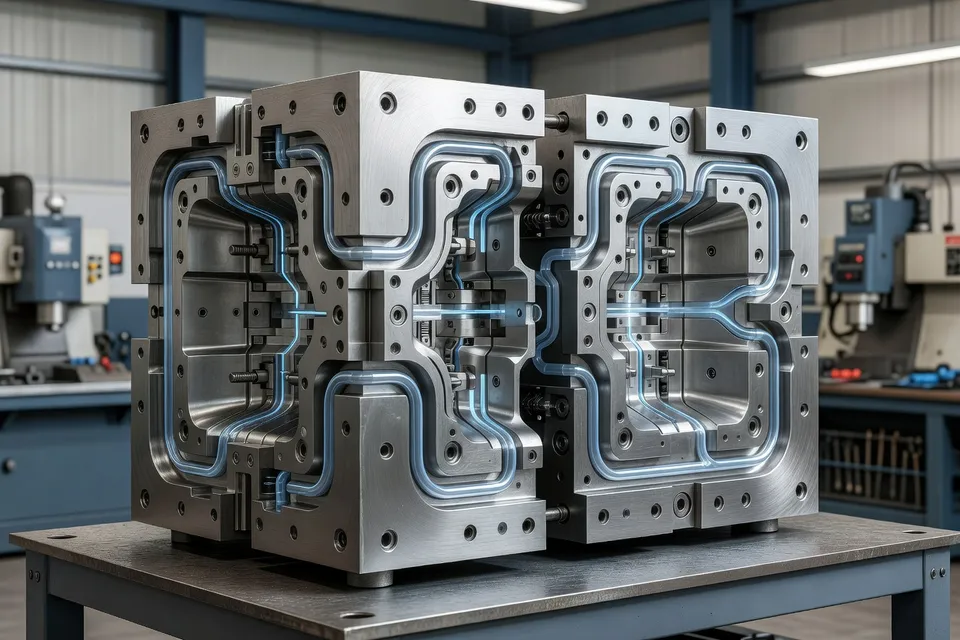
يضع هذا النتيجة مسألة الطاقة داخل القالب لا داخل آلة التشكيل وحدها. كان التغيير الفعلي في مسار خروج الحرارة من القطعة. يتبع القناة المطابقة محيط التجويف أو القلب وتقترب من مناطق ساخنة تتركها الممرات المستقيمة التقليدية بعيدة. في حالة كيه-رين، صُنعت الحشوات ورُكبت وشُغلت داخل أداة الإنتاج القائمة قبل تسجيل مقارنة الدورة.
تقدم دراسة حالة إيفكو أوضح قياس قبل وبعد في المجموعة. فحص مهندسوها قالبا أنتج ترتيب الحشوات فيه تباينا كبيرا في درجة الحرارة عبر الأداة. استبدلوا ذلك الترتيب بحشوة مبردة مطابقا تتبع قنواتها محيط القطعة عبر التجويف والقلب والشرائح.
أصبح زمن التبريد الرافعة الأولى للطاقة
خفضت إعادة تصميم إيفكو زمن التبريد من 20 ثانية إلى خمس ثوان، أي انخفاضا بنسبة 75%. وانخفضت الدورة الكاملة من 40 ثانية إلى 16 ثانية، أي انخفاضا بنسبة 40%. تنطبق هذه الأرقام على القطعة والقالب نفسهما، لذا يمكن قراءتها معا كتغيير في العملية لا كادعاء عام للإنتاجية.
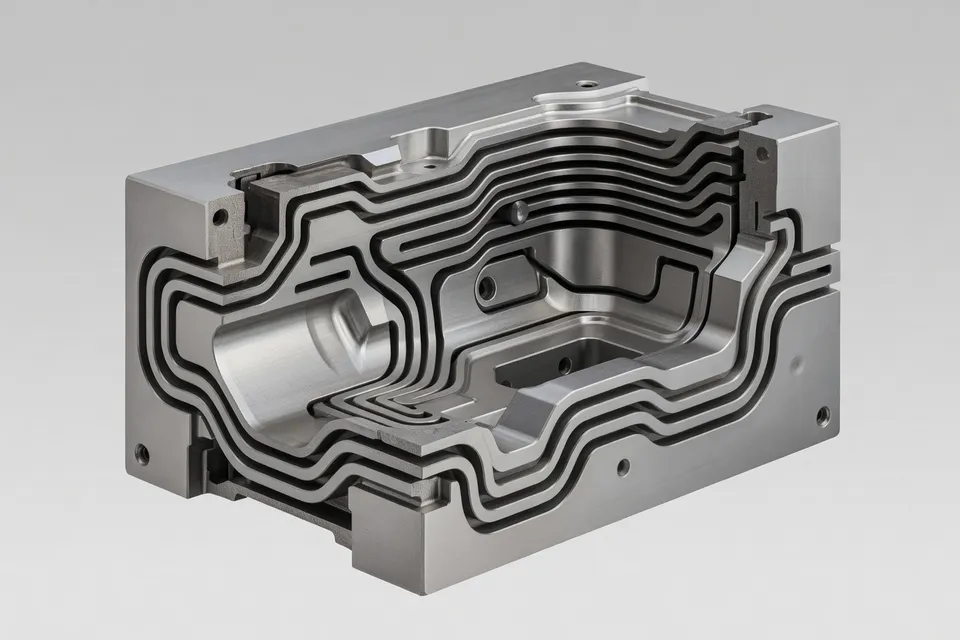
كانت الهندسة مهمة لأن القطعة تضمنت منطقة داخلية ضيقة وتصميما معقدا. وزعت إيفكو القنوات حول التجويف والقلب والشرائح بدلا من الاعتماد على مسار واحد يمكن الوصول إليه. وكان الهدف المعلن الحفاظ على تدفق سائل التبريد ودرجة حرارة القالب أكثر انتظاما عبر عناصر القالب هذه.
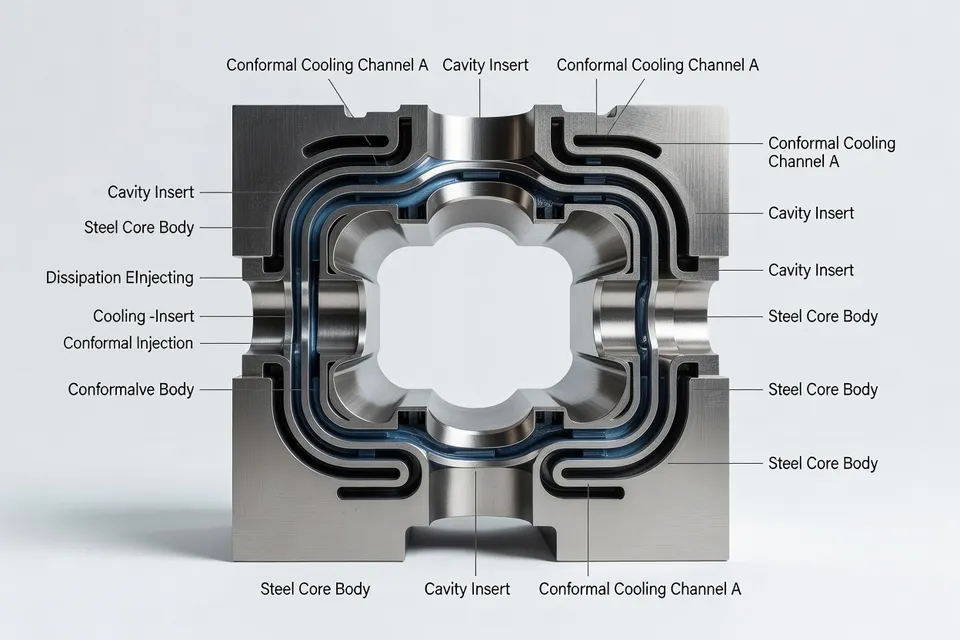
تحركت قياسات جودة القطعة مع نتيجة الدورة. أعلنت إيفكو تقليل الغرق على السطح العلوي لغلاف المستشعر واستقرار القطعة النهائية عند 16.43 Cpk. كما ذكرت الدراسة أن الاستثمار الأولي في التبريد المطابق استُرد خلال ثمانية أشهر.
لا ينبغي نقل الأرقام مباشرة إلى كل قالب. بدأت دورة كيه-رين المعلنة عند 54 ثانية وانتهت قرب 44 ثانية، بينما انتقلت حالة إيفكو من 40 ثانية إلى 16 ثانية. تختلف الأدوات والقطع والإعدادات والظروف. النقطة القابلة للمقارنة أضيق: أرجعت الحالتين المكسب أساسا إلى تحسن إزالة الحرارة، لا إلى شوط حقن أسرع وحده.
لا تزال القلوب العميقة تحتاج مسارا مختلفا
ليست القنوات المطابقة الطريقة الوحيدة للوصول إلى الحرارة المحبوسة. يصف تقرير منفصل لـ MoldMaking Technology التبريد النفاث لدبابيس القلوب العميقة في أدوات الصب بالقالب ويشير إلى صلته بقوالب حقن البلاستيك. يستخدم الطريقة ممرات محفورة بالبندقية ومبردات نفاثة مدخلة وسائل هواء وماء نابض يُسلَّم بعد الملء. يحدد التحليل الحراري مدة التبريد لكل منطقة على حدة، ويُوصف النظام بأنه قادر على تبريد حتى 32 دبوس قلب أو أكثر.
تظهر الأمثلة المعلنة لماذا يجب تحديد موقع الفشل قبل اختيار تغيير الأداة:
-
انخفض زمن التبريد من 84 ثانية إلى 57 ثانية عند تطبيق التبريد النفاث أولا على قلبين؛ وعند توسيع النظام إلى 11 قلبا انخفض زمن التبريد إلى 22 ثانية وانخفض زمن الدورة الكلي بنسبة 40%.
-
خفضت أربع مبردات نفاثة في القلب المركزي دورة صمام تحرير الحديقة الكلية من 101 ثانية إلى 80 ثانية، أي انخفاضا بنسبة 20%، لقطعة تُشحن بمعدل 220000 قطعة سنويا.
-
خفض تطبيق آخر على قلب مركزي الدورة من 33 ثانية إلى 17 ثانية، أي ما يقارب النصف.
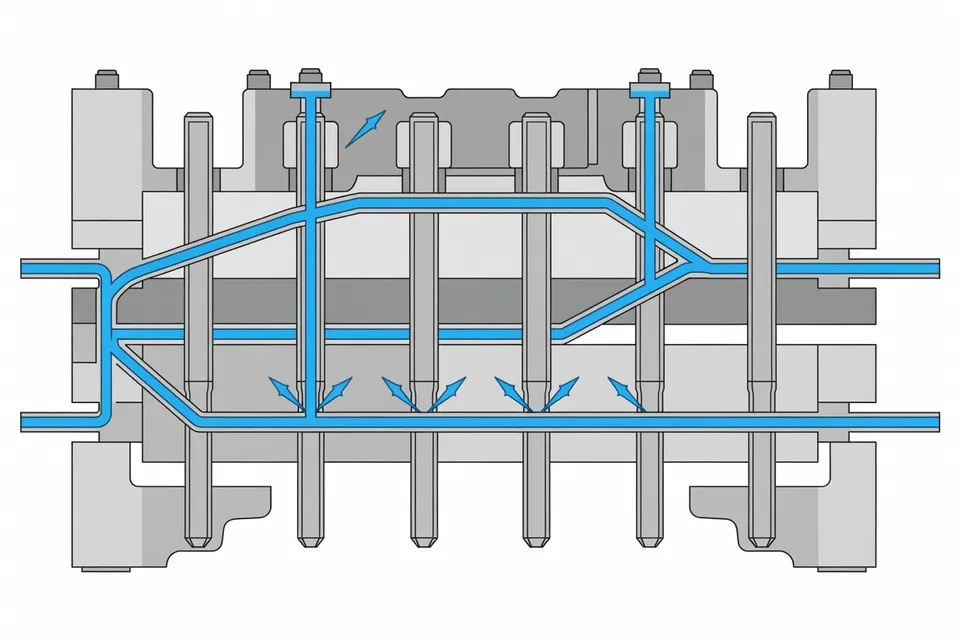
تستخدم هذه الأمثلة نظام سائل نابض لا حشوة مطابقة مصنعة بالإضافة. وهي تدعم السؤال نفسه في المصنع—أين تبقى القطعة ساخنة بعد الملء؟—لكنها لا تثبت أن التبريد النفاث والحشوات المعدنية المضافة قابلان للتبادل. سيظل على المعالج التحقق من وصول دبوس القلب والإغلاق والضغط والصيانة واستجابة درجة حرارة البوليمر والقالب الفعليين.
يمكن للمحاكاة تحديد البقعة الساخنة لا إطلاق القطعة
تضم المجموعة أيضا ورقة بيضاء عن حقن البلاستيك ومواد تقنية وأكاديمية متعلقة بتبريد القوالب والمحاكاة. تفيد هذه المصادر في مرحلة التصميم، لكن المعلومات المتاحة لا توفر خط أساس إنتاجي مشترك أو قطعة مشتركة أو إطلاق ضمان جودة مكتمل يسمح بمقارنة طرقها مع حالتي كيه-رين وإيفكو.
تكتسب هذه التمييز أهمية على أرض المصنع. يستطيع النموذج الحراري تحديد منطقة ساخنة متوقعة أو مقارنة تخطيطات القنوات قبل صنع الفولاذ. لكنه لا يثبت بحد ذاته أن الغرق أو الالتواء أو زمن الدورة أو التباين البعدي قد تغير على المكبس. يبقى بوابة الإطلاق هي القطعة المقاسة: سجلات الدورة من الآلة والقالب نفسهما، درجة حرارة التجويف أو القطعة حيث يلزم، النتائج البعدية، العيوب البصرية، وحد الضمان الذي يحدد ما إذا كان الإنتاج يمكن الاستمرار.
تشير القوائم البحثية والأكاديمية أيضا إلى أعمال جارية لا إلى نتيجة مصنعية مغلقة. وجودها يدعم اختيار هندسة التبريد وسلوك العملية، لكن المجموعة لا توفر تفاصيل كافية لربط ادعاء إنتاجي رقمي بها. ينطبق التقييد نفسه على قائمة حدث ANTEC-R ومقالة قالب النمذجة الأولية: يمكنها تحديد مواضيع تقنية أو نشاط تطويري، لكن المادة المقدمة لا تثبت انخفاض دورة تجارية قابلة للمقارنة.
الفحص التالي هو تشغيل إنتاجي متطابق
بالنسبة لمعالج يقيم التبريد المطابق، فإن المقارنة العملية هي تشغيل مزدوج على القطعة والآلة نفسيهما. سجل أزمنة التبريد القديمة والجديدة منفصلة عن فترات الحقن والتعبئة وفتح القالب. احتفظ بالراتنج وحجم اللقطة ونقاط ضبط درجة حرارة القالب وإجراء المشغل ثابتا حيث تسمح الأداة. ثم تحقق من الغرق والالتواء والأبعاد والقدرة قبل إسناد الثواني الموفرة إلى الطاقة.
يظهر نتيجة كيه-رين لماذا يجب فصل المساهمين: جاءت نحو ثانيتين من ترقية السيرفو، بينما جاء معظم الانخفاض المعلن البالغ عشر ثوان من التبريد. تضيف نتيجة إيفكو فحص الجودة، مع تقليل الغرق و16.43 Cpk المعلن. المصنع الذي لا يستطيع ربط تغير الدورة بقطعة مستقرة ونتيجة ضمان جودة مقبولة يملك نتيجة تجربة، لا إطلاق طاقة مكتملا بعد.
الحدث القابل للتحقق التالي هو دفعة التجربة المتطابقة للمعالج: يجب أن تعمل الحشوة المطابقة خلال نافذة الإنتاج المخططة، ويجب أن يطلق الضمان القطع المقاسة مقابل المواصفة القائمة قبل أن تصبح الثواني الموفرة طاقة مجدولة.
رؤى تحريرية
- كيف تعرف أن التبريد المطابق هو التعديل المناسب للقالب عندما تكون المشكلة في وقت الدورة؟
- ابدأ بقياس أماكن احتباس الحرارة في الجزء بعد مرحلتي الملء والضغط، ثم افصل وقت التبريد عن أوقات الحقن والضغط وفتح القالب والمناولة. تناسب قنوات التبريد المطابقة عندما تبقى مناطق ساخنة بعيدة عن ممرات الحفر التقليدية في التجويف أو القلب أو الشريحة، ولا تفيد في قيود سرعة الآلة أو الملء. الخطأ الشائع هو إعادة تصميم الإدراج قبل التأكد من أن التبريد هو العائق، ثم نسب الثواني المكتسبة إليه بينما تكون ناتجة عن تعديل سيرفو أو إعداد آخر.
- ما الذي يجب تثبيته قبل احتساب الثواني الموفرة كقدرة إنتاجية؟
- شغّل القالب القديم والمعدل على نفس الآلة وبنفس الراتنج وحجم الحقنة وضبط درجة حرارة القالب وإجراءات المشغل قدر الإمكان. سجل فترات الحقن والضغط والتبريد وفتح القالب كل على حدة، وقارن بين الغرق والالتواء والأبعاد والقدرة على الأجزاء المعتمدة. إذا تضمنت التجربة ترقية سيرفو أو تغيير إعدادات أو تعديل مشغل، اختلطت المساهمات ولم يعد تأثير إدراج التبريد معزولاً.
- هل يمكن لمحاكاة حرارية أن تُجيز قالب التبريد المطابق للإنتاج؟
- لا. استخدم النموذج لتحديد البقع الساخنة المتوقعة ومقارنة تصميمات القنوات قبل تصنيع الفولاذ، لكن أجرِ تجربة على الآلة الفعلية قبل اعتماد الدورة. يجب أن تشمل الملف سجلات الدورة ودرجات حرارة التجويف أو الجزء والفحوصات البعدية والعيوب البصرية وحدود القبول لدى الجودة. خطأ شائع هو اعتبار خريطة حرارية نظيفة دليلاً على تقليل الغرق أو الالتواء، بينما قد يفشل الجزء بعدياً بسبب اختلاف التدفق أو الضغط أو توازن سائل التبريد أو الإخراج عن النموذج.
- متى يكون التبريد بالنفث أفضل من إدراج التبريد المطابق المصنع بالإضافة؟
- افحص موقع المشكلة أولاً. يناسب التبريد بالنفث دبابيس القلب العميقة أو المناطق المركزية المحصورة التي يصعب الوصول إليها بإدراج مطابق، باستخدام ممرات محفورة بالمدفع ومبردات نفث مدمجة وهواء وماء نبضي. تحقق من إمكانية الوصول إلى دبوس القلب والإحكام والضغط والصيانة واستجابة البوليمر الحرارية قبل الاختيار. لا تعتبر الطريقتين بديلتين: نظام يصل إلى عدة دبابيس عميقة قد يحل بقعة ساخنة محلية دون أن يفيد سطح تجويف لا يزال تبريده غير متجانس.
- ما الدليل على الجودة المطلوب قبل اعتماد وقت تبريد أقصر كقدرة مجدولة؟
- اطلب تشغيل دفعة تجريبية خلال نافذة الإنتاج المخططة مع إفراج الجودة عن الأجزاء حسب المواصفة الحالية. تحقق من الغرق والالتواء والأبعاد والقدرة الإحصائية بدلاً من الاعتماد على وقت الدورة وحده. المشكلة أن دورة أسرع قد تكشف انحرافاً حرارياً عند وصول القالب إلى الحالة المستقرة، فلا يكفي اختبار أولي عند بدء التشغيل لدعم ضبط دائم أو خطة قدرة.
- كيف تتحقق من الجدوى المالية لإدراج التبريد المطابق؟
- سجل تكلفة الإدراج وأعمال التركيب وزمن التجربة والثواني المتوقع توفيرها لكل دورة وحجم الإنتاج الفعلي الذي سيستخدمه، ثم قارن فترة الاسترداد بالمعدل المقبول للجزء لا بالمعدل النظري للآلة. لا ينتقل رقم الاسترداد السريع إلى حالة أخرى دون نفس قيد الدورة والطلب السنوي ونتيجة الجودة. يسهل المبالغة في القدرة الإضافية إذا بقي التشغيل اللاحق أو صيانة القالب أو جدول العميل هو العائق.
المصادر والمراجع
- 1.MoldMaking Technology. (2026, September 10). How metal AM cut mold cycle time by 20%. MoldMaking Technology.
- 2.EVCO Plastics. (2026, June 19). Case study: Conformal cooling transforms molding process. EVCO Plastics.
- 3.MoldMaking Technology. (2026, September 7). Deep-cavity cooling made easy. MoldMaking Technology.
- 4.Swapcard. ANTEC® 2026 event planning. Swapcard.
- 5.IOSR Journals. G2301017278. IOSR Journals.
- 6.University of Massachusetts Lowell. Ph.D. dissertation proposal defense. University of Massachusetts Lowell.
- 7.SOLIDWORKS. Plastics mold injection white paper. SOLIDWORKS.
- 8.MoldMaking Technology. 3D printing accelerates R&D process for prototyping molds. MoldMaking Technology.