

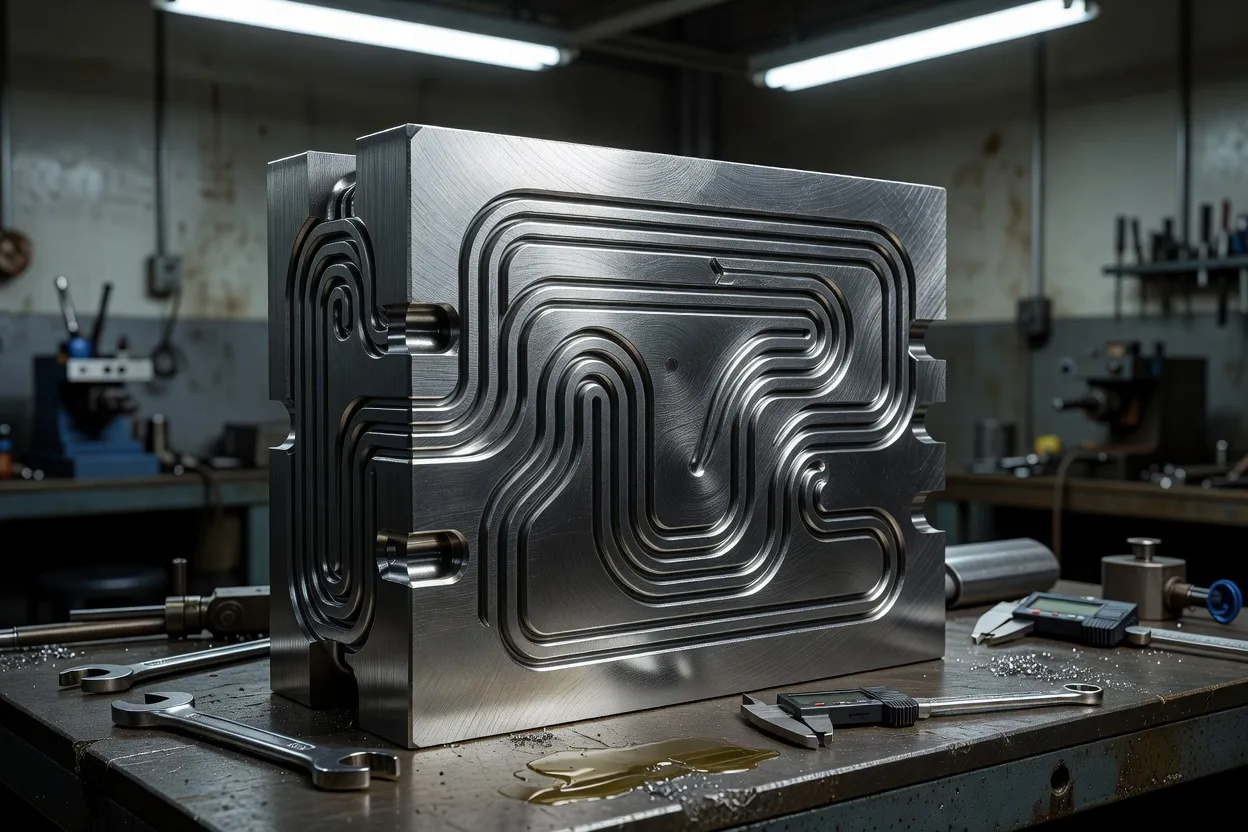
K-Rain ganó unos diez segundos por ciclo en su molde de producción después de que los ingenieros instalaran insertos de enfriamiento conformal fabricados por adición de metal, lo que bajó el ciclo de 54 segundos a unos 44 segundos. La mejora reportada fue del 18 % al 20 %; una actualización del servomotor aportó alrededor de dos segundos de la ganancia, mientras que el enfriamiento más rápido y uniforme suministró la mayor parte del resto.
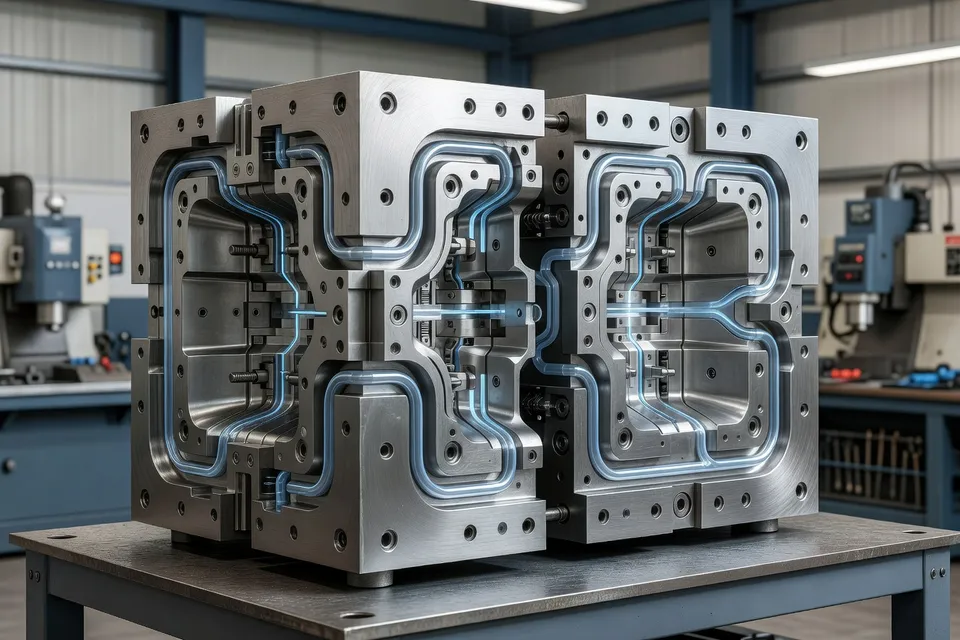
Ese resultado sitúa la cuestión de la capacidad en el molde, no solo en la máquina de moldeo. El cambio relevante fue el camino por el que salía el calor de la pieza. Un canal conformal sigue el perfil de la cavidad o del núcleo y puede acercarse a zonas calientes que los conductos rectos convencionales dejan alejadas. En el caso de K-Rain, los insertos se construyeron, instalaron y pusieron en marcha en la herramienta de producción existente antes de que se informara la comparación de ciclos.
El caso de EVCO ofrece la medición antes-después más clara del paquete. Sus ingenieros examinaron un molde en el que la disposición de los insertos producía una variación de temperatura considerable en la herramienta. Sustituyeron esa disposición por un inserto enfriado de forma conformal cuyos canales seguían el contorno de la pieza a través de la cavidad, el núcleo y los correderos.
El tiempo de enfriamiento se convirtió en la primera palanca de capacidad
El rediseño de EVCO redujo el tiempo de enfriamiento de 20 segundos a cinco segundos, una reducción del 75 %. El ciclo completo bajó de 40 segundos a 16 segundos, una reducción del 40 %. Esas cifras corresponden a la misma pieza y al mismo molde, por lo que pueden leerse juntas como un cambio de proceso y no como una afirmación general de productividad.
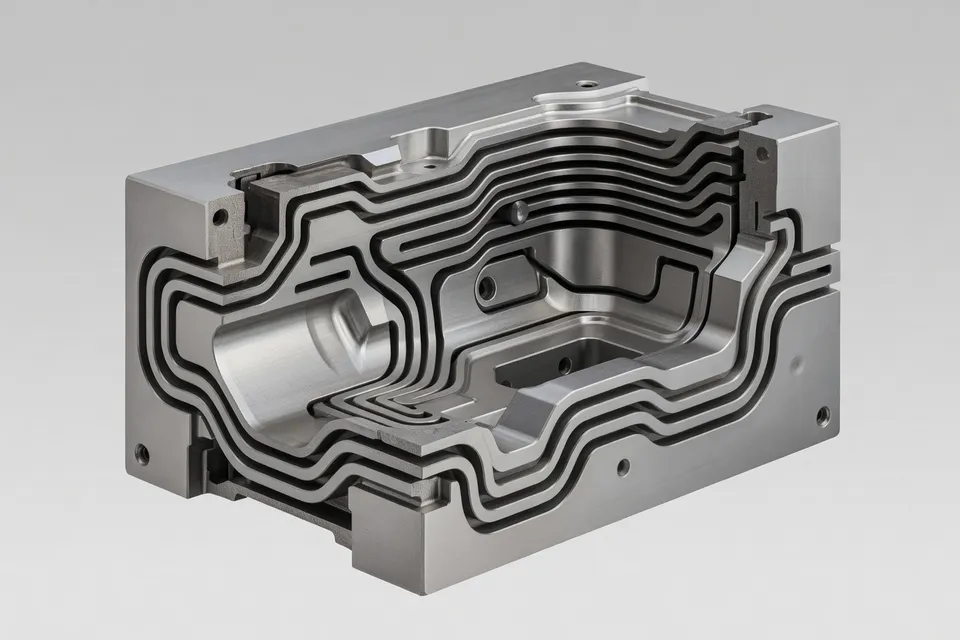
La geometría importó porque la pieza incluía una zona interna estrecha y una disposición compleja. EVCO distribuyó los canales alrededor de la cavidad, el núcleo y los correderos en lugar de depender de una única ruta accesible. El objetivo declarado era mantener el flujo de refrigerante y la temperatura del molde más uniformes en esos elementos del molde.
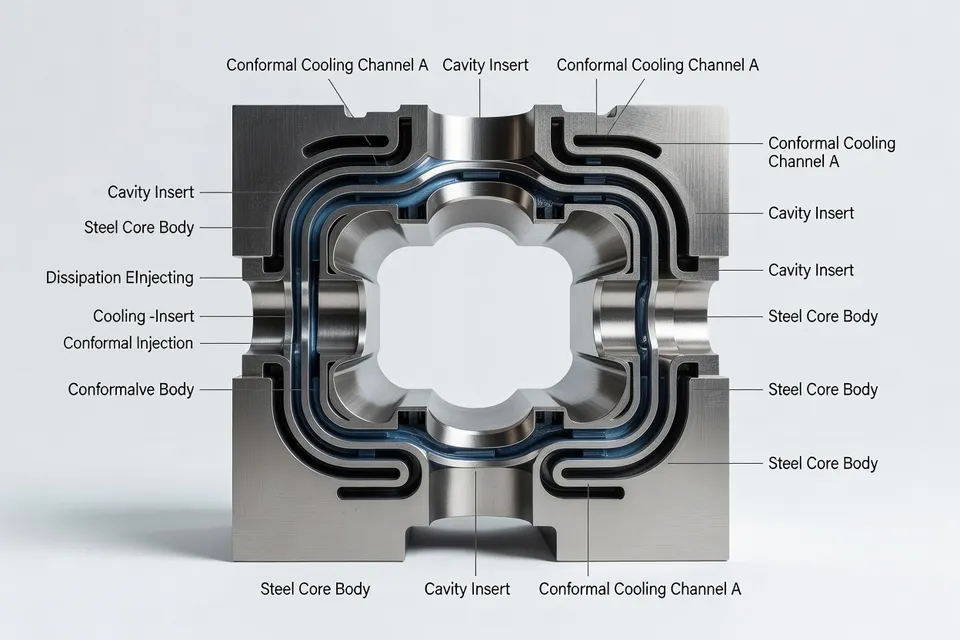
Las mediciones de calidad de la pieza acompañaron el resultado del ciclo. EVCO informó de una reducción del hundimiento en la superficie superior de la carcasa del sensor y una estabilidad de la pieza final de 16,43 Cpk. El estudio de caso también señaló que la inversión inicial en enfriamiento conformal se recuperó en ocho meses.
Las cifras no deben trasladarse directamente a cada molde. El ciclo reportado por K-Rain comenzó en 54 segundos y terminó cerca de 44 segundos, mientras que el caso de EVCO pasó de 40 segundos a 16 segundos. Las herramientas, las piezas, los ajustes de proceso y las condiciones de medición son distintos. El punto comparable es más estrecho: ambos casos atribuyeron la ganancia principalmente a una mejor extracción de calor, no solo a una carrera de inyección más rápida.
Los núcleos profundos siguen necesitando otra ruta
Los canales conformales no son la única forma de alcanzar el calor atrapado. Un informe aparte de MoldMaking Technology describe el enfriamiento por chorro para pernos de núcleo profundos en herramientas de fundición a presión y señala su relevancia para moldes de inyección de plástico. El método utiliza pasajes taladrados con pistola, enfriadores de chorro insertados y aire y agua pulsados que se suministran después del llenado. El análisis térmico fija la duración del enfriamiento para zonas individuales, y el sistema se describe como capaz de enfriar hasta 32 o más pernos de núcleo.
Los ejemplos reportados muestran por qué hay que identificar la ubicación de la falla antes de seleccionar el cambio de herramienta:
-
El tiempo de enfriamiento bajó de 84 segundos a 57 segundos cuando se aplicó por primera vez el enfriamiento por chorro a dos núcleos; al extender el sistema a 11 núcleos, el tiempo de enfriamiento se redujo a 22 segundos y el ciclo total se recortó un 40 %.
-
Cuatro enfriadores de chorro en el núcleo central redujeron el ciclo total de una válvula de liberación de parque de 101 segundos a 80 segundos, una reducción del 20 %, para una pieza enviada a 220 000 unidades al año.
-
Otra aplicación en núcleo central redujo el ciclo de 33 segundos a 17 segundos, casi la mitad.
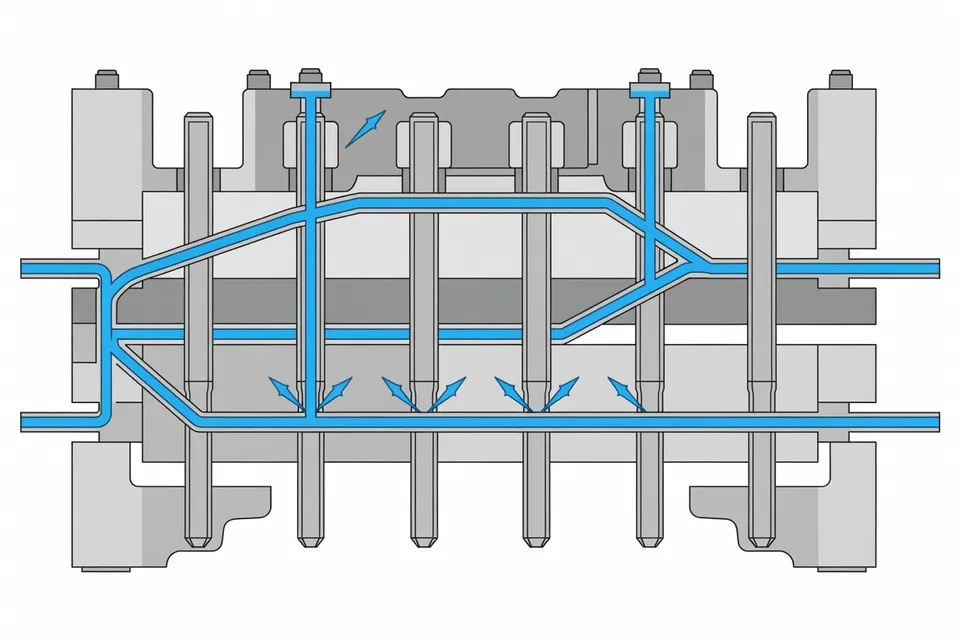
Esos ejemplos utilizan un sistema de fluido pulsado en lugar de un inserto conformal fabricado por adición. Apoyan la misma pregunta de planta —¿dónde permanece caliente la pieza después del llenado?—, pero no establecen que el enfriamiento por chorro y los insertos de metal aditivo sean intercambiables. Un procesador aún necesitaría comprobar el acceso al perno de núcleo, el sellado, la presión, el mantenimiento y la respuesta térmica del polímero y el molde reales.
La simulación puede identificar el punto caliente, no liberar la pieza
El paquete también incluye un documento técnico de moldeo por inyección de plásticos y material técnico y académico relacionado con el enfriamiento de moldes y la simulación. Estas fuentes son útiles para la etapa de diseño, pero la información disponible no proporciona una línea base de producción común, una pieza compartida ni una liberación de control de calidad terminada que permita comparar sus métodos con los casos de K-Rain y EVCO.
Esa distinción importa en el taller. Un modelo térmico puede localizar una zona caliente prevista o comparar disposiciones de canales antes de fabricar el acero. Por sí solo no demuestra que el hundimiento, la deformación, el tiempo de ciclo o la variación dimensional hayan cambiado en la prensa. La puerta de liberación sigue siendo la pieza medida: registros de ciclo de la misma máquina y molde, temperatura de cavidad o pieza cuando corresponda, resultados dimensionales, defectos visuales y el límite de control de calidad que determina si la producción puede continuar.
Las listas de investigación y académicas también señalan trabajos en curso más que un resultado de planta cerrado. Su presencia respalda la prueba de geometría de enfriamiento y comportamiento del proceso, pero el paquete no proporciona suficiente detalle para asociar una reclamación numérica de producción a ellas. La misma restricción se aplica a la lista de eventos ANTEC-R y al artículo sobre moldes de prototipado: pueden identificar temas técnicos o actividad de desarrollo, pero el material suministrado no establece una reducción de ciclo comercial comparable.
La siguiente comprobación es una tirada de producción emparejada
Para un procesador que evalúa el enfriamiento conformal, la comparación práctica es una tirada emparejada en la misma pieza y máquina. Registre los tiempos de enfriamiento antiguos y nuevos por separado de los intervalos de inyección, compactación y apertura del molde. Mantenga constantes la resina, el tamaño de disparo, los puntos de consigna de temperatura del molde y el procedimiento del operador cuando la herramienta lo permita. Luego verifique hundimiento, deformación, dimensiones y capacidad antes de asignar los segundos ahorrados a capacidad.
El resultado de K-Rain muestra por qué hay que separar los contribuyentes: unos dos segundos vinieron de la actualización del servomotor, mientras que la mayor parte de la reducción reportada de diez segundos provino del enfriamiento. El resultado de EVCO añade la comprobación de calidad, con hundimiento minimizado y un Cpk reportado de 16,43. Una planta que no pueda vincular el cambio de ciclo a una pieza estable y un resultado de control de calidad aceptado tiene un resultado de prueba, no aún una liberación de capacidad terminada.
El siguiente evento verificable es el lote de prueba emparejado del procesador: el inserto conformal debe funcionar durante la ventana de producción planificada, y el control de calidad debe liberar las piezas medidas contra la especificación existente antes de que el ciclo ahorrado se convierta en capacidad programada.
Análisis editorial
- ¿Cómo saber si el enfriamiento conformal es el cambio que necesita el molde para reducir el ciclo?
- Mida primero dónde queda caliente la pieza tras el llenado y compactación, y separe el tiempo de enfriamiento del de inyección, compactación, apertura y manipulación. Los canales conformales sirven cuando una cavidad, núcleo o corredera deja zonas calientes alejadas de los conductos rectos; no resuelven limitaciones de la máquina ni del llenado. El error más común es rediseñar el inserto sin haber confirmado que el enfriamiento es el cuello de botella, y luego atribuirle segundos que en realidad vienen de un servo o de un ajuste distinto.
- ¿Qué debe mantenerse igual antes de asignar los segundos ahorrados a la capacidad real?
- Ejecute la herramienta original y la modificada en la misma máquina, con la misma resina, volumen de disparo, consignas de temperatura del molde y procedimiento del operario. Registre por separado los tiempos de inyección, compactación, enfriamiento y apertura, y compare hundimientos, alabeos, dimensiones y capacidad en piezas ya liberadas. Si en el ensayo se incluye un cambio de servo, de ajuste o de operario, la mejora queda mezclada y no se puede atribuir solo al inserto.
- ¿Basta una simulación térmica para liberar un molde con enfriamiento conformal?
- No. Use el modelo para localizar puntos calientes previstos y comparar disposiciones de canales antes de mecanizar, pero exija siempre un ensayo en prensa antes de liberar el ciclo. El expediente debe incluir registros de ciclo, temperaturas de cavidad o pieza, verificaciones dimensionales, defectos visuales y el límite de aceptación de control de calidad. Un mapa térmico limpio no garantiza menos hundimiento ni alabeo; la pieza puede seguir fallando en dimensiones si el flujo, la compactación, el caudal de refrigerante o la expulsión difieren del modelo.
- ¿Cuándo conviene más el enfriamiento por chorro que un inserto conformal fabricado por adición?
- Observe primero el lugar del problema. El enfriamiento por chorro puede ser adecuado en núcleos profundos o zonas centrales inaccesibles para un inserto conformal, mediante taladros de pistola, enfriadores insertados y pulsos de aire y agua. Compruebe acceso al núcleo, estanqueidad, presión, mantenimiento y respuesta térmica del polímero antes de elegirlo. Los dos sistemas no son intercambiables: uno que llega a varios núcleos profundos puede resolver un punto caliente localizado sin mejorar una superficie de cavidad que sigue enfriándose de forma irregular.
- ¿Qué pruebas de calidad se necesitan antes de fijar un tiempo de enfriamiento más corto como capacidad programada?
- Exija un lote de ensayo que recorra toda la ventana de producción prevista y que control de calidad libere las piezas según la especificación actual. Verifique hundimiento, alabeo, dimensiones y capacidad, no solo el tiempo de ciclo. Un ciclo más rápido puede revelar deriva térmica cuando el molde alcanza el estado estacionario, por lo que un primer pase al arranque no basta para fijar un nuevo valor permanente ni para planificar capacidad.
- ¿Cómo comprobar el caso económico de un inserto conformal?
- Registre el coste del inserto, el trabajo de instalación, el tiempo de ensayo, los segundos liberados por ciclo y el volumen de producción que realmente los utilizará; luego compare el retorno con la tasa de pieza aceptada, no con la tasa teórica de la máquina. Un payback de pocos meses no se traslada a otro caso sin el mismo condicionante de ciclo, la misma demanda anual y el mismo resultado de calidad. La capacidad extra se sobreestima fácilmente cuando el siguiente proceso, el mantenimiento del molde o el programa del cliente siguen siendo el límite real.
Fuentes y referencias
- 1.MoldMaking Technology. (2026, September 10). How metal AM cut mold cycle time by 20%. MoldMaking Technology.
- 2.EVCO Plastics. (2026, June 19). Case study: Conformal cooling transforms molding process. EVCO Plastics.
- 3.MoldMaking Technology. (2026, September 7). Deep-cavity cooling made easy. MoldMaking Technology.
- 4.Swapcard. ANTEC® 2026 event planning. Swapcard.
- 5.IOSR Journals. G2301017278. IOSR Journals.
- 6.University of Massachusetts Lowell. Ph.D. dissertation proposal defense. University of Massachusetts Lowell.
- 7.SOLIDWORKS. Plastics mold injection white paper. SOLIDWORKS.
- 8.MoldMaking Technology. 3D printing accelerates R&D process for prototyping molds. MoldMaking Technology.