

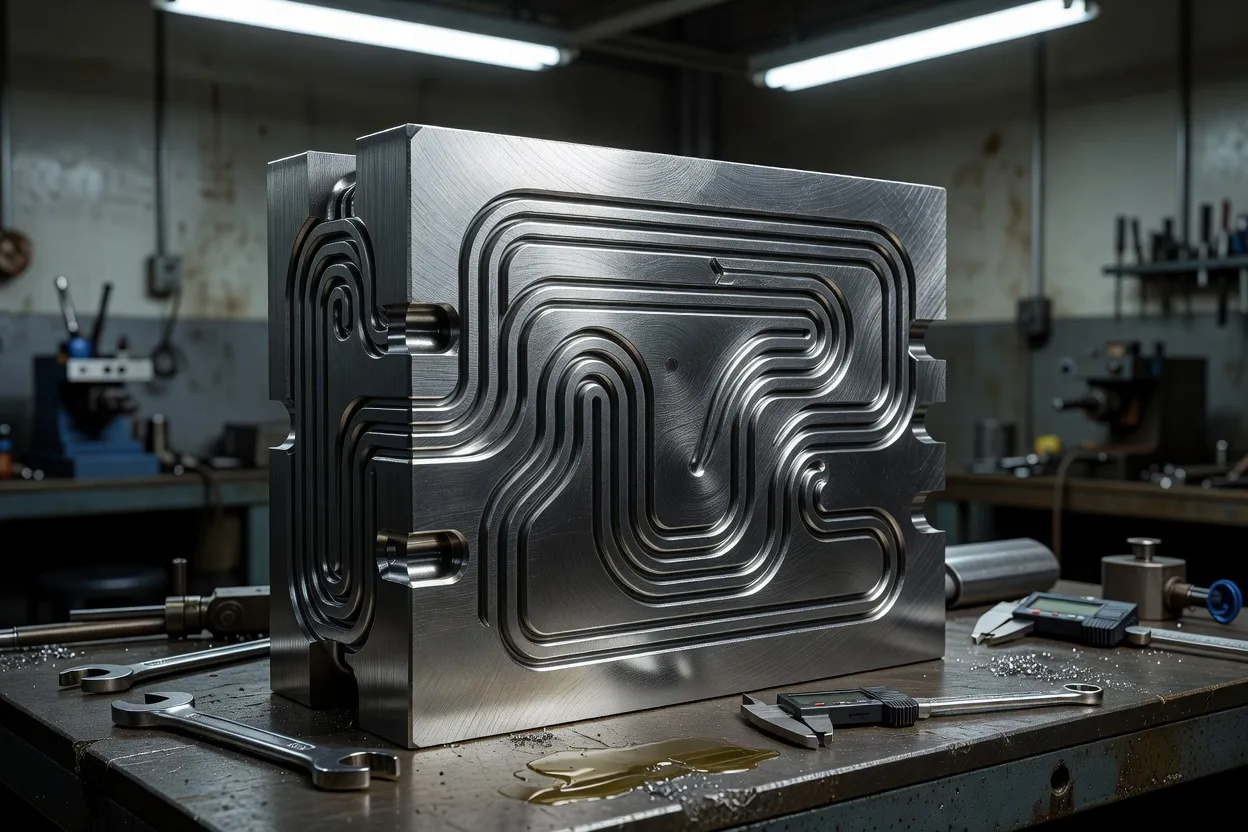
K-Rain a gagné environ dix secondes par cycle sur son moule de production après l’installation d’inserts de refroidissement conformé par fabrication additive métallique, ramenant le cycle de 54 secondes à environ 44 secondes. L’amélioration annoncée se situe entre 18 et 20 % ; une mise à niveau du servo-moteur a fourni environ deux secondes du gain, tandis que le refroidissement plus rapide et plus uniforme a assuré l’essentiel du reste.
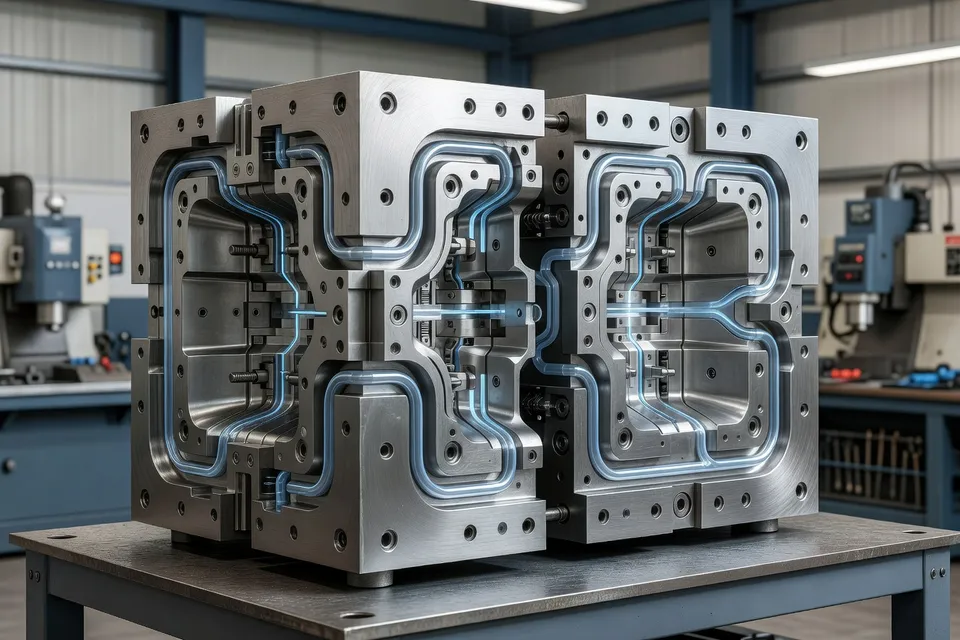
Ce résultat place la question de capacité dans le moule, et pas seulement dans la presse. Le changement pertinent concerne le chemin par lequel la chaleur quitte la pièce. Un canal conformé suit le profil de la cavité ou du noyau et peut approcher des zones chaudes que les passages droits classiques laissent éloignées. Dans le cas de K-Rain, les inserts ont été fabriqués, installés et mis en service dans l’outil de production existant avant que la comparaison des cycles ne soit publiée.
Le cas d’EVCO fournit la mesure avant-après la plus claire du dossier. Ses ingénieurs ont examiné un moule dont l’agencement des inserts produisait une variation importante de température. Ils l’ont remplacé par un insert refroidi de façon conformée dont les canaux suivaient le contour de la pièce à travers cavité, noyau et glissières.
Le temps de refroidissement devient le premier levier de capacité
La refonte d’EVCO a réduit le temps de refroidissement de 20 secondes à cinq secondes, soit une baisse de 75 %. Le cycle complet est passé de 40 secondes à 16 secondes, soit une réduction de 40 %. Ces chiffres concernent la même pièce et le même moule ; ils peuvent donc être lus ensemble comme un changement de procédé plutôt que comme une affirmation générale de productivité.
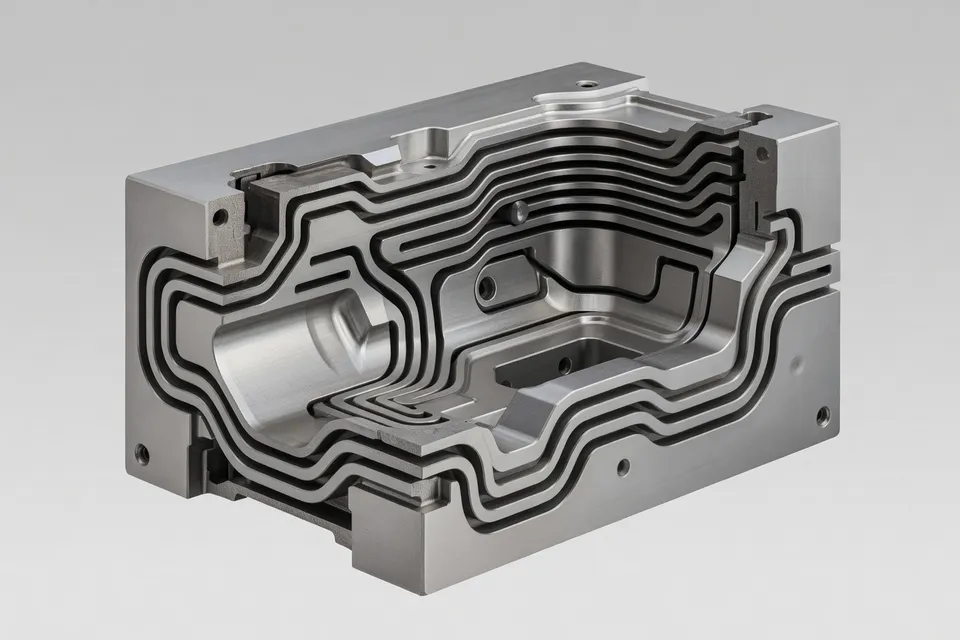
La géométrie comptait parce que la pièce comportait une zone interne étroite et une disposition complexe. EVCO a réparti les canaux autour de la cavité, du noyau et des glissières au lieu de s’appuyer sur un seul trajet accessible. L’objectif déclaré était de maintenir un écoulement du fluide de refroidissement et une température de moule plus uniformes sur ces éléments.
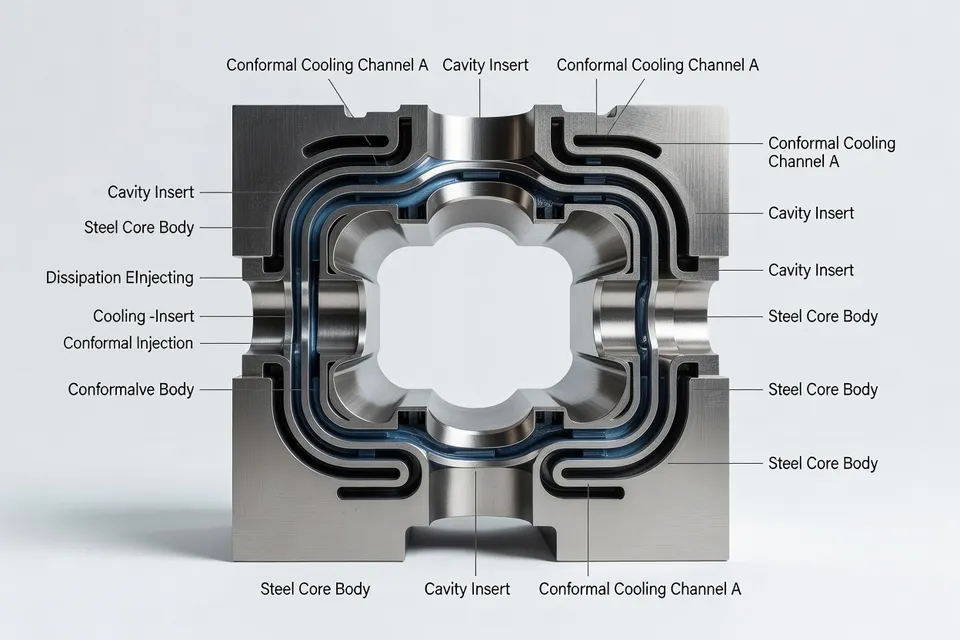
Les mesures de qualité de la pièce ont suivi le résultat sur le cycle. EVCO a signalé un affaissement minimisé sur la surface supérieure du boîtier du capteur et une stabilité finale de la pièce de 16,43 Cpk. L’étude de cas a également indiqué que l’investissement initial dans le refroidissement conformé a été récupéré en huit mois.
Les chiffres ne doivent pas être transposés directement à chaque moule. Le cycle rapporté par K-Rain est passé de 54 secondes à près de 44 secondes, tandis que celui d’EVCO est passé de 40 secondes à 16 secondes. Les outils, les pièces, les réglages de procédé et les conditions de mesure diffèrent. Le point comparable est plus étroit : dans les deux cas, le gain a été attribué principalement à une meilleure évacuation de la chaleur, et non à une course d’injection plus rapide seule.
Les noyaux profonds exigent encore une autre solution
Les canaux conformés ne sont pas la seule façon d’atteindre la chaleur piégée. Un autre rapport de MoldMaking Technology décrit le refroidissement par jet pour les noyaux profonds dans les outillages de fonderie sous pression et note sa pertinence pour les moules d’injection plastique. La méthode utilise des passages percés au canon, des refroidisseurs à jet insérés et de l’air et de l’eau pulsés après remplissage. L’analyse thermique fixe la durée de refroidissement pour chaque zone, le système étant décrit comme capable de refroidir jusqu’à 32 noyaux ou plus.
Les exemples publiés montrent pourquoi l’emplacement du problème doit être identifié avant de choisir la modification d’outil :
- Le temps de refroidissement est passé de 84 secondes à 57 secondes lorsque le refroidissement par jet a été appliqué pour la première fois à deux noyaux ; en étendant le système à 11 noyaux, le temps de refroidissement est tombé à 22 secondes et le cycle total a été réduit de 40 %.
- Quatre refroidisseurs à jet dans le noyau central ont ramené le cycle total d’une vanne de décharge de parc de 101 secondes à 80 secondes, soit une réduction de 20 %, pour une pièce expédiée à 220 000 unités par an.
- Une autre application sur noyau central a réduit le cycle de 33 secondes à 17 secondes, soit presque une division par deux.
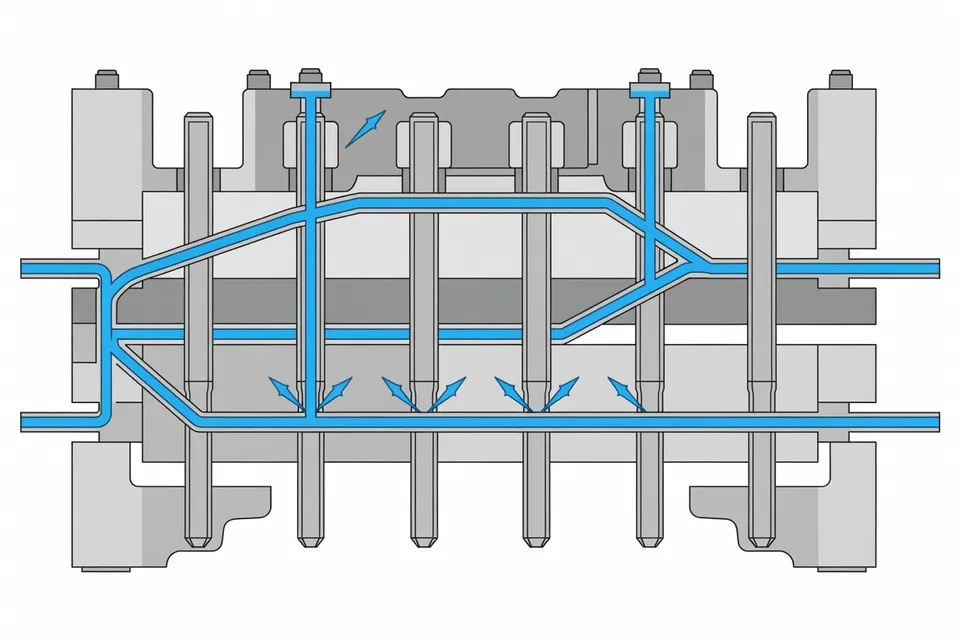
Ces exemples utilisent un système à fluide pulsé plutôt qu’un insert conformé fabriqué par addition. Ils soutiennent la même question en atelier — où la pièce reste-t-elle chaude après remplissage ? — mais ils n’établissent pas que le refroidissement par jet et les inserts additifs métalliques sont interchangeables. Un transformateur doit encore vérifier l’accès aux noyaux, l’étanchéité, la pression, la maintenance et la réponse en température du polymère et du moule réels.
La simulation peut repérer le point chaud, pas libérer la pièce
Le dossier comprend également un livre blanc sur le moulage par injection des plastiques et du matériel technique et académique lié au refroidissement des moules et à la simulation. Ces sources sont utiles au stade de la conception, mais les informations disponibles ne fournissent pas de référence de production commune, une pièce partagée ou une libération QA terminée qui permettrait de classer leurs méthodes par rapport aux cas K-Rain et EVCO.
Cette distinction compte sur le plancher. Un modèle thermique peut localiser une zone chaude prévue ou comparer des agencements de canaux avant la fabrication de l’acier. Il ne prouve pas, à lui seul, que l’affaissement, le gauchissement, le temps de cycle ou la variation dimensionnelle ont évolué sur la presse. La porte de libération reste la pièce mesurée : enregistrements de cycle sur la même machine et le même moule, température de cavité ou de pièce le cas échéant, résultats dimensionnels, défauts visuels et limite QA qui détermine si la production peut se poursuivre.
Les listes de recherche et académiques signalent également des travaux en cours plutôt qu’un résultat d’atelier en boucle fermée. Leur présence soutient l’essai de géométries de refroidissement et du comportement du procédé, mais le dossier ne fournit pas assez de détail pour attacher une revendication numérique de production à ces travaux. La même réserve s’applique à la liste d’événements ANTEC-R et à l’article sur le moule de prototypage : ils peuvent identifier des sujets techniques ou des activités de développement, mais le matériel fourni n’établit pas de réduction de cycle commerciale comparable.
La prochaine vérification est un lot de production apparié
Pour un transformateur qui évalue le refroidissement conformé, la comparaison pratique est un essai apparié sur la même pièce et la même machine. Enregistrer les anciens et nouveaux temps de refroidissement séparément des intervalles d’injection, de maintien et d’ouverture de moule. Maintenir la résine, la taille de dose, les consignes de température de moule et la procédure opérateur constantes là où l’outil le permet. Vérifier ensuite l’affaissement, le gauchissement, les dimensions et la capabilité avant d’attribuer les secondes gagnées à la capacité.
Le résultat de K-Rain montre pourquoi les contributeurs doivent être séparés : environ deux secondes provenaient de la mise à niveau du servo, tandis que la majeure partie de la réduction de dix secondes rapportée provenait du refroidissement. Le résultat d’EVCO ajoute la vérification qualité, avec affaissement minimisé et un Cpk de 16,43 rapporté. Un atelier qui ne peut pas relier le changement de cycle à une pièce stable et à un résultat QA accepté dispose d’un résultat d’essai, pas encore d’une capacité programmée terminée.
La prochaine vérification concrète est le lot d’essai apparié du transformateur : l’insert conformé doit fonctionner pendant la fenêtre de production prévue, et le contrôle qualité doit libérer les pièces mesurées selon la spécification existante avant que le cycle économisé ne devienne une capacité planifiée.
Analyses éditoriales
- Quand le refroidissement conforme est-il la bonne modification pour un temps de cycle trop long ?
- Mesurez d’abord les zones qui restent chaudes après remplissage et compactage, puis séparez le temps de refroidissement des phases d’injection, de maintien, d’ouverture et de manutention. Les canaux conformes deviennent utiles quand une cavité, un cœur ou une glissière laisse des points chauds éloignés des perçages droits ; ils ne corrigent ni une limite de vitesse machine ni un problème de remplissage. L’erreur habituelle consiste à refaire l’insert avant d’avoir confirmé que le refroidissement est vraiment le goulet d’étranglement.
- Que faut-il garder identique avant d’attribuer les secondes gagnées à la capacité de production ?
- Faites tourner l’ancien et le nouvel outillage sur la même presse, avec la même résine, le même volume d’injection, les mêmes consignes de température de moule et, si possible, le même opérateur. Enregistrez séparément les durées d’injection, de maintien, de refroidissement et d’ouverture, puis comparez les retassures, les déformations, les cotes et la capabilité sur des pièces validées.
- Une simulation thermique suffit-elle à valider un moule à refroidissement conforme ?
- Non. Utilisez le modèle pour repérer les points chauds et comparer les layouts de canaux avant d’usiner l’acier, mais exigez toujours un essai en presse apparié avant de figer le cycle. Le dossier doit contenir les enregistrements de cycle, les températures cavité/pièce, les contrôles dimensionnels, les défauts visuels et les limites QA.
- Dans quels cas le jet cooling est-il préférable à un insert additif conforme ?
- Observez d’abord l’emplacement du problème. Le jet cooling convient aux noyaux profonds ou aux zones centrales inaccessibles à un insert conforme : passages gun-drillés, inserts à jet et pulsations air/eau. Vérifiez l’accès, l’étanchéité, la pression et la réponse du polymère avant de choisir. Les deux solutions ne sont pas interchangeables.
- Quelles preuves qualité sont nécessaires avant de valider un temps de refroidissement plus court ?
- Exigez un lot d’essai qui couvre toute la fenêtre de production prévue et une libération QA sur le cahier des charges existant. Contrôlez retassures, déformations, cotes et capabilité plutôt que de vous fier au seul temps de cycle. Un cycle plus rapide peut révéler un dérive thermique une fois le moule en régime permanent.
- Comment vérifier le retour sur investissement d’un insert conforme ?
- Consignez le coût de l’insert, le travail d’installation, le temps d’essai, les secondes libérées par cycle et le volume réel qui l’utilisera. Calculez le payback sur le taux de pièce accepté, pas sur le taux théorique de la machine. Une capacité supplémentaire est vite surestimée quand l’aval, la maintenance ou le planning client reste le vrai goulet.
Sources et références
- 1.MoldMaking Technology. (2026, September 10). How metal AM cut mold cycle time by 20%. MoldMaking Technology.
- 2.EVCO Plastics. (2026, June 19). Case study: Conformal cooling transforms molding process. EVCO Plastics.
- 3.MoldMaking Technology. (2026, September 7). Deep-cavity cooling made easy. MoldMaking Technology.
- 4.Swapcard. ANTEC® 2026 event planning. Swapcard.
- 5.IOSR Journals. G2301017278. IOSR Journals.
- 6.University of Massachusetts Lowell. Ph.D. dissertation proposal defense. University of Massachusetts Lowell.
- 7.SOLIDWORKS. Plastics mold injection white paper. SOLIDWORKS.
- 8.MoldMaking Technology. 3D printing accelerates R&D process for prototyping molds. MoldMaking Technology.