

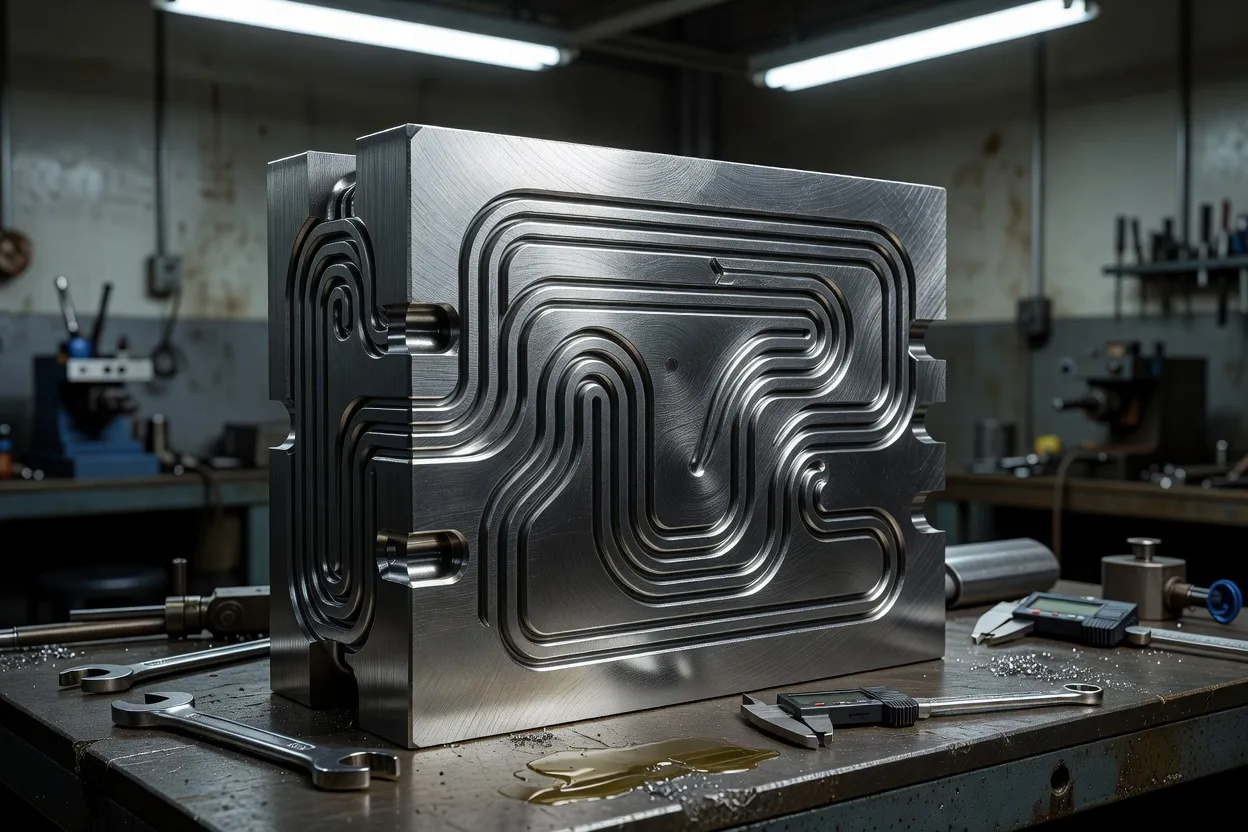
K-Rainの生産金型は、エンジニアが金属積層造形のコンフォーマル冷却インサートを設置したことで1サイクルあたり約10秒の短縮を実現し、サイクルを54秒から約44秒に縮めた。報告された改善率は18%から20%で、サーボモーターのアップグレードが約2秒を占め、残りの大部分はより速く均一な冷却によるものだった。
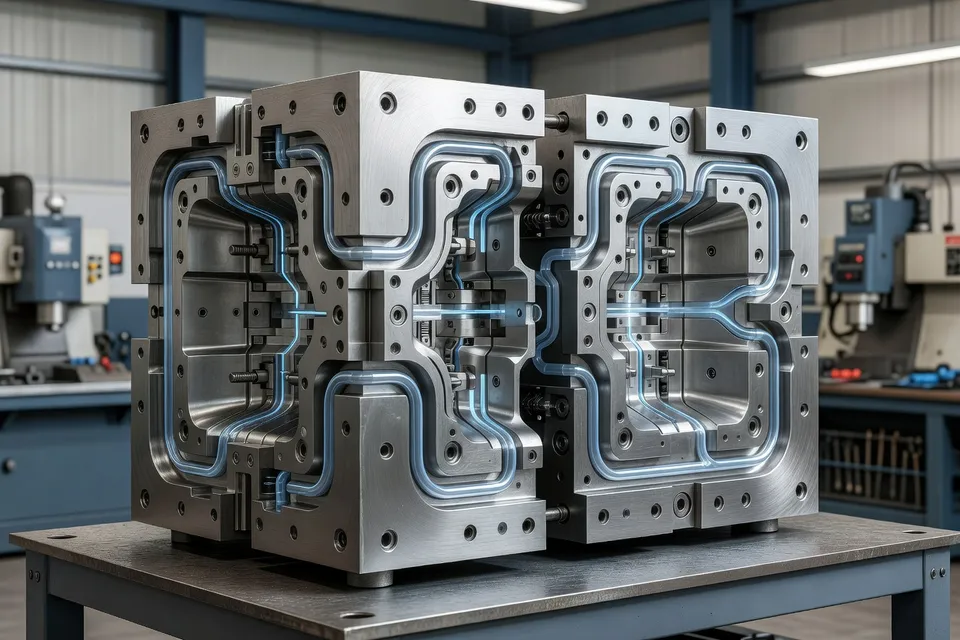
この結果は、成形機だけでなく金型の中に容量の問題があることを示す。関連する変更は、部品から熱が抜ける経路だった。コンフォーマルチャンネルはキャビティやコアの輪郭に沿い、従来の直線ドリル穴では届かない熱の集中部に近づける。K-Rainのケースでは、インサートを既存の生産工具に組み込んで設置・稼働させた後にサイクル比較が報告された。
EVCOの事例研究は、パケットの中で最も明確な前後比較を示している。エンジニアは工具全体で温度ムラを生むインサート配置を調査し、それを、キャビティ、コア、スライドを通じて部品輪郭に沿ったチャンネルを持つコンフォーマル冷却インサートに置き換えた。
冷却時間が最初の容量レバーになった
EVCOの再設計により冷却時間が20秒から5秒へ、75%短縮された。全体サイクルは40秒から16秒へ、40%短縮された。これらの数値は同一部品・金型ケースに基づくため、汎用的な生産性主張ではなく工程変更として読める。
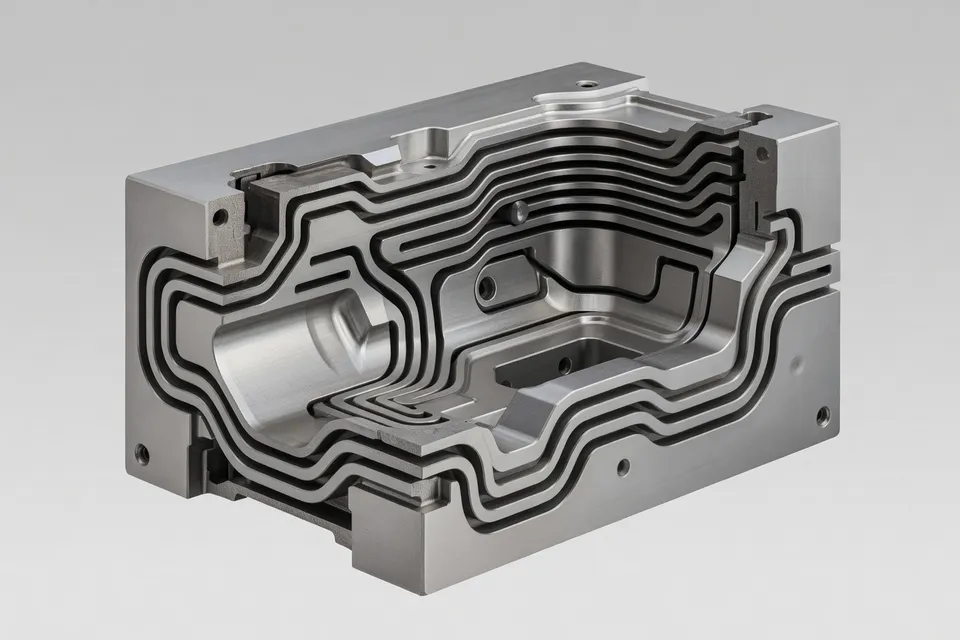
形状が重要だった理由は、部品に狭い内部領域と複雑なレイアウトがあったためだ。EVCOはキャビティ、コア、スライドの周囲にチャンネルを分散させ、単一のアクセス経路に頼らなかった。目的は冷却液の流れと金型温度をこれらの金型要素全体でより均等に保つことだった。
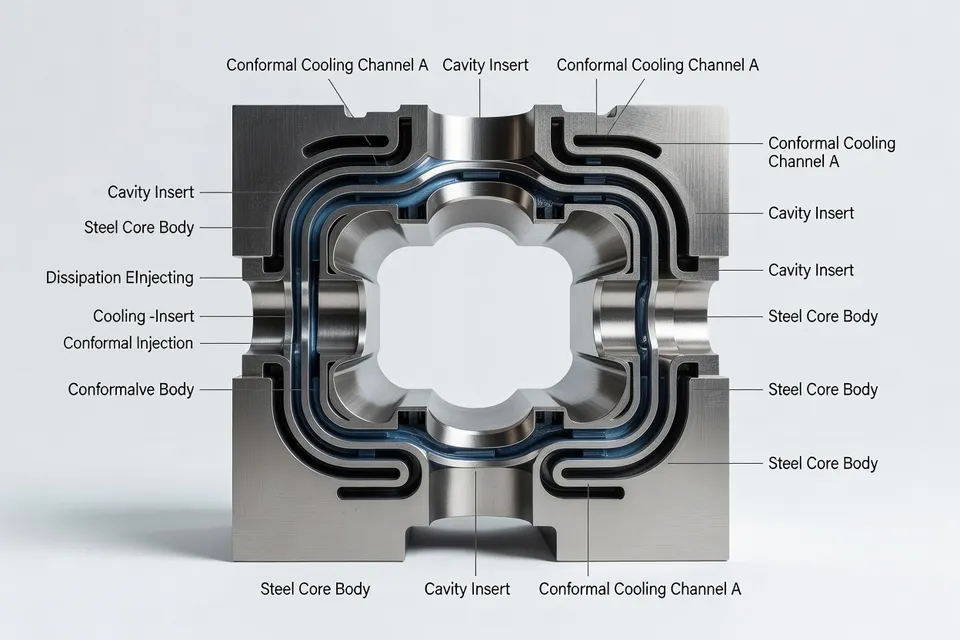
部品品質の測定値はサイクル結果とともに変化した。EVCOはセンサーハウジング上面のヒケ低減と、最終部品の安定性16.43 Cpkを報告した。事例研究では、初期のコンフォーマル冷却投資が8ヶ月で回収されたとも述べている。
数値をすべての金型にそのまま当てはめるべきではない。K-Rainの報告サイクルは54秒から44秒近くへ、EVCOのケースは40秒から16秒へ移行した。工具、部品、工程設定、測定条件は異なる。共通点は狭い:両ケースとも利得の主因を熱除去の改善に置き、射出ストロークの高速化だけに帰していない。
深いコアには別の方法が必要
コンフォーマルチャンネルだけが閉じ込められた熱に到達する手段ではない。別途MoldMaking Technologyの報告では、ダイカスト工具の深いコアピン向けジェット冷却を紹介し、プラスチック射出成形金型への関連性も指摘している。この方法はガンドリル通路、挿入型ジェットクーラー、充填後のパルス空気・水供給を用いる。熱解析で個別領域の冷却時間を設定し、32本以上のコアピンを冷却可能とされる。
報告例は、工具変更を選ぶ前に故障箇所を特定する必要性を示している。
- ジェット冷却を2本のコアに初めて適用した際、冷却時間が84秒から57秒に短縮;11本に拡張すると冷却時間が22秒となり、総サイクルが40%短縮。
- 中央コアに4本のジェットクーラーを設置した結果、パークリリースバルブの総サイクルが101秒から80秒へ20%短縮(年産22万個)。
- 別の中央コア適用ではサイクルが33秒から17秒へほぼ半減。
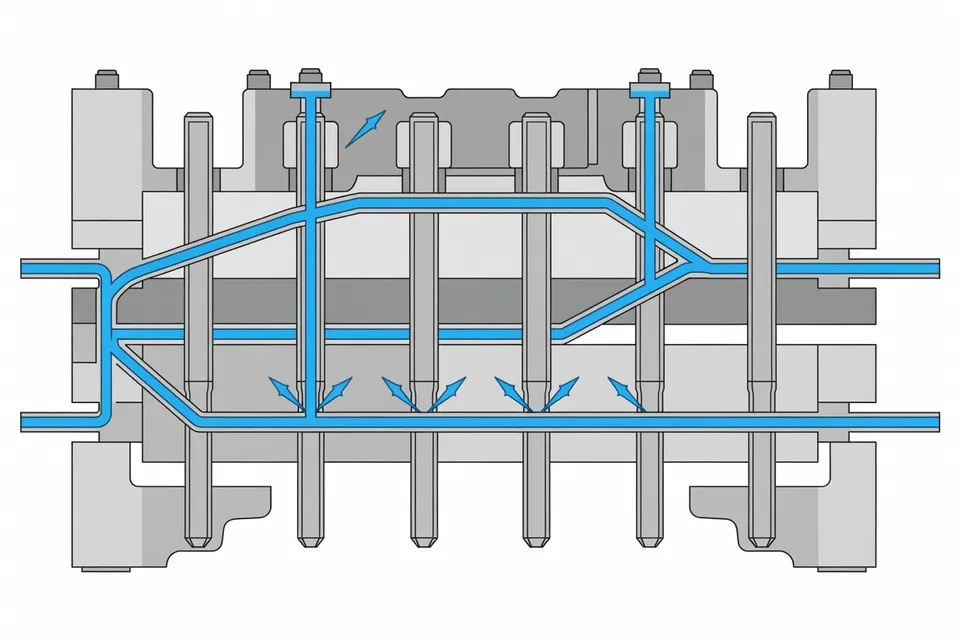
これらの例は積層造形コンフォーマルインサートではなくパルス流体システムを使用している。同じ工場の問い「充填後に部品がどこで熱を持っているか」を支えるが、ジェット冷却と金属積層インサートが互換可能であることを証明しない。加工者はコアピンのアクセス、シール、圧力、メンテナンス、実際のポリマーと金型の温度応答を確認する必要がある。
シミュレーションはホットスポットを特定するが部品を解放しない
パケットには射出成形プラスチックに関するホワイトペーパーや、金型冷却・シミュレーション関連の技術・学術資料も含まれる。これらは設計段階で有用だが、利用可能な情報源は共通の生産ベースライン、共有部品、完成したQAリリースを提供しておらず、K-RainやEVCOの事例と方法を比較できない。
この区別は現場で重要だ。熱モデルは予測されるホットエリアの位置特定やチャンネルレイアウトの比較を鋼材製作前に可能にするが、それ自体でヒケ、反り、サイクル時間、寸法変動がプレス上で移動したことを証明しない。リリースの判断は測定された部品による:同一機械・金型からのサイクル記録、関連するキャビティまたは部品温度、寸法結果、外観欠陥、生産継続を決めるQA限界値である。
研究・学術リストも進行中の作業を指しており、閉じたループの工場結果ではない。これらの存在は冷却形状と工程挙動の試験を支持するが、パケットは数値的な生産主張をそれらに結び付ける十分な詳細を提供していない。ANTEC-Rイベントリストや試作金型記事にも同じ制約が適用される。
次に確認すべきは一致した生産ラン
コンフォーマル冷却を評価する加工者にとって、実用的比較は同一部品・同一機械でのペアランだ。射出・保圧・金型開放時間とは別に旧新の冷却時間を記録する。樹脂、ショットサイズ、金型温度設定値、オペレーター手順を工具が許す範囲で一定に保つ。その後ヒケ、反り、寸法、能力を確認し、節約された秒を容量に割り当てる。
K-Rainの結果は寄与要因を分離すべき理由を示す:約2秒はサーボアップグレードによるもので、報告された10秒短縮の大部分は冷却によるものだった。EVCOの結果は品質チェックを加え、ヒケ低減と16.43 Cpkを報告している。サイクル変化を安定した部品と承認済みQA結果に結び付けられない工場は、試験結果であって完成した容量リリースではない。
次に確認可能なイベントは加工者の一致した試作ロットである:コンフォーマルインサートは計画された生産ウィンドウを通じて稼働し、QAが測定部品を既存仕様に対してリリースした後に、短縮されたサイクルが計画容量となる。
編集部の見解
- サイクルタイム短縮のためにコンフォーマル冷却を採用すべきかをどう見極めるか
- 充填・保圧後に部品のどの部分が熱を持っているかを測定し、冷却時間と射出・保圧・型開き・取出時間の内訳を分ける。直線ドリル穴から離れた熱溜まりがキャビティやコア、スライドにある場合にコンフォーマル流路が有効で、機速や充填限界には効果がない。冷却が本当の制約要因かを確認せずにインサートを先行設計し、後で別要因の改善分を誤って帰属させるミスがよくある。
- 短縮秒数を生産能力に振り分ける前に何を揃えておく必要があるか
- 旧型と改良型を同一機種・同一樹脂・同一ショット量・同一金型温度設定・同一手順で比較する。射出・保圧・冷却・型開き時間を個別に記録し、ヒケ・反り・寸法・工程能力を量産品で確認する。サーボ変更や設定変更が混在すると冷却インサートの寄与が特定できない。
- 熱解析だけでコンフォーマル冷却金型を量産承認してよいか
- 解析はホットスポット位置や流路レイアウトの比較に使い、鋼材加工前に参考とする。量産サイクル承認には必ず同一機での試作が必要で、サイクル記録・キャビティ温度・寸法・外観・合格基準を揃えて判断する。解析結果が綺麗でも流動・保圧・冷却バランスが実機と異なれば寸法不良が出る。
- ジェット冷却が積層造形によるコンフォーマルインサートより適しているのはどんな場合か
- 不具合箇所をまず確認する。深いコアピンや中央部でインサート挿入が困難な箇所にはガンドリルとジェットクーラー、パルスエア・水の組み合わせが有効。アクセス性・シール・圧力・メンテナンス・樹脂の温度応答を確認してから選ぶ。両方式は互換性がない。
- 冷却時間短縮を正式な生産能力として認めるために必要な品質確認は何か
- 計画生産時間でトライアルロットを実施し、既存仕様でQA合格を取る。サイクル時間だけでなくヒケ・反り・寸法・工程能力を確認する。高速化すると定常状態での熱ドリフトが顕在化しやすいため、立ち上げ直後のデータだけでは不十分。
- コンフォーマルインサートの投資効果をどう検証するか
- インサート費用・設置工数・試作時間・実質短縮秒数・使用予定の生産量を揃え、理論機速ではなく実際の部品単価で回収期間を計算する。数ヶ月回収の事例も、同一の制約条件・年間需要・品質結果がなければ当てはまらない。下流工程や金型メンテナンスがボトルネックの場合、能力増は過大評価されやすい。
出典・参考文献
- 1.MoldMaking Technology. (2026, September 10). How metal AM cut mold cycle time by 20%. MoldMaking Technology.
- 2.EVCO Plastics. (2026, June 19). Case study: Conformal cooling transforms molding process. EVCO Plastics.
- 3.MoldMaking Technology. (2026, September 7). Deep-cavity cooling made easy. MoldMaking Technology.
- 4.Swapcard. ANTEC® 2026 event planning. Swapcard.
- 5.IOSR Journals. G2301017278. IOSR Journals.
- 6.University of Massachusetts Lowell. Ph.D. dissertation proposal defense. University of Massachusetts Lowell.
- 7.SOLIDWORKS. Plastics mold injection white paper. SOLIDWORKS.
- 8.MoldMaking Technology. 3D printing accelerates R&D process for prototyping molds. MoldMaking Technology.