

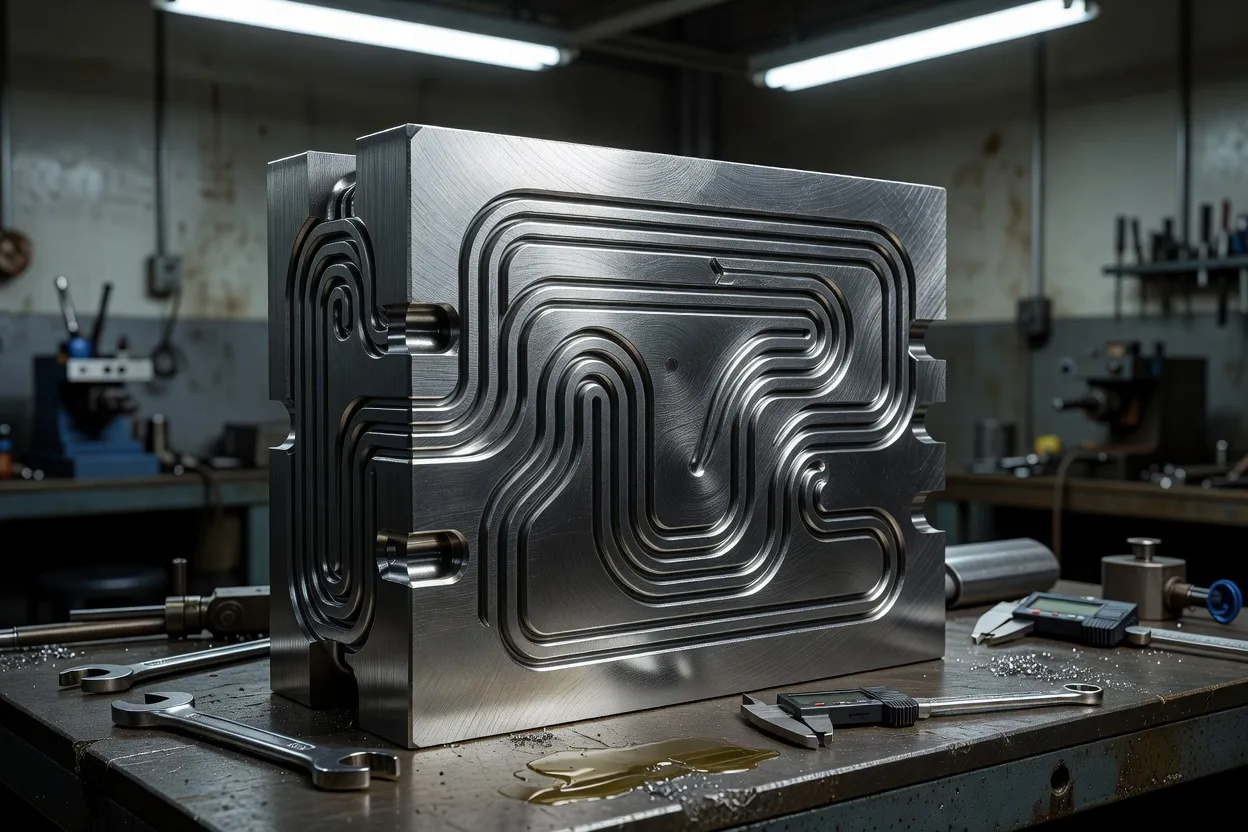
K-Rain의 생산 금형은 엔지니어들이 금속 적층 컨포멀 쿨링 인서트를 설치한 뒤 사이클당 약 10초를 줄여 54초에서 44초 정도로 단축했다. 보고된 개선율은 18~20%였고, 서보 모터 업그레이드가 약 2초를 담당했으며 나머지 대부분은 더 빠르고 균일한 냉각이 기여했다.
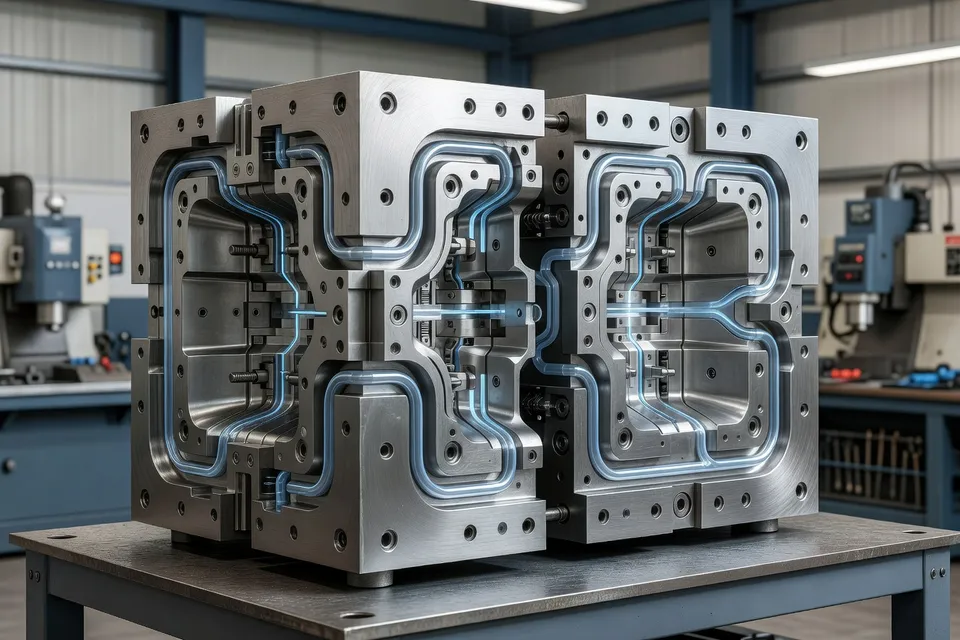
이 결과는 생산 능력 문제가 성형기뿐 아니라 금형에 있다는 점을 보여준다. 핵심 변화는 열이 부품에서 빠져나가는 경로였다. 컨포멀 채널은 캐비티나 코어 윤곽을 따라가며 기존 직선 드릴 통로가 닿지 못하는 고온 영역에 접근할 수 있다. K-Rain 사례에서 인서트는 기존 생산 툴에 제작·설치·가동된 후 사이클 비교가 보고됐다.
EVCO의 사례 연구는 가장 명확한 전후 측정치를 제공한다. 엔지니어들은 인서트 배치로 툴 전체에 큰 온도 편차가 생긴 금형을 조사했다. 이 배치를 캐비티, 코어, 슬라이드를 통해 부품 윤곽을 따르는 컨포멀 냉각 인서트로 교체했다.
냉각 시간이 첫 번째 용량 레버가 됐다
EVCO 재설계는 냉각 시간을 20초에서 5초로, 75% 줄였다. 전체 사이클은 40초에서 16초로, 40% 단축됐다. 이 수치들은 동일한 부품과 금형 사례이므로 일반 생산성 주장이 아니라 공정 변화로 읽을 수 있다.
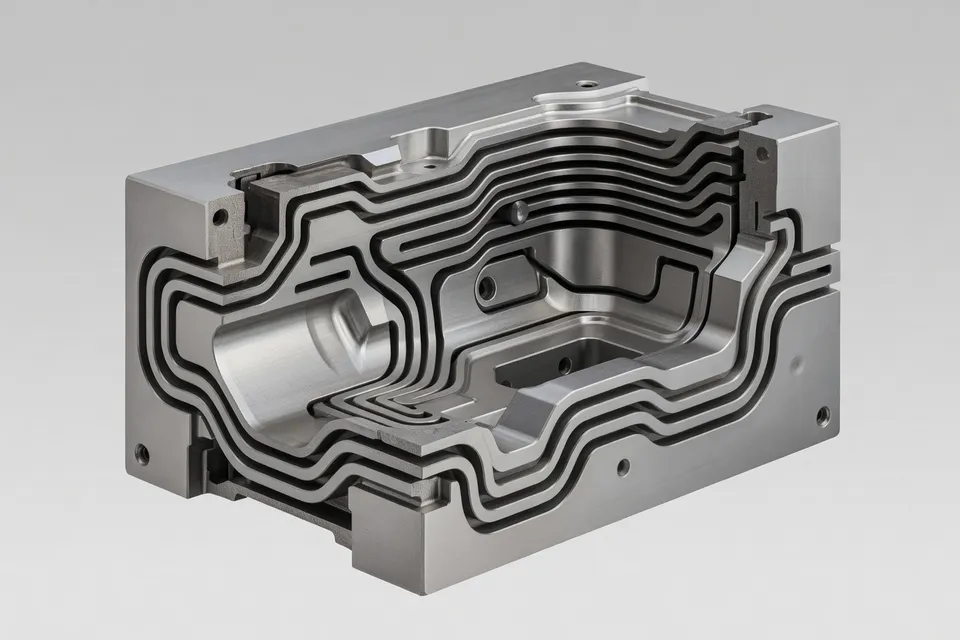
형상이 중요했던 이유는 부품에 좁은 내부 영역과 복잡한 레이아웃이 있었기 때문이다. EVCO는 단일 접근 경로에 의존하지 않고 캐비티, 코어, 슬라이드 주변에 채널을 분산 배치했다. 목적은 냉각수 흐름과 금형 온도를 해당 금형 요소 전반에 더 균일하게 유지하는 것이었다.
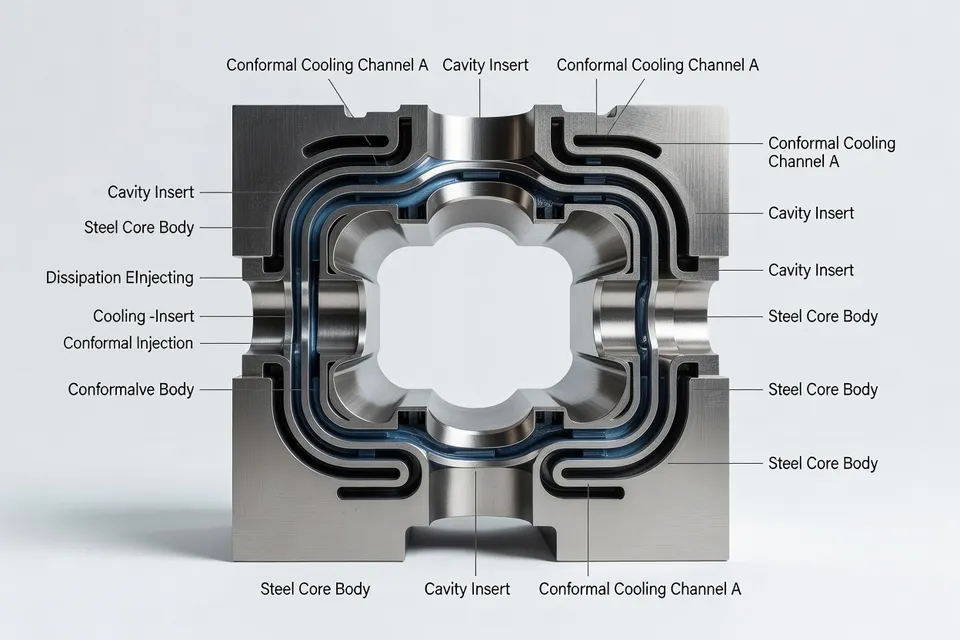
부품 품질 측정치도 사이클 결과와 함께 움직였다. EVCO는 센서 하우징 상단면 싱크가 최소화됐고 최종 부품 안정성이 16.43 Cpk라고 보고했다. 사례 연구는 초기 컨포멀 쿨링 투자비가 8개월 만에 회수됐다고도 밝혔다.
이 수치를 모든 금형에 그대로 적용해서는 안 된다. K-Rain의 보고 사이클은 54초에서 44초로, EVCO 사례는 40초에서 16초로 변했다. 툴, 부품, 공정 설정, 측정 조건이 다르다. 비교할 점은 좁혀서 말하면 둘 다 이득을 주로 열 제거 개선에 돌렸으며, 사출 스트로크 단축만으로 돌리지 않았다는 점이다.
깊은 코어는 다른 경로가 필요하다
컨포멀 채널이 갇힌 열에 접근하는 유일한 방법은 아니다. 별도의 MoldMaking Technology 보고서는 다이캐스팅 툴링의 깊은 코어 핀용 제트 냉각을 설명하며 플라스틱 사출 금형에도 적용 가능하다고 언급한다. 이 방법은 건 드릴 통로, 삽입형 제트 쿨러, 충전 후 공급되는 펄스 에어와 워터를 사용한다. 열 분석으로 개별 영역의 냉각 시간을 설정하며, 시스템은 32개 이상 코어 핀까지 냉각할 수 있다고 설명된다.
보고된 사례들은 툴 변경을 선택하기 전에 실패 위치를 먼저 파악해야 하는 이유를 보여준다.
- 제트 냉각을 두 개 코어에 처음 적용했을 때 냉각 시간이 84초에서 57초로 줄었고, 11개 코어로 확장하자 22초까지 줄어 전체 사이클 타임이 40% 단축됐다.
- 중앙 코어에 제트 쿨러 4개를 적용해 파크 릴리스 밸브의 전체 사이클을 101초에서 80초로, 20% 단축했다. 연간 220,000개 출하 부품이었다.
- 또 다른 중앙 코어 적용 사례는 사이클을 33초에서 17초로, 거의 절반으로 줄였다.
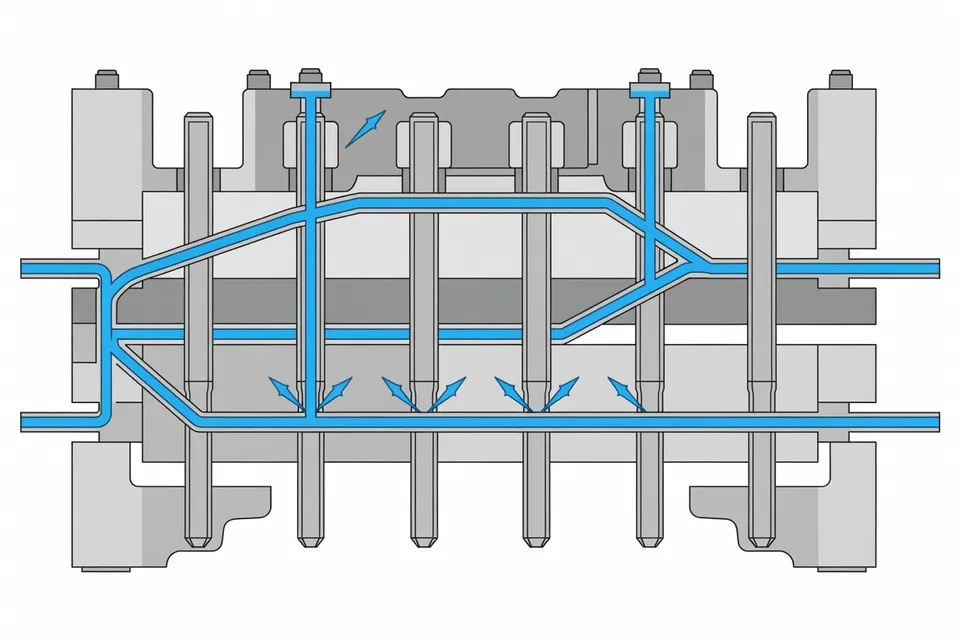
이 사례들은 금속 적층 컨포멀 인서트가 아니라 펄스 유체 시스템을 사용한다. 동일한 현장 질문—충전 후 부품이 어디서 뜨거운 상태로 남는가—을 뒷받침하지만, 제트 냉각과 금속 적층 인서트가 서로 교환 가능하다는 점을 증명하지는 않는다. 프로세서는 여전히 코어 핀 접근성, 실링, 압력, 유지보수, 실제 폴리머와 금형의 온도 응답을 확인해야 한다.
시뮬레이션은 핫스팟을 찾아낼 수는 있지만 부품을 릴리스하지는 못한다
패킷에는 사출 성형 플라스틱 백서와 금형 냉각·시뮬레이션 관련 기술·학술 자료도 포함돼 있다. 이 자료들은 설계 단계에 유용하지만, 제공된 정보는 K-Rain과 EVCO 사례와 비교할 공통 생산 기준선, 동일 부품, 완료된 QA 릴리스를 제시하지 않는다.
현장에서 이 구분은 중요하다. 열 모델은 강재 제작 전에 예측된 핫스팟 위치를 찾거나 채널 레이아웃을 비교할 수 있다. 그러나 그 자체로 싱크, 워프, 사이클 타임, 치수 편차가 프레스에서 실제로 개선됐음을 증명하지는 못한다. 릴리스 게이트는 여전히 측정된 부품이다. 동일 기계와 금형의 사이클 기록, 필요 시 캐비티 또는 부품 온도, 치수 결과, 외관 결함, 생산 지속 여부를 결정하는 QA 한계치가 그것이다.
연구 및 학술 목록도 폐쇄형 현장 결과가 아닌 진행 중인 작업을 가리킨다. 이들의 존재는 냉각 형상과 공정 거동 테스트를 지지하지만, 패킷은 이 방법들에 수치 생산 주장을 붙일 만큼 충분한 세부 정보를 제공하지 않는다. ANTEC-R 이벤트 목록과 프로토타이핑 금형 기사에도 같은 제한이 적용된다. 기술 주제나 개발 활동을 식별할 수는 있지만, 제공된 자료는 비교 가능한 상업적 사이클 단축을 입증하지 못한다.
다음 확인은 매칭된 생산 런이다
컨포멀 쿨링을 평가하는 프로세서에게 실질적인 비교는 동일 부품과 기계에서의 쌍을 이룬 런이다. 사출, 팩, 금형 오픈 구간과 별도로 기존과 새로운 냉각 시간을 기록한다. 툴이 허용하는 범위에서 수지, 샷 사이즈, 금형 온도 설정점, 작업자 절차를 일정하게 유지한다. 그 후 싱크, 워프, 치수, 능력치를 확인하고 절감된 초를 용량에 할당한다.
K-Rain 결과는 기여 요인을 분리해야 하는 이유를 보여준다. 약 2초는 서보 업그레이드에서 왔고, 보고된 10초 단축 대부분은 냉각에서 왔다. EVCO 결과는 품질 확인을 더해 싱크 최소화와 16.43 Cpk를 보고했다. 사이클 변화를 안정적인 부품과 승인된 QA 결과에 연결하지 못하는 공장은 시험 결과일 뿐, 아직 완료된 용량 릴리스가 아니다.
다음으로 확인할 수 있는 이벤트는 프로세서의 매칭 시험 로트다. 컨포멀 인서트는 계획된 생산 윈도우를 통해 가동돼야 하며, QA는 측정된 부품을 기존 사양에 따라 릴리스해야 절감된 사이클이 예정 용량이 된다.
편집 인사이트
- 사이클 타임 문제를 해결하려면 컨포멀 냉각을 금형에 적용할지 어떻게 판단하나요?
- 충전·패킹 후 부품이 여전히 뜨거운 위치를 먼저 측정하고, 사출·패킹·금형 개방·핸들링 시간에서 냉각 시간을 분리하세요. 컨포멀 채널은 캐비티·코어·슬라이드에 직선 드릴 통로가 닿지 않는 뜨거운 영역이 남을 때 효과가 있습니다. 기계 속도나 충전 한계는 해결하지 못합니다. 냉각이 실제 병목인지 확인하기도 전에 인서트를 새로 만들고, 별도 서보 변경으로 줄어든 시간을 컨포멀 냉각 덕분이라고 착각하는 경우가 흔합니다.
- 절감된 시간을 생산 능력으로 인정하려면 어떤 조건을 먼저 고정해야 하나요?
- 가능한 한 동일한 기계·수지·샷 사이즈·금형 온도 설정·작업자 순서로 기존 금형과 수정 금형을 돌리세요. 사출·패킹·냉각·금형 개방 시간을 각각 기록한 뒤, 싱크·변형·치수·공정 능력을 비교하세요. 서보 업그레이드나 금형 설정 변경이 동시에 들어가면 냉각 인서트의 기여도를 분리할 수 없습니다.
- 열 시뮬레이션 결과만으로 컨포멀 냉각 금형을 양산에 투입해도 되나요?
- 안 됩니다. 모델은 핫스팟 위치와 채널 배치 비교에만 사용하고, 실제 양산 사이클은 반드시 동일한 프레스에서 시험 가동한 후 결정하세요. 사이클 기록, 캐비티·부품 온도, 치수, 외관 결함, 합격 기준을 모두 포함해야 합니다. 깨끗한 열 분포도만으로 싱크나 변형이 줄었다고 단정하면 안 됩니다.
- 적층 제조 컨포멀 인서트 대신 제트 냉각을 선택하는 경우는 언제인가요?
- 먼저 불량 위치를 확인하세요. 깊은 코어 핀이나 컨포멀 인서트가 들어가기 어려운 중앙 영역에는 건 드릴 통로와 제트 쿨러, 펄스 공기·물 냉각이 더 실용적입니다. 코어 핀 접근성, 실링, 압력, 유지보수, 수지의 온도 반응을 미리 검토해야 합니다. 두 방식은 서로 대체할 수 없습니다.
- 냉각 시간을 단축해 정규 생산 능력으로 잡으려면 어떤 품질 증거가 필요한가요?
- 계획된 생산 시간 동안 시험 로트를 돌리고, 기존 규격으로 QA 승인을 받아야 합니다. 사이클 타임만 보지 말고 싱크·변형·치수·공정 능력을 확인하세요. 금형이 정상 상태에 도달하면서 열 드리프트가 나타날 수 있으므로, 초기 가동 데이터만으로는 충분하지 않습니다.
- 컨포멀 인서트의 투자 효과는 어떻게 검증하나요?
- 인서트 비용, 설치 공수, 시험 시간, 예상 절감 초, 실제 적용 생산량을 정리한 뒤 이론 기계율이 아닌 실제 부품 단가로 회수 기간을 계산하세요. 같은 사이클 제약·연간 수요·품질 결과가 없으면 다른 사례의 회수 기간을 그대로 적용할 수 없습니다.
출처 및 참고자료
- 1.MoldMaking Technology. (2026, September 10). How metal AM cut mold cycle time by 20%. MoldMaking Technology.
- 2.EVCO Plastics. (2026, June 19). Case study: Conformal cooling transforms molding process. EVCO Plastics.
- 3.MoldMaking Technology. (2026, September 7). Deep-cavity cooling made easy. MoldMaking Technology.
- 4.Swapcard. ANTEC® 2026 event planning. Swapcard.
- 5.IOSR Journals. G2301017278. IOSR Journals.
- 6.University of Massachusetts Lowell. Ph.D. dissertation proposal defense. University of Massachusetts Lowell.
- 7.SOLIDWORKS. Plastics mold injection white paper. SOLIDWORKS.
- 8.MoldMaking Technology. 3D printing accelerates R&D process for prototyping molds. MoldMaking Technology.