

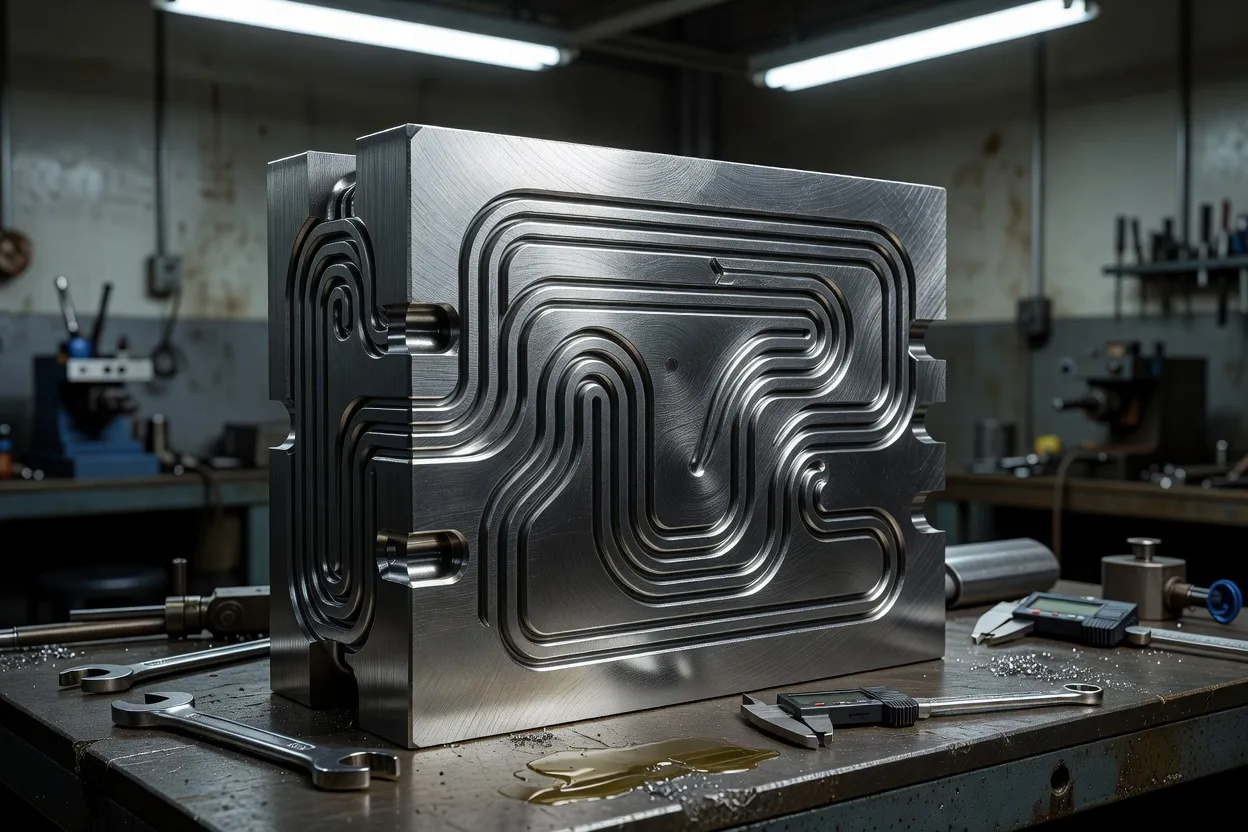
K-Rain 的生产模具在工程师安装金属增材共形冷却镶件后,每周期缩短约 10 秒,周期从 54 秒降至约 44 秒。报告的改善幅度为 18% 至 20%;伺服电机升级贡献了约两秒,其余大部分来自更快且更均匀的冷却。
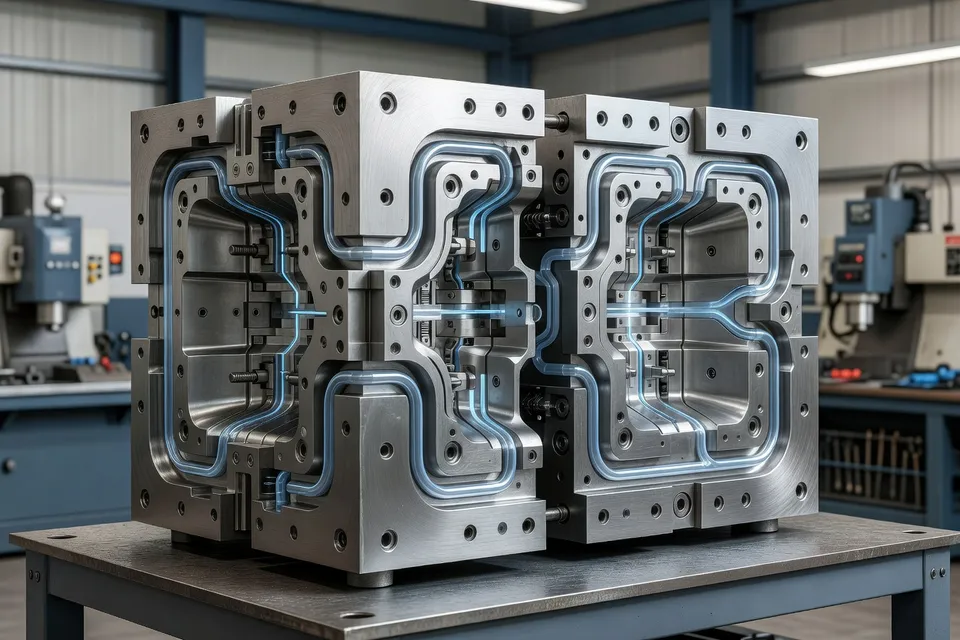
这一结果将产能问题放在模具本身,而非仅在注塑机上。关键变化在于热量离开制件的路径。共形通道跟随型腔或型芯轮廓,能接近传统直钻通道无法触及的热点。在 K-Rain 案例中,镶件在现有生产模具中制造、安装并运行,随后报告了周期对比。
EVCO 的案例研究提供了最清晰的前后测量数据。工程师检查了一套模具,发现镶件布局导致工具温度差异较大。他们用一套共形冷却镶件替换原有布局,通道沿型腔、型芯和滑块的制件轮廓布置。
冷却时间成为首要产能杠杆
EVCO 的重新设计将冷却时间从 20 秒降至 5 秒,减少 75%。完整周期从 40 秒降至 16 秒,减少 40%。这些数据来自同一制件和模具,因此可视为工艺变化,而非泛泛的生产力主张。
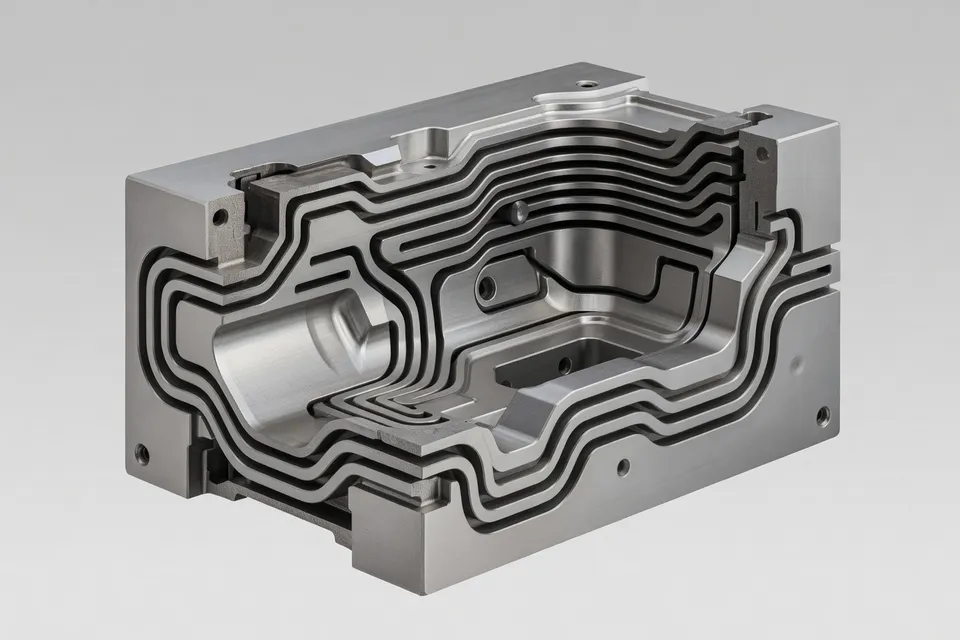
几何形状之所以重要,是因为制件包含狭窄内部区域和复杂布局。EVCO 将通道分布在型腔、型芯和滑块周围,而非依赖单一可及路径。目的是保持这些模具元件上的冷却液流动和模具温度更均匀。
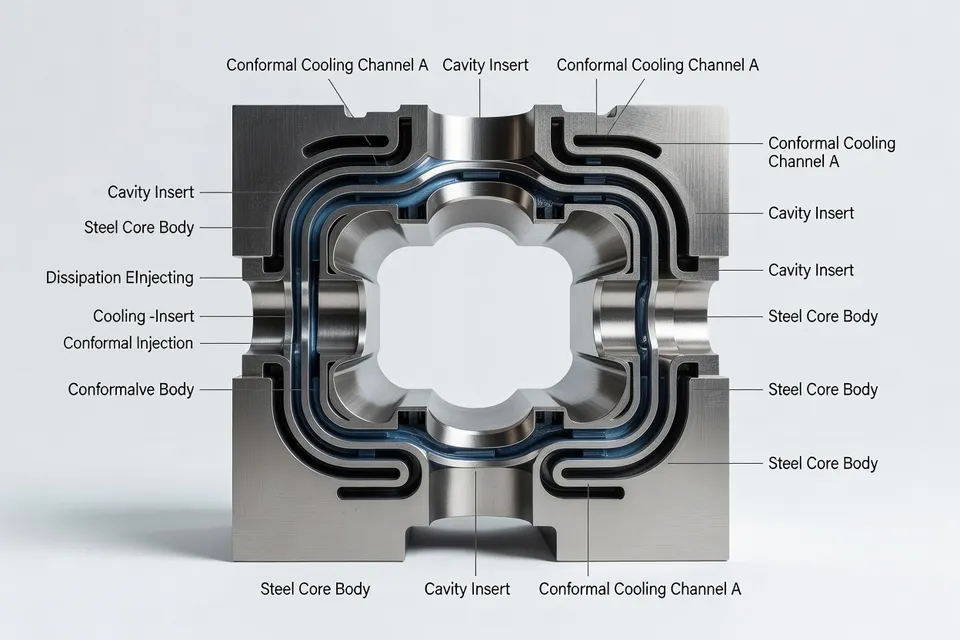
制件质量测量结果随周期改善同步变化。EVCO 报告传感器外壳顶面缩痕最小化,最终制件稳定性达到 16.43 Cpk。案例研究还显示,初始共形冷却投资在八个月内收回。
这些数据不应直接套用于所有模具。K-Rain 的周期从 54 秒降至近 44 秒,EVCO 的案例从 40 秒降至 16 秒。工具、制件、工艺设定和测量条件各不相同。共同点在于:两例均将增益主要归因于热量移除改善,而非仅加快注射行程。
深型芯仍需不同方案
共形通道并非唯一触及困热的方式。另一份 MoldMaking Technology 报告描述了压铸模具深型芯销的喷射冷却,并指出其对塑料注塑模具的适用性。该方法使用枪钻通道、插入式喷射冷却器,以及填充后脉冲输送空气和水。热分析为各区域设定冷却时长,系统可冷却多达 32 个或更多型芯销。
报告案例说明为何必须先确定故障位置再选择工具变更:
- 首次对两个型芯应用喷射冷却时,冷却时间从 84 秒降至 57 秒;扩展至 11 个型芯后,冷却时间降至 22 秒,总周期缩短 40%。
- 中央型芯安装四个喷射冷却器,将停车释放阀的总周期从 101 秒降至 80 秒,减少 20%,年出货量 22 万件。
- 另一中央型芯应用将周期从 33 秒降至 17 秒,几乎减半。
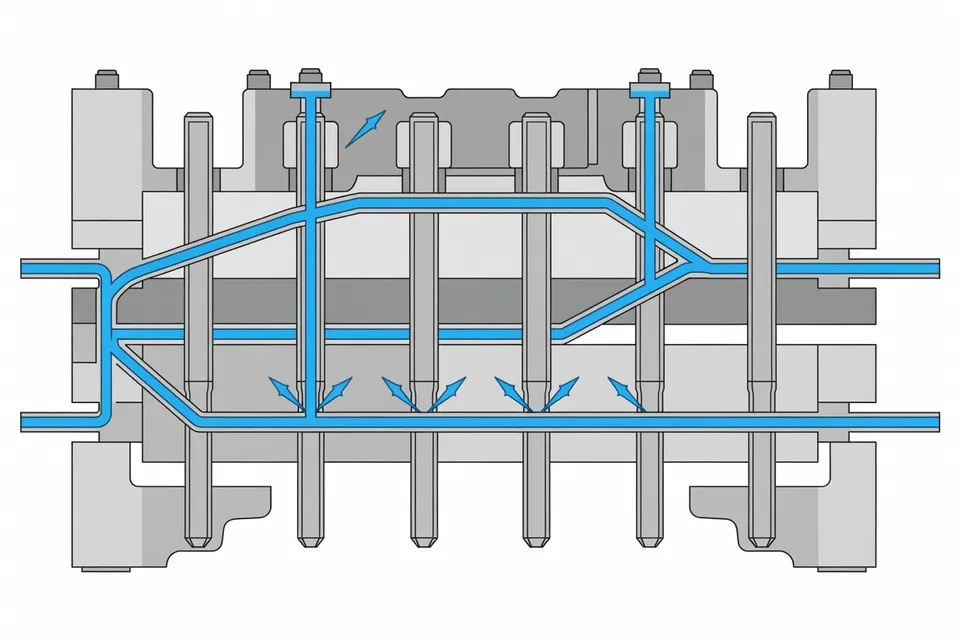
这些案例使用脉冲流体系统,而非增材制造的共形镶件。它们支持相同的工厂问题——填充后制件何处仍热?——但并未证明喷射冷却与金属增材镶件可互换。加工商仍需检查型芯销可及性、密封、压力、维护以及实际聚合物和模具的温度响应。
模拟可识别热点,但无法放行制件
材料包还包含注塑塑料白皮书以及与模具冷却和模拟相关的技术和学术资料。这些来源对设计阶段有用,但现有信息未提供共同生产基线、共享制件或已完成的 QA 放行,无法将其方法与 K-Rain 和 EVCO 案例进行排名。
这一区别在车间至关重要。热模型可在钢材加工前定位预测热点或比较通道布局,但它本身无法证明压机上的缩痕、翘曲、周期时间或尺寸变化已发生改变。放行关口仍是实测制件:同一机器和模具的周期记录、相关型腔或制件温度、尺寸结果、目视缺陷,以及决定生产能否继续的 QA 限值。
研究和学术列表也指向持续工作,而非闭环工厂结果。它们支持冷却几何和工艺行为的测试,但材料包未提供足够细节,无法将数值生产主张与它们关联。相同约束适用于 ANTEC-R 活动列表和原型模具文章:它们可识别技术主题或开发活动,但所提供材料未确立可比的商业周期缩短。
下一步检查是匹配的生产运行
对于评估共形冷却的加工商,实际比较是在同一制件和机器上的配对运行。分别记录旧冷却时间和新冷却时间,与注射、保压和开模间隔分开。在工具允许范围内保持树脂、射胶量、模具温度设定点和操作程序不变。然后在将节省的秒数计入产能前,检查缩痕、翘曲、尺寸和能力。
K-Rain 的结果说明为何需分离贡献因素:约两秒来自伺服升级,其余报告的 10 秒缩短主要来自冷却。EVCO 的结果增加了质量检查,缩痕最小化且 Cpk 达 16.43。无法将周期变化与稳定制件及已接受 QA 结果关联的工厂,得到的只是试验结果,而非完整的产能放行。
下一个可检查事件是加工商的匹配试验批次:共形镶件必须运行完计划生产窗口,QA 必须根据现有规格放行实测制件,节省的周期才能成为计划产能。
编辑洞察
- 冷却时间卡壳时,怎么判断该不该上共形冷却?
- 先量出制品在充填保压后仍保持高温的位置,再把冷却时间从注射、保压、开模和取件时间里剥离出来。只有型腔、型芯或滑块存在远离直钻通道的热区时,共形冷却才值得做;它解决不了机器速度或充填问题。常见误判是没先确认冷却就是瓶颈就先改镶件,把伺服或参数调整省下的时间也算到新镶件头上。
- 把节省的时间算进产能前,必须固定哪些条件?
- 尽量让新旧模具在同一台机台、同一树脂、同一料量、同一模温设定和同一操作程序下运行。分别记录注射、保压、冷却和开模时间,再对比制品的缩痕、翘曲、尺寸和过程能力。若试验里混入了伺服升级、模具设定变更或操作调整,产能数据就失真了;冷却镶件可能有用,但贡献无法单独拆分。
- 热仿真结果能直接放行共形冷却模具吗?
- 不行。仿真只能用来找预测热区和比较通道布局,真正放行前必须做对等机台试验。试验记录要包含周期数据、型腔或制品温度、尺寸检查、目视缺陷和验收的QA限值。常见问题是把干净的热图当成缩痕或翘曲已改善的证明,实际因流动、保压、冷却平衡或顶出与模型不符,尺寸仍可能不合格。
- 什么时候喷射冷却比增材共形镶件更合适?
- 先看热区位置。深型芯销或被困的中心区域无法装共形镶件时,适合用喷射冷却:枪钻通道、插入式喷射冷却器加脉冲气水。选用前要确认型芯销可达性、密封、压力、维护和材料温度响应。两种方式不能互换:能覆盖多个深型芯的方案可能只解决局部热区,对表面冷却不均的型腔则无效。
- 冷却时间缩短后,要哪些质量证据才能正式排产?
- 必须跑一个完整生产窗口的试验批次,并由QA按现有规格放行。重点检查缩痕、翘曲、尺寸和过程能力,而非只看周期时间。问题是更快周期可能在模具达到稳态后才暴露出热漂移,启动时的初次取样不足以支持永久设定或产能规划。
- 怎么验证共形冷却镶件的投资回报?
- 把镶件成本、安装工时、试模时间、预期每周期节省秒数和实际使用该模具的产量都列出来,用认可的制品单价而非理论机台费率来算回本期。几个月回本的数据不能直接套用,必须同样周期瓶颈、年需求量和质量结果一致。下游工序、模具维护或客户排程仍是瓶颈时,产能很容易被高估。
来源与参考
- 1.MoldMaking Technology. (2026, September 10). How metal AM cut mold cycle time by 20%. MoldMaking Technology.
- 2.EVCO Plastics. (2026, June 19). Case study: Conformal cooling transforms molding process. EVCO Plastics.
- 3.MoldMaking Technology. (2026, September 7). Deep-cavity cooling made easy. MoldMaking Technology.
- 4.Swapcard. ANTEC® 2026 event planning. Swapcard.
- 5.IOSR Journals. G2301017278. IOSR Journals.
- 6.University of Massachusetts Lowell. Ph.D. dissertation proposal defense. University of Massachusetts Lowell.
- 7.SOLIDWORKS. Plastics mold injection white paper. SOLIDWORKS.
- 8.MoldMaking Technology. 3D printing accelerates R&D process for prototyping molds. MoldMaking Technology.