

K-Rain 的生產模具在工程師安裝金屬增材保形冷卻嵌件後,每個週期約增加 10 秒,週期從 54 秒降至約 44 秒。報告指出改善幅度達 18% 至 20%;伺服馬達升級貢獻約兩秒,其餘大部分來自更快且更均勻的冷卻。
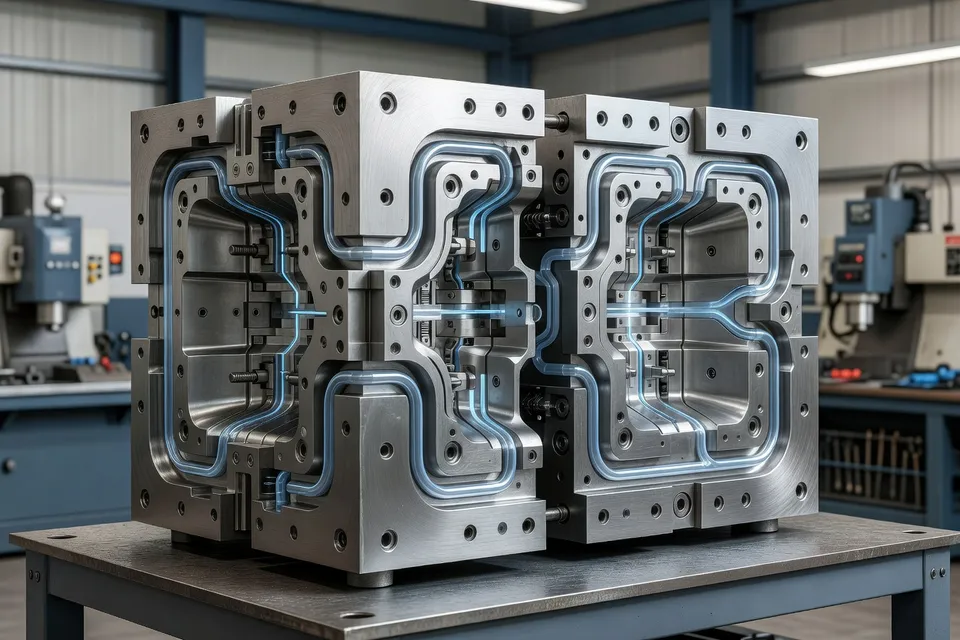
這項結果把產能問題放在模具上,而非只看射出機。關鍵改變在於熱量離開產品的路徑。保形通道沿著模穴或模仁輪廓走,能接近傳統直鑽通道無法觸及的熱區。在 K-Rain 案例中,嵌件在既有生產模具上完成製造、安裝與測試,再進行週期比較。
EVCO 的案例研究提供最清楚的前後對照數據。工程師檢視一副嵌件排列造成模具溫度差異大的模具,改用保形冷卻嵌件,讓通道沿著模穴、模仁與滑塊的零件輪廓走。
冷卻時間成為首要產能槓桿
EVCO 的重新設計將冷卻時間從 20 秒降至 5 秒,減幅 75%。完整週期從 40 秒降至 16 秒,減幅 40%。這些數據來自同一零件與模具,因此可視為製程改變,而非泛泛的生產力主張。
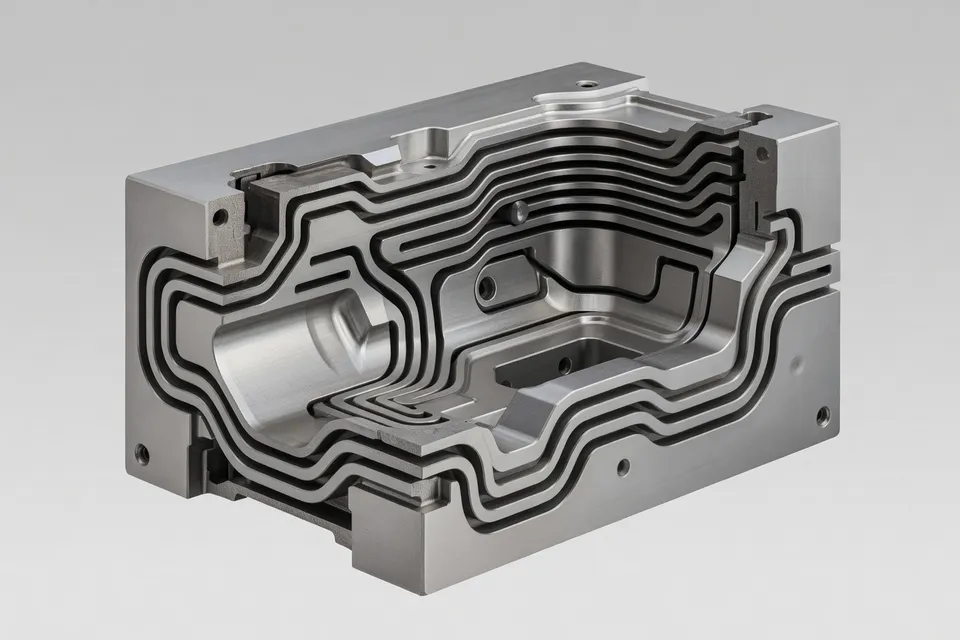
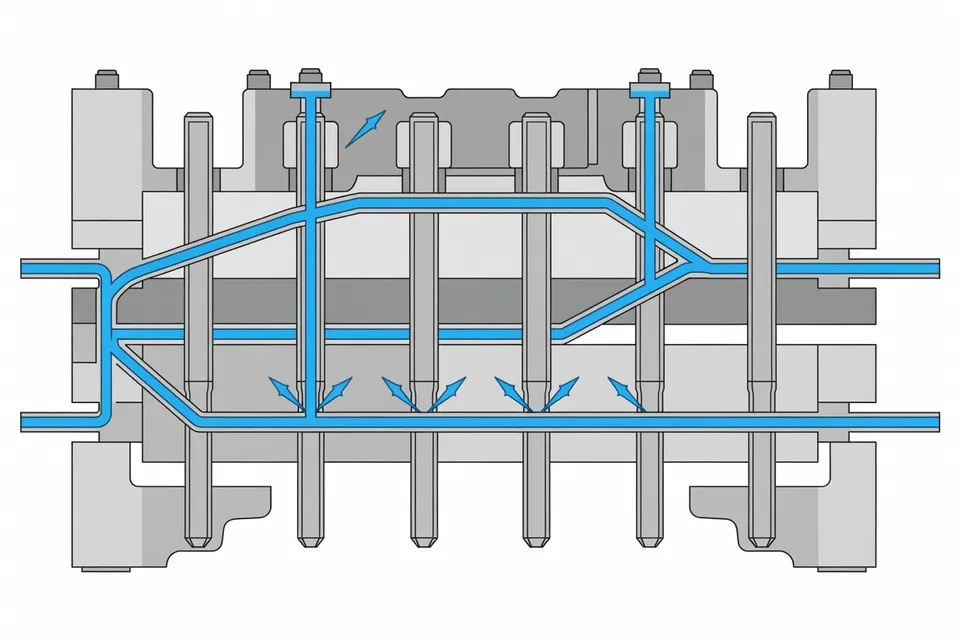
幾何形狀之所以重要,是因為零件包含緊密內部區域與複雜布局。EVCO 將通道分布在模穴、模仁與滑塊周圍,而非依賴單一可及路徑。目的是讓冷卻液流與模具溫度在這些模具元件上更均勻。
零件品質數據也隨週期改善而變動。EVCO 報告指出感測器外殼頂面縮痕減少,最終零件穩定性達 16.43 Cpk。案例研究同時指出,初始保形冷卻投資在八個月內回收。
這些數據不應直接套用在每一副模具上。K-Rain 的週期從 54 秒降至近 44 秒,EVCO 的案例從 40 秒降至 16 秒。模具、零件、製程設定與量測條件皆不同。共通點較窄:兩者都把增益主要歸因於熱移除改善,而非單靠更快射出行程。
深模仁仍需不同途徑
保形通道不是唯一接近被困熱量的辦法。另一篇 MoldMaking Technology 報告描述用於壓鑄模具深模仁的噴射冷卻,並指出其與塑膠射出模具的相關性。該方法使用槍鑽通道、插入式噴射冷卻器,以及充填後脈衝式空氣與水。熱分析針對個別區域設定冷卻時間,系統可冷卻 32 個以上模仁。
報告案例說明為何必須先找出失效位置,再選擇模具改變:
- 首次對兩個模仁施加噴射冷卻,冷卻時間從 84 秒降至 57 秒;延伸至 11 個模仁後,冷卻時間降至 22 秒,總週期縮短 40%。
- 中央模仁安裝四個噴射冷卻器,停車釋放閥總週期從 101 秒降至 80 秒,減幅 20%,年出貨量 220,000 件。
- 另一中央模仁應用將週期從 33 秒降至 17 秒,幾乎減半。
這些案例使用脈衝流體系統,而非增材製造的保形嵌件。它們支持相同的廠務問題——充填後零件哪裡仍熱?——但無法證明噴射冷卻與金屬增材嵌件可互換。加工者仍需檢查模仁存取、密封、壓力、保養,以及實際聚合物與模具的溫度反應。
模擬可找出熱點,無法釋放零件
這份資料包還包含射出成型塑膠白皮書,以及與模具冷卻和模擬相關的技術與學術資料。這些來源對設計階段有用,但現有來源資訊未提供共同生產基準、相同零件,或完成 QA 放行,無法將其方法與 K-Rain 和 EVCO 案例排名。
這項區別在現場很重要。熱模型可在鋼材製作前找出預測熱區或比較通道布局,但無法自行證明縮痕、翹曲、週期時間或尺寸變異已在機台上移動。放行門檻仍是量測後的零件:同一機台與模具的週期記錄、相關模穴或零件溫度、尺寸結果、外觀缺陷,以及決定生產能否繼續的 QA 極限。
研究與學術清單也指向進行中工作,而非封閉迴路的廠務結果。它們支持測試冷卻幾何與製程行為,但資料包未提供足夠細節將數值生產主張連結到這些方法。同樣限制也適用於 ANTEC-R 活動清單與原型模具文章:它們能指出技術主題或開發活動,但所提供資料無法建立可比的商業週期縮減。
下一步檢查是配對生產批次
對於評估保形冷卻的加工者,實務比較是在同一零件與機台上進行配對生產。分別記錄新舊冷卻時間,與射出、保壓及開模時間分開。在模具允許範圍內保持樹脂、射出量、模具溫度設定點與操作程序不變。然後檢查縮痕、翹曲、尺寸與能力,再將節省的秒數歸因於產能。
K-Rain 的結果說明為何必須區分貢獻者:約兩秒來自伺服升級,大部分報告的 10 秒減幅來自冷卻。EVCO 的結果加上品質檢查,縮痕減少且 Cpk 達 16.43。無法將週期改變連結到穩定零件與通過 QA 結果的廠務,只有試驗結果,尚未完成產能釋放。
下一個可檢查事件是加工者的配對試驗批次:保形嵌件必須跑完整個計劃生產窗口,QA 必須依現有規格放行量測後的零件,節省的週期才能成為排程產能。
編輯洞察
- 要判斷保形冷卻是否適合解決循環時間問題,該如何著手?
- 先測量零件在充填和保壓後仍保持高溫的位置,再將冷卻時間與注射、保壓、開模及取件時間分開。當模穴、模芯或滑塊有遠離直鑽通道的熱區時,保形通道才有意義;它無法解決機器速度或充填的限制。常見錯誤是未先確認冷卻才是瓶頸,就重新設計鑲件,之後卻把伺服或設定調整所節省的時間歸功於鑲件。
- 要把節省的秒數歸為產能,必須先固定哪些條件?
- 盡可能讓舊模具與修改後模具在同一台機台、相同樹脂、相同射出量、相同模具溫度設定及相同操作程序下運行。分別記錄注射、保壓、冷卻與開模時間,再比較成品的縮痕、翹曲、尺寸與製程能力。若試模同時包含伺服升級、模具設定調整或操作員變更,產能改善的歸屬就會混淆。
- 熱模擬結果能否直接放行保形冷卻模具投入生產?
- 不行。模擬可用來找出預測熱點與比較通道配置,但放行前仍需進行實際機台試模。試模紀錄應包含循環時間、模穴或零件溫度、尺寸檢查、外觀缺陷及品管驗收標準。單憑乾淨的熱場圖就認定縮痕或翹曲改善,是常見的錯誤。
- 什麼情況下噴流冷卻比積層製造保形鑲件更合適?
- 先檢查熱點位置。噴流冷卻適合深芯針或無法安裝保形鑲件的封閉區域,可使用槍鑽通道、插入式噴流冷卻器及脈衝空氣與水。在選擇前需確認芯針進出、密封、壓力、維護及高分子溫度反應。兩種方法並非互換,一套可到達多個深芯的系統,未必能改善表面冷卻不均。
- 縮短冷卻時間要成為排程產能,需要哪些品質證據?
- 需進行完整生產時段的試產批次,並由品管依現行規格放行。重點檢查縮痕、翹曲、尺寸與製程能力,而非只看循環時間。快速循環可能在模具達到穩態時暴露出熱漂移,因此僅靠開機初期數據不足以支持永久設定或產能規劃。
- 如何驗證保形鑲件的財務效益?
- 記錄鑲件成本、安裝工時、試模時間、預期釋放秒數及實際使用該模具的年產量,再以認可的零件單價而非理論機台速率計算回收期。數月內回收的案例,若循環瓶頸、年需求量或品質結果不同,就無法直接套用。下游製程、模具保養或客戶排程仍為瓶頸時,額外產能很容易被高估。
來源與參考
- 1.MoldMaking Technology. (2026, September 10). How metal AM cut mold cycle time by 20%. MoldMaking Technology.
- 2.EVCO Plastics. (2026, June 19). Case study: Conformal cooling transforms molding process. EVCO Plastics.
- 3.MoldMaking Technology. (2026, September 7). Deep-cavity cooling made easy. MoldMaking Technology.
- 4.Swapcard. ANTEC® 2026 event planning. Swapcard.
- 5.IOSR Journals. G2301017278. IOSR Journals.
- 6.University of Massachusetts Lowell. Ph.D. dissertation proposal defense. University of Massachusetts Lowell.
- 7.SOLIDWORKS. Plastics mold injection white paper. SOLIDWORKS.
- 8.MoldMaking Technology. 3D printing accelerates R&D process for prototyping molds. MoldMaking Technology.