

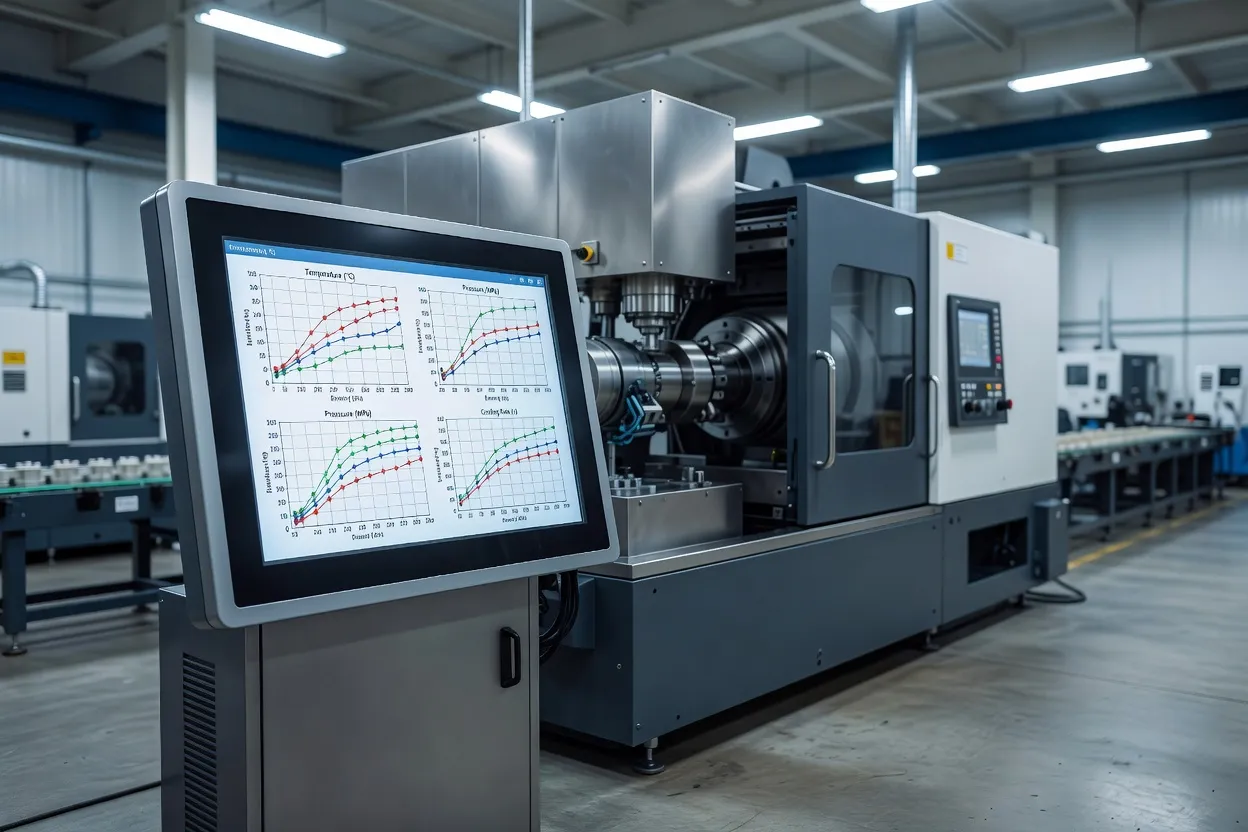
وصفت باي تك بلاستيكس نهجها في القولبة العلمية في الأول من أكتوبر 2026 حول مشكلة إنتاجية مألوفة: قد يفشل الجزء المقولب بعد تغييرات صغيرة في درجة الحرارة أو الضغط أو وقت التبريد. وأدرجت الشركة علامات الغرق والرذاذ والالتواء واللقطات القصيرة ضمن العيوب التي قد تؤثر على المكونات المعقدة لتجميعات السيارات من المستوى الثاني والأجهزة الطبية والإلكترونيات.
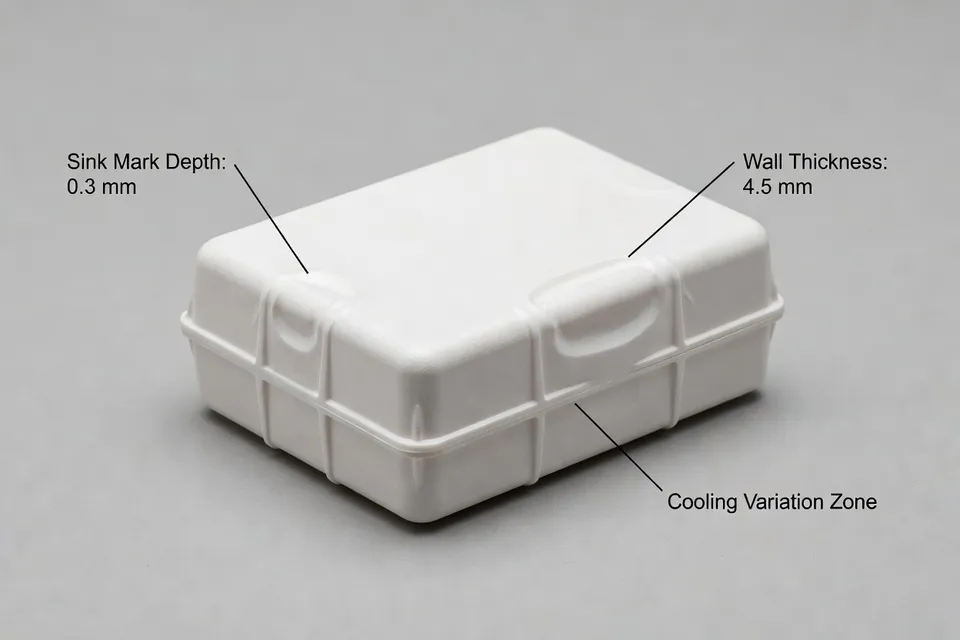
التحول المفيد يكمن في الانتقال من تسمية العيب إلى عزل المتغير العملية. علامة الغرق ليست إعدادا. والالتواء ليس سببا جذريا. كل منهما نتيجة ملحوظة يجب ربطها بالملء أو التعبئة أو التبريد أو درجة حرارة القالب أو سلوك المادة أو هندسة الجزء قبل أن يغير المعالج وصفة الآلة.
تغطي المصادر المقدمة نفس مشكلة التحكم من زوايا مختلفة. وتشمل دليلا لمعالجة البلاستيك لتحليل تدفق القالب ودراسة هندسية وورقة فنية وحالة التواء ومناقشة القولبة العلمية ومواد عن تصميم قوالب الجري الساخن. ولا تثبت تجربة مصنع مشتركة واحدة أو بوليمر واحد أو خط أساس إنتاجي مشترك. وتدعم الأدلة طريقة لتضييق الأسباب وليس نسبة تخفيض عيوب عالمية.
ابدأ بالجزء ووضع الفشل
تضع نشرة باي تك المشكلة في القولبة عالية الدقة حيث يمكن للتغييرات العملية الصغيرة أن تنتج تباينا في الجودة. وتهم أمثلتها لأن العيوب لا تتبع نفس المسار التشخيصي. تشير اللقطة القصيرة أولا إلى الملء غير المكتمل أو التدفق المقيد أو الضغط غير الكافي أو درجة الحرارة غير الملائمة أو نافذة العملية غير المتوازنة بشكل صحيح. وتثير علامة الغرق سؤالا مختلفا عن التعبئة والانكماش المحلي. وقد يتطلب الرذاذ الانتباه إلى الرطوبة أو المواد المتطايرة أو القص أو ظروف المعالجة. ويتطلب الالتواء مقارنة الانكماش والتبريد عبر الجزء.
لذلك يحتاج المشغل إلى كائن مقارنة مستقر: نفس الجزء والمادة والقالب والآلة وطريقة القياس. وقد يحدد الفحص البصري وحده الفشل لكنه لا يثبت ما إذا كان العيب تحرك بعد تغيير المعامل. وتحتاج ضمان الجودة إلى حد قبول محدد بينما تحتاج هندسة العملية إلى الإعدادات الفعلية والوقت الذي أنتج فيه الجزء.
لا توفر حزمة المصادر خط أساس رقمي مشترك لهذه العيوب. ولا تظهر معدل خردة قبل وبعد مشترك أو تغيير زمن الدورة أو نتيجة القدرة. وتبقى هذه الخلايا مفتوحة بدلا من استبدالها بادعاء عام بأن المحاكاة تحسن الجودة.
استخدم المحاكاة قبل تغيير الوصفة
تحليل تدفق القالب مفيد جدا قبل أن يبدأ الفريق في تغيير عدة إعدادات آلة في وقت واحد. وتصف مادة سوليدوركس بلاستيكس المقدمة محاكاة القولبة بالحقن كطريقة لفحص الملء والتعبئة والتبريد والسلوك المرتبط بالالتواء قبل تطوير الأداة أو أثناءه. وتعطي هذه التسلسل للفريق خريطة لمكان توقع ذهاب الذوبان وأين قد يخلق الضغط أو الحرارة أو خطوط اللحام أو الهواء أو التبريد غير المتساوي مخاطر.
يمكن للمعالج استخدام هذه الخريطة لتعيين اختبار لسبب فيزيائي. إذا تردد جبهة التدفق المتوقعة قرب قسم رفيع يمكن للتجربة فحص سرعة الملء أو درجة حرارة الذوبان أو حالة البوابة أو التنفيس مع تثبيت العوامل الأخرى. وإذا أشار التحليل إلى تبريد غير متساو يمكن لفريق الأداة فحص تخطيط قنوات التبريد ومقارنة درجات حرارة القالب المقاسة بدلا من مطالبة المشغل بالتعويض إلى أجل غير مسمى بضغط التعبئة.
لا تغلق المحاكاة الحلقة بنفسها. وتتنبأ بالسلوك من الهندسة وبيانات المادة والظروف الحدودية ومدخلات العملية المختارة. ولا يزال على المكبس صنع الجزء وعلى المصنع قياس النتيجة. ويصبح نمط الالتواء المتوقع دليلا إنتاجيا فقط بعد قياس الجزء المقولب مقابل نفس نظام الإحداثيات ومتطلب القبول.
تعامل مع الالتواء كمشكلة قياس
تظهر مادة مولد ميكينغ تكنولوجي عن الالتواء مع الرياح لماذا يجب أن تشمل تحقيق العيب الأداة والجزء وطريقة القياس. وقد ينتج الالتواء عن انكماش وتبريد غير متساويين لكن يجب على المصنع لا يزال تحديد مكان تحرك الجزء ومقدار تحركه وما إذا كانت النتيجة قابلة للتكرار عبر التجويف أو عبر التشغيلة.
تسجل التجربة المفيدة التجويف ودفعة الراتنج وإعدادات الآلة ودرجات حرارة القالب ووقت التبريد وعمر الجزء عند القياس. كما تميز بين فشل الأبعاد والملاحظة التجميلية. وقد يجتاز جزء يبدو ملتويا فحصا بصريا واحدا ويفشل في التثبيت أو المقياس أو قياس الإحداثيات. وتحدد الطريقة التي تختارها ضمان الجودة أي تغيير يعد تحسينا.
لا توفر المصادر قيمة التواء مشتركة يمكن نقلها إلى كل قالب. وتدعم تعليمات أضيق: اربط مخرجات المحاكاة بقياس أبعاد محدد ثم احتفظ بالأجزاء الفاشلة والإعدادات التي أنتجتها.
أبق أجهزة القالب في مناقشة التحكم
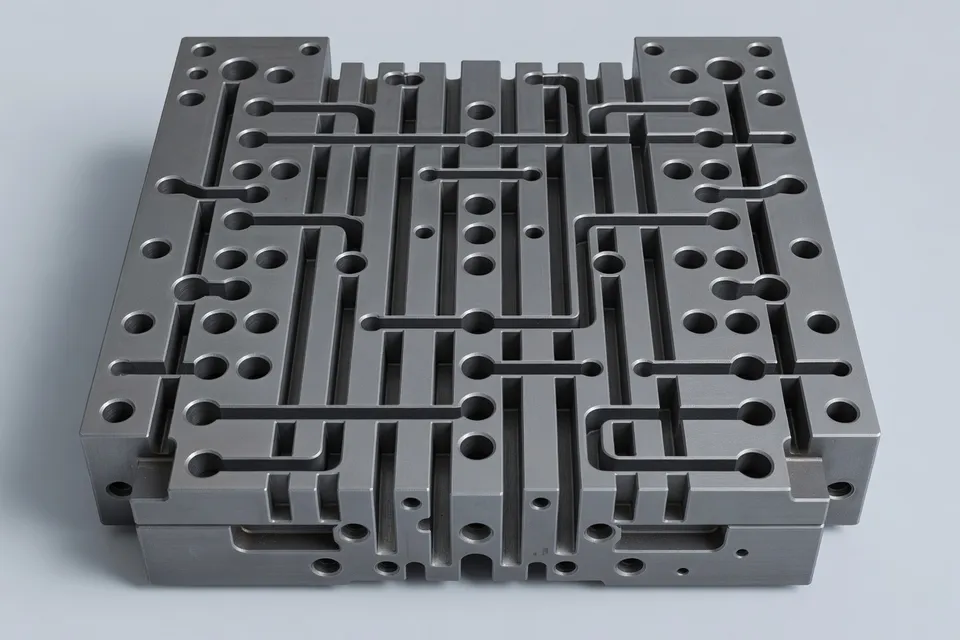
تضيف مادة الجري الساخن في الحزمة عنصرا آخر إلى سلسلة استكشاف الأخطاء. وتؤثر موقع البوابة وتوازن المجرى واختيار المكون والسلوك الحراري على كيفية وصول الذوبان إلى التجويف. ولا يمكن لوصفة الآلة التعويض بشكل موثوق عن أداة توزع الحرارة أو الضغط بشكل غير متساو.
تعين هذه التمييز المسؤولية. يتحكم المعالج في نافذة التشغيل المعتمدة والوصفة المسجلة. ويتحكم صانع القالب في مسار التدفق وترتيب التبريد والتنفيس وتفاصيل الجري الساخن ضمن تصميم الأداة. ويتحكم مورد الراتنج في إرشادات المادة ومعلومات الدفعة. وتقرر ضمان الجودة ما إذا كان الجزء يلبي معايير الإصدار. وعندما يبقى العيب بعد تغيير المعامل قد يعود الإجراء التالي إلى صيانة الأداة وليس تعديل الإنتاج.
ولا يعد إعادة تصميم الجري الساخن أو القالب نفس الحدث كتحسين إنتاجي معتمد. وتصف الحزمة آليات التصميم والشراكة لكنها لا توفر نتيجة إنتاجية مشتركة واحدة لجميع التطبيقات المذكورة. ولا يزال على المصنع التحقق من استقرار البدء وتوازن التجويف وتوحيد درجة الحرارة وأبعاد الجزء.
حوّل التحليل إلى تجربة محكومة
يمكن للمعالج تحويل آليات المصادر إلى ورقة تجربة دون معاملة المحاكاة كإجابة تلقائية:
- سجل العيب والتجويف ودفعة الراتنج والآلة ودرجة حرارة القالب ودرجة حرارة الذوبان وملف الملء وإعدادات التعبئة ووقت التبريد وزمن الدورة.
- اختر آلية مشتبهة واحدة مثل الملء غير المكتمل أو فقدان التعبئة المحلية أو الرطوبة أو التبريد غير المتساوي.
- غير مدخلا محكوما واحدا أو مجموعة محددة واحدة من المدخلات المرتبطة واحتفظ بالحالة الأصلية كخط أساس.
- قس الجزء بالطريقة التي تستخدمها ضمان الجودة للإصدار وليس فقط بالفحص البصري.
- قارن النتيجة مع نمط التدفق أو الضغط أو التبريد أو التشوه المتوقع.
- ارفض الإعداد إذا خفض عيبا واحدا لكنه أنشأ لقطة قصيرة أو وميضا أو فشلا أبعاديا أو دورة أطول أو حالة أخرى خارج المواصفات.
يبقي هذا التسلسل ادعاء التحسين متناسبا مع الأدلة. ويمكن لدراسة المحاكاة تضييق الاختبار. ويمكن لتجربة القولبة إظهار ما إذا كانت الآلية المتوقعة تظهر على المكبس. ويمكن لدراسة القدرة أو تشغيل الإنتاج المتكرر إثبات ما إذا كان الإعداد يبقى مستقرا.
الحدث القابل للتحقق التالي هو دفعة تجربة محكومة تسجل فيها المصنع موقع العيب المتوقع والتغيير المعاملي المختار ونتيجة قياس الجزء وقرار إصدار ضمان الجودة. وحتى يوجد هذا السجل تبقى المحاكاة أداة اختيار معاملات وليست برهانا على نتيجة إنتاجية مغلقة الحلقة.
رؤى تحريرية
- متى يتوقف المشغل عن تعديل إعدادات الماكينة ويفحص القالب؟
- افحص البوابة وتوازن المجرى وفتحات التهوية وقنوات التبريد وتجانس درجة حرارة المجرى الساخن عندما يستمر العيب بعد تجربة محكومة للمعاملات. لا يمكن للوصفة تصحيح توزيع الذوبان غير المتساوي أو التبريد بشكل موثوق، رغم أن المشغلين غالباً ما يستمرون في زيادة ضغط التعبئة لأنه أسرع من فتح إجراء صيانة الأداة. تحقق من توازن التجويف ودرجات حرارة القالب المقاسة وأبعاد الجزء قبل الموافقة على تغيير القالب كتحسين إنتاجي.
- ما الذي يجب تثبيته قبل أن توجه نتائج المحاكاة تجربة التشكيل؟
- سجل هندسة الجزء الفعلية وبيانات المادة وتخطيط القالب ومدخلات العملية وظروف الحدود المستخدمة في النموذج، ثم قارنها بالمكبس والأداة على أرض المصنع. إذا استخدم النموذج درجات حرارة اسمية أو ملف تعبئة مفترض بينما يعمل الإنتاج بقيم مختلفة، فإن نمط الضغط أو التبريد أو الالتواء المتوقع لا يعد سوى نقطة بداية. احتفظ بالإعدادات الأصلية كخط أساس وغير سبباً مشتبهاً به في كل مرة.
- كيف تثبت المنشأة أن تعديل الالتواء حسّن الجزء وليس الفحص؟
- قس نفس الميزة بنفس التجهيزة أو المقياس أو طريقة الإحداثيات، وسجل التجويف ودفعة الراتنج ودرجات حرارة القالب وزمن التبريد وعمر الجزء. لا يكفي المظهر البصري وحده لإثبات ما إذا كان الجزء تحرك أقل أو تغيرت زاوية الفحص؛ فقد يجتاز الجزء الملتوي الفحص البصري ويفشل في مقياس الإفراج. قارن الأجزاء المتكررة بالحد البعدي المحدد قبل تغيير النافذة المعتمدة.
- هل تستطيع المحاكاة تحديد نسبة تخفيض عيوب عامة للتشكيل بالحقن؟
- لا. يمكنها تضييق الآلية المحتملة واختيار تجربة فيزيائية أكثر كفاءة، لكن المقال لا يقدم بوليمر مشترك أو قالب أو خط أساس للماكينة أو معدل خردة أو نتيجة قدرة يمكن نقل نسبة منها. اعتبر التوقع دليلاً على ما يجب اختباره وليس برهاناً على أداء الإنتاج؛ والفشل المعتاد هو الادعاء بتحسين الجودة بعد عينة واحدة مقبولة بصرياً.
- ما الذي يجب تسجيله في ورقة التجربة المحكومة قبل تغيير نافذة العملية؟
- سجل موقع العيب والتجويف ودفعة الراتنج والماكينة والقالب ودرجات حرارة الذوبان والقالب وملف التعبئة وإعدادات التعبئة وزمن التبريد وزمن الدورة والآلية المتوقعة والنتيجة المقاسة وقرار إفراج ضمان الجودة. حدد حد القبول قبل التشغيل، لأن إعداداً يزيل علامة الغرق لكنه يُنشئ وميضاً أو لقطة قصيرة أو فشلاً بعدياً أو دورة أطول ليس تحسيناً. كرر الشرط بما يكفي لإثبات الاستقرار بدلاً من الموافقة على جزء واحد ملائم.
المصادر والمراجع
- 1.Baytech Plastics. (2026, October 5). News. Baytech Plastics.
- 2.China Plastics Exhibition. Abstract 5626. China Plastics Exhibition.
- 3.Jurnal Venus. Article 1628. Jurnal Venus.
- 4.Seawin Industrial. Mold flow analysis insights for curved IoT sensor enclosure. Seawin Industrial.
- 5.The International Journal of Advanced Manufacturing Technology. Article associated with DOI 10.1007/s00170-026-17702-9. The International Journal of Advanced Manufacturing Technology.
- 6.MoldMaking Technology. Taking aim at warpage with windage 2. MoldMaking Technology.
- 7.SOLIDWORKS. Plastics mold injection. SOLIDWORKS.
- 8.MoldMaking Technology. Hot runner mold component partnerships lead to innovative mold designs. MoldMaking Technology.