

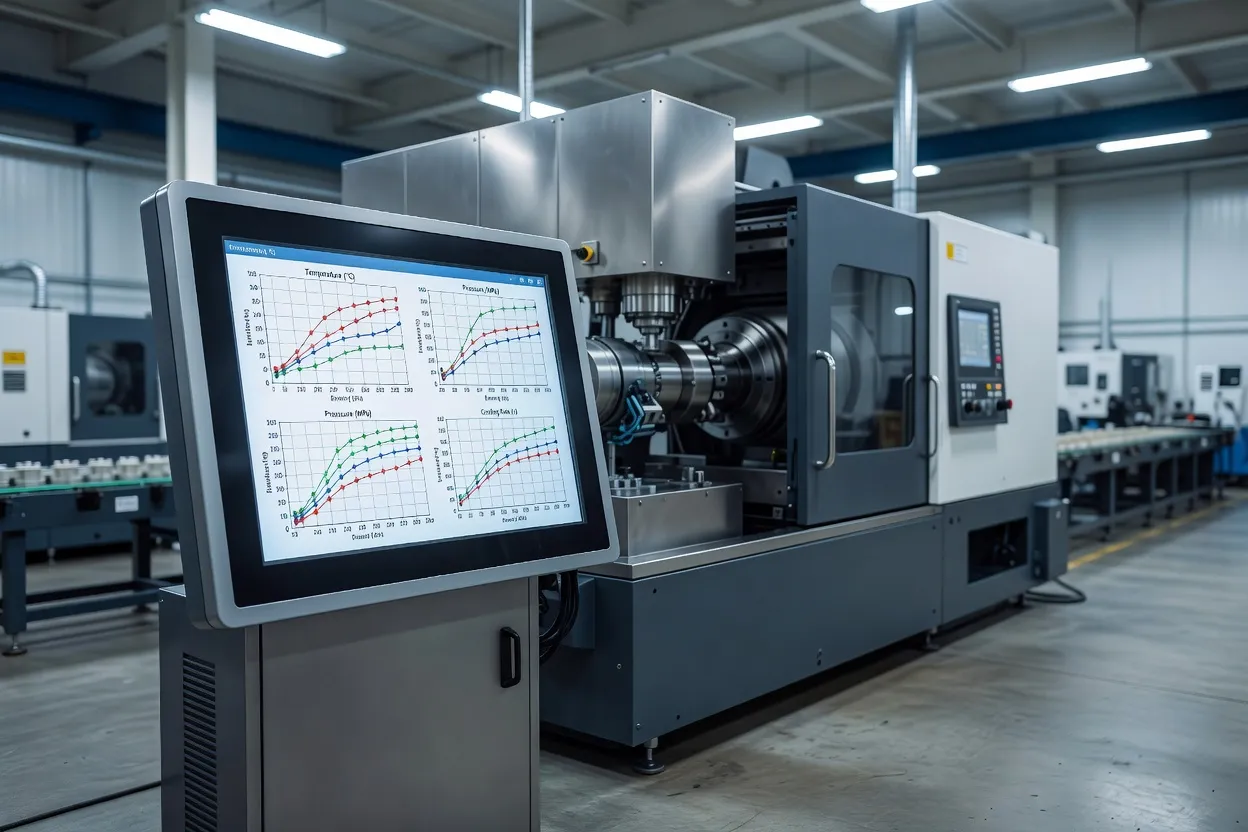
ベイテック・プラスチックスは2026年10月1日、科学的手法による成形アプローチを、生産現場でよくある問題を中心に説明した。成形品は温度、圧力、冷却時間のわずかな変化で不良になることがある。同社は自動車Tier2部品、医療機器、電子部品向けの複雑形状品で発生しやすい欠陥として、シンクマーク、スプレイ、そり、ショートショットを挙げた。
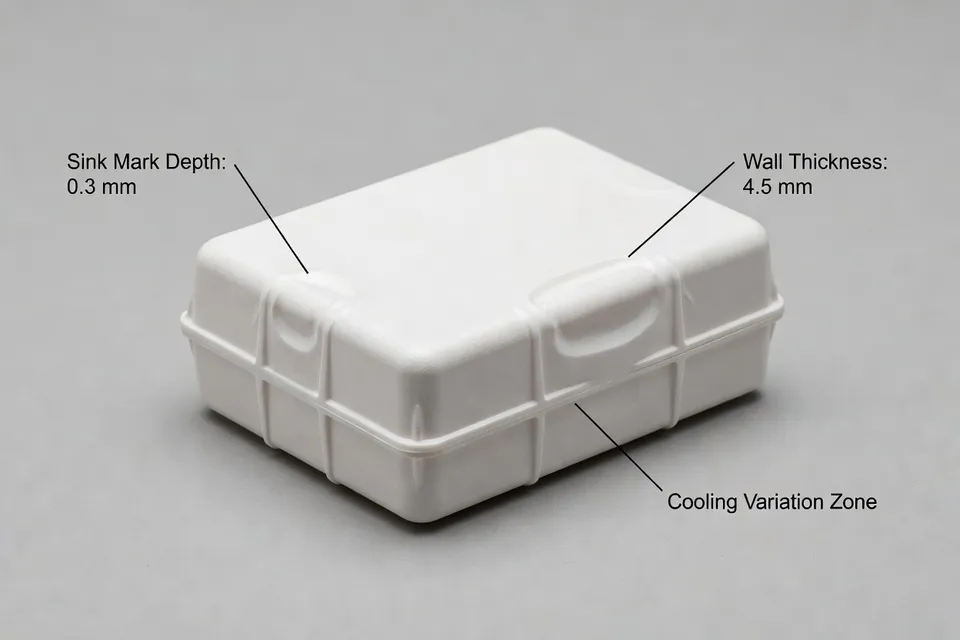
有用な転換点は、欠陥名を挙げることから工程変数を特定することへ移ることにある。シンクマークは設定値ではない。そりは根本原因ではない。いずれも観察された結果であり、充填、保持、冷却、金型温度、材料挙動、部品形状のいずれかと結びつけてから加工者が成形機のレシピを変更する必要がある。
提供された資料は同じ制御問題を異なる角度から扱っている。金型フロー解析のガイド、工学的研究、技術論文、そり事例、科学的手法による成形の議論、ホットランナー金型設計に関する資料が含まれる。共通の試作、共通のポリマー、共通の生産ベースラインは示されていない。証拠が支えるのは原因を絞り込む手法であり、普遍的な不良低減率ではない。
部品と不良モードから始める
ベイテック・プラスチックスのニュースは、高精度成形における問題を位置づけている。小さな工程変化が品質変動を生むからだ。事例が重要なのは、欠陥ごとに診断経路が異なる点にある。ショートショットはまず充填不足、流動制限、圧力不足、温度不足、またはバランスの取れていないプロセスウィンドウを指す。シンクマークは保持と局所収縮に関する別の問いを提起する。スプレイは水分、揮発成分、せん断、加工条件への注意を必要とする場合がある。そりは部品全体の収縮と冷却の比較を要する。
したがってオペレーターには安定した比較対象が必要になる。同一部品、同一材料、同一金型、同一成形機、同一測定方法である。目視検査だけで不良を特定できるが、パラメータ変更後に不良が移動したかどうかを確認することはできない。QAには明確な合格限界が必要であり、プロセスエンジニアリングには実際の設定値と成形時刻が必要である。
資料群はこれらの欠陥に関する共通の数値ベースラインを提供していない。共通の前後不良率、サイクルタイム変化、工程能力結果も示していない。それらの項目は空欄のまま残されており、一般的な「シミュレーションで品質が向上する」という主張に置き換えられていない。
レシピ変更前にシミュレーションを活用する
モールドフロー解析は、複数の機械設定を一度に変更し始める前に最も役立つ。提供されたSolidWorks Plasticsの資料は、射出成形シミュレーションを充填、保持、冷却、そり挙動をツール開発前または開発中に調べる手段として説明している。この手順により、溶融樹脂がどこへ向かい、圧力、温度、ウェルドライン、エア、冷却ムラがリスクを生む箇所をチームが把握できる。
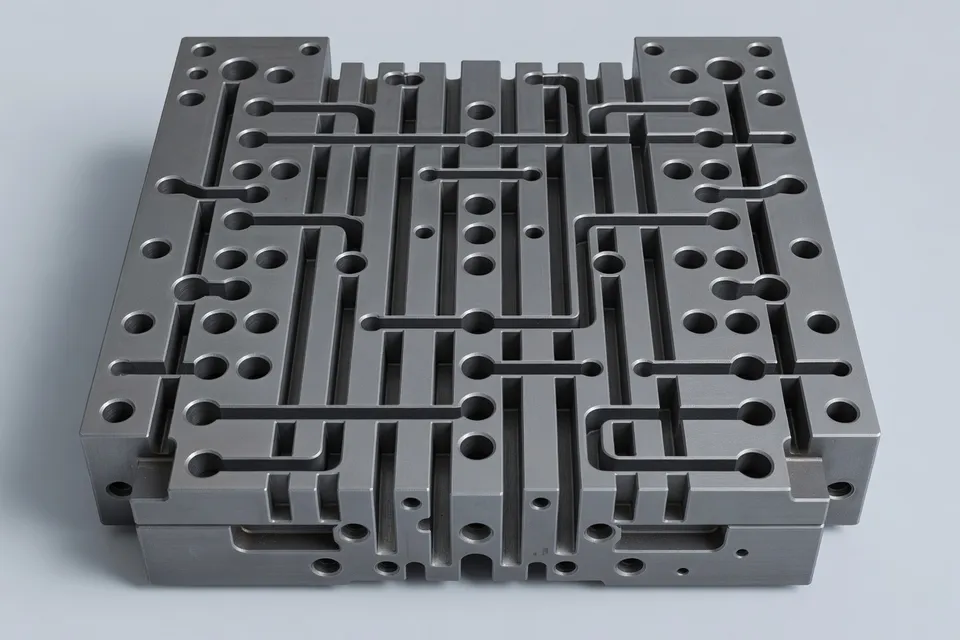
加工者はこのマップを使って物理的原因に試験を割り当てられる。予測されたフローフロントが薄肉部近傍で停滞する場合、充填速度、溶融温度、ゲート状態、ベントを他の因子を一定に保ちながら検証できる。解析が冷却ムラを指摘する場合、冷却回路配置を点検し、金型温度を測定して比較できる。オペレーターに保持圧力で無期限に補償させる必要はなくなる。
シミュレーションは単独でループを閉じない。形状、材料データ、境界条件、選択したプロセス入力から挙動を予測するだけである。実際の成形はプレスが行い、測定は工場が行う。予測されたそりパターンが生産証拠になるのは、成形品が同一座標系と合格要件で測定された後である。
そりを測定問題として扱う
MoldMaking Technologyのそりと風量に関する資料は、欠陥調査にツール、部品、測定方法を含める必要性を示している。そりは不均一な収縮と冷却から生じるが、工場は部品がどこへ、どれだけ移動したか、キャビティ間やロット間で再現性があるかを依然として確定しなければならない。
有用な試作ではキャビティ、樹脂ロット、機械設定、金型温度、冷却時間、測定時の部品経過時間を記録する。また寸法不良と外観観察を区別する。ねじれたように見える部品が目視検査で合格し、治具、ゲージ、または三次元測定で不合格になる場合がある。QAが選ぶ方法によって、どの変化が改善とみなされるかが決まる。
資料群はすべての金型に転用可能な共通のそり値を提供していない。より狭い指示を支えている。シミュレーション出力を定義された寸法測定に結びつけ、不良品とその設定を保持せよ、というものだ。
金型ハードウェアを制御議論に残す
パケット内のホットランナー資料はトラブルシューティング連鎖に別の要素を加える。ゲート位置、ランナーバランス、部品選定、熱的挙動は溶融樹脂がキャビティへ到達する方法に影響する。機械レシピは熱や圧力を不均一に分配するツールを確実に補償できない。
この区別は責任の所在を明確にする。加工者は承認された運転窓と記録されたレシピを管理する。金型メーカーはツール設計内の流路、冷却配置、ベント、ホットランナー詳細を管理する。樹脂サプライヤーは材料ガイダンスとロット情報を管理する。QAは部品がリリース基準を満たすかを判断する。パラメータ変更後も欠陥が残る場合、次の行動は生産調整ではなく金型メンテナンスに属する可能性がある。
ホットランナーまたは金型再設計は検証済み生産改善とは異なる。パケットは設計とパートナーシップの仕組みを記述するが、挙げられたすべての用途に共通の生産結果は提供していない。工場は依然として立ち上げ安定性、キャビティバランス、温度均一性、部品寸法を検証しなければならない。
解析を制御された試作へ変換する
加工者は資料のメカニズムを試作シートに変換できる。シミュレーションを自動回答として扱わずに:
- 欠陥、キャビティ、樹脂ロット、機械、金型温度、溶融温度、充填プロファイル、保持設定、冷却時間、サイクルタイムを記録する。
- 不完全充填、局所保持不足、水分、冷却ムラなど、疑わしいメカニズムを1つ選択する。
- 1つの制御入力または1つの定義されたリンク入力群を変更し、元の条件をベースラインとして保持する。
- QAがリリースに用いる方法で部品を測定する。目視検査だけではない。
- 予測されたフロー、圧力、冷却、変形パターンと結果を比較する。
- 1つの欠陥を低減してもショートショット、バリ、寸法不良、サイクル延長、または他の仕様外条件を生む設定は拒否する。
この手順により改善主張を証拠に比例させる。シミュレーション研究は試験を絞り込める。成形試作は予測されたメカニズムがプレス上で現れるかを示せる。工程能力調査または繰り返し生産は設定が安定しているかを確立できる。
次に確認可能な事象は、予測欠陥位置、選択パラメータ変更、測定部品結果、QAリリース判定を記録した制御試作ロットである。その記録が存在するまで、シミュレーションはパラメータ選択ツールであり、閉ループ生産結果の証明ではない。
編集部の見解
- 成形機の設定をこれ以上いじらず、金型点検に切り替えるべきタイミングは?
- パラメータを制御して試した後も欠陥が続く場合は、ゲート、ランナーバランス、ベント、冷却チャネル、ホットランナーの温度均一性を点検する。レシピでは溶融樹脂の不均一分布や冷却を確実に修正できないが、オペレーターは工具メンテナンスより速いからとパッキング圧力を上げ続けがちだ。金型変更を生産改善として承認する前に、キャビティバランス、測定した金型温度、部品寸法を確認せよ。
- シミュレーション結果を成形トライの指針にする前に、何を揃えておく必要があるか?
- モデルで使った実際の部品形状、材料データ、金型レイアウト、プロセス入力、境界条件を記録し、現場のプレスと工具と照合する。モデルが公称温度や仮定の充填プロファイルを使っているのに、生産では異なる値で走っている場合、予測される圧力、冷却、反りパターンはあくまで出発点に過ぎない。元の設定をベースラインに残し、疑わしい原因を一つずつ変えていく。
- 反り対策で部品が本当に良くなったのか、検査が変わっただけではないことをどう証明するか?
- 同じ特徴を同じ治具、ゲージ、または座標測定法で測り、キャビティ、樹脂ロット、金型温度、冷却時間、部品の経過時間を記録する。目視だけでは部品の動きが減ったのか、検査角度が変わったのか判別できない。ねじれた部品が目視で合格してもリリースゲージで不合格になる場合がある。寸法限界を定義した上で、繰り返し成形した部品を比較してから承認窓を変更する。
- シミュレーションで射出成形の欠陥低減率を普遍的に示せるか?
- できない。原因の可能性を絞り、効率的な実トライを選ぶ手助けにはなるが、記事には共通のポリマー、金型、機械ベースライン、スクラップ率、能力結果が示されていないため、数値を移行できない。予測は「何を試すか」の根拠として扱い、生産性能の証明とはしない。よくある失敗は、目視で合格した1ショットだけで品質改善を主張することだ。
- プロセス窓を変更する前に、制御トライシートに何を記載しておくべきか?
- 欠陥位置、キャビティ、樹脂ロット、機械と金型、溶融温度と金型温度、充填プロファイル、パッキング設定、冷却時間、サイクルタイム、予測した原因、測定結果、QAリリース判定を記録する。実行前に合格限界を定義しておく。ヒケが消えてもバリやショートショット、寸法不良、サイクル延長が生じる設定は改善ではない。単発の良好品で承認せず、安定性を確認できる回数繰り返す。
出典・参考文献
- 1.Baytech Plastics. (2026, October 5). News. Baytech Plastics.
- 2.China Plastics Exhibition. Abstract 5626. China Plastics Exhibition.
- 3.Jurnal Venus. Article 1628. Jurnal Venus.
- 4.Seawin Industrial. Mold flow analysis insights for curved IoT sensor enclosure. Seawin Industrial.
- 5.The International Journal of Advanced Manufacturing Technology. Article associated with DOI 10.1007/s00170-026-17702-9. The International Journal of Advanced Manufacturing Technology.
- 6.MoldMaking Technology. Taking aim at warpage with windage 2. MoldMaking Technology.
- 7.SOLIDWORKS. Plastics mold injection. SOLIDWORKS.
- 8.MoldMaking Technology. Hot runner mold component partnerships lead to innovative mold designs. MoldMaking Technology.