

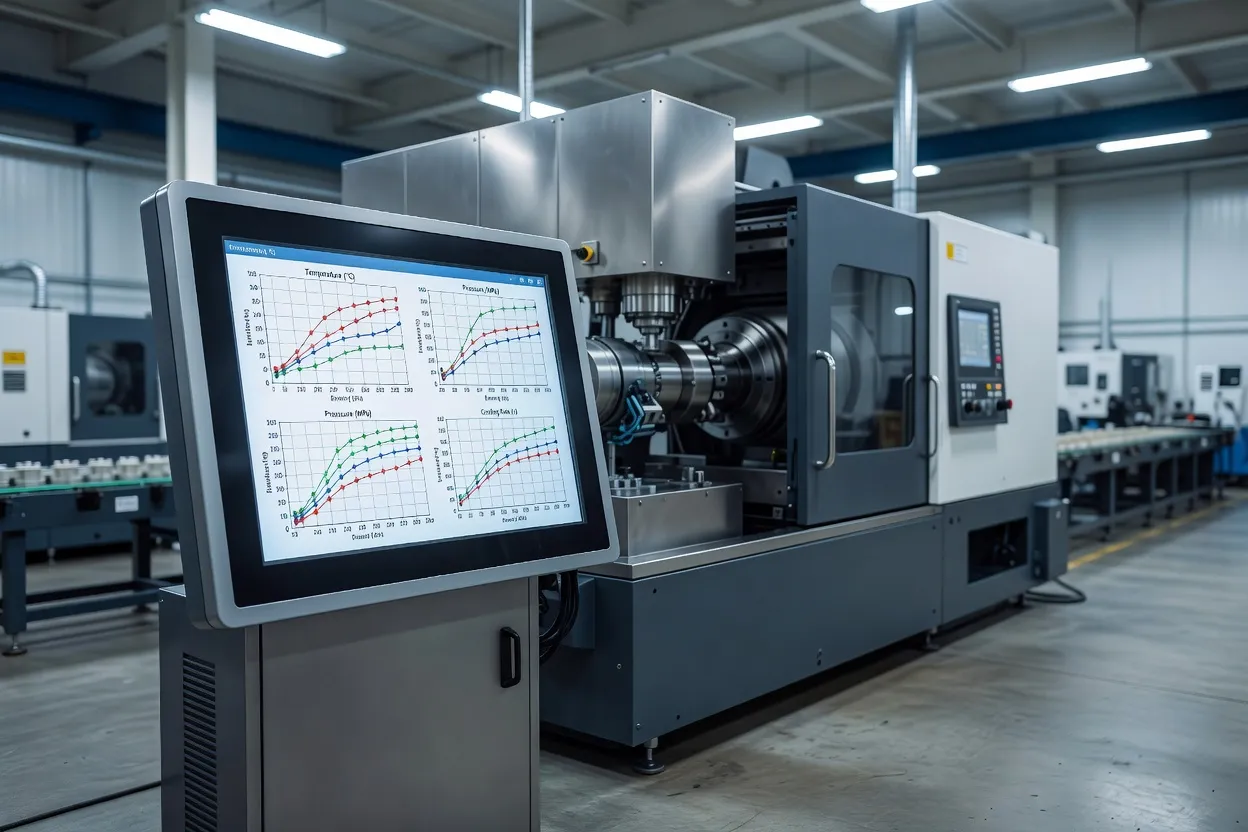
Bay Tech Plastics는 2026년 10월 1일 과학적 성형 접근법을 생산 현장에서 흔히 겪는 문제로 설명했다. 성형 부품이 온도, 압력, 냉각 시간의 작은 변화로 불량이 발생할 수 있다는 점이다. 회사는 자동차 2차 협력사, 의료 기기, 전자 제품용 복잡 부품에서 발생하는 싱크 마크, 스플레이, 워피지, 숏 샷 같은 결함을 나열했다.
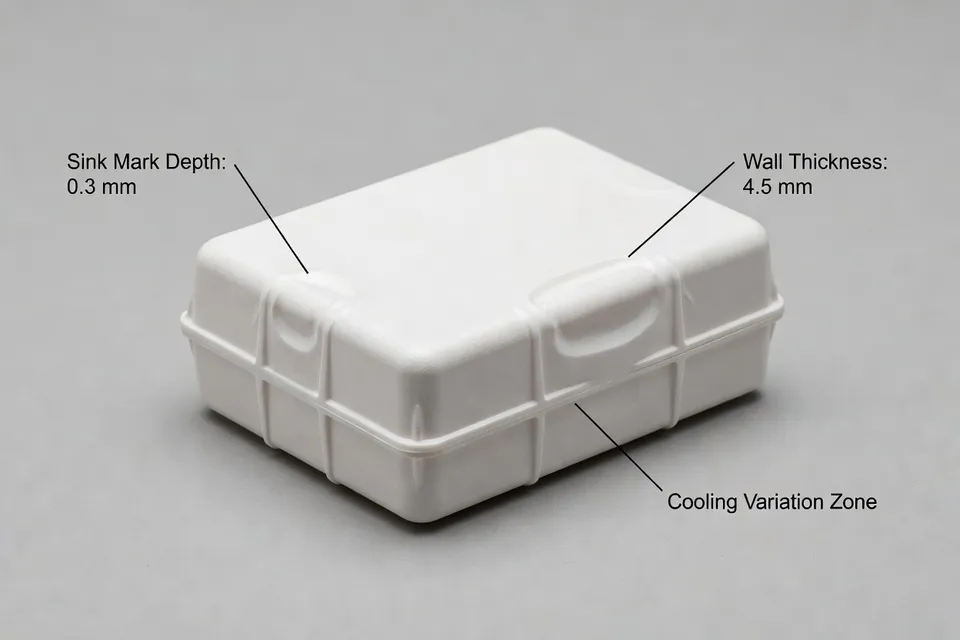
유용한 변화는 결함 이름을 붙이는 데서 공정 변수를 분리하는 쪽으로 이동하는 것이다. 싱크 마크는 설정이 아니다. 워피지도 근본 원인이 아니다. 각각은 충전, 패킹, 냉각, 금형 온도, 재료 거동, 부품 형상과 연결해야 하는 관찰 결과이며, 그 후에야 작업자가 기계 레시피를 바꾼다.
제공된 자료는 같은 제어 문제를 다른 각도에서 다룬다. 플라스틱 가공 가이드, 금형 유동 해석, 엔지니어링 연구, 기술 논문, 워피지 사례, 과학적 성형 논의, 핫러너 금형 설계 자료가 포함된다. 이들은 공통 시험, 동일 폴리머, 공유 생산 기준을 제시하지 않는다. 증거는 원인 좁히기 방법이지 범용 불량 감소율이 아니다.
부품과 불량 모드부터 시작
Bay Tech의 기사는 고정밀 성형에서 작은 공정 변화가 품질 변동을 일으킬 수 있다는 점을 강조한다. 결함마다 진단 경로가 다르기 때문에 사례가 중요하다. 숏 샷은 먼저 불완전 충전, 유동 제한, 압력 부족, 온도 부족, 불균형 공정 윈도를 가리킨다. 싱크 마크는 패킹과 국부 수축에 대한 다른 질문을 제기한다. 스플레이는 수분, 휘발성 물질, 전단, 공정 조건을 살펴야 할 수 있다. 워피지는 부품 전체의 수축과 냉각 비교가 필요하다.
작업자는 안정적인 비교 대상이 필요하다. 동일 부품, 재료, 금형, 기계, 측정 방법이다. 육안 검사만으로는 불량을 확인할 수 있지만, 파라미터 변경 후 불량이 이동했는지 알 수 없다. 품질 보증은 명확한 합격 한도가 필요하고, 공정 엔지니어링은 실제 설정과 생산 시점이 필요하다.
자료 패킷은 이 결함들에 대한 공통 수치 기준을 제공하지 않는다. 공통 전후 스크랩율, 사이클 타임 변화, 능력 결과도 보여주지 않는다. 그 칸들은 일반적인 시뮬레이션 품질 향상 주장으로 대체되지 않고 비어 있다.
레시피 변경 전에 시뮬레이션 사용
금형 유동 해석은 팀이 여러 기계 설정을 한꺼번에 바꾸기 전에 가장 유용하다. 제공된 SolidWorks 플라스틱 자료는 충전, 패킹, 냉각, 워피지 관련 거동을 툴 개발 전이나 개발 중에 검토하는 방법으로 사출 성형 시뮬레이션을 설명한다. 이 순서는 용융물이 어디로 갈지, 압력, 온도, 웰드 라인, 공기, 불균일 냉각이 어디서 위험을 만들 수 있는지 지도를 제공한다.
프로세서는 이 지도를 이용해 물리적 원인에 시험을 할당할 수 있다. 예측 유동 전선이 얇은 구간 근처에서 지연되면, 다른 요소를 고정하고 충전 속도, 용융 온도, 게이트 상태, 벤팅을 검토할 수 있다. 해석이 불균일 냉각을 지적하면, 툴 팀은 냉각 채널 배치를 점검하고 측정된 금형 온도를 비교할 수 있다.
시뮬레이션은 스스로 루프를 닫지 않는다. 형상, 재료 데이터, 경계 조건, 선택된 공정 입력으로부터 거동을 예측할 뿐이다. 프레스는 여전히 부품을 만들어야 하고, 공장은 결과를 측정해야 한다. 예측된 워피지 패턴은 성형 부품이 동일 좌표계와 합격 기준으로 측정된 후에야 생산 증거가 된다.
워피지를 측정 문제로 다루기
MoldMaking Technology의 워피지와 윈디지 자료는 결함 조사가 툴, 부품, 측정 방법을 포함해야 하는 이유를 보여준다. 워피지는 불균일 수축과 냉각으로 발생할 수 있지만, 공장은 부품이 어디로, 얼마나 이동했는지, 캐비티나 런 전체에서 반복되는지 결정해야 한다.
유용한 시험은 캐비티, 수지 로트, 기계 설정, 금형 온도, 냉각 시간, 측정 시 부품 경과 시간을 기록한다. 치수 불량과 외관 관찰을 구분하기도 한다. 비틀린 것처럼 보이는 부품이 육안 검사에서는 합격하고, 치구, 게이지, 좌표 측정에서는 불합격할 수 있다. 품질 보증이 선택한 방법이 어떤 변화가 개선인지 결정한다.
자료는 모든 금형에 적용할 수 있는 공통 워피지 값을 제공하지 않는다. 더 좁은 지침을 지지한다. 시뮬레이션 출력을 정의된 치수 측정과 연결한 다음, 불량 부품과 그 설정을 보관하라는 것이다.
금형 하드웨어를 제어 논의에 유지
패킷의 핫러너 자료는 문제 해결 사슬에 또 다른 대상을 추가한다. 게이트 위치, 러너 밸런스, 부품 선택, 열 거동은 용융물이 캐비티에 도달하는 방식에 영향을 준다. 기계 레시피는 열이나 압력을 불균일하게 분배하는 툴을 안정적으로 보상할 수 없다.
이 구분은 책임을 할당한다. 프로세서는 승인된 작동 윈도와 기록된 레시피를 제어한다. 금형 제작자는 툴 설계 내 유동 경로, 냉각 배치, 벤팅, 핫러너 세부 사항을 제어한다. 수지 공급사는 재료 가이드와 로트 정보를 제어한다. 품질 보증은 부품이 출하 기준을 충족하는지 결정한다. 파라미터 변경 후에도 결함이 남으면 다음 조치는 생산 조정이 아니라 툴 유지보수에 속할 수 있다.
핫러너나 금형 재설계는 검증된 생산 개선과 같은 이벤트가 아니다. 패킷은 설계와 파트너십 메커니즘을 설명하지만, 인용된 모든 적용 분야에 대한 단일 공유 생산 결과를 제공하지 않는다. 공장은 여전히 스타트업 안정성, 캐비티 밸런스, 온도 균일성, 부품 치수를 확인해야 한다.
분석을 제어된 시험으로 전환
프로세서는 시뮬레이션을 자동 답변으로 취급하지 않고, 자료의 메커니즘을 시험 시트로 전환할 수 있다.
- 결함, 캐비티, 수지 로트, 기계, 금형 온도, 용융 온도, 충전 프로파일, 패킹 설정, 냉각 시간, 사이클 타임을 기록한다.
- 불완전 충전, 국부 패킹 손실, 수분, 불균일 냉각 등 의심 메커니즘 하나를 선택한다.
- 제어된 입력 하나 또는 연결된 입력 그룹 하나를 변경하고, 원래 조건을 기준으로 유지한다.
- 품질 보증이 출하에 사용하는 방법으로 부품을 측정하며, 육안 검사만 사용하지 않는다.
- 결과를 예측된 유동, 압력, 냉각, 변형 패턴과 비교한다.
- 한 결함은 줄이지만 숏 샷, 플래시, 치수 불량, 사이클 연장, 다른 규격 외 조건을 만드는 설정은 거부한다.
이 순서는 개선 주장을 증거에 비례하게 유지한다. 시뮬레이션 연구는 시험을 좁힐 수 있다. 성형 시험은 예측된 메커니즘이 프레스에서 나타나는지 보여줄 수 있다. 능력 연구나 반복 생산 런은 설정이 안정적인지 확인할 수 있다.
다음으로 확인할 수 있는 이벤트는 공장에서 예측된 결함 위치, 선택된 파라미터 변경, 측정된 부품 결과, 품질 보증 출하 결정을 기록하는 제어된 시험 로트다. 그 기록이 존재할 때까지 시뮬레이션은 폐쇄 루프 생산 결과의 증거가 아니라 파라미터 선택 도구로 남는다.
편집 인사이트
- 기계 설정을 더 이상 조정하지 말고 금형을 점검해야 할 때는 언제인가?
- 제한된 파라미터 시험 후에도 결함이 계속되면 게이트, 러너 밸런스, 벤트, 냉각 채널, 핫러너 온도 균일성을 점검하십시오. 레시피로는 용융 분포 불균일이나 냉각 문제를 안정적으로 잡을 수 없습니다. 작업자들이 툴 유지보수보다 빠르다는 이유로 패킹 압력을 계속 올리는 경우가 많습니다. 금형 변경을 생산 개선으로 승인하기 전에 캐비티 밸런스, 측정된 금형 온도, 부품 치수를 확인하십시오.
- 시뮬레이션 결과가 성형 시험을 이끌기 전에 먼저 맞춰야 할 것은 무엇인가?
- 모델에 사용된 실제 부품 형상, 재료 데이터, 금형 레이아웃, 공정 입력값, 경계 조건을 기록한 후 현장의 프레스와 툴과 비교하십시오. 모델이 공칭 온도나 가정된 충전 프로파일을 쓰는데 생산에서는 다른 값으로 운전한다면 예측된 압력, 냉각, 뒤틀림 패턴은 단지 시작점일 뿐입니다. 원래 설정을 기준으로 삼고 의심되는 원인 하나씩만 변경하십시오.
- 성형 공장에서 뒤틀림 조정이 부품을 개선했는지, 검사 방식이 달라진 것인지 어떻게 증명해야 하는가?
- 동일한 치수를 동일한 치구, 게이지 또는 좌표 측정법으로 측정하고, 캐비티, 수지 로트, 금형 온도, 냉각 시간, 부품 경과 시간을 기록하십시오. 시각적 외관만으로는 부품이 덜 움직였는지 검사 각도가 달라졌는지 알 수 없습니다. 뒤틀린 부품이 육안 검사는 통과하고 해제 게이지는 불합격할 수 있습니다. 승인된 치수 한계와 반복 부품을 비교한 후 승인된 창을 변경하십시오.
- 시뮬레이션이 사출 성형의 보편적인 결함 감소율을 제시할 수 있는가?
- 아니요. 가능한 메커니즘을 좁히고 더 효율적인 물리적 시험을 선택할 수는 있지만, 이 기사에는 공유된 폴리머, 금형, 기계 기준, 스크랩율 또는 능력 결과가 없으므로 백분율을 전이할 수 없습니다. 예측을 시험할 내용에 대한 증거로 취급하고 생산 성능의 증명으로 여기지 마십시오. 흔한 실패는 시각적으로 양호한 샘플 하나 후에 품질 개선을 주장하는 것입니다.
- 공정 창을 변경하기 전에 제어 시험 시트에 무엇을 기록해야 하는가?
- 결함 위치, 캐비티, 수지 로트, 기계와 금형, 용융 및 금형 온도, 충전 프로파일, 패킹 설정, 냉각 시간, 사이클 시간, 예측 메커니즘, 측정 결과, QA 해제 결정을 기록하십시오. 실행 전에 합격 한계를 정의하십시오. 싱크 마크는 없애지만 플래시, 미성형, 치수 불량 또는 사이클 연장을 일으키는 설정은 개선이 아닙니다. 단일 양호 부품이 아니라 안정성을 확립할 수 있을 만큼 조건을 반복하십시오.
출처 및 참고자료
- 1.Baytech Plastics. (2026, October 5). News. Baytech Plastics.
- 2.China Plastics Exhibition. Abstract 5626. China Plastics Exhibition.
- 3.Jurnal Venus. Article 1628. Jurnal Venus.
- 4.Seawin Industrial. Mold flow analysis insights for curved IoT sensor enclosure. Seawin Industrial.
- 5.The International Journal of Advanced Manufacturing Technology. Article associated with DOI 10.1007/s00170-026-17702-9. The International Journal of Advanced Manufacturing Technology.
- 6.MoldMaking Technology. Taking aim at warpage with windage 2. MoldMaking Technology.
- 7.SOLIDWORKS. Plastics mold injection. SOLIDWORKS.
- 8.MoldMaking Technology. Hot runner mold component partnerships lead to innovative mold designs. MoldMaking Technology.