

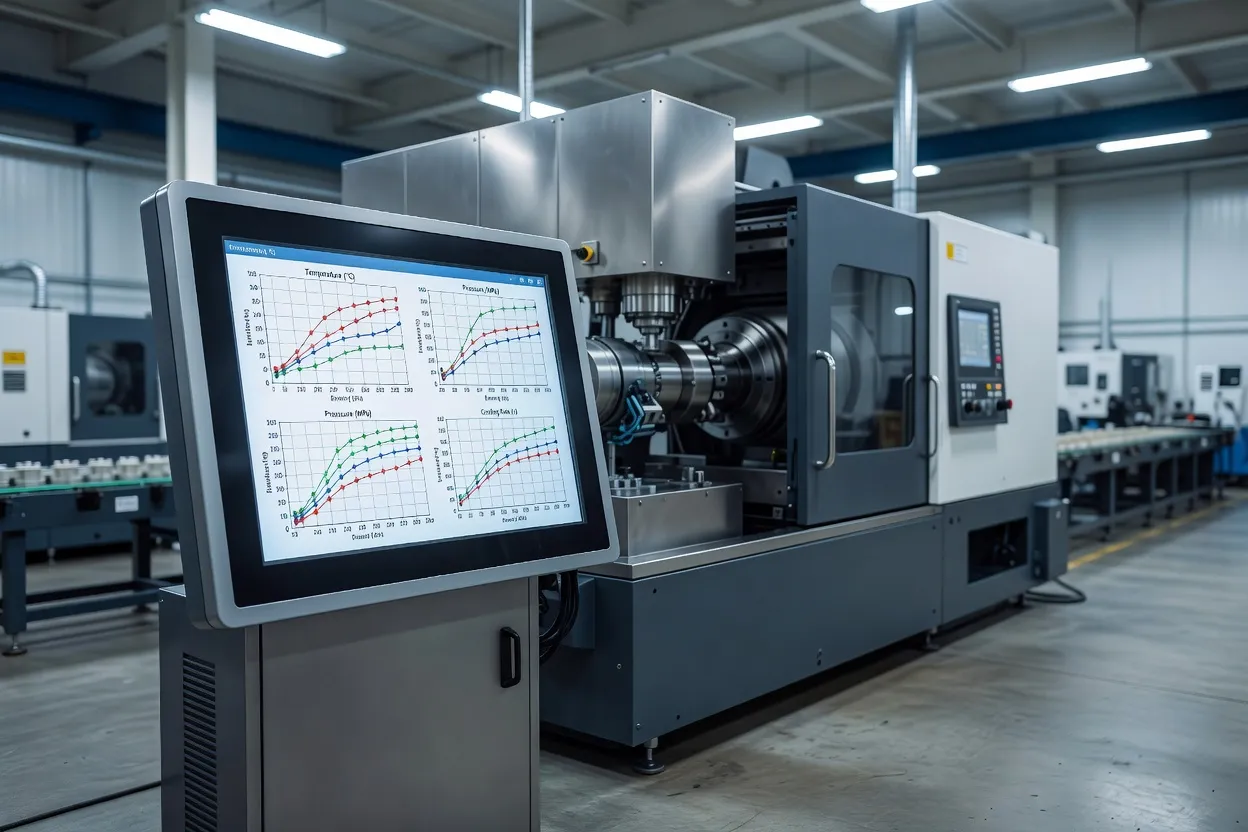
Bay Tech Plastics 于 2026 年 10 月 1 日围绕一个常见生产问题描述了其科学成型法:模制件在温度、压力或冷却时间出现微小变化后可能失效。公司列举了沉痕、喷射、翘曲和短射等缺陷,这些缺陷会影响汽车二级总成、医疗器械和电子产品的复杂部件。
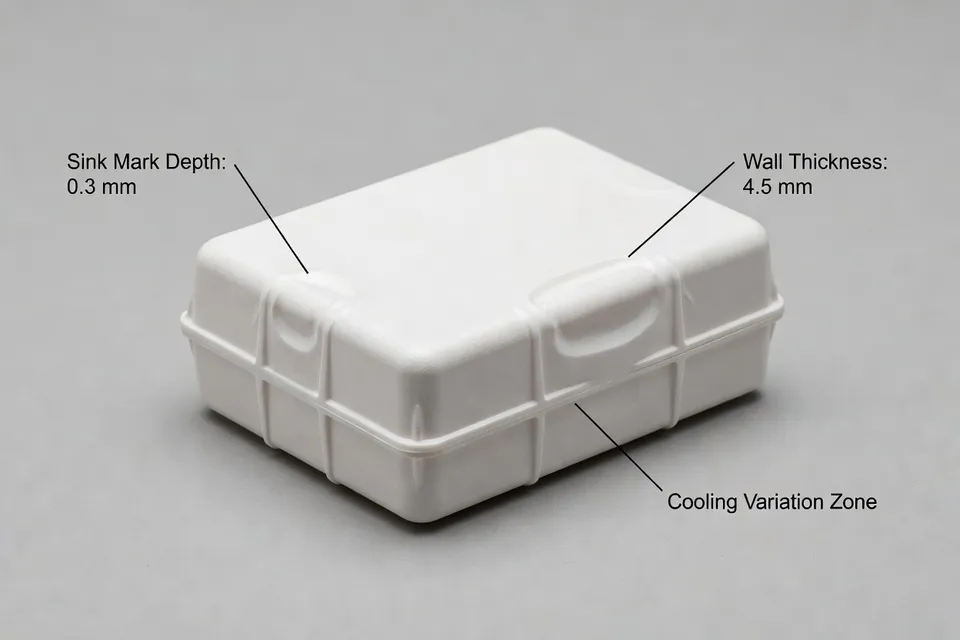
从命名缺陷转向隔离工艺变量是有用的转变。沉痕不是一项设置。翘曲不是根本原因。每个都是观测到的结果,必须先与填充、保压、冷却、模具温度、材料行为或零件几何形状关联起来,加工者才能调整机器配方。
提供的资料从不同角度涵盖同一控制问题,包括塑料加工的模流分析指南、工程研究、技术论文、翘曲案例、科学成型讨论以及热流道模具设计资料。这些资料并未确立一次共同的工厂试验、一种聚合物或共享的生产基线。证据支持缩小原因的方法,而非通用的缺陷降低百分比。
从零件和失效模式入手
Bay Tech 的新闻将问题置于高精度成型中,小的工艺变化即可产生质量差异。其示例之所以重要,是因为这些缺陷的诊断路径并不相同。短射首先指向填充不完全、流动受限、压力不足、温度不够或工艺窗口平衡不当。沉痕则引出另一个关于保压和局部收缩的问题。喷射可能需要关注水分、挥发物、剪切或加工条件。翘曲则需要比较零件各处的收缩和冷却。
操作者因此需要一个稳定的比较对象:同一零件、材料、模具、机器和测量方法。仅靠目视检查可以识别失效,但无法确定缺陷是否在参数变化后移动。QA 需要明确的验收限值,而工艺工程需要实际设置和零件生产时间。
资料包未提供这些缺陷的共同数值基线。它没有显示共同的前后报废率、周期时间变化或能力结果。这些单元保持开放,而非用模拟改善质量的泛泛说法替代。
在改变配方前使用模拟
模流分析在团队开始同时改变多项机器设置前最有用。提供的 SolidWorks 塑料资料将注射成型模拟描述为在工具开发前或期间检查填充、保压、冷却和翘曲相关行为的方式。该顺序为团队提供熔体预期去向的地图,以及压力、温度、熔接线、空气或冷却不均可能产生风险的位置。
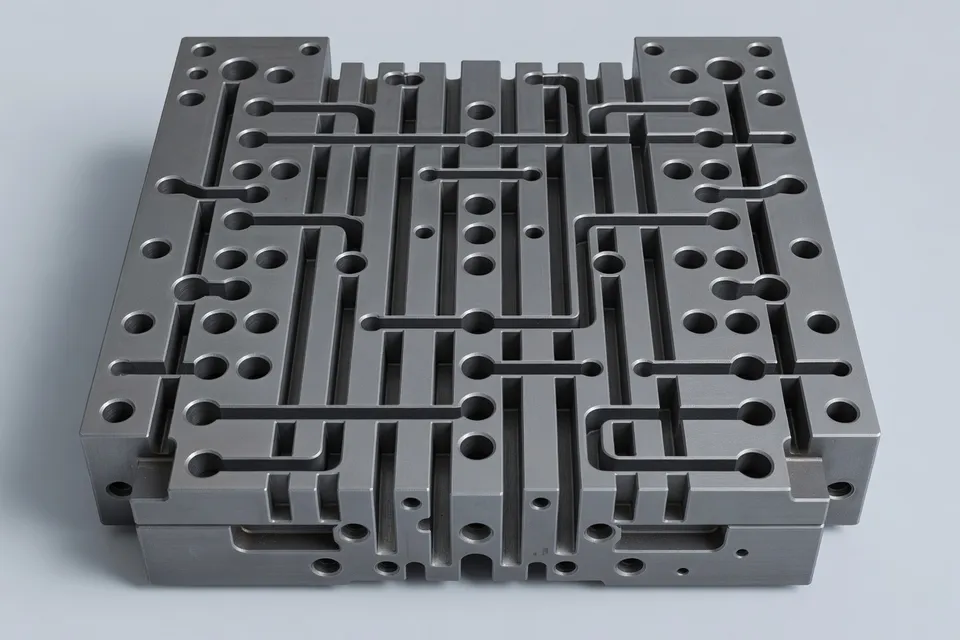
加工者可利用该地图将试验分配给物理原因。如果预测的流动前沿在薄壁处犹豫,试验可检查填充速度、熔体温度、浇口状况或排气,同时保持其他因素不变。如果分析指向冷却不均,工具团队可检查冷却通道布局并比较测得的模具温度,而不是让操作者无限期用保压压力补偿。
模拟本身无法闭环。它根据几何形状、材料数据、边界条件和选定工艺输入预测行为。压机仍需生产零件,工厂仍需测量结果。只有在模制件按同一坐标系和验收要求测量后,预测的翘曲模式才成为生产证据。
将翘曲视为测量问题
MoldMaking Technology 关于翘曲与风量的资料说明,为什么缺陷调查必须包括工具、零件和测量方法。翘曲可能源于收缩和冷却不均,但工厂仍需确定零件移动位置、移动量以及结果在型腔或生产批次间是否可重复。
有用的试验会记录型腔、树脂批次、机器设置、模具温度、冷却时间和测量时的零件龄期。它还区分尺寸失效与外观观察。一件看起来扭曲的零件可能通过目视检查却无法通过夹具、量具或坐标测量。QA 选择的方法决定哪种变化算作改善。
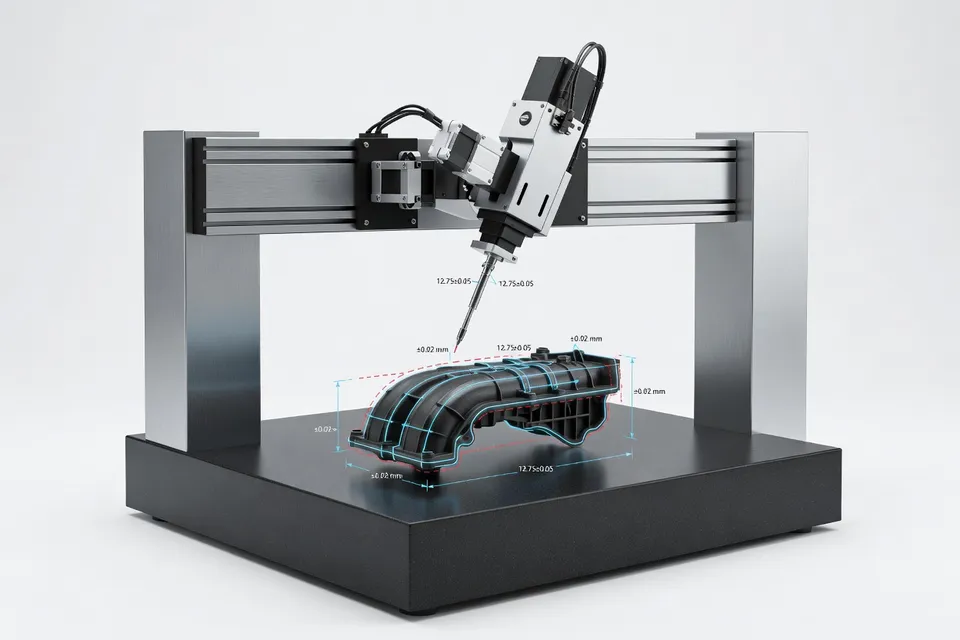
资料未提供可转移到每个模具的通用翘曲值。它们支持更窄的指示:将模拟输出连接到定义的尺寸测量,然后保留失效零件和产生它们的设置。
让模具硬件进入控制讨论
资料包中的热流道资料为故障排除链增加了另一个对象。浇口位置、流道平衡、组件选择和热行为影响熔体如何到达型腔。机器配方无法可靠补偿热量或压力分布不均的工具。
这一区分明确了责任。加工者控制批准的操作窗口和记录的配方。模具制造商控制工具设计中的流动路径、冷却布置、排气和热流道细节。树脂供应商控制材料指导和批次信息。QA 决定零件是否符合放行标准。当参数变化后缺陷仍存在时,下一步行动可能属于工具维护而非生产调整。
热流道或模具 redesign 不同于已验证的生产改善。资料包描述了设计和合作机制,但未提供所有引用应用的单一共享生产结果。工厂仍需验证启动稳定性、型腔平衡、温度均匀性和零件尺寸。
将分析转化为受控试验
加工者可将资料的机制转化为试验表,而不将模拟视为自动答案:
- 记录缺陷、型腔、树脂批次、机器、模具温度、熔体温度、填充曲线、保压设置、冷却时间和周期时间。
- 选择一个可疑机制,例如填充不完全、局部保压损失、水分或冷却不均。
- 改变一个受控输入或一组定义的关联输入,并保留原始条件作为基线。
- 用 QA 用于放行的方法测量零件,而非仅靠目视检查。
- 将结果与预测的流动、压力、冷却或变形模式比较。
- 如果设置减少一种缺陷但产生短射、飞边、尺寸失效、更长周期或其他不合格条件,则拒绝该设置。
这一顺序使改善声明与证据成比例。模拟研究可缩小试验范围。成型试验可显示预测的机制是否出现在压机上。能力研究或重复生产运行可确立设置是否保持稳定。
下一个可检查事件是受控试验批次,工厂在其中记录预测的缺陷位置、选定的参数变化、测得的零件结果和 QA 放行决定。在该记录存在前,模拟仍是一种参数选择工具,而非闭环生产结果的证明。
编辑洞察
- 加工者何时应停止调整机器参数,转而检查模具?
- 当缺陷在受控参数试验后仍持续时,检查浇口、流道平衡、排气、冷却通道和热流道温度均匀性。配方无法可靠纠正熔体分布或冷却不均,尽管操作员常因比开启模具维护更快而增加保压压力。在批准模具变更作为生产改进前,验证型腔平衡、实测模具温度和零件尺寸。
- 仿真结果要能指导成型试验,需先修正哪些内容?
- 记录实际零件几何、材料数据、模具布局、工艺输入和模型中使用的边界条件,然后与现场压机和模具核对。若模型采用名义温度或假设填充轮廓,而生产使用不同值,其预测的压力、冷却或翘曲模式仅为起点。保留原始设置作为基准,一次只改变一个可疑原因。
- 工厂如何证明翘曲调整改善了零件,而非改变了检验方式?
- 使用相同夹具、量具或坐标方法测量相同特征,并记录型腔、树脂批次、模具温度、冷却时间和零件老化时间。仅凭外观无法判断零件是否移动更少或检查角度是否改变;扭曲零件可能通过目视检查但无法通过释放量具。在更改批准窗口前,将重复零件与定义的尺寸限值进行比较。
- 仿真能否为注塑成型确立通用的缺陷降低百分比?
- 不能。它可以缩小可能机理并选择更高效的物理试验,但文章未提供可转移百分比的共享聚合物、模具、机器基线、废品率或能力结果。将预测视为测试依据,而非生产性能证明;常见失败是仅凭一个目视合格样品就声称质量改进。
- 更改工艺窗口前,控制试验记录表应包含哪些内容?
- 记录缺陷位置、型腔、树脂批次、机器和模具、熔体和模具温度、填充轮廓、保压设置、冷却时间、周期时间、预测机理、实测结果和QA放行决定。在运行前定义验收限值,因为消除缩痕但产生毛边、短射、尺寸不合格或更长周期的设置并非改进。重复条件以确立稳定性,而非批准单个有利零件。
来源与参考
- 1.Baytech Plastics. (2026, October 5). News. Baytech Plastics.
- 2.China Plastics Exhibition. Abstract 5626. China Plastics Exhibition.
- 3.Jurnal Venus. Article 1628. Jurnal Venus.
- 4.Seawin Industrial. Mold flow analysis insights for curved IoT sensor enclosure. Seawin Industrial.
- 5.The International Journal of Advanced Manufacturing Technology. Article associated with DOI 10.1007/s00170-026-17702-9. The International Journal of Advanced Manufacturing Technology.
- 6.MoldMaking Technology. Taking aim at warpage with windage 2. MoldMaking Technology.
- 7.SOLIDWORKS. Plastics mold injection. SOLIDWORKS.
- 8.MoldMaking Technology. Hot runner mold component partnerships lead to innovative mold designs. MoldMaking Technology.