

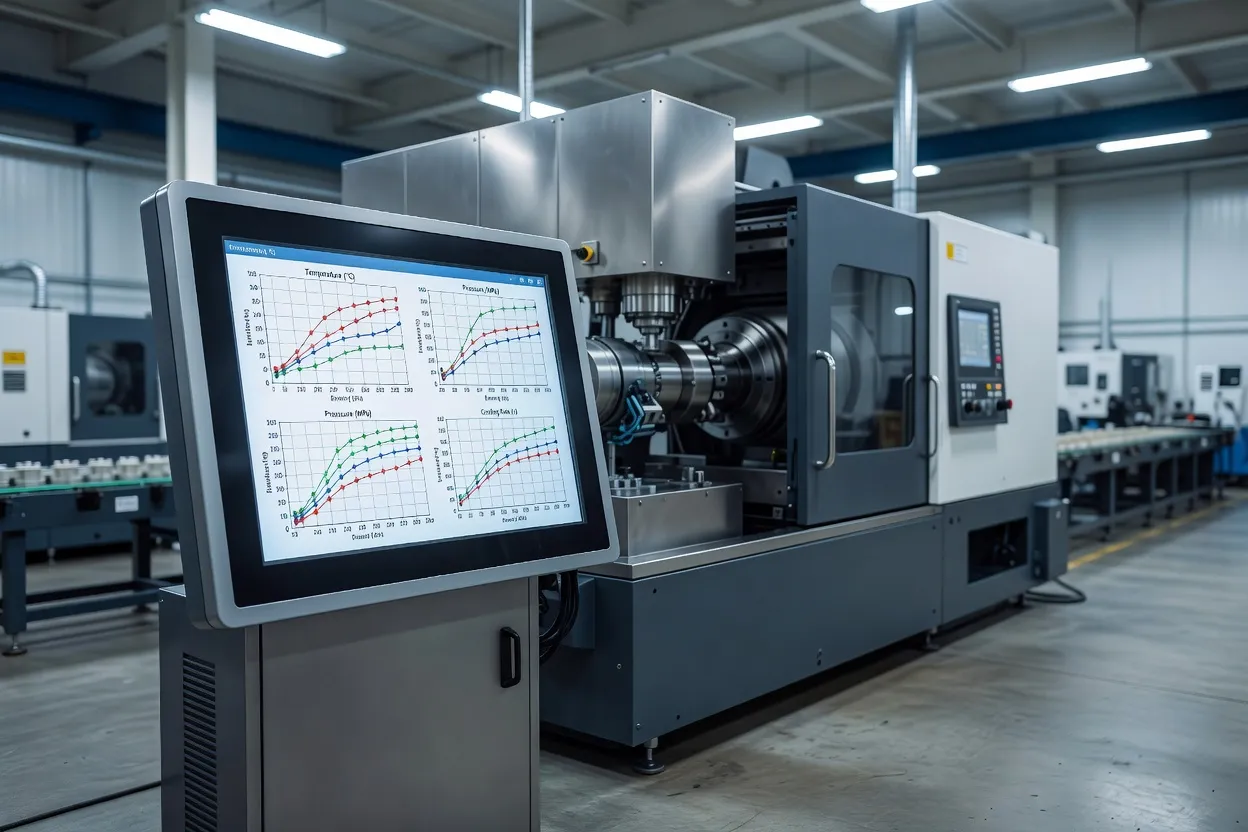
灣科技塑膠於2026年10月1日說明其科學模塑法,聚焦一個常見生產問題:模塑件在溫度、壓力或冷卻時間出現小幅變化後可能失效。公司列出沉陷、噴流、翹曲和短射等缺陷,這些問題可能影響汽車二階組件、醫療器材和電子產品的複雜零件。
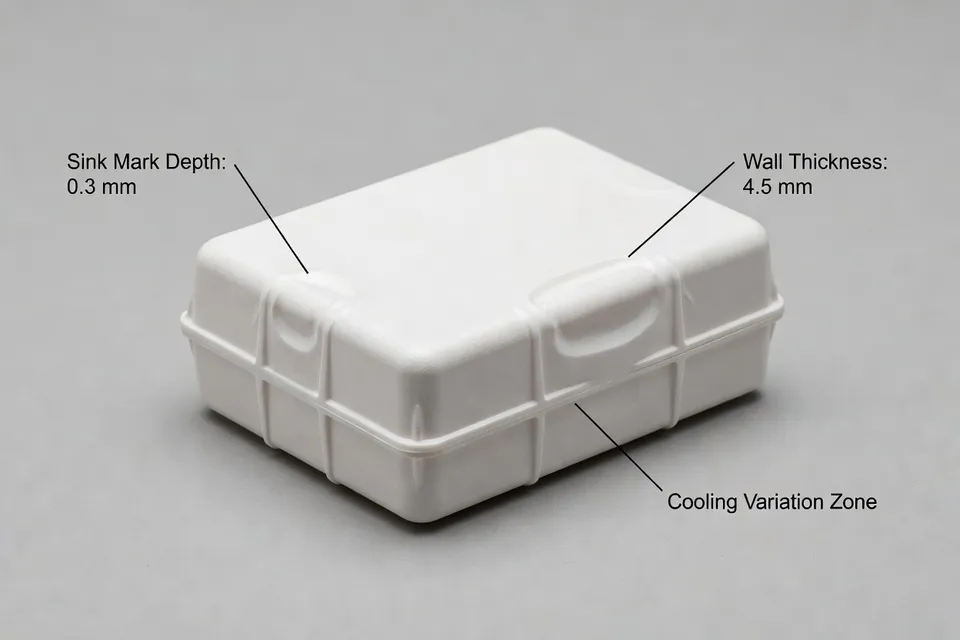
關鍵在於從命名缺陷轉為隔離製程變數。沉陷不是設定值,翹曲也不是根本原因。每個缺陷都是觀察到的結果,必須先連結到充填、保壓、冷卻、模具溫度、材料行為或零件幾何,再由加工者調整機台配方。
所提供的來源從不同角度探討同一控制問題,包括塑膠加工的模流分析指南、工程研究、技術論文、翹曲案例、科學模塑討論,以及熱澆道模具設計資料。它們並未建立單一共同的廠內試驗、單一聚合物或共同生產基準。證據支持縮小原因的方法,而非通用缺陷降低百分比。
從零件與失效模式開始
灣科技塑膠的新聞將問題放在高精密模塑領域,小幅製程變化即可造成品質差異。其範例重要之處在於缺陷並非遵循相同診斷路徑。短射首先指向充填不完全、流動受限、壓力不足、溫度不足或製程窗口未平衡。沉陷則指向保壓與局部收縮的不同問題。噴流可能需要注意水分、揮發物、剪切或加工條件。翹曲則需比較零件各處的收縮與冷卻。
操作者因此需要穩定的比較對象:同一零件、材料、模具、機台和量測方法。單憑目視檢查可辨識失效,但無法確定缺陷是否在參數改變後移動。品管需要定義的接受極限,製程工程則需要實際設定與零件生產時間。
來源資料包未提供這些缺陷的共同數值基準,也未顯示共同的前後報廢率、週期時間變化或能力結果。這些欄位保持開放,而非以模擬改善品質的泛泛說法取代。
在改變配方前使用模擬
模流分析最有用的時機是在團隊開始同時改變多個機台設定之前。所提供的SolidWorks塑膠材料描述射出成型模擬,可在模具開發前或期間檢查充填、保壓、冷卻與翹曲相關行為。這序列能讓團隊掌握熔膠預期流向,以及壓力、溫度、熔接線、氣體或不均冷卻可能產生風險的位置。
加工者可利用此地圖將測試指派給物理原因。若預測流動前沿在薄壁區停滯,試驗可檢查充填速度、熔膠溫度、澆口狀況或排氣,同時固定其他因素。若分析指向冷卻不均,模具團隊可檢查冷卻通道佈局並比較實測模具溫度,而非讓操作者持續以保壓補償。
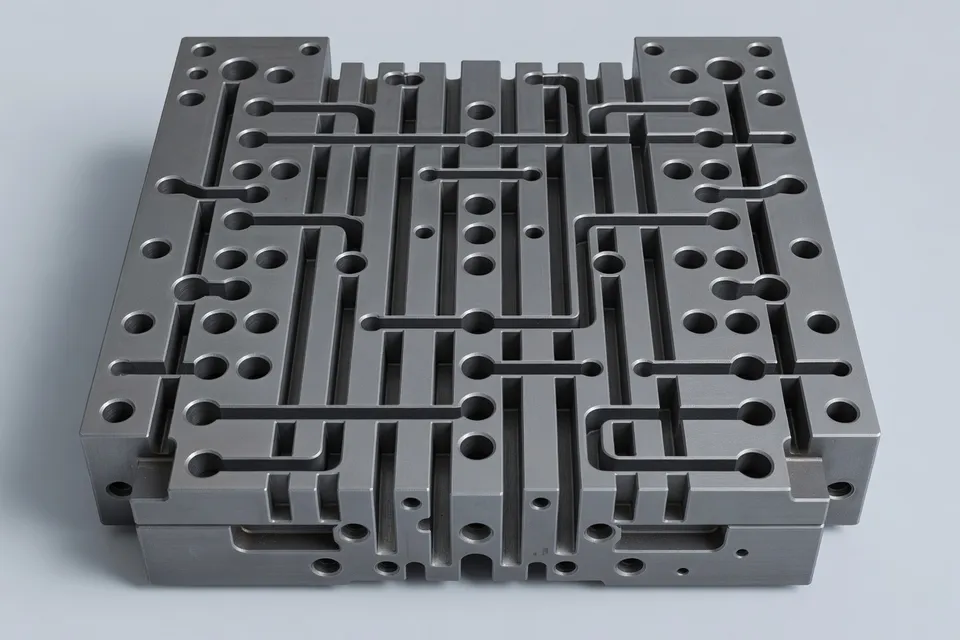
模擬本身無法閉環。它根據幾何、材料數據、邊界條件與選定製程輸入預測行為。機台仍需生產零件,工廠仍需量測結果。預測的翹曲圖案只有在模塑件以相同座標系統與接受要求量測後,才成為生產證據。
將翹曲視為量測問題
MoldMaking Technology關於翹曲與風量的資料說明,缺陷調查必須包含模具、零件與量測方法。翹曲可能來自不均收縮與冷卻,但工廠仍需確定零件移動位置、移動量,以及結果是否在模穴或批次間可重複。
有用的試驗會記錄模穴、樹脂批號、機台設定、模具溫度、冷卻時間與量測時的零件年齡。它也區分尺寸失效與外觀觀察。一個看起來扭曲的零件可能通過目視檢查,卻無法通過夾具、量規或三座標量測。品管選擇的方法決定哪種改變算改善。
來源未提供可轉移至每副模具的共同翹曲值。它們支持較窄的指示:將模擬輸出連結到定義的尺寸量測,然後保留失效零件與產生它們的設定。
將模具硬體納入控制討論
資料包中的熱澆道資料為排除鏈條增加另一個對象。澆口位置、流道平衡、元件選擇與熱行為會影響熔膠到達模穴的方式。機台配方無法可靠補償熱或壓力分佈不均的模具。
此區分指派責任。加工者控制核准的操作窗口與記錄配方。模具製造商控制流道、冷卻佈局、排氣與熱澆道細節。樹脂供應商控制材料指引與批號資訊。品管決定零件是否符合放行標準。當參數改變後缺陷仍存在,下一步可能屬於模具保養而非生產調整。
熱澆道或模具重新設計與經驗證的生產改善不同。資料包描述設計與合作機制,但未提供所有應用共用的單一生產結果。工廠仍需驗證開機穩定性、模穴平衡、溫度均勻性與零件尺寸。
將分析轉為受控試驗
加工者可將來源的機制轉為試驗表,而不將模擬視為自動答案:
- 記錄缺陷、模穴、樹脂批號、機台、模具溫度、熔膠溫度、充填曲線、保壓設定、冷卻時間與週期時間。
- 選定一個可疑機制,例如充填不完全、局部保壓不足、水分或冷卻不均。
- 改變一個受控輸入或一組連結輸入,並保留原始條件作為基準。
- 以品管用於放行的方法量測零件,而非僅用目視檢查。
- 將結果與預測的流動、壓力、冷卻或變形圖案比較。
- 若設定減少一種缺陷卻產生短射、毛邊、尺寸失效、較長週期或其他規格外狀況,則拒絕該設定。
此序列使改善主張與證據成比例。模擬研究可縮小測試範圍。模塑試驗可顯示預測機制是否出現在機台上。能力研究或重複生產批次可確定設定是否保持穩定。
下一個可檢查事件是受控試驗批次,工廠在其中記錄預測缺陷位置、選定參數改變、量測零件結果與品管放行決定。在該記錄存在之前,模擬仍只是參數選擇工具,而非閉環生產結果的證明。
編輯洞察
- 加工者什麼時候該停止調機,改檢查模具?
- 參數已做系統性調整仍無法消除缺陷時,就該檢查澆口、流道平衡、排氣、冷卻水路及熱流道溫度一致性。配方無法根本解決熔體分佈或冷卻不均,操作員卻常因不想開模保養而一直加大保壓。批准模具變更前,必須先確認模穴平衡、實測模具溫度與零件尺寸。
- 模流分析結果要能指導試模,必須先確認哪些資料?
- 要把實際零件幾何、材料數據、模具佈局、製程輸入與邊界條件全部記錄下來,再與現場機台和模具比對。若模型使用的是假設溫度或填充曲線,而實際生產條件不同,預測的壓力、冷卻或翹曲就只能當參考。保留原始設定做基準,每次只改一個可疑因素。
- 如何證明翹曲改善是來自製程調整,而不是量測方式改變?
- 必須用同一夾具、量具或三座標方法量測相同特徵,並記錄模穴、樹脂批號、模具溫度、冷卻時間與零件放置時間。只看外觀無法判斷是零件真的變平還是量測角度不同;扭曲件可能通過目視卻卡在放行規。改變核可範圍前,要先比對連續多件是否都落在尺寸公差內。
- 模流分析能不能給出射出成型通用的缺陷降低百分比?
- 不能。分析只能縮小可能原因並指出較有效率的試模方向,但文章並未提供共通的聚合物、模具、機台基準、廢品率或製程能力數據,無法轉移百分比。預測只能當作要測試什麼的依據,不能當作生產績效的證明;最常見的錯誤是只看單一個目視OK的樣品就宣稱品質改善。
- 調整製程窗前,控制試驗表該記哪些項目?
- 要記錄缺陷位置、模穴、樹脂批號、機台與模具、熔膠與模具溫度、填充曲線、保壓設定、冷卻時間、週期時間、預測機制、實測結果與品保放行決定。試驗前先定義接受標準,因為消除縮痕卻產生毛邊、短射、尺寸不合格或週期變長,都不算改善。必須重複足夠次數確認穩定性,而不是只看單一個好樣品就通過。
來源與參考
- 1.Baytech Plastics. (2026, October 5). News. Baytech Plastics.
- 2.China Plastics Exhibition. Abstract 5626. China Plastics Exhibition.
- 3.Jurnal Venus. Article 1628. Jurnal Venus.
- 4.Seawin Industrial. Mold flow analysis insights for curved IoT sensor enclosure. Seawin Industrial.
- 5.The International Journal of Advanced Manufacturing Technology. Article associated with DOI 10.1007/s00170-026-17702-9. The International Journal of Advanced Manufacturing Technology.
- 6.MoldMaking Technology. Taking aim at warpage with windage 2. MoldMaking Technology.
- 7.SOLIDWORKS. Plastics mold injection. SOLIDWORKS.
- 8.MoldMaking Technology. Hot runner mold component partnerships lead to innovative mold designs. MoldMaking Technology.