

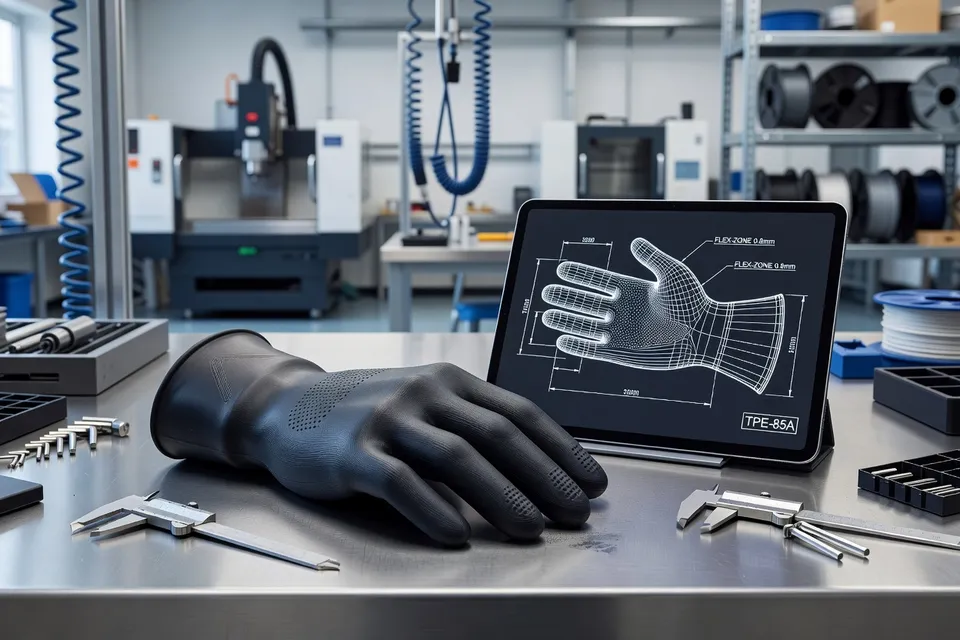
Investigadores de la Universidad de Cranfield reportaron el 29 de septiembre de 2026 un método para imprimir en 3D guantes de caucho. El método se presenta como alternativa a las grandes líneas de producción usadas en la fabricación convencional de guantes, que el informe describe como lentas, intensivas en energía y generadoras de residuos de materiales sintéticos.
La evidencia disponible aún no establece una línea de producción de reemplazo. Establece una ruta en desarrollo y la sitúa junto a otros cambios en el procesamiento de caucho: vulcanizados termoplásticos, soporte digital de formulación para reciclados, grados de elastómeros de menor huella y reciclaje químico a escala piloto. Esas rutas abordan distintas restricciones de planta. Ninguna debe tratarse como intercambiable con la producción de látex o nitrilo por dipping sin ensayos coincidentes de capacidad, control dimensional, curado, calidad superficial y liberación por el cliente.
La impresión 3D cambia el objeto y el paso del proceso
El trabajo de Cranfield parte del guante como objeto definido digitalmente en lugar de una forma recubierta repetidamente en una línea de dipping convencional. La fuente describe la ruta actual como dependiente de grandes líneas de producción e identifica tiempo, consumo energético y residuos de material sintético como problemas. No proporciona capacidad de producción, tasa de scrap, cifra de energía, resultado de calificación ni dato de envío comercial en el material suministrado.
Esa evidencia respalda una afirmación de proceso, no un resultado comercial cerrado. Un procesador que evalúe la ruta necesitaría registrar al menos:
- masa del guante impreso y variación dimensional por talla;
- tiempo de ciclo por guante y disponibilidad en un lote de prueba;
- consumo de material, incluidos purgas y piezas rechazadas;
- resultados de tracción, elongación, desgarro, punción y barrera frente al guante existente;
- requisitos de post-procesado y motivo de cada rechazo de control de calidad.
La comparación debe mantenerse dentro del mismo diseño de guante, familia de material, método de ensayo y geografía de producción. Una afirmación de que la impresión genera menos residuos no sustituye un balance de masa medido. Una afirmación de menor energía no sustituye un registro de carga de máquina y post-procesado.
Los vulcanizados termoplásticos desplazan la cuestión del equipo
Los vulcanizados termoplásticos, o TPV, ofrecen una ruta distinta del proceso de guantes de Cranfield. Combinan una fase similar al caucho con comportamiento de procesamiento termoplástico, lo que permite a los procesadores considerar operaciones como moldeo por inyección o extrusión en lugar de depender de un compuesto reticulado permanentemente formado mediante un ciclo termoestable convencional.
La URL de Plastics Engineering suministrada se identifica como un artículo sobre cómo los TPV amplían las opciones de procesamiento de caucho. Ese encuadre respalda un mecanismo: la clase de material puede ampliar la ventana de procesamiento disponible. No demuestra, por sí solo, que un TPV concreto haya reemplazado a una pieza de caucho por dipping, moldeada por compresión o extruida en una planta concreta.
Para los equipos de mantenimiento y producción, el punto de control práctico es la receta del equipo. El registro del ensayo debe identificar temperaturas de cilindro o masa fundida, tiempo de residencia, ajustes de tornillo o inyección, enfriamiento del molde, manejo de regrind y número de arranques necesarios para alcanzar dimensiones estables. El control de calidad debe comparar la pieza de TPV con la existente en las propiedades que motivaron la elección del material original. Un ciclo de moldeo más rápido no es una mejora de planta si la fuerza de sellado, la compresión permanente, la resistencia química o el comportamiento en temperatura de campo salen de especificación.
La integración de reciclados sigue siendo un problema de control de formulación
El caso Up2Circ de Datenberg se centra en el compounding de caucho más que en la conformación de guantes. La empresa trabaja con datos de máquina y calidad, y su proyecto RADRI —Rubber AI-Driven Recyclate Integration— examina cómo incorporar materiales reciclados de forma más fiable en la producción de caucho.
El caso identifica la variabilidad y la sensibilidad de los reciclados como barreras. Reporta entrevistas con equipos de gestión de calidad, desarrollo de producto y producción, seguidas del desarrollo de un concepto de asistente de formulación basado en IA. El software propuesto recomendaría ajustes de receta según la influencia de las características del reciclado en el producto terminado.
Se trata de un programa de desarrollo, no de evidencia de que un asistente de IA ya haya cerrado un bucle de control de compuesto. El caso no proporciona una receta validada, una reducción de rechazos de producción, un porcentaje de reciclado alcanzado en un cliente concreto ni una especificación de producto liberada. El siguiente paso auditable es un ensayo controlado en el que las propiedades del reciclado entrante, los ajustes del compuesto, los datos de curado y los resultados de la pieza terminada se vinculen a cada lote.
Un procesador de caucho también necesitaría una regla de rechazo. Si el material entrante queda fuera del rango caracterizado, el sistema debe retener el lote para revisión en laboratorio en lugar de compensar silenciosamente mediante la formulación. Esa distinción separa la asistencia de receta de la liberación automática.
Los proyectos de reciclaje mantienen visible la carga de calificación
Las URL restantes suministradas apuntan a otros desarrollos de procesamiento y reciclaje de caucho, incluida la página de caso de LTR Rubber, el anuncio de Trelleborg sobre EPDM de huella de carbono reducida, la planta piloto de reciclaje de elastómeros de Covestro en Leverkusen, la cobertura de esa planta por European Rubber Journal, un artículo de ChemEurope sobre reciclaje y la cobertura de Rubber News sobre inteligencia artificial en el desarrollo de neumáticos y el debate sectorial.
Estas fuentes amplían el campo técnico pero no crean un único punto de referencia común. El material de Covestro se refiere a una planta piloto, por lo que su hecho más sólido es la existencia de una ruta a escala piloto hacia elastómeros circulares. La operación piloto no equivale a una corriente de materia prima comercial cualificada. El elemento de Trelleborg sobre EPDM se refiere al posicionamiento de huella de producto; no debe usarse como prueba de que una nueva ruta de moldeo redujo el tiempo de ciclo. Los artículos de Rubber News tratan sobre IA y desarrollo en la industria del neumático, pero el debate o los planes de adopción no establecen un límite de control de producción.
La distinción importa en el taller:
| Ruta | Objeto que se modifica | Evidencia respaldada por el material suministrado | Pregunta de liberación |
|---|---|---|---|
| Impresión 3D | Fabricación de guantes de caucho | Se reporta un método de Cranfield como alternativa a las grandes líneas de guantes | ¿Puede el guante impreso cumplir la especificación del actual a un tiempo de ciclo repetible? |
| Procesamiento de TPV | Piezas moldeadas o extruidas similares al caucho | Una ruta de material que amplía las opciones de procesamiento | ¿Qué propiedades permanecen dentro de especificación tras el cambio de equipo? |
| Soporte de formulación con reciclados | Recetas de compuestos de caucho | Un proyecto desarrolla ajuste de receta asistido por IA | ¿Qué rango de material entrante puede aceptar control de calidad sin reformulación manual? |
| Reciclaje de elastómeros en piloto | Alimentación de elastómeros y proceso de recuperación | Covestro abrió una planta piloto en Leverkusen | ¿Qué salida recuperada ha pasado la calificación del cliente? |
| EPDM de huella reducida | Selección de producto EPDM y contabilidad de huella | Trelleborg anunció un grado o posición de producto con menor huella de carbono | ¿Qué datos de producto y condiciones de contorno respaldan la afirmación de huella? |
La tabla separa el mecanismo de proceso del resultado en planta. También impide que un piloto, un anuncio de producto y un método de investigación se presenten como un único reemplazo terminado del dipping.
La siguiente medición decide si la ruta sale del desarrollo
Para los procesadores, el trabajo inmediato no consiste en elegir un sucesor universal del dipping. Consiste en definir el objeto, la línea base y el punto de rechazo para cada ensayo. Una impresora de guantes necesita una comparación de producción emparejada. Un moldeador de TPV necesita una ventana de ajustes y propiedades. Un compounder que use reciclado necesita caracterización del material entrante vinculada a los resultados del lote. Un piloto de reciclaje necesita una corriente de salida cualificada y un registro de aceptación del cliente.
Los siguientes eventos verificables son los datos de repetibilidad del método de Cranfield, la evidencia de procesamiento específica de planta del artículo sobre TPV, el ensayo con cliente del módulo de software RADRI y los resultados de calificación del material elastomérico derivado del piloto. Hasta que esos registros incluyan un objeto común, una línea base medida y una liberación de control de calidad, las rutas siguen siendo alternativas creíbles en evaluación y no reemplazos consolidados del dipping convencional.
Análisis editorial
- ¿Qué debe medir un procesador de guantes antes de considerar la impresión 3D como alternativa de producción?
- Registre la masa impresa, la variación dimensional, el tiempo de ciclo, el tiempo de actividad, la purga, las piezas rechazadas, la carga de postprocesado y el motivo de cada rechazo de control de calidad. Luego compare tracción, elongación, desgarro, punción y barrera con el guante actual usando el mismo diseño, familia de material y métodos. No acepte afirmaciones de menor desperdicio basadas solo en rendimiento visual ni de menor energía basadas solo en la potencia de la máquina; lo habitual es que el postprocesado y los rechazos queden fuera de la comparación.
- ¿Cuándo justifica un ensayo con TPV cambiar las recetas del equipo de moldeo o extrusión?
- Empiece congelando el registro de la receta: temperaturas del cilindro o de la masa fundida, tiempo de residencia, ajustes del tornillo o inyección, enfriamiento del molde, manejo de regrind y número de arranques hasta estabilizar las dimensiones. Compare la pieza de TPV con la actual en fuerza de sellado, compresión permanente, resistencia química y rendimiento a temperatura de servicio, no solo en tiempo de ciclo. Un ciclo más rápido no es mejora si un cambio de ajuste saca una propiedad crítica fuera de especificación.
- ¿Qué información del reciclado entrante se necesita antes de que el software recomiende ajustes en el compuesto?
- Vincule cada lote a las propiedades del reciclado entrante, ajustes del compuesto, datos de curado y resultados de la pieza terminada en un rango operativo caracterizado. El sistema también requiere un responsable nombrado para la receta y una especificación aprobada por laboratorio contra la que se verifican las recomendaciones. Rechace la compensación automática cuando el material entrante quede fuera de ese rango; de otro modo el asistente puede ocultar un problema de materia prima hasta la inspección final.
- ¿Cuál es la puerta de liberación para elastómero recuperado de una ruta piloto de reciclaje?
- No lo libere solo por el funcionamiento piloto. Archive la caracterización del material recuperado, su historial de procesado, datos de repetibilidad y registro de aceptación del cliente, luego compárelo con la materia prima actual en la formulación y pieza prevista. El riesgo restante no es si el piloto puede producir material; es si la salida se mantiene dentro de una especificación usable de lote a lote.
- ¿Cómo debe un procesador cuestionar una afirmación de elastómero con menor huella antes de usarla en compras o datos del producto?
- Pida los datos del producto, el límite contable, el producto de referencia, la geografía del material y el método de cálculo detrás de la posición de huella. Mantenga esa revisión separada de afirmaciones sobre tiempo de ciclo, scrap o cambios de equipo porque una huella de producto menor no prueba una ruta de moldeo distinta. La fricción suele aparecer cuando una declaración de compras pasa a decisiones de planta sin confirmar que el grado sigue cumpliendo los requisitos originales de compuesto y uso final.
Fuentes y referencias
- 1.chemeurope.com. Recycling. chemeurope.com.
- 2.The Manufacturer. (2026, October 2). 3D printing of rubber gloves set to revolutionise an entire industry. The Manufacturer.
- 3.Plastics Engineering. (2026, October 2). Thermoplastic vulcanizates expand rubber processing options. Plastics Engineering.
- 4.up2circ-Team. (2026, September 29). Facilitating rubber recycling for industry. up2circ.eu.
- 5.LTR Rubber. Case studies. LTR Rubber.
- 6.World Ports. Trelleborg launches reduced-carbon-footprint EPDMs. World Ports.
- 7.Covestro. Toward circular elastomers: Covestro opens pilot plant in Leverkusen. Covestro.
- 8.European Rubber Journal. Covestro opens elastomer recycling pilot plant. European Rubber Journal.
- 9.Rubber News. RN AI tire industry impact GPS panel. Rubber News.
- 10.Rubber News. RN AI use tire industry development society annual conference. Rubber News.