

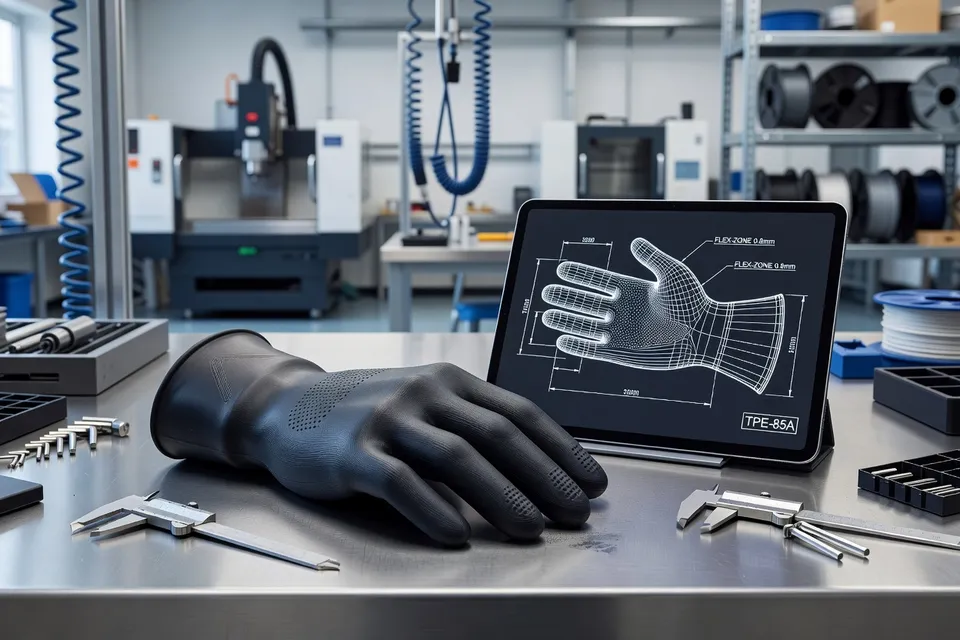
Des chercheurs de l’université de Cranfield ont présenté le 29 septembre 2026 une méthode d’impression 3D de gants en caoutchouc. La méthode est présentée comme une alternative aux grandes lignes de production utilisées pour la fabrication classique des gants, que le rapport décrit comme chronophages, énergivores et génératrices de déchets de matériaux synthétiques.
Les données disponibles n’établissent pas encore une ligne de production de remplacement. Elles établissent une voie en développement et la placent aux côtés d’autres évolutions de la transformation du caoutchouc : vulcanisats thermoplastiques, assistance numérique à la formulation pour recyclats, grades d’élastomères à empreinte réduite et recyclage chimique à l’échelle pilote. Ces voies répondent à des contraintes d’usine différentes. Aucune ne doit être considérée comme interchangeable avec la production au trempage de latex ou de nitrile sans essais correspondants de débit, de contrôle dimensionnel, de vulcanisation, de qualité de surface et de libération client.
L’impression 3D modifie l’objet et l’étape de transformation
Le travail de Cranfield part du gant comme objet défini numériquement plutôt que comme forme enduite à répétition sur une ligne de trempage classique. La source décrit la voie actuelle comme dépendante de grandes lignes de production et identifie le temps, la consommation d’énergie et les déchets de matériaux synthétiques comme problèmes. Elle ne fournit ni capacité de production, ni taux de rebut, ni chiffre d’énergie, ni résultat de qualification, ni volume expédié dans le matériel fourni.
Ces éléments soutiennent une revendication de procédé, pas un résultat commercial clos. Un transformateur qui évalue la voie doit enregistrer au minimum :
- masse du gant imprimé et variation dimensionnelle par taille ;
- temps de cycle par gant et disponibilité sur une série d’essais ;
- consommation de matière, y compris purge et pièces rejetées ;
- résultats de traction, allongement, déchirure, perforation et barrière par rapport au gant existant ;
- exigences de post-traitement et motif de chaque rejet CQ.
La comparaison doit porter sur le même design de gant, la même famille de matière, la même méthode d’essai et la même zone de production. Une affirmation selon laquelle l’impression réduit les déchets ne peut se substituer à un bilan massique mesuré. Une affirmation de réduction d’énergie ne peut remplacer un relevé de charge machine et post-traitement.
Les vulcanisats thermoplastiques déplacent la question de l’équipement
Les vulcanisats thermoplastiques, ou TPV, offrent une voie différente du procédé de gant de Cranfield. Ils associent une phase caoutchouteuse à un comportement de transformation thermoplastique, permettant aux transformateurs d’envisager des opérations telles que le moulage par injection ou l’extrusion plutôt que de s’appuyer sur un composé réticulé en permanence formé par un cycle thermodurcissable classique.
L’URL Plastics Engineering fournie est identifiée comme un article sur la manière dont les TPV élargissent les options de transformation du caoutchouc. Ce cadrage soutient un mécanisme : la classe de matière peut élargir la fenêtre de transformation disponible. Il ne prouve pas, à lui seul, qu’un TPV particulier a remplacé une pièce en caoutchouc trempé, moulé par compression ou extrudé dans une usine nommée.
Pour les équipes de maintenance et de production, le point de contrôle pratique est la recette d’équipement. Le dossier d’essai doit identifier les températures de fourreau ou de fusion, le temps de séjour, les réglages de vis ou d’injection, le refroidissement du moule, la gestion des regrinds et le nombre de démarrages nécessaires pour atteindre des dimensions stables. Le CQ doit comparer la pièce TPV avec la matière en place sur les propriétés qui ont motivé le choix initial. Un cycle de moulage plus rapide n’est pas une amélioration en usine si la force d’étanchéité, la compression permanente, la résistance chimique ou la tenue en température en service sortent du cahier des charges.
L’intégration des recyclats reste un problème de contrôle de formulation
Le cas Up2Circ de Datenberg porte sur le compoundage du caoutchouc plutôt que sur la formation des gants. L’entreprise travaille avec des données machine et qualité, et son projet RADRI — Rubber AI-Driven Recyclate Integration — examine comment les matières recyclées peuvent être incorporées plus fiablement dans la production de caoutchouc.
Le cas identifie la variabilité et la sensibilité des recyclats comme obstacles. Il rapporte des entretiens avec les équipes qualité, développement produit et production, suivis du développement d’un concept d’assistant de formulation assisté par IA. Le logiciel proposé recommanderait des ajustements de recette en fonction de l’influence des caractéristiques des recyclats sur le produit fini.
Il s’agit d’un programme de développement, pas de la preuve qu’un assistant IA a déjà bouclé une boucle de contrôle de compound. Le cas ne fournit ni recette validée, ni réduction des rejets en production, ni pourcentage de recyclat atteint chez un client nommé, ni spécification de produit libéré. La prochaine étape vérifiable est un essai contrôlé dans lequel les propriétés des recyclats entrants, les réglages de compound, les données de vulcanisation et les résultats des pièces finies sont liés à chaque lot.
Un transformateur de caoutchouc aurait également besoin d’une règle de refus. Si la matière entrante sort de la plage caractérisée, le système doit bloquer le lot pour examen en laboratoire plutôt que de compenser silencieusement par la formulation. Cette distinction sépare l’assistance à la recette de la libération automatique.
Les projets de recyclage maintiennent visible la charge de qualification
Les autres URL fournies pointent vers d’autres développements de transformation et de recyclage du caoutchouc, dont une page de cas LTR Rubber, l’annonce d’EPDM à empreinte carbone réduite de Trelleborg, l’usine pilote de recyclage d’élastomères de Covestro à Leverkusen, la couverture de ce pilote par l’European Rubber Journal, un article ChemEurope sur le recyclage et la couverture par Rubber News de l’intelligence artificielle dans le développement des pneus et les discussions sectorielles.
Ces sources élargissent le champ technique mais ne créent pas un benchmark commun. Le matériau Covestro concerne une usine pilote, donc le fait le plus solidement étayé est l’existence d’une voie à l’échelle pilote vers des élastomères circulaires. L’exploitation pilote n’est pas équivalente à un flux d’alimentation commercial qualifié. L’article EPDM de Trelleborg porte sur le positionnement de l’empreinte produit ; il ne doit pas être utilisé comme preuve qu’une nouvelle voie de moulage a réduit le temps de cycle. Les articles de Rubber News portent sur l’IA et le développement dans l’industrie du pneu, mais les discussions ou les plans d’adoption n’établissent pas de limite de contrôle de production.
La distinction compte sur le plancher de l’usine :
| Voie | Objet modifié | Preuve soutenue par le matériel fourni | Question de libération |
|---|---|---|---|
| Impression 3D | Fabrication de gants en caoutchouc | Une méthode Cranfield est rapportée comme alternative aux grandes lignes de gants | Le gant imprimé peut-il respecter la spécification en place à un temps de cycle reproductible ? |
| Transformation TPV | Pièces moulées ou extrudées de type caoutchouc | Une voie matière qui élargit les options de transformation | Quelles propriétés restent dans la spécification après le changement d’équipement ? |
| Assistance à la formulation de recyclats | Recettes de compounds de caoutchouc | Un projet développe un ajustement de recette assisté par IA | Quelle plage de matière entrante le CQ peut-il accepter sans reformulation manuelle ? |
| Usine pilote de recyclage d’élastomères | Matière première et procédé de récupération d’élastomères | Covestro a ouvert une usine pilote à Leverkusen | Quelle sortie récupérée a passé la qualification client ? |
| EPDM à empreinte réduite | Sélection de produit EPDM et comptabilité d’empreinte | Trelleborg a annoncé un grade ou un positionnement produit à empreinte carbone inférieure | Quelles données produit et conditions limites soutiennent la revendication d’empreinte ? |
Le tableau sépare le mécanisme du procédé du résultat en usine. Il empêche également qu’un pilote, une annonce produit et une méthode de recherche soient présentés comme un remplacement fini unique du trempage.
La prochaine mesure décide si la voie sort du développement
Pour les transformateurs, le travail immédiat n’est pas de choisir un successeur universel au trempage. Il consiste à définir l’objet, la ligne de base et le point de refus pour chaque essai. Un imprimeur de gants a besoin d’une comparaison de production appariée. Un mouleur TPV a besoin d’une fenêtre de réglages et de propriétés. Un compoundeur utilisant des recyclats a besoin d’une caractérisation de la matière entrante liée aux résultats par lot. Un pilote de recyclage a besoin d’un flux de sortie qualifié et d’un enregistrement d’acceptation client.
Les prochains événements vérifiables sont les données de répétabilité de la méthode Cranfield, les preuves de transformation spécifiques à l’usine de l’article TPV, l’essai client du module logiciel RADRI et les résultats de qualification du matériau élastomère issu du pilote. Tant que ces dossiers n’incluent pas un objet commun, une ligne de base mesurée et une libération CQ, les voies restent des alternatives crédibles en évaluation plutôt que des remplacements établis du trempage classique.
Analyses éditoriales
- Quelles mesures un transformateur de gants doit-il effectuer avant d’envisager l’impression 3D comme solution de production ?
- Enregistrer la masse imprimée, les variations dimensionnelles, le temps de cycle, le taux de disponibilité, les purges, les pièces rejetées, la charge de post-traitement et la cause de chaque rejet qualité. Comparer ensuite les performances en traction, allongement, déchirure, perforation et barrière avec le gant de référence, en gardant le même design, la même famille de matériau et les mêmes méthodes. Ne pas valider une réduction de déchets sur le seul rendement visuel ni une économie d’énergie sur la seule puissance machine ; l’oubli habituel porte sur le post-traitement et les rejets.
- Dans quel cas un essai TPV justifie-t-il de modifier les recettes de moulage ou d’extrusion ?
- Figer d’abord l’enregistrement de la recette : températures du fourreau ou de la masse, temps de séjour, réglages vis ou injection, refroidissement du moule, gestion des regrinds et nombre de démarrages avant stabilisation des cotes. Comparer la pièce TPV avec la pièce actuelle sur la force d’étanchéité, la déformation rémanente à la compression, la résistance chimique et les performances en température de service, pas seulement sur le temps de cycle. Un cycle plus court n’est pas un progrès si un réglage fait sortir une propriété critique des tolérances.
- Quelles données sur le recyclat entrant faut-il fournir avant que le logiciel puisse proposer des ajustements de formulation ?
- Associer chaque lot aux propriétés du recyclat, aux réglages de compound, aux données de vulcanisation et aux résultats des pièces sur une plage de fonctionnement caractérisée. Le système doit aussi disposer d’un responsable nommé pour la recette et d’une spécification validée en laboratoire. Refuser toute compensation automatique dès que le matériau entrant sort de cette plage, sinon l’outil peut masquer un problème de matière première jusqu’à l’inspection finale.
- Quel est le critère de libération pour un élastomère issu d’une filière de recyclage pilote ?
- Ne pas le libérer sur la seule base de l’essai pilote. Constituer le dossier de caractérisation du matériau récupéré, son historique de transformation, les données de répétabilité et le retour d’acceptation client, puis comparer avec la matière première actuelle dans la formulation et la pièce visées. Le risque résiduel n’est pas la capacité du pilote à produire, mais la constance du résultat d’un lot à l’autre dans la spécification utilisable.
- Comment un transformateur doit-il vérifier une allégation d’élastomère à faible empreinte avant de l’intégrer aux achats ou aux données produit ?
- Exiger les données produit, la limite comptable, le produit de référence, la géographie du matériau et la méthode de calcul. Garder cet examen distinct des affirmations sur le temps de cycle, les rebuts ou les modifications d’équipement, car une empreinte produit plus faible ne valide pas un autre itinéraire de moulage. Le décalage apparaît souvent quand une déclaration d’achat est appliquée en production sans vérifier que le grade respecte encore les exigences du compound et de l’usage final.
Sources et références
- 1.chemeurope.com. Recycling. chemeurope.com.
- 2.The Manufacturer. (2026, October 2). 3D printing of rubber gloves set to revolutionise an entire industry. The Manufacturer.
- 3.Plastics Engineering. (2026, October 2). Thermoplastic vulcanizates expand rubber processing options. Plastics Engineering.
- 4.up2circ-Team. (2026, September 29). Facilitating rubber recycling for industry. up2circ.eu.
- 5.LTR Rubber. Case studies. LTR Rubber.
- 6.World Ports. Trelleborg launches reduced-carbon-footprint EPDMs. World Ports.
- 7.Covestro. Toward circular elastomers: Covestro opens pilot plant in Leverkusen. Covestro.
- 8.European Rubber Journal. Covestro opens elastomer recycling pilot plant. European Rubber Journal.
- 9.Rubber News. RN AI tire industry impact GPS panel. Rubber News.
- 10.Rubber News. RN AI use tire industry development society annual conference. Rubber News.