

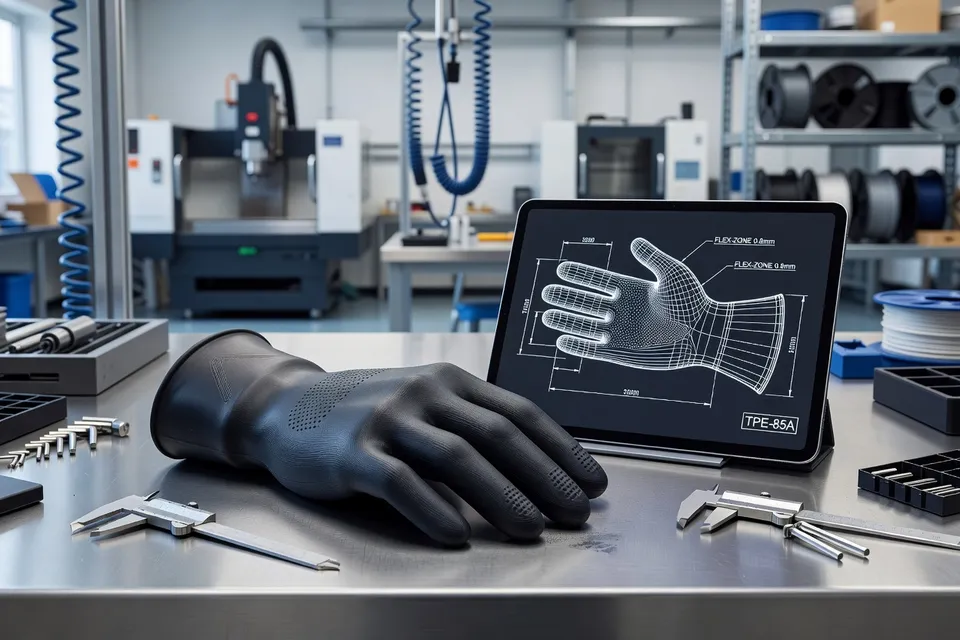
克兰菲尔德大学研究人员于2026年9月29日报告了一种3D打印橡胶手套的方法。该方法被视为传统手套制造大型生产线的替代方案,报告称传统路线耗时、耗能且伴随合成材料浪费。
现有证据尚未确立替代生产线。它只确立了一条开发中的路线,并将其与其他橡胶加工变化并列:热塑性硫化胶、回收料的数字配方支持、低足迹弹性体牌号以及中试规模化学回收。这些路线针对不同工厂约束。在匹配吞吐量、尺寸控制、硫化、表面质量和客户放行测试前,任何路线都不应视为可互换的浸渍胶乳或丁腈生产。
3D打印改变对象和工艺步骤
克兰菲尔德工作从手套作为数字定义对象起步,而非通过常规浸渍线反复涂覆模具。来源将当前路线描述为依赖大型生产线,并指出时间、能耗和合成材料浪费问题。它未在提供材料中给出生产能力、废品率、能耗数据、鉴定结果或商业出货量。
这些证据支持工艺主张,而非封闭商业结果。评估该路线的加工商需记录至少以下内容:
- 按尺寸打印手套质量和尺寸变化;
- 每只手套周期时间及试运行的正常运行时间;
- 材料消耗,包括吹扫和拒收件;
- 与现有手套对比的拉伸、伸长、撕裂、穿刺和阻隔结果;
- 后处理要求及每次QA拒收原因。
比较必须在相同手套设计、材料系列、测试方法和生产地域内进行。宣称打印减少浪费不能替代实测质量平衡。宣称降低能耗不能替代记录的机器和后处理负载。
热塑性硫化胶改变设备问题
热塑性硫化胶(TPV)提供不同于克兰菲尔德手套工艺的路线。它们将橡胶相与热塑性加工行为结合,使加工商可考虑注射成型或挤出,而非依赖常规热固性循环形成的永久交联胶料。
提供的Plastics Engineering URL被标识为关于TPV如何扩展橡胶加工选项的文章。该框架支持一种机制:材料类别可拓宽可用加工窗口。它本身并不能证明特定TPV在指定工厂取代了浸渍、模压或挤出橡胶件。
对于维护和生产团队,实际检查点是设备配方。试用记录应标明料筒或熔体温度、停留时间、螺杆或注射设置、模具冷却、回用料处理,以及达到稳定尺寸所需的启动次数。QA应将TPV件与原物料在导致最初选材的性能上进行对比。若密封力、压缩永久变形、耐化学性或现场温度性能超出规格,更快的成型周期就不是工厂改进。
回收料整合仍是配方控制问题
Datenberg的Up2Circ案例聚焦橡胶混炼而非手套成型。该公司处理机器和质量数据,其RADRI项目——橡胶AI驱动回收料整合——研究如何更可靠地将回收材料纳入橡胶生产。
案例指出回收料的可变性和敏感性是障碍。它报告了对质量管理、产品开发和生产团队的访谈,随后开发了AI支持配方助手的概念。拟议软件将根据回收料特性对成品的影响推荐配方调整。
这是开发项目,并非证据表明AI助手已闭合化合物控制回路。案例未提供经验证配方、生产拒收率降低、指定客户实现的回收料百分比或已发布产品规格。下一个可审计步骤是在控制试验中将来料回收料特性、混炼设置、硫化数据与成品结果与每批关联。
橡胶加工商还需要拒绝规则。若来料材料超出表征范围,系统必须保留批次供实验室复核,而非通过配方静默补偿。该区分将配方辅助与自动放行分开。
回收项目保持鉴定负担可见
其余提供的URL指向其他橡胶加工和回收开发,包括LTR Rubber案例页、Trelleborg降低碳足迹EPDM公告、Covestro在勒沃库森的弹性体回收中试工厂、欧洲橡胶杂志对该中试的报道、ChemEurope回收条目,以及Rubber News关于轮胎开发中人工智能和行业讨论的报道。
这些来源拓宽技术领域,但未建立共同基准。Covestro材料涉及中试工厂,其最有力支持事实是存在通向循环弹性体的中试规模路线。中试运行不等于合格商业原料流。Trelleborg的EPDM条目涉及产品足迹定位;不应将其用作证明新成型路线缩短周期时间的证据。Rubber News条目涉及AI和轮胎行业开发,但讨论或采用计划不确立生产控制限。
该区分在车间现场至关重要:
| 路线 | 改变的对象 | 提供材料支持的证据 | 放行问题 |
|---|---|---|---|
| 3D打印 | 橡胶手套制造 | 报告克兰菲尔德方法作为大型手套线的替代 | 打印手套能否在可重复周期时间内满足现有规格? |
| TPV加工 | 类橡胶模压或挤出件 | 扩展加工选项的材料路线 | 设备变更后哪些性能仍保持在规格内? |
| 回收料配方支持 | 橡胶混炼配方 | 正在开发AI辅助配方调整的项目 | QA在不手动重新配方情况下可接受的来料材料范围是什么? |
| 弹性体回收中试 | 弹性体原料和回收工艺 | Covestro在勒沃库森开设中试工厂 | 哪些回收输出已通过客户鉴定? |
| 降低足迹EPDM | EPDM产品选择和足迹核算 | Trelleborg宣布较低碳足迹牌号或产品定位 | 哪些产品数据和边界条件支持足迹主张? |
该表将工艺机制与工厂结果分开。它也防止将中试、产品公告和研究方法呈现为浸渍工艺的单一完成替代。
下一步测量决定路线是否脱离开发
对于加工商,眼前工作不是选择浸渍的通用继任者,而是为每项试验定义对象、基线和拒绝点。手套打印机需要匹配的生产对比。TPV成型商需要设置和性能窗口。使用回收料的混炼商需要来料材料表征与批次结果关联。回收中试需要合格输出流和客户验收记录。
下一个可检查事件是克兰菲尔德方法的可重复性数据、TPV文章的工厂特定加工证据、RADRI软件模块的客户试验,以及中试衍生弹性体材料的鉴定结果。在这些记录包含共同对象、实测基线和QA放行前,这些路线仍属于评估中的可信替代方案,而非常规浸渍的既定替代。
编辑洞察
- 手套加工商在考虑用3D打印替代现有生产前,需要先测量哪些数据?
- 先记录打印质量、尺寸偏差、周期时间、设备利用率、料头、废品率、后处理工作量,以及每次质检拒收的原因。再用相同设计、材料系列和方法,与现有手套对比测试拉伸强度、伸长率、撕裂强度、刺穿强度和阻隔性能。不要仅凭目视成品率就接受低废料说法,也不要只看设备功率就接受低能耗说法;通常的疏漏是后处理和废品被排除在对比之外。
- TPV试产什么时候才值得改动成型或挤出设备的配方?
- 先把配方记录固定下来:机筒或熔体温度、停留时间、螺杆或注射参数、模具冷却、回料处理,以及尺寸稳定前需要的开机次数。再把TPV件与现有产品对比密封力、压缩永久变形、耐化学性和使用温度性能,而不只是周期时间。如果一次参数调整让现场关键性能超出规格,再快的周期也没意义。
- 软件要推荐配方调整前,需要回收料的哪些来料信息?
- 把每批来料的回收料性能、配方设定、硫化数据、成品结果,在已表征的工艺范围内全部关联起来。系统还需要指定配方负责人,以及实验室认可的规格,用来核对推荐结果。来料超出该范围时,拒绝自动补偿,否则助手可能掩盖原料问题,直到批次到最终检验才暴露。
- 中试回收路线得到的弹性体,什么时候才能放行?
- 不能只凭中试运行就放行。要归档回收料的表征、加工历史、重现性数据和客户验收记录,再在目标配方和部件中与现有原料对比。剩下的风险不在中试能否产出物料,而在于批次间输出是否始终落在可用规格内。
- 采购或产品数据要用低碳足迹弹性体之前,加工商该怎么验证?
- 要求提供产品数据、核算边界、参照产品、材料产地和足迹计算方法。把这项审查与周期时间、废料、设备变更的说法分开,因为产品足迹降低并不证明成型路线已改变。常见问题就是采购声明直接用于车间决策,却没确认该牌号仍符合原有配方和终端使用要求。
来源与参考
- 1.chemeurope.com. Recycling. chemeurope.com.
- 2.The Manufacturer. (2026, October 2). 3D printing of rubber gloves set to revolutionise an entire industry. The Manufacturer.
- 3.Plastics Engineering. (2026, October 2). Thermoplastic vulcanizates expand rubber processing options. Plastics Engineering.
- 4.up2circ-Team. (2026, September 29). Facilitating rubber recycling for industry. up2circ.eu.
- 5.LTR Rubber. Case studies. LTR Rubber.
- 6.World Ports. Trelleborg launches reduced-carbon-footprint EPDMs. World Ports.
- 7.Covestro. Toward circular elastomers: Covestro opens pilot plant in Leverkusen. Covestro.
- 8.European Rubber Journal. Covestro opens elastomer recycling pilot plant. European Rubber Journal.
- 9.Rubber News. RN AI tire industry impact GPS panel. Rubber News.
- 10.Rubber News. RN AI use tire industry development society annual conference. Rubber News.