

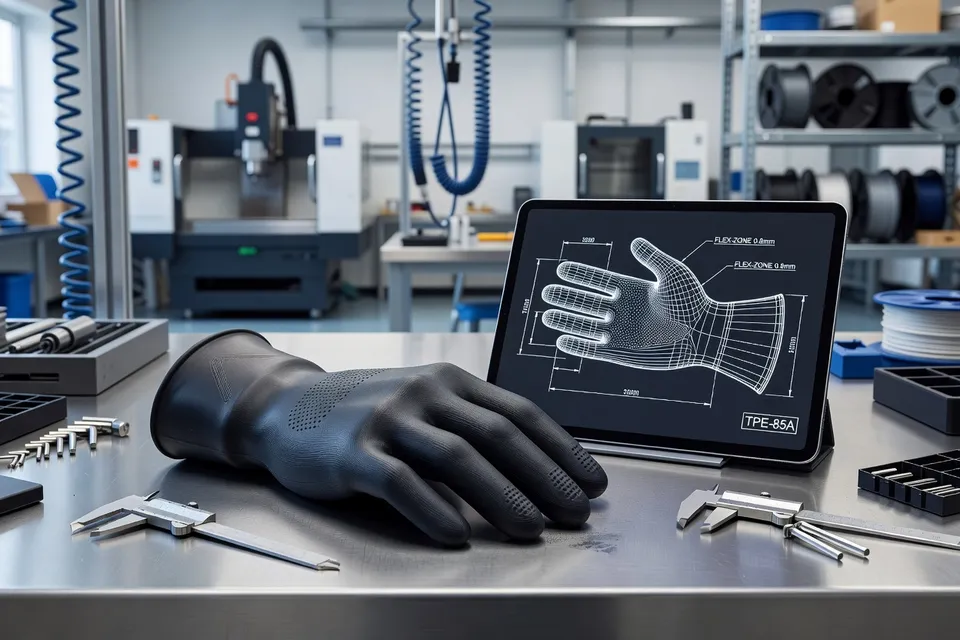
克蘭菲爾德大學研究人員於2026年9月29日報告了一種3D列印橡膠手套的方法。該方法被視為傳統手套製造大型生產線的替代方案,報告指出傳統方式耗時、耗能且產生合成材料廢棄物。
現有證據尚未證明可取代生產線。它僅確立一條開發中途徑,並與橡膠加工的其他變化並列:熱塑性硫化橡膠、回收料的數位配方支援、低碳足跡彈性體等級,以及中試規模化學回收。這些途徑針對不同工廠限制。未經通量、尺寸控制、硫化、表面品質及客戶放行等匹配測試,任何一項均不應視為可與浸漬乳膠或丁腈生產互換。
3D列印改變物件與製程步驟
克蘭菲爾德研究從手套作為數位定義物件起步,而非傳統浸漬線上反覆塗覆的模具。來源描述現行途徑依賴大型生產線,並指出時間、能源使用與合成材料廢棄物為問題。它未在提供資料中給出生產能力、廢品率、能源數據、合格結果或商業出貨數字。
這些證據支持製程主張,而非完整商業結果。評估此途徑的加工商需至少記錄:
- 按尺寸列印手套質量與尺寸變異;
- 單手套週期時間及試運行正常運轉率;
- 材料消耗,包括沖洗與不合格件;
- 抗拉、伸長、撕裂、刺穿及阻隔結果與現有手套比較;
- 後處理需求與每次品管拒收原因。
比較必須在相同手套設計、材料系列、測試方法與生產地區內進行。宣稱列印減少廢棄無法取代質量平衡測量。宣稱減少能源無法取代機台與後處理負載記錄。
熱塑性硫化橡膠轉移設備問題
熱塑性硫化橡膠(TPV)提供不同於克蘭菲爾德手套製程的途徑。它結合類橡膠相與熱塑性加工特性,讓加工商可考慮射出成型或擠出,而非依賴傳統熱固性循環形成的永久交聯化合物。
所提供Plastics Engineering URL被識別為探討TPV擴展橡膠加工選項的文章。此框架支持一項機制:材料類別可擴大可用加工窗口。它本身並未證明特定TPV已在指定工廠取代浸漬、壓縮成型或擠出橡膠件。
對維修與生產團隊而言,實務檢查點在設備配方。試驗記錄應標明料筒或熔體溫度、滯留時間、螺桿或射出設定、模具冷卻、回料處理,以及達到穩定尺寸所需的啟動次數。品管應將TPV零件與原物料在導致原始材料選擇的性質上比較。若密封力、壓縮永久變形、耐化學性或現場溫度性能超出規格,較快成型週期並非工廠改善。
回收料整合仍是配方控制問題
Datenberg的Up2Circ案例聚焦橡膠混煉而非手套成型。公司運用機台與品質數據,其RADRI計畫——Rubber AI-Driven Recyclate Integration——探討如何更可靠將回收材料納入橡膠生產。
案例指出回收料的變異性與敏感度為障礙。它報告與品質管理、產品開發及生產團隊的訪談,隨後開發AI支援配方助理概念。擬議軟體將根據回收料特性對成品的影響推薦配方調整。
這是開發計畫,而非已關閉化合物控制迴路的AI助理證據。案例未提供經驗證配方、生產拒收減少、指定客戶達成的回收料百分比,或已發布產品規格。下一步可稽核步驟為受控試驗,將進料回收料性質、化合物設定、硫化數據與成品結果連結至每批。
橡膠加工商也需拒絕規則。若進料超出表徵範圍,系統必須保留批次供實驗室審查,而非靜默透過配方補償。此區別將配方協助與自動放行分開。
回收計畫保持資格負擔可見
其餘提供URL指向其他橡膠加工與回收發展,包括LTR Rubber案例頁、Trelleborg減碳足跡EPDM公告、Covestro在萊沃庫森的彈性體回收中試廠、European Rubber Journal對該中試的報導、ChemEurope回收項目,以及Rubber News對輪胎開發與產業討論中人工智慧的報導。
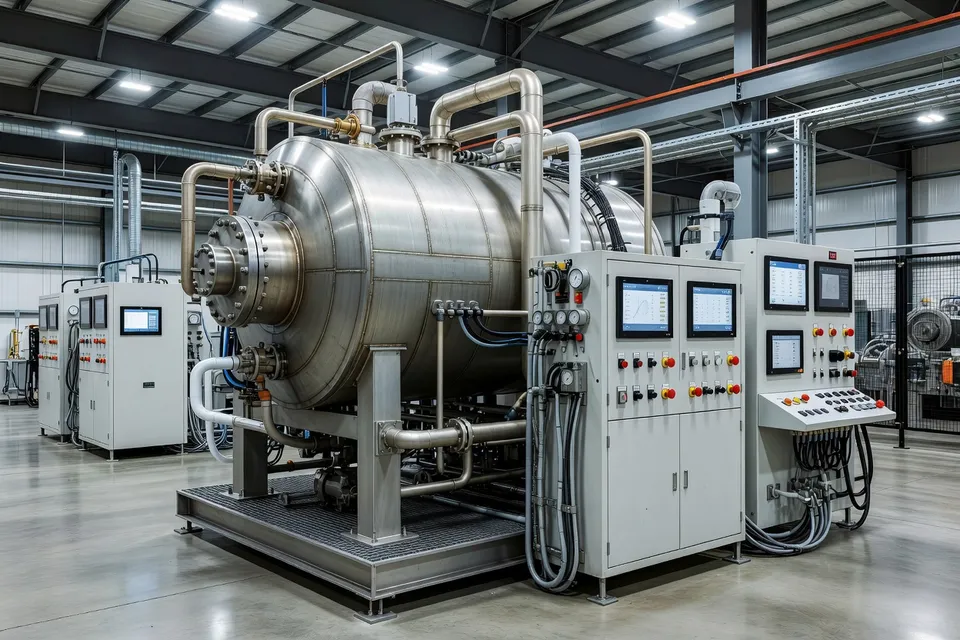
這些來源擴大技術領域,但未建立共同基準。Covestro材料涉及中試廠,其最有力支持事實為存在朝向循環彈性體的中試規模途徑。中試運作不同於合格商業原料流。Trelleborg EPDM項目涉及產品足跡定位;不應作為新成型途徑減少週期時間的證明。Rubber News項目涉及AI與輪胎產業發展,但討論或採用計畫並未建立生產控制極限。
此區別在現場很重要:
| 途徑 | 改變物件 | 提供材料支持的證據 | 放行問題 |
|---|---|---|---|
| 3D列印 | 橡膠手套製造 | 報告克蘭菲爾德方法作為大型手套線替代 | 列印手套能否在可重複週期時間內符合現有規格? |
| TPV加工 | 類橡膠成型或擠出件 | 擴大加工選項的材料途徑 | 設備變更後哪些性質仍保持在規格內? |
| 回收料配方支援 | 橡膠化合物配方 | 開發AI輔助配方調整的計畫 | QA可接受何種進料範圍而不需手動重配? |
| 彈性體回收中試 | 彈性體原料與回收製程 | Covestro在萊沃庫森開設中試廠 | 哪些回收輸出已通過客戶資格認證? |
| 減碳足跡EPDM | EPDM產品選擇與足跡核算 | Trelleborg宣布較低碳足跡等級或產品定位 | 哪些產品數據與邊界條件支持足跡主張? |
表格將製程機制與工廠結果分開。它也防止將中試、產品公告與研究方法呈現為浸漬的單一完成替代。
下一步測量決定途徑是否脫離開發
對加工商而言,立即工作不是選擇浸漬的通用後繼者,而是為每項試驗定義物件、基線與拒絕點。手套列印機需要匹配生產比較。TPV成型機需要設定與性質窗口。使用回收料的混煉商需要連結至批次結果的進料表徵。回收中試需要合格輸出流與客戶接受記錄。
下一個可檢查事件為克蘭菲爾德方法的重複性數據、TPV文章的工廠特定加工證據、RADRI軟體模組的客戶試驗,以及中試衍生彈性體材料的資格結果。除非這些記錄包含共同物件、測量基線與品管放行,否則這些途徑仍為評估中的可信替代,而非傳統浸漬的既定取代方案。
編輯洞察
- 手套加工廠在考慮把3D列印當成量產方案前,必須先量測哪些數據?
- 記錄列印質量、尺寸偏差、週期時間、設備稼動率、purge量、廢品數、後處理負荷,以及每次品檢拒收的原因。接著用相同設計、材料系列和測試方法,比對抗拉、伸長率、撕裂、刺穿和阻隔性能。不要只看目視良率就相信廢料減少,也不要只看機器功率就接受節能說法;常見漏洞是後處理和廢品被排除在比較之外。
- 什麼時候才值得為了TPV試驗去調整成型或押出設備配方?
- 先把配方紀錄鎖定:料筒或熔體溫度、滯留時間、螺桿或射出設定、模具冷卻、回料處理,以及尺寸穩定的啟動次數。比對TPV與現有材料時,要看密封力、壓縮永久變形、耐化學性和使用溫度,而非只看週期時間。加快週期卻讓現場關鍵物性超出規格,就不算改善。
- 軟體要建議配方調整前,需要回收料哪些進料資訊?
- 每批回收料都要連結其物性、配方設定、硫化數據,以及在已知操作範圍內的成品結果。系統還需要配方負責人姓名,以及實驗室核可的規格,用來檢核建議值。回收料超出該範圍時,拒絕自動補償,否則系統可能隱藏原料問題,直到批次到最終檢驗才曝光。
- 從試驗性回收路線取得的彈性體,要通過什麼關卡才能放行?
- 不能只靠試驗性運轉就放行。必須先備妥回收料的特性分析、加工歷程、重複性數據和客戶驗收紀錄,再與目標配方和零件中的現有原料做比對。真正風險不在試驗能否產出材料,而在於每批輸出是否都能維持在可用的規格範圍內。
- 採購或產品資料要引用較低碳排彈性體主張前,該怎麼驗證?
- 要求提供產品數據、計算邊界、參考產品、材料來源地,以及碳排計算方法。把這項審核與週期時間、廢料或設備變更的主張分開,因為產品碳排降低,不代表成型製程有差異。常見問題是採購端的說法直接套用到工廠決策,卻沒確認該牌號仍符合原配方與最終用途要求。
來源與參考
- 1.chemeurope.com. Recycling. chemeurope.com.
- 2.The Manufacturer. (2026, October 2). 3D printing of rubber gloves set to revolutionise an entire industry. The Manufacturer.
- 3.Plastics Engineering. (2026, October 2). Thermoplastic vulcanizates expand rubber processing options. Plastics Engineering.
- 4.up2circ-Team. (2026, September 29). Facilitating rubber recycling for industry. up2circ.eu.
- 5.LTR Rubber. Case studies. LTR Rubber.
- 6.World Ports. Trelleborg launches reduced-carbon-footprint EPDMs. World Ports.
- 7.Covestro. Toward circular elastomers: Covestro opens pilot plant in Leverkusen. Covestro.
- 8.European Rubber Journal. Covestro opens elastomer recycling pilot plant. European Rubber Journal.
- 9.Rubber News. RN AI tire industry impact GPS panel. Rubber News.
- 10.Rubber News. RN AI use tire industry development society annual conference. Rubber News.