

Un fabricant de caoutchouc d'Asie du Sud-Est a modifié le point de contrôle d'une vulcanisation irrégulière des composants de pneumatiques dans une étude de cas publiée le 9 mars 2026. L'entreprise est passée d'un achat d'acide stéarique axé sur le prix à un grade Stearic Acid 1842 à spécification contrôlée, avec certificats d'analyse et traçabilité des lots joints à chaque expédition. Le résultat annoncé est une réduction d'environ 15 % des taux de rejet de lots après plusieurs cycles de production.
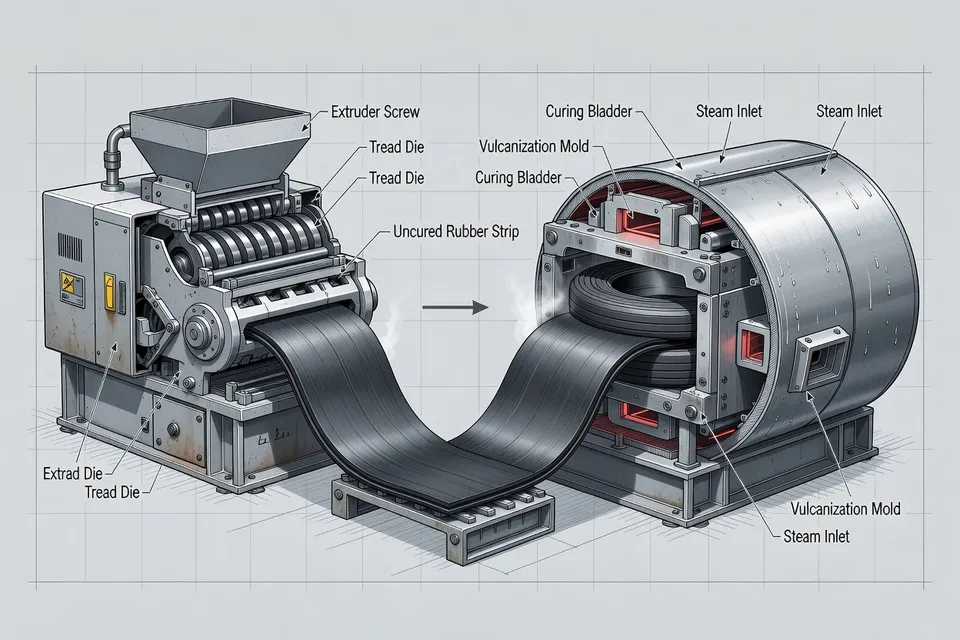
L'étude identifie un problème classique en usine : la variation de durcissement apparaissait en aval, mais la source était un activateur de transformation entrant. Les composés finis montraient des variations de dureté, de résistance à la traction et de temps de durcissement. La production devait absorber les rejets de lots, les modifications de formulation par la R&D et les retards dus à un comportement de durcissement imprévisible.
Le compte du fournisseur attribue la variation à une valeur d'iode et une composition en acides gras inconstantes dans l'acide stéarique acheté sans limites techniques strictes. Cette attribution est une affirmation de l'étude de cas de l'entreprise, pas une investigation d'usine indépendamment auditée. Le rapport identifie toutefois les spécifications et contrôles utilisés pour relier le changement de matière première à la réponse de vulcanisation.
Le point de contrôle des matières entrantes
L'approche révisée s'est concentrée sur quatre propriétés :
- Stabilité de la composition en acides gras C18.
- Constance de la valeur d'iode.
- Teneur en humidité.
- Uniformité d'un lot à l'autre.
Le fabricant a choisi le Stearic Acid 1842 car le grade était présenté comme ayant un profil d'acides gras et une plage de valeur d'iode plus stables pour l'activation du caoutchouc. Chaque expédition était également accompagnée d'un certificat d'analyse détaillé, tandis que la traçabilité des lots reliait la matière au dossier de production.
Ce contrôle modifie la réponse à un problème de durcissement. Sans fenêtre définie pour la matière entrante, les opérateurs et compoundeurs peuvent ajuster les recettes pour compenser une matière première qui a déjà varié. Avec une spécification et une identité de lot conservée, l'assurance qualité et la production peuvent comparer la matière première au résultat du composé avant de modifier la formulation.
La source ne communique pas les limites numériques des spécifications, le nombre de lots de production, le type de composant de pneumatique ni le taux de rejet de référence exact. Elle ne fournit pas non plus de graphique de contrôle, de protocole d'essai en laboratoire ni de vérification indépendante de l'amélioration. Le chiffre de 15 % doit donc être lu comme le résultat de l'étude de cas du fabricant sur plusieurs cycles de production, et non comme une réduction universelle pour chaque formulation de caoutchouc.
Ce qui a changé sur le plancher de l'usine
L'entreprise a signalé quatre changements opérationnels après la mise en œuvre de la spécification révisée :
- Les taux de rejet de lots ont baissé d'environ 15 %.
- Les performances de vulcanisation sont devenues plus constantes.
- La R&D a effectué moins d'ajustements de formulation.
- La planification de la production est devenue plus prévisible.
L'étude de cas ne sépare pas la contribution du nouveau grade d'acide stéarique de celle des certificats, de la traçabilité ou des contrôles de réception plus stricts. Elle n'indique pas non plus si le temps de durcissement, la dureté, la résistance à la traction ou l'humidité ont montré une amélioration numérique spécifique. Ces omissions comptent lorsqu'un transformateur cherche à transposer la méthode à un autre système polymère, une autre recette de composé ou une autre usine.
Un essai pratique maintiendrait la formulation du composé, la séquence de mélange, l'équipement de durcissement et la méthode d'essai fixes tout en enregistrant le lot d'acide stéarique entrant. L'assurance qualité pourrait ensuite comparer la valeur d'iode, la composition en acides gras, l'humidité, le comportement de durcissement, la dureté et la résistance à la traction par lot. L'étude de cas disponible soutient cette structure de mesure ; elle ne fournit pas les limites d'acceptation manquantes.
L'optimisation vient après le contrôle des spécifications
Une étude distincte de 2026 a examiné une autre voie de contrôle de formulation : l'optimisation de mélanges de chloroprène et de caoutchouc naturel par des expériences statistiques et un algorithme d'essaim d'abeilles artificielles. Les chercheurs ont modélisé la dureté, la résistance à la traction et le Tan δ, puis ont évalué les formulations comme un problème multi-objectif plutôt qu'en optimisant une réponse à la fois.
Le résultat annoncé était une formulation avec un Tan δ de 0,076, une dureté de 49,53 Shore A et une résistance à la traction de 16,23 mégapascals lorsque la minimisation du Tan δ recevait un poids de 0,8. Ces valeurs appartiennent au mélange expérimental et à la fonction objectif de l'étude. Elles ne constituent pas un benchmark usine pour l'opération de composant de pneumatique d'Asie du Sud-Est et ne remplacent pas le contrôle des matières entrantes.
Pour les transformateurs, la distinction est opérationnelle. Un modèle d'optimisation peut identifier une formulation candidate à l'intérieur d'une expérience définie. Il ne peut pas garantir que les lots de production resteront stables si un activateur ou une autre matière première entre dans le mélangeur avec une variation non contrôlée. Le premier cas place les spécifications de réception et la traçabilité avant l'ajustement de recette ; le second montre comment des essais structurés peuvent réduire les tâtonnements une fois l'espace de test défini.
La question QA non résolue
Le fabricant de caoutchouc a signalé moins de rejets, mais l'étude de cas ne précise pas si l'assurance qualité a libéré chaque expédition contre des limites fixes ou si un lot entrant a été retenu ou refusé. Elle n'identifie pas non plus la fréquence d'échantillonnage, les instruments de laboratoire, la norme d'essai de durcissement ni la règle d'escalade pour un certificat hors spécification.
Ce sont les contrôles suivants qu'une usine devrait reproduire. Un certificat est une preuve fournie avec l'expédition ; ce n'est pas, en soi, la preuve que la matière a été vérifiée indépendamment à la réception. La traçabilité des lots n'est utile que si l'usine peut relier le lot entrant à la charge du mélangeur, au résultat de durcissement, à l'essai du composant fini et à la décision de disposition.
La même discipline s'applique à l'optimisation de formulation. Un mélange prédit doit être compoundé, durci, testé et comparé aux limites cibles dans les conditions de process prévues. Un résultat de modèle reste un résultat d'essai jusqu'à ce que l'assurance qualité libère un lot de production contre la spécification de l'usine.
L'étude de cas source se conclut par une prévisibilité améliorée après plusieurs cycles de production, mais laisse ouverte la prochaine mesure : le fabricant aurait besoin de limites entrantes documentées, de résultats d'essais au niveau des lots et d'une série de rejets plus longue pour montrer si la réduction d'environ 15 % se maintient une fois que la spécification révisée de l'acide stéarique devient une condition d'achat et de libération de routine.
Analyses éditoriales
- Quelles données sur l’acide stéarique faut-il porter sur la fiche de libération des matières entrantes ?
- Indiquez la plage de valeur d’iode, la composition C16/C18, la limite d’humidité, les méthodes d’essai et la variation lot à lot tolérée avant tout changement de fournisseur ou de grade. Exigez le numéro de lot et le certificat d’analyse à chaque livraison, puis conservez un échantillon de réception lié à la charge du mélangeur et aux résultats de vulcanisation. Ne validez pas un certificat pour sa seule présence : le document fournisseur est une preuve, pas une vérification indépendante. Un résultat manquant ou incohérent déclenche une mise en attente et révision, pas un ajustement de formulation.
- Comment démontrer que la variation de l’acide stéarique, et non la recette, provoque les irrégularités de vulcanisation ?
- Maintenez formulation, séquence de mélange, équipement de vulcanisation et méthode d’essai constants tout en notant le lot d’acide stéarique de chaque charge. Comparez valeur d’iode, composition en acides gras, humidité, comportement de vulcanisation, dureté, résistance à la traction et taux de rejet par lot. L’erreur habituelle consiste à modifier la recette dès que le temps de vulcanisation bouge ; cela supprime la comparaison permettant d’isoler l’effet matière première des variations de mélange, de température ou d’essai.
- Un grade 1842 maîtrisé suffit-il à justifier la baisse de rejets annoncée ?
- Non. L’amélioration citée est un résultat d’étude de cas, pas une garantie universelle. La source ne fournit ni référence initiale, ni nombre de lots, ni limites chiffrées d’acceptation, ni audit indépendant. Considérez le changement de grade comme une condition d’essai, pas comme une conclusion. Il faut une série de rejets plus longue au niveau des lots pour vérifier que le bénéfice résiste aux conditions habituelles d’achat, de réception et de production.
- Que faire quand le certificat et les résultats du compound divergent ?
- Mettez le lot concerné en attente, identifiez tous les compounds et charges de mélangeur qui l’ont utilisé, puis comparez le certificat fournisseur aux vérifications internes et aux résultats de vulcanisation avant toute modification de formulation. La QA, et non l’opérateur du lot suivant, doit décider de la suite à donner. Libérer le lot parce que le certificat est dans les limites alors que les données de dureté ou de vulcanisation sont déjà hors tendance est une défaillance classique ; la traçabilité n’a de valeur que si elle aboutit à une décision documentée.
- Où placer l’optimisation de formulation une fois le contrôle de l’acide stéarique entrant établi ?
- Utilisez des plans d’expériences ou un modèle d’optimisation seulement après avoir fixé la fenêtre matière première, la méthode d’essai et les limites cibles. Le modèle peut réduire les recettes candidates pour la dureté, la résistance à la traction et le Tan δ ; il ne rend pas stable un activateur non maîtrisé. Préparez et vulcanisez la formulation prévue en conditions de production, puis vérifiez le lot par rapport aux limites QA. Sinon, l’usine risque d’optimiser le bruit créé par la variation des matières premières et de confondre un essai prometteur avec un procédé validé.
Sources et références
- 1.Oleochemicals. (2026, June 26). Stabilizing rubber vulcanization performance with consistent stearic acid quality. Oleochemicals Asia.
- 2.Rubber News. RN AI use tire industry development society annual conference. Rubber News.
- 3.Bioengineer.org. (2026, October 5). Artificial bees crack the rubber blend puzzle for cheaper, tougher car parts. Bioengineer.org.
- 4.Plastech.pl. Omya launches filler for lower carbon rubber compounds. Plastech.pl.
- 5.Up2Circ. Facilitating rubber recycling for industry. Up2Circ.
- 6.Mastars. Mastars news item 572. Mastars.
- 7.Jun-Hsiang. Knowledge. Jun-Hsiang.
- 8.Gowin Machinery. News. Gowin Machinery.