

東南アジアのゴム製造会社は、2026年3月9日に発表されたケーススタディで、タイヤ部品の加硫ばらつきに対する管理点を変更した。価格重視のステアリン酸調達から、分析証明書とバッチトレーサビリティを各出荷に添付したStearic Acid 1842グレードの管理仕様へ移行した。報告された結果は、数回の生産サイクル後にバッチ不良率が約15%低下したというものだ。
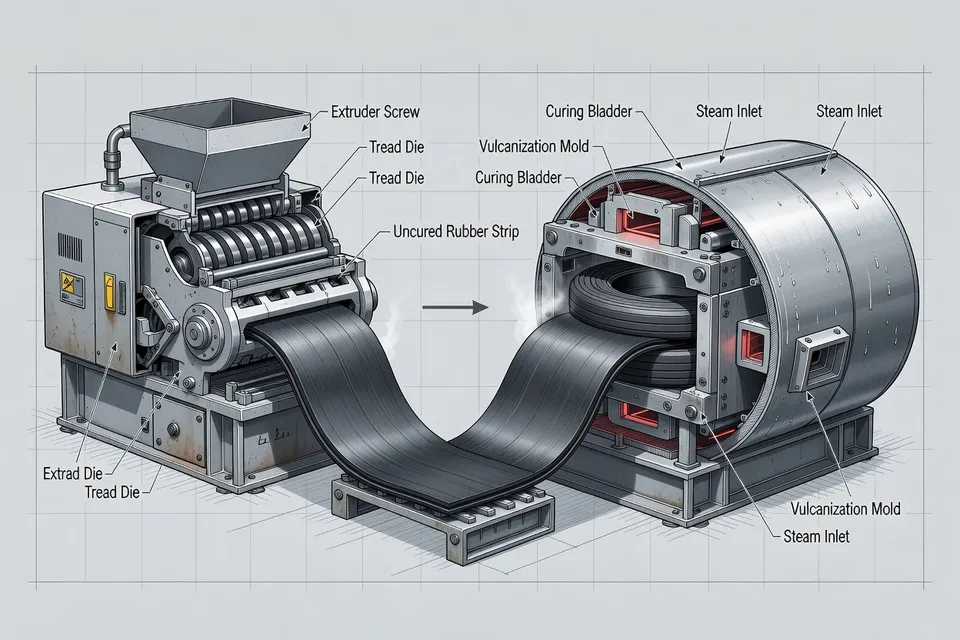
ケースでは、よくあるプラントの問題を指摘している。加硫のばらつきは下流で現れたが、原因は入荷した加工活性剤にあった。完成したコンパウンドでは硬度、引張強さ、加硫時間に変化が見られた。生産はバッチ不良、R&Dによる処方変更、予測不能な加硫挙動による遅れを吸収せざるを得なかった。
供給側の説明では、厳格な技術的制限なしに購入したステアリン酸のヨウ素価と脂肪酸組成のばらつきが原因だとしている。この主張は独立した監査済みプラント調査ではなく、メーカー側のケーススタディによるものだ。ただし報告書は、原料変更と加硫応答を結びつけるために用いた仕様とチェックを特定している。
入荷材料の管理点
改訂アプローチは4つの特性に焦点を当てた。
- C18脂肪酸組成の安定性。
- ヨウ素価の安定性。
- 水分含有量。
- バッチ間の均一性。
メーカーはStearic Acid 1842を選定した。ゴム活性化に適した脂肪酸プロファイルとヨウ素価範囲がより安定していると提示されたためだ。各出荷には詳細な分析証明書が付き、バッチトレーサビリティで材料を生産記録に結びつける。
この管理は加硫問題への対応を変える。入荷材料の許容範囲が定まっていない場合、オペレーターやコンパウンド担当者はすでに変動した原料を補うためにレシピを調整する。仕様と保持されたバッチ識別があれば、QAと生産は処方を変える前に原料とコンパウンド結果を比較できる。
出典は数値的な仕様限界、生産バッチ数、タイヤ部品の種類、正確な不良基準を報告していない。また管理図、試験プロトコル、改善の独立検証も提供していない。したがって15%という数字は、複数サイクルにわたるメーカーのケーススタディ結果として読むべきで、あらゆるゴム処方に普遍的な低減ではない。
現場で起きた変化
会社は改訂仕様導入後に4つの運用変化を報告した。
- バッチ不良率が約15%低下。
- 加硫性能がより安定。
- R&Dによる処方調整が減少。
- 生産計画が予測しやすくなった。
ケースは新ステアリン酸グレードの寄与と証明書、トレーサビリティ、厳格な受入チェックの寄与を分離していない。また硬化時間、硬度、引張強さ、水分の具体的な数値改善も示していない。これらの欠落は、別のポリマー系や処方、プラントへ方法を移す際に重要となる。
実用的な試験では、コンパウンド処方、ミキサー順序、加硫設備、試験法を固定したまま入荷ステアリン酸ロットを記録する。QAはロットごとにヨウ素価、脂肪酸組成、水分、加硫挙動、硬度、引張強さを比較できる。入手可能なケースはこの測定構造を支持するが、欠けている受入限界は提供しない。
仕様管理の後に最適化を
別の2026年研究では、統計実験とArtificial Bee Colonyアルゴリズムを用いたクロロプレン・天然ゴムブレンドの処方制御を別のルートで検討した。研究者は硬度、引張強さ、Tan δをモデル化し、1つの応答を最適化するのではなく多目的問題として処方を評価した。
報告された結果は、Tan δ最小化に0.8の重みを与えた場合、Tan δ 0.076、硬度49.53 Shore A、引張強さ16.23 MPaの処方だった。これらの値は研究の実験ブレンドと目的関数に属するもので、東南アジアのタイヤ部品製造のプラントベンチマークではなく、入荷材料管理に取って代わるものではない。
プロセッサーにとって区別は運用上のものだ。最適化モデルは定義された実験内で候補処方を特定できる。活性剤などの原料が未管理のばらつきでミキサーに入る場合、生産ロットが安定するかどうかを保証できない。最初のケースはレシピ調整に先立ち受入仕様とトレーサビリティを優先し、2番目のケースは試験空間が定義された後の構造化試験で試行錯誤を減らせることを示している。
未解決のQA課題
ゴムメーカーは不良減少を報告したが、QAが固定限界で全出荷をリリースしたか、どの入荷ロットが保留または拒否されたかを述べていない。またサンプリング頻度、実験室機器、加硫試験基準、不適合証明書に対するエスカレーションルールも特定していない。
これらはプラントが次にコピーする必要がある管理だ。証明書は出荷に添付された証拠であって、受入時に独立検証された証明ではない。バッチトレーサビリティは、プラントが入荷ロットをミキサー投入、加硫結果、完成部品試験、処分決定に結びつけられる場合にのみ有用だ。
同じ規律は処方最適化にも適用される。予測されたブレンドは、意図したプロセス条件の下でコンパウンド化、加硫、試験され、目標限界と比較されなければならない。モデル結果は、QAがプラント仕様に対して生産ロットをリリースするまで試行結果のままだ。
出典ケースは数回の生産サイクル後の予測性向上で締めくくられているが、次の測定は未解決のまま残している。メーカーは改訂ステアリン酸仕様が日常的な購買・リリース条件になった後も、約15%の低減が持続するかを示すために、文書化された入荷限界、ロット単位の試験結果、より長い不良系列を必要とする。
編集部の見解
- 入荷ステアリン酸のリリースシートにQAが記載すべきデータはどれか。
- サプライヤー変更やグレード変更前に、ヨウ素価範囲、C16/C18脂肪酸組成、水分限界、試験方法、バッチ間変動許容範囲を指定する。毎回の出荷でロット番号と分析証明書を求め、ミキサー投入量と加硫結果に紐付けた受入サンプルを保管せよ。証明書があるからリリースするのではない。サプライヤー書類は証拠で、独立検証ではない。不整合は処方調整ではなく保留レビューを促す。
- 加硫のばらつきが処方ではなくステアリン酸の変動によるものと、どう証明するか。
- 処方、ミキサー順序、加硫設備、試験法を固定したまま、各投入ロットのステアリン酸ロットを記録する。ヨウ素価、脂肪酸組成、水分、加硫挙動、硬度、引張強さ、廃棄判定をロットごとに比較せよ。加硫時間が動いた瞬間に処方を変えるのが常套の誤りだ。それでは入荷材の影響と混合・温度・試験の変動を切り分けられない。
- 管理された1842グレードで不良低減が実証されたと言えるか。
- 言えない。報告された改善は事例研究の結果で、普遍的な性能保証ではない。ベースライン、バッチ数、合格数値限界、第三者監査のいずれも提示されていない。グレード変更は試行条件とみなせ。日常の調達・受入・生産条件下で効果が持続するかは、より長いロット単位の不良データを積まなければ判断できない。
- 証明書とコンパウンド結果が一致しない場合、どう対応する。
- 該当ロットを保留にし、使用した全コンパウンドとミキサー投入を特定する。サプライヤー証明書と社内検証値、加硫試験結果を照合してから処方を変える。次バッチの作業者ではなくQAが判定とエスカレーションの責任を持つ。証明書が範囲内だからリリースし、硬度や加硫データが管理外になっている失敗が典型的だ。トレーサビリティは文書化された判断に結びついて初めて意味がある。
- 入荷ステアリン酸の管理が確立した後、処方最適化はどこに位置づけるか。
- 原料の許容窓、試験法、目標限界を固定した後でなければ、統計実験や最適化モデルを使うべきではない。モデルは硬度・引張強さ・Tan δの候補処方を絞れるが、管理外の活性剤を安定化させることはできない。予測処方を生産条件で混練・加硫し、QA限界で検証する。さもないと、入荷材変動によるノイズを最適化し、 promising な試行をリリース済みプロセスと誤認する。
出典・参考文献
- 1.Oleochemicals. (2026, June 26). Stabilizing rubber vulcanization performance with consistent stearic acid quality. Oleochemicals Asia.
- 2.Rubber News. RN AI use tire industry development society annual conference. Rubber News.
- 3.Bioengineer.org. (2026, October 5). Artificial bees crack the rubber blend puzzle for cheaper, tougher car parts. Bioengineer.org.
- 4.Plastech.pl. Omya launches filler for lower carbon rubber compounds. Plastech.pl.
- 5.Up2Circ. Facilitating rubber recycling for industry. Up2Circ.
- 6.Mastars. Mastars news item 572. Mastars.
- 7.Jun-Hsiang. Knowledge. Jun-Hsiang.
- 8.Gowin Machinery. News. Gowin Machinery.