

东南亚一家橡胶制造公司在2026年3月9日发布的一份案例研究中,改变了轮胎部件硫化不一致的控制点。该公司从以价格为导向采购硬脂酸,转为采用规格受控的硬脂酸1842牌号,每批货都附带分析证书和批次可追溯性。几个生产周期后,批次拒收率约降低了15%。
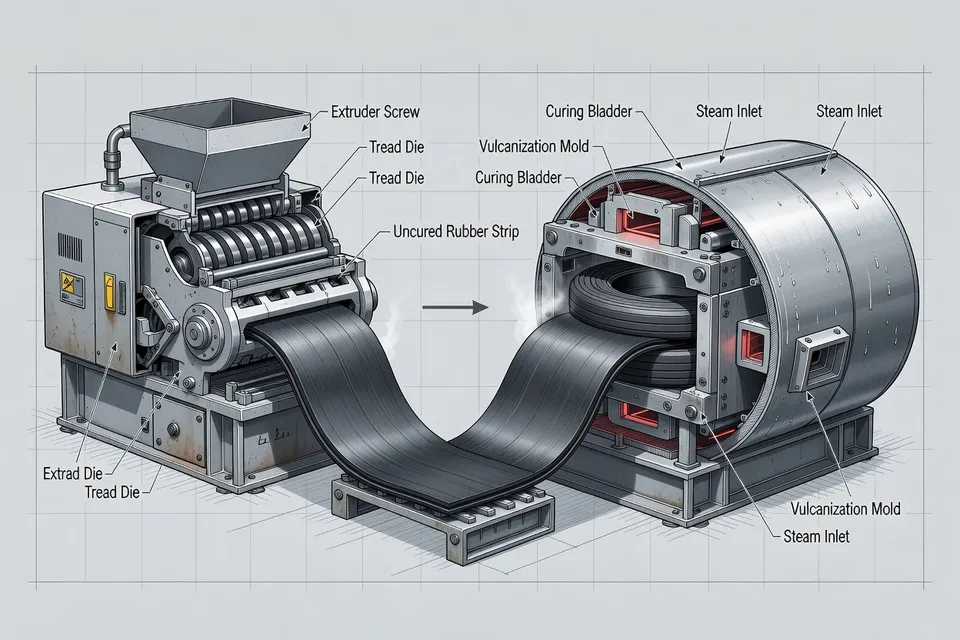
案例指出一个常见的工厂问题:硫化变化出现在下游,但根源是进料的加工活化剂。成品胶料硬度、拉伸强度和硫化时间出现变化。生产不得不承受批次拒收、研发调整配方,以及硫化行为不可预测带来的延误。 供应商的说法将变化归因于硬脂酸的碘值和脂肪酸组成不一致,而这些硬脂酸是在没有严格技术限制的情况下采购的。该归因是公司案例研究的说法,并非独立审计的工厂调查。不过,报告确实指出了将原料变化与硫化响应联系起来的规格和检查。
进料控制点
修订后的方法聚焦于四项性能:
- C18脂肪酸组成的稳定性。
- 碘值的一致性。
- 水分含量。
- 批次间均匀性。 制造商选择硬脂酸1842,因为该牌号的脂肪酸谱和碘值范围对橡胶活化更稳定。每批货还附带详细的分析证书,批次可追溯性将物料与生产记录关联。
这种控制改变了应对硫化问题的方式。没有明确的进料窗口,操作员和配料员只能调整配方来补偿已经偏移的原料。有了规格和保留的批次身份,质检和生产可以在改变配方前将原料与胶料结果进行对比。 来源未报告具体的规格限值、生产批次数、轮胎部件类型或确切的拒收基线,也未提供控制图、实验室测试方案或改进的独立验证。因此,报告的15%数据应视为制造商在几个生产周期后的案例研究结果,而非适用于所有橡胶配方的普遍降低。
车间发生的变动
实施修订规格后,公司报告了四项运营变化:
- 批次拒收率约降低15%。
- 硫化性能更一致。
- 研发进行的配方调整减少。
- 生产计划更可预测。
案例未区分新硬脂酸牌号、证书、可追溯性或更严格接收检查各自的贡献,也未说明硫化时间、硬度、拉伸强度或水分是否显示出具体数值改进。这些遗漏在加工商试图将方法转移到其他聚合器体系、配方或工厂时很重要。 实际试验应保持胶料配方、混炼顺序、硫化设备和测试方法固定,同时记录进料硬脂酸批次。质检随后可按批次对比碘值、脂肪酸组成、水分、硫化行为、硬度和拉伸强度。现有案例支持这种测量结构,但未提供缺失的验收限值。
规格控制之后才是优化
2026年另一项研究考察了不同配方控制途径:用统计实验和人工蜂群算法优化氯丁橡胶与天然橡胶共混。研究人员对硬度、拉伸强度和Tan δ建模,将配方评估为多目标问题而非逐一优化响应。 报告结果是,当Tan δ最小化权重为0.8时,配方Tan δ为0.076、硬度49.53 Shore A、拉伸强度16.23兆帕。这些数值属于研究的实验共混物和目标函数,并非东南亚轮胎部件操作的工厂基准,也不能取代进料控制。 对加工商而言,区别在于操作层面。优化模型可在限定实验内识别候选配方,但若活化剂或其他原料以不受控的变差进入混炼机,它无法保证生产批次稳定。第一个案例将接收规格和可追溯性置于配方调整之前;第二个案例则展示了在测试空间确定后,结构化测试如何减少试错。
未解决的质检问题
橡胶制造商报告拒收减少,但案例未说明质检是否按固定限值放行每批货,或是否有进料批次被扣留或拒收,也未说明采样频率、实验室仪器、硫化测试标准或超规格证书的升级规则。 这些是工厂复制方法所需的下一步控制。证书是随货提供的证据,本身不能证明物料在接收时已独立验证。只有当工厂能将进料批次与混炼装料、硫化结果、成品部件测试和处置决定关联起来时,批次可追溯性才有意义。 同一纪律也适用于配方优化。预测的共混物必须在预期工艺条件下进行混炼、硫化、测试,并与目标限值比较。模型结果在质检按工厂规格放行生产批次前,仍只是试验结果。 来源案例以几个生产周期后可预测性改善结束,但留下了下一个测量问题:制造商需要记录的进料限值、批次级测试结果和更长的拒收序列,以显示修订后的硬脂酸规格成为常规采购和放行条件后,约15%的降低是否持续。
编辑洞察
- QA 在来料放行单上应填写哪些硬脂酸数据?
- 来料放行前,应明确碘值范围、C16/C18 脂肪酸组成、水分限值、测试方法以及允许的批次间差异。每次到货都要求提供批号和分析证书,并保留与混炼批次及硫化结果对应的接收样品。不要仅因证书存在就放行:供应商文件只是证据,不是独立验证,缺失或不一致的结果应触发扣留复核,而非直接调整配方。
- 工厂如何证明硫化不稳定是由硬脂酸批次差异而非配方引起?
- 固定配方、混炼顺序、硫化设备和测试方法,记录每批混炼所用硬脂酸批号。按批次对比碘值、脂肪酸组成、水分、硫化行为、硬度、拉伸强度及拒收情况。常见错误是一旦硫化时间变化就改配方,这样就无法区分来料影响与混炼、温度或测试的差异。
- 受控的 1842 牌号是否足以证明拒收率降低的说法?
- 不行。报告的改善是案例研究结果,并非通用性能保证,来源未提供基线、批次数、数值验收限值或独立审核。将牌号变更视为试验条件,而非结论。需更长的批次级拒收数据系列,才能判断该益处是否经得起常规采购、接收和生产条件的考验。
- 当证书与混炼结果不符时,必须采取什么措施?
- 扣留受影响批次,查明所有使用该批次的混炼批次和配方,在调整配方前对比供应商证书、工厂验证及硫化测试结果。应由 QA 而非下一批操作员负责处置和升级规则。常见失败模式是因证书在范围内就放行,而批次关联的硬度或硫化数据已超出工厂控制模式;可追溯性只有在导致有记录的决策时才有意义。
- 来料硬脂酸控制建立后,配方优化应如何定位?
- 只有在原料窗口、测试方法和目标限值固定后,才使用统计试验或优化模型。模型可缩小硬度、拉伸强度和 Tan δ 的候选配方范围,但无法让不受控的活性剂稳定。在生产条件下混炼并硫化预测配方,然后按 QA 限值验证批次。否则,工厂可能针对来料变化产生的噪声进行优化,并将有希望的试验误认为已发布工艺。
来源与参考
- 1.Oleochemicals. (2026, June 26). Stabilizing rubber vulcanization performance with consistent stearic acid quality. Oleochemicals Asia.
- 2.Rubber News. RN AI use tire industry development society annual conference. Rubber News.
- 3.Bioengineer.org. (2026, October 5). Artificial bees crack the rubber blend puzzle for cheaper, tougher car parts. Bioengineer.org.
- 4.Plastech.pl. Omya launches filler for lower carbon rubber compounds. Plastech.pl.
- 5.Up2Circ. Facilitating rubber recycling for industry. Up2Circ.
- 6.Mastars. Mastars news item 572. Mastars.
- 7.Jun-Hsiang. Knowledge. Jun-Hsiang.
- 8.Gowin Machinery. News. Gowin Machinery.