

東南亞一家橡膠製造公司在一份2026年3月9日發表的案例研究中,針對輪胎組件硫化不一致的控制點進行調整。公司從以價格為主的硬脂酸採購,改為採用規格受控的Stearic Acid 1842等級,並附上每批貨運的分析證書和批次可追溯性。報告指出,經過數個生產週期後,批次拒收率大約減少15%。
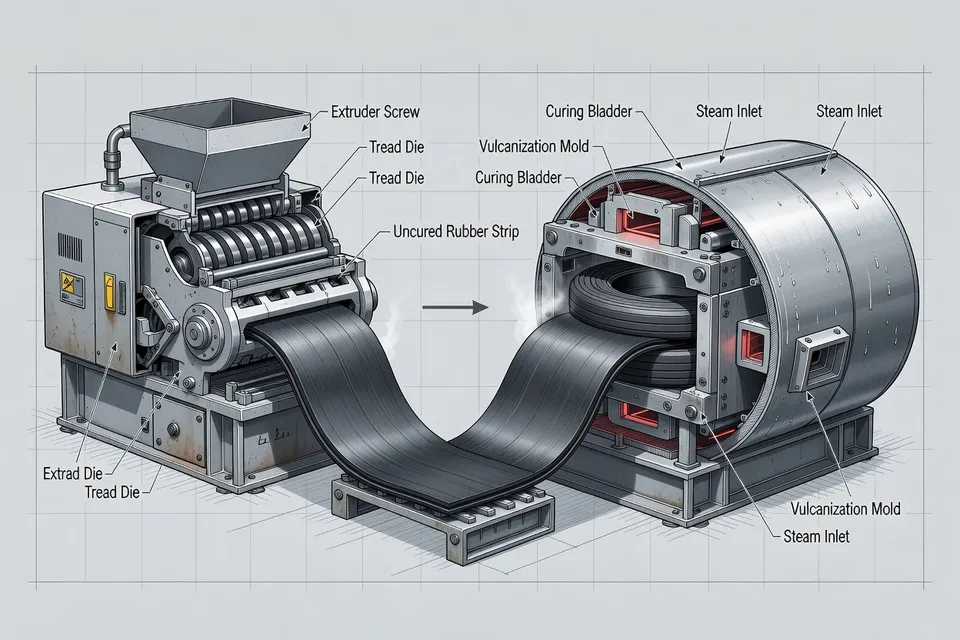
案例指出一個常見的工廠問題:硫化變異出現在下游,但根源來自進料的加工活化劑。成品化合物出現硬度、抗張強度和硫化時間的變化。生產必須承受批次拒收、研發調整配方,以及因不可預測的硫化行為造成的延誤。 供應商的說明將變異歸因於未設定嚴格技術限制的硬脂酸,其碘值和脂肪酸組成不一致。這是公司案例研究的說法,並非獨立審核的工廠調查。不過報告確實列出用來連結原料變更與硫化反應的規格和檢查項目。
進料控制點
調整後的方法聚焦四項性質:
- C18脂肪酸組成的穩定性。
- 碘值的一致性。
- 水分含量。
- 批次間的均一性。 製造商選擇Stearic Acid 1842,因為該等級被認為具有更穩定的脂肪酸輪廓和適用於橡膠活化的碘值範圍。每批貨運都附有詳細的分析證書,批次可追溯性則將材料連結到生產記錄。
這項控制改變對硫化問題的應對方式。若沒有明確的進料窗口,操作員和配料人員可能調整配方來補償已經變動的原料。有了規格和保留的批次識別,品保與生產就能在改變配方前,將原料與化合物結果進行比對。 資料來源未提供數值規格限制、生產批次數量、輪胎組件類型或確切拒收基準。它也未提供控制圖、實驗室測試規程,或改善的獨立驗證。因此,15%的數字應視為製造商在數個生產週期後的案例研究結果,而非適用於所有橡膠配方的通用降低值。
現場發生的變化
公司報告實施新規格後出現四項作業變化:
- 批次拒收率大約下降15%。
- 硫化表現變得更一致。
- 研發減少配方調整次數。
- 生產規劃變得更可預測。
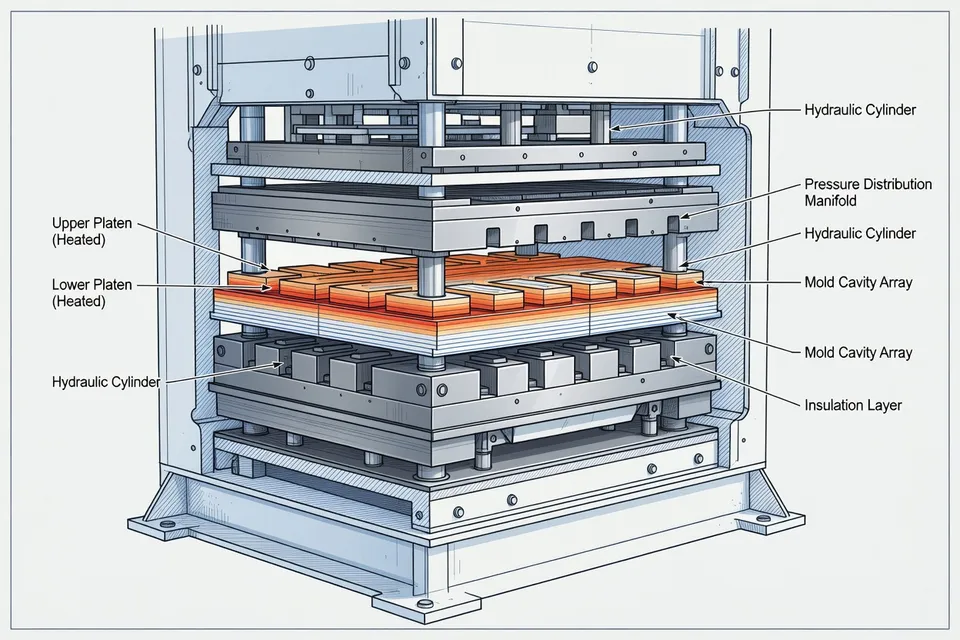
案例並未區分新硬脂酸等級、證書、可追溯性或更嚴格收貨檢查各自的貢獻。它也未說明硫化時間、硬度、抗張強度或水分是否有具體數值改善。當加工商試圖將方法轉移到其他聚合物系統、化合物配方或工廠時,這些遺漏就會產生影響。 實際試驗應保持化合物配方、混合順序、硫化設備和測試方法固定,同時記錄進料的硬脂酸批號。品保就能按批次比對碘值、脂肪酸組成、水分、硫化行為、硬度和抗張強度。現有案例支持這種測量結構,但未提供缺失的接受限值。
規格控制之後再進行最佳化
另一份2026年的研究探討不同配方控制途徑:使用統計實驗和人工蜂群演算法最佳化氯丁橡膠與天然橡膠的摻混。研究人員建立硬度、抗張強度和Tan δ的模型,並將配方評估為多目標問題,而非一次最佳化單一反應。 報告結果顯示,當Tan δ最小化權重設為0.8時,配方達到Tan δ 0.076、硬度49.53 Shore A、抗張強度16.23 MPa。這些數值屬於該研究的實驗摻混和目標函數,並非東南亞輪胎組件作業的工廠基準,也無法取代進料控制。 對加工商而言,區別在於作業層面。最佳化模型能在定義的實驗中找出候選配方,但無法確保當活化劑或其他原料以未受控的變異進入混合機時,生產批次仍能保持穩定。第一個案例將收貨規格和可追溯性置於配方調整之前;第二個案例則顯示,一旦測試空間已定義,結構化測試如何減少試誤。
未解決的品保問題
橡膠製造商報告拒收減少,但案例未說明品保是否依固定限值放行每批貨運,或是否有進料批次被扣留或拒收。它也未指明取樣頻率、實驗室儀器、硫化測試標準,或超出規格證書的升級規則。 這些是工廠複製時需要的下一步控制。證書是隨貨運提供的證據,本身並非在收貨時獨立驗證材料的證明。批次可追溯性只有在工廠能將進料批次連結到混合機投料、硫化結果、成品測試和處置決定時才有作用。 同樣的紀律也適用於配方最佳化。預測的摻混必須在目標製程條件下進行混合、硫化、測試,並與目標限值比較。模型結果在品保依工廠規格放行生產批次前,仍屬試驗結果。 來源案例以數個生產週期後的可預測性改善作結,但留下下一個測量未解:製造商需要文件化的進料限值、批次層級測試結果,以及更長的拒收序列,才能顯示在修訂的硬脂酸規格成為常規採購和放行條件後,約15%的降低是否持續成立。
編輯洞察
- 品管應將哪些硬脂酸數據填入來料放行單?
- 更換供應商或牌號前,先列明碘值範圍、C16/C18脂肪酸組成、水分限值、測試方法及批次間允許差異。每批貨都要要求批號與分析證明書,並保留與混煉批次及硫化結果對應的收樣。不能只因證明書存在就放行,供應商文件僅為佐證而非獨立驗證,缺失或不符結果應啟動扣留審查,而非調整配方。
- 工廠如何證明硫化不穩是硬脂酸變異而非配方所致?
- 保持配方、混煉順序、硫化設備及測試方法固定,記錄每批混煉所用硬脂酸批號。比對各批的碘值、脂肪酸組成、水分、硫化行為、硬度、抗拉強度及不良品處置。常見錯誤是硫化時間一變就改配方,這樣就失去區分來料影響與混煉、溫度或測試變異所需的對比。
- 受控的1842等級是否足以說明不良品減少的成效?
- 不行。報告的改善只是個案結果,並非普遍保證,且來源未提供基準、批次數量、數值接受限值或獨立稽核。應將等級變更視為試驗條件,而非結論。需更長期的批次不良品數據,才能判斷效益是否能在日常採購、收料與生產條件下維持。
- 證明書與化合物結果不符時該怎麼辦?
- 扣留受影響批次,找出所有使用該批次的化合物與混煉批次,在更改配方前比對供應商證明書、工廠驗證及硫化測試結果。處置與升級規則應由品管而非下一批操作員負責。常見失敗是證明書在範圍內就放行,卻忽略批次連結的硬度或硫化數據已超出工廠控制模式;可追溯性只有在導致有文件記錄的決策時才有價值。
- 建立硬脂酸來料管制後,配方最佳化該如何定位?
- 只有在原料窗口、測試方法及目標限值固定後,才使用統計實驗或最佳化模型。模型可縮小硬度、抗拉強度及Tan δ的候選配方,但無法讓未受控的活化劑穩定。在生產條件下混煉並硫化預測配方,再以品管限值驗證批次。否則工廠可能針對來料變異產生的雜訊進行最佳化,將有前景的試驗誤認為已釋出的製程。
來源與參考
- 1.Oleochemicals. (2026, June 26). Stabilizing rubber vulcanization performance with consistent stearic acid quality. Oleochemicals Asia.
- 2.Rubber News. RN AI use tire industry development society annual conference. Rubber News.
- 3.Bioengineer.org. (2026, October 5). Artificial bees crack the rubber blend puzzle for cheaper, tougher car parts. Bioengineer.org.
- 4.Plastech.pl. Omya launches filler for lower carbon rubber compounds. Plastech.pl.
- 5.Up2Circ. Facilitating rubber recycling for industry. Up2Circ.
- 6.Mastars. Mastars news item 572. Mastars.
- 7.Jun-Hsiang. Knowledge. Jun-Hsiang.
- 8.Gowin Machinery. News. Gowin Machinery.