

PETボトル水充填設備サプライヤーは2026年の容量拡大でキャビティ数と制御アーキテクチャを主な手段として位置づけているが、利用可能な数値は熱バランス、ボトル形状、圧縮空気使用、品質管理に制約されることを示している。証拠は設備ガイドとメキシコの設置事例、Fakuma関連の業界報道を組み合わせたもので、業界全体の単一性能ベンチマークを確立するものではない。
キャビティ数が理論上限を決める
関係は単純だ。総ボトル数はキャビティ数に1時間あたりのサイクル数を掛けたものに等しい。実用限界はそれほど単純ではない。高キャビティ金型は機内ピッチを狭め、そのピッチがボトル径を制限する。引用されたガイドでは24キャビティを1.5リットル大容量向けに、32キャビティを同じシャーシで500ミリリットルボトル向けに割り当てている。
同ソースはロータリーブロー成形機がキャビティあたり2400〜2800ボトル/時の運転を記述している。また48または72キャビティ機が8万ボトル/時を超えると報告している。これらの数値は設備能力と運転関係を示すもので、業界全体の検証済み出力結果ではない。
別の2026年ガイドは、小型水ラインの上位を500ミリリットル容器で8万〜10万ボトル/時、大型1.5リットルボトルで4万〜5万ボトル/時と位置づけている。これらの速度は36キャビティまでのロータリーブロワーと同期コンビブロックシステムに関連づけられている。
容量比較はボトル形状と地域が固定されて初めて有効だ。提供資料は全機種を同一基準でランク付けする共通プラントデータセットを提供していない。
| 設備または運転指標 | 報告値 | 証拠の限界 |
|---|---|---|
| ロータリーブロー成形生産性 | キャビティあたり2400–2800 BPH | 設備ガイドで共通プラント試験ではない |
| 小型水ライン | 8万–10万 BPH | 500 mlボトル向け記述 |
| 大型水ライン | 4万–5万 BPH | 1.5リットルボトル向け記述 |
| ロータリ機キャビティ例 | 最大36キャビティ、他で48または72キャビティ | 異なるソース記述と運転文脈 |
プリフォームキャビティガイドは、線形8キャビティシステムから24キャビティ以上のロータリーシステムへの移行でボトルあたりエネルギー消費を12%低減できると報告している。キャビティとサイクル最適化による単位コスト低減は最大18%とされる。これらの割合はガイド主張として提示されており、提供資料はセクター全体の結果として扱うための基礎プラント、期間、制御サンプルを提供していない。
メキシコ事例は制約を出力から均一性へ移す
BANGE Machine(6キャビティフルサーボブロー成形機を提示するPET設備サプライヤー)は2025年にメキシコのボトルウォーター生産者向けアップグレードを記述している。顧客は350ミリリットル、500ミリリットル、1リットル、1.5リットルPETボトルをスーパー、コンビニ、卸売業者向けに供給していた。
事例はキャビティ間品質変動を運転問題として特定している。生産者は季節バックログ対応、ボトルあたりエネルギー低減、肉厚均一性向上、ドロップテスト合格を伴う軽量化を求めた。BANGEは金型内冷却不均衡を発見した。一部キャビティが他より速く冷却され、不均一結晶化、変形、肉厚不均一のリスクを高めていた。
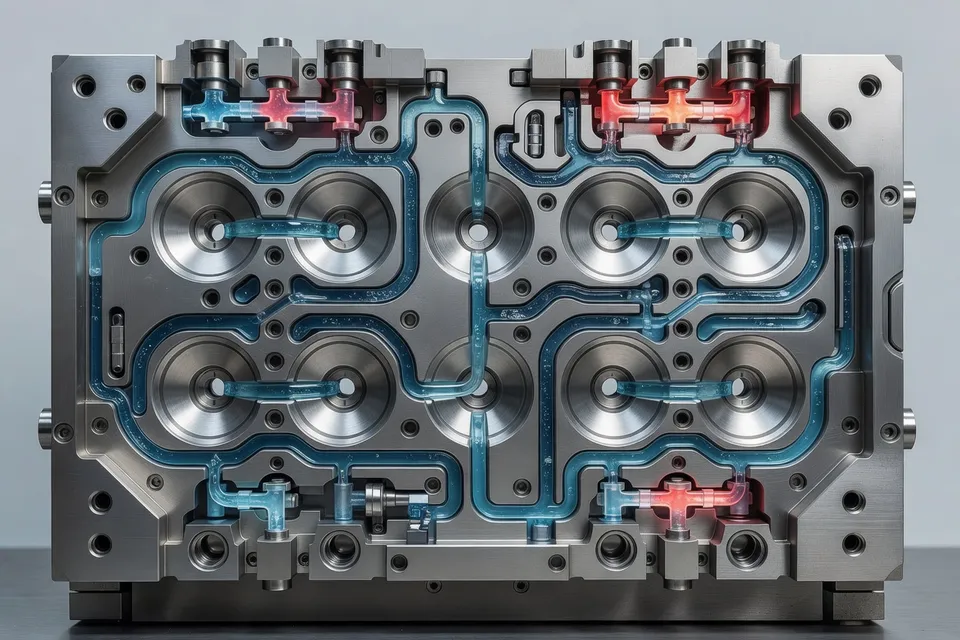
サプライヤーの対応は単なるキャビティ数増加ではなかった。6キャビティにフルサーボモーション制御、赤外加熱、空気管理ループ、再バランス冷却回路を組み合わせた。この区別は容量購入を検討するコンバーターやボトラーにとって重要である。機は理論サイクルを増やしてもリジェクト、手動調整、下流ハンドリング不合格ボトルを残す可能性がある。
設置・試運転後、事例は連続自動運転、肉厚分布均一化、空気回収向上、リジェクト率0.15%以下を報告している。コスト25%以上低減と性能損失なしの軽量化成功も報告されている。これらはメキシコ単一顧客のサプライヤー報告結果であり、全キャビティ構成との制御比較や地域平均ではない。
事例は狭い結論を支持する。制御と冷却が名目キャビティ容量を実用生産に変えるかどうかを決める。6キャビティが大型ロータリーシステムを上回ることを証明するものではない。測定対象はメキシコで複数ボトルサイズを扱う特定設置ラインである。
空気管理は別途エネルギー限界を持つ
2026年ブロー成形ガイドはボトリングライン総エネルギーの60〜70%をブロー工程に割り当てている。高圧排気空気(最大40 bar)を低圧用途(約7 bar)に回収し、プリブローや機動作用に利用すると記述している。引用メカニズムはコンプレッサ負荷を最大35%低減し、圧縮空気エネルギーコストを30〜40%削減できる。
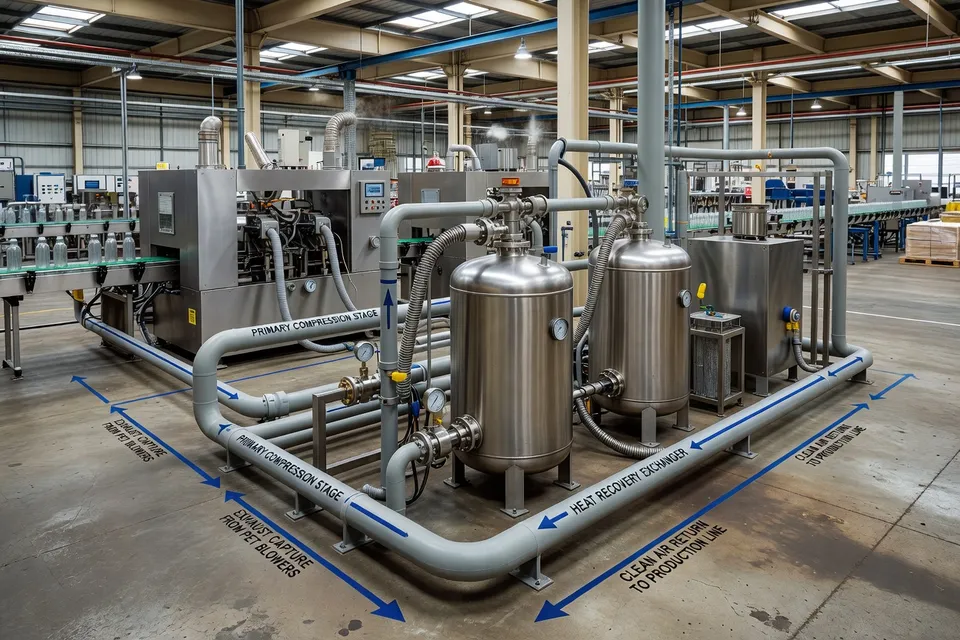
同ソースは2026年最先端PETブロー成形機の典型エネルギー範囲を加工材料1 kgあたり0.30〜0.45 kWhと示している。空気回収、NIR加熱、サーボ電動駆動搭載機で0.28 kWh/kgまで低下し、前世代比25〜30%改善と位置づけている。
これらの値は分母が異なる。1つ目は加工PET重量あたり、もう1つはコンプレッサ負荷、圧縮空気コスト、ライン総エネルギーに関する主張である。プラントレベルエネルギー境界なしに単一節約計算へ統合すべきではない。
プロセッサにとって購買質問は結果として分割される。キャビティ数は潜在スループットを扱う。冷却回路は寸法均一性を扱う。サーボ制御はモーション再現性を扱う。空気回収は高圧ブロー付帯エネルギーを扱う。1カテゴリのサプライヤー主張は他カテゴリの検証に代えられない。
Fakuma報道は制御を生産性と並べる
提供ソースのFakuma 2026報道は生産性、精度、人工知能機能、高容量生産を設備テーマとして結びつけている。資料は出展機種横断の共通数値試験結果を提供していないため、機械メーカーのランキングを確立できない。
PET包装ラインへの関連は設備提案の方向性にある。高容量システムはキャビティ数を孤立仕様ではなく統合センシングと制御を伴って提示されている。これはメキシコ事例と一致し、報告された介入は冷却バランス、加熱、サーボ動作、空気使用を同時に扱っていた。
実証済み設置と展示・編集主張の区別は依然として重要である。メキシコ案件は顧客用途、ボトル形状、試運転結果、リジェクト・コスト数値を含む。Fakuma資料は製品・技術強調を確立するが、提供情報は各機種の同等プラントデータを提供していない。
提案を比較する購入者は証拠を同一単位で検証すべきである。ボトル形状、キャビティ数、1時間あたりサイクル、合格出力、リジェクト率、エネルギー分母、試験期間。見出しBPH値は500 mlか1.5リットルか、出力が総量か合格か、手動介入が必要だったかを省略すれば不完全である。
次に確認可能な点は設置ラインの試運転記録、軽量プリフォームの試験ロット品質データ、2026年容量・エネルギー主張を検証した契約または生産月である。
編集部の見解
- 500mlと1.5Lのボトルを両方扱う場合、キャビティ数の比較はどうするべきか。
- 機械の最大キャビティ数ではなく、フォーマットごとの合格ボトル/時間を確認する。キャビティ数を増やせば理論出力は上がるが、ピッチが狭くなるとボトル径が制限されるため、500ml向けの構成が1.5Lに適さないこともある。同じ試験でキャビティ数、時間あたりのサイクル数、総出力と合格出力、段取り替え条件、ボトルの肉厚と落下試験結果を検証すること。よくある間違いは、小さいフォーマットの高キャビティ数と大きいフォーマットの低キャビティ数を同等とみなして比較してしまうことだ。
- サーボ制御や冷却バランスを能力向上とみなす前に、どんな証拠が必要か。
- 全キャビティで安定したボトルが生産できるまで、公称サイクル数を有効能力に数えない。キャビティ間の肉厚分布、冷却水バランス、不良率、寸法検査、下流工程の性能を長時間記録した試運転データを要求する。サーボ動作や赤外線加熱、冷却再調整で合格率は上がるが、金型適合性とプロセス検証は別途必要だ。よくある失敗は、1キャビティだけ冷却や延伸が異なるまま速度を上げ、表示上の出力ではなく不良と手作業に問題を移すこと。
- PETブロー成形ラインの圧縮空気節減をどう検証するか。
- 変更前後のコンプレッサー負荷、回収空気流量、圧力レベル、ライン全体のエネルギー消費を同じ生産フォーマットとプラント境界で測定する。空気回収で高圧コンプレッサーの需要は減るが、コンプレッサー負荷の百分率がそのままライン全体のエネルギー節減率になるとは限らない。分母の扱いが問題で、kWh/kg、圧縮空気コスト、ライン全体の数値を混ぜて主張し、どの負荷を含めたかを記録しないケースが多い。
- キャビティ数の多い機械を導入しても充填工程の実質能力が上がらないのはどんなときか。
- ブロワーの定格BPHではなく、合格出力がフィラーの実際の需要に合うかを確認する。コンベヤ、充填、ラベル貼り、空気供給、冷却、プリフォーム搬送、メンテナンス窓口が選択したサイクル速度に対応できなければ、余分なキャビティは売れるスループットではなく、滞留や停止、在庫を生む。下流設備やユーティリティが旧来の速度に戻すため、ブロー成形部だけが公称速度に達する失敗が典型的だ。
- 能力主張を検証可能にするため、設備トライアルや購入仕様書に何を明記すべきか。
- ボトルフォーマット、プリフォームとボトル重量、キャビティ数、時間あたりのサイクル数、合格BPH、不良の定義、エネルギー分母、圧縮空気の条件、トライアル時間、手動調整の許容範囲を指定する。キャビティごとの肉厚、寸法、落下性能、冷却・空気系のデータを要求すること。展示会の主張やサプライヤー資料は参考になるが、生産記録を伴う顧客設置とは異なる。共通の試験基準がなければ、8万BPHという数字でもボトルサイズや総出力か合格出力か、短時間デモかを隠すことができる。
出典・参考文献
- 1.iBottling. (2026, October 6). Water bottling preform cavities BPH 2026 ultimate guide. iBottling.
- 2.iBottling. (2026, October 3). PET blow molding water bottling 2026 ultimate guide. iBottling.
- 3.BANGE Machine. (2026, October 6). How a 6-cavity high-speed PET blow molding machine helped a Mexican bottled water producer increase capacity and accelerate sustainable growth. BANGE Machine.
- 4.BANGE Machine. News. BANGE Machine.
- 5.Delta Engineering. Case studies and insights. Delta Engineering.
- 6.Fakuma. News stories. Fakuma.
- 7.Eco Plastics in Packaging. Fakuma 2026: Productivity, precision and smarter plastics processing. Eco Plastics in Packaging.
- 8.PlasticPortal.eu. Engel at Fakuma 2026: AI, precision and high-volume production live. PlasticPortal.eu.