

PET饮用水灌装设备供应商把型腔数量和控制架构定位为2026年产能的主要杠杆,但现有数据表明,产量增益仍受热平衡、瓶型、压缩空气使用和质量控制制约。证据结合设备指导、墨西哥安装案例和Fakuma相关行业报道;它并未确立单一的全市场性能基准。
型腔数量设定理论上限
关系简单:每小时总瓶数等于型腔数乘以每小时循环次数。实际限制没那么简单。高型腔模具需要在机器内采用更紧的间距,而该间距限制瓶径。引用的指导将24型腔与较大的1.5升瓶型并列,而同一机架上的32型腔可能针对500毫升瓶。
同一来源描述回转式吹瓶设备单型腔运行在每小时2400至2800瓶。它还报告使用48或72型腔的机器可超过每小时8万瓶。这些数字描述设备能力和运行关系,而非行业范围的验证输出结果。
另一份2026指南将顶级小规格水线定位在每小时8万至10万瓶(针对500毫升容器)。对于1.5升瓶,它将高产量线标准定为每小时4万至5万瓶。该指南将这些速率与最多36型腔的回转式吹瓶机和同步组合块系统关联。
只有当瓶型和地域固定时,产能比较才有意义。现有材料未提供可在同一基础上对所有提及机器排名的共同工厂数据集。
| 设备或运行指标 | 报告数字 | 证据局限 |
|---|---|---|
| 回转式吹瓶生产率 | 每型腔2400–2800 BPH | 设备指导,非共同工厂试验 |
| 小规格水线 | 8万–10万 BPH | 针对500 ml瓶描述 |
| 大规格水线 | 4万–5万 BPH | 针对1.5升瓶描述 |
| 回转机型腔示例 | 最多36型腔;另有48或72型腔 | 不同来源描述和运行背景 |
预制件型腔指导还报告,从线性8型腔系统转向24型腔或更多型腔的回转系统,可将每瓶能耗降低12%。它给出型腔和循环优化可实现最高18%的单位成本降低。这些百分比作为指导主张提出;所提供材料未提供处理它们作为全行业结果所需的工厂、周期或控制样本。
墨西哥案例将制约从产量转向均匀性
BANGE Machine(一家展示6型腔全伺服吹瓶安装的PET设备供应商)描述了2025年为墨西哥一家瓶装水生产商进行的升级。该客户通过超市、便利店和批发分销商供应350毫升、500毫升、1升和1.5升PET瓶。
案例将型腔间质量差异认定为运行问题。生产商寻求更多季节性积压产能、降低每瓶能耗、改善壁厚一致性,并在不影响跌落测试的前提下实现轻量化。BANGE称其评估发现模具内冷却不平衡:某些型腔冷却更快,增加结晶不均、变形和壁厚不一致风险。
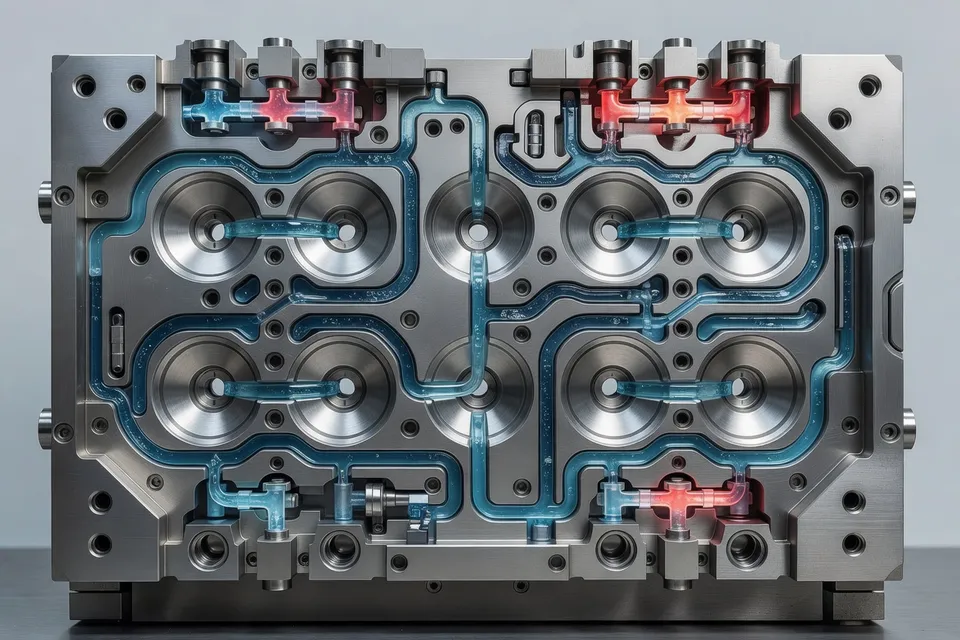
供应商的应对并非仅增加型腔数。它将6型腔与全伺服运动控制、红外加热、空气管理回路和重新平衡的内部冷却回路结合。对评估产能采购的转换商和灌装商而言,这一区别重要。机器可增加理论循环,但仍会给工厂留下废品、手动调整或下游处理测试不合格的瓶子。
安装调试后,案例报告连续自动运行、壁厚分布更均匀、空气回收改善,废品率不超过0.15%。它还报告成本降低超过25%,并在无性能损失下成功轻量化。这些是供应商报告的单一墨西哥客户结果;它们不是与每种型腔配置的受控比较,也不是区域平均值。
因此案例支持更窄的结论:控制和冷却可决定名义型腔产能是否成为可用产量。它并未证明6型腔优于更大回转系统。测量的对象是墨西哥服务多种瓶型的特定安装生产线。
空气管理承载单独的能耗限制
2026吹瓶指南将瓶装线总能耗的60%至70%归因于吹瓶过程。它描述最高40 bar的高压排气被回收用于约7 bar的较低压力用途,包括预吹和机器驱动。所述机制可将压缩机负荷降低最高35%,压缩空气能耗成本降低30%至40%。
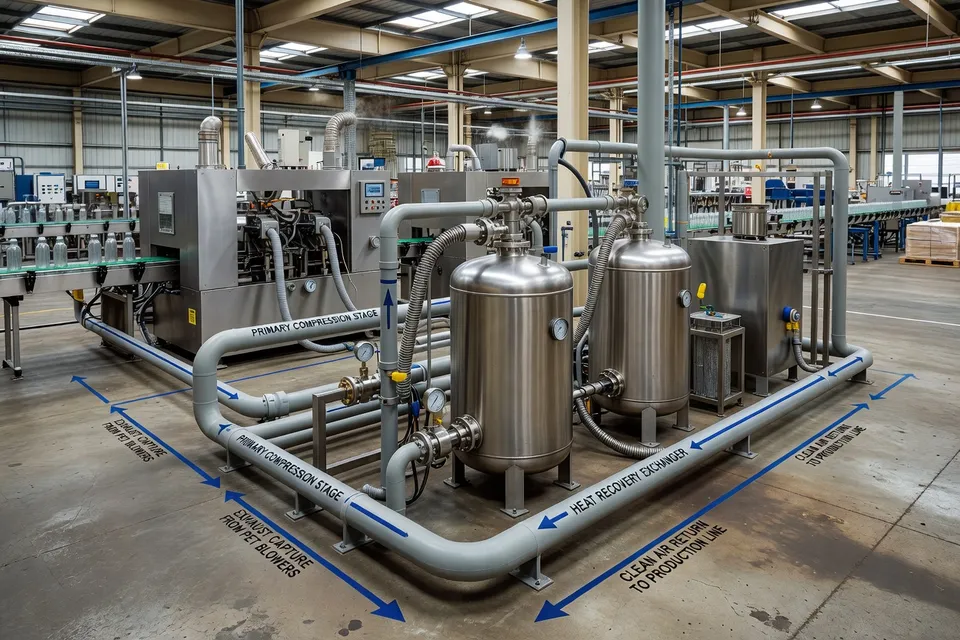
同一来源给出2026年最先进PET吹瓶机每公斤加工材料典型能耗范围为0.30至0.45千瓦时。它报告配备空气回收、NIR加热和伺服电动驱动的型号低至每公斤0.28千瓦时,并将其描述为较前十年机器改善25%至30%。
这些数值使用不同分母。第一个按每公斤加工PET表示;其他主张涉及压缩机负荷、压缩空气成本或整线能耗。在没有工厂级能耗边界的情况下,不应将它们合并为单一节省计算。
对加工商而言,采购问题因此分为几部分。型腔数量解决潜在吞吐量。冷却回路解决尺寸一致性。伺服控制解决运动重复性。空气回收解决高压吹瓶附带的能耗。一个类别的供应商主张不能替代其他类别的验证。
Fakuma报道将控制与生产率并列
所提供来源的Fakuma 2026报道将生产率、精度、人工智能功能和高产量生产描述为关联的设备主题。材料未提供参展商间的共同数值试验结果,因此无法确立机械制造商排名。
与PET包装线的相关性在于设备供应的方向。高产量系统正以更集成的传感和控制呈现,而非将型腔数量作为孤立规格。这与墨西哥案例一致,该案例报告的干预同时解决了冷却平衡、加热、伺服运动和空气使用。
已安装示范与展览或编辑主张之间的区别仍具实质意义。墨西哥项目包含客户应用、瓶型、调试结果以及报告的废品率和成本数据。Fakuma材料确立产品和技术重点,但所提供信息未为每台机器提供等效的工厂数据。
比较方案的买家应将证据保持在同一单位:瓶型、型腔数、每小时循环、合格产量、废品率、能耗分母和试验周期。如果标题BPH值省略生产线生产的是500毫升还是1.5升瓶、输出是毛产量还是合格产量,以及是否需要人工干预,则该值不完整。
下一个可核查点是已安装生产线的调试记录、轻量化预制件试验批次质量数据,以及用于验证所引2026年产能和能耗主张的合同或生产月份。
编辑洞察
- 瓶装商同时有500毫升和1.5升两种瓶型时,该如何比较型腔数量?
- 要按瓶型索取合格瓶每小时产量,而不是机器标称的最大型腔数。型腔数多能提高理论产量,但间距收紧会限制瓶径,适合500毫升的配置未必能装1.5升瓶。必须在同一试验中核对型腔数、每小时循环次数、总产量与合格产量、换型条件,以及瓶壁厚度和跌落测试结果。常见错误是把高型腔小瓶数据与低型腔大瓶线直接对比。
- 把伺服控制和均衡冷却当作产能提升前,需要哪些证据?
- 在所有型腔都能稳定出合格瓶之前,不要把名义循环数当作可用产能。要求提供调试记录,包括型腔间壁厚分布、冷却水平衡、废品率、尺寸检查,以及下游输送在连续运行中的表现。伺服动作、红外加热和冷却再平衡能让更多额定产量变成可售品,但仍需模具匹配和工艺验证。常见问题是一味提速,结果某个型腔冷却或拉伸仍不一致,问题从屏幕上移到废品和人工干预。
- PET吹瓶线上的压缩空气节省该怎么验证?
- 用同一生产瓶型和工厂边界,在改造前后测量压缩机负载、回收气流量、压力水平和整线能耗。空气回收可把排气引到预吹或低压功能,减少高压压缩机需求,但压缩机负载百分比并不等于整线能耗百分比。问题出在分母上:团队常把每公斤千瓦时、压缩空气成本和整线数据混成一个好看的数字,却没记录包含了哪些负载。
- 什么时候高型腔机器反而不能提升灌装线的实际产能?
- 要看合格产量是否达到灌装机的实际需求,而非只看吹瓶机标称的瓶每小时产量。输送、灌装、贴标、供气、冷却、瓶坯处理和维护窗口都必须跟得上选定的循环速度。任何一环跟不上,多出的型腔只会造成积压、停机或库存,而不是可售产量。典型失误是吹瓶段达到宣传速度,下游设备或公用工程却把整线拉回原速。
- 设备试机或采购规范里该写哪些内容,才能让产能声明可核查?
- 需写明瓶型、瓶坯与瓶重、型腔数、每小时循环次数、合格瓶每小时产量、废品定义、能耗分母、压缩空气条件、试机时长,以及允许的手动调整。还要要求型腔级质量数据和壁厚、尺寸、跌落性能、冷却与气路读数记录。展会宣传和供应商指南能指出有用功能,但无法取代客户现场的生产记录。没有统一的测试基准,80,000瓶每小时的数字可能掩盖不同瓶型、总产量而非合格产量,或短时演示。
来源与参考
- 1.iBottling. (2026, October 6). Water bottling preform cavities BPH 2026 ultimate guide. iBottling.
- 2.iBottling. (2026, October 3). PET blow molding water bottling 2026 ultimate guide. iBottling.
- 3.BANGE Machine. (2026, October 6). How a 6-cavity high-speed PET blow molding machine helped a Mexican bottled water producer increase capacity and accelerate sustainable growth. BANGE Machine.
- 4.BANGE Machine. News. BANGE Machine.
- 5.Delta Engineering. Case studies and insights. Delta Engineering.
- 6.Fakuma. News stories. Fakuma.
- 7.Eco Plastics in Packaging. Fakuma 2026: Productivity, precision and smarter plastics processing. Eco Plastics in Packaging.
- 8.PlasticPortal.eu. Engel at Fakuma 2026: AI, precision and high-volume production live. PlasticPortal.eu.