

PET水瓶灌裝設備供應商將模穴數與控制架構定位為2026年產能的主要槓桿,但現有數據顯示,產出提升仍受熱平衡、瓶型、壓縮空氣使用與品管限制。這些證據結合設備指南、墨西哥安裝案例與Fakuma相關產業報導,並未建立單一全市場性能基準。
模穴數設定理論上限
關係簡單:每小時總瓶數等於模穴數乘以每小時循環次數。實際限制較不單純。高模穴模具需要在機器內採用更緊的節距,而該節距會限制瓶徑。引述指南將24模穴搭配較大的1.5公升瓶型,而同一機台的32模穴可能針對500毫升瓶。
同一來源描述旋轉吹瓶設備每模穴操作於2,400至2,800瓶/小時。也指出使用48或72模穴的機器可超過每小時80,000瓶。這些數字描述設備能力與操作關係,而非產業經驗證的產出結果。
另一份2026指南將頂級小瓶型水線定位為500毫升容器每小時80,000至100,000瓶。對於1.5公升瓶,則指出高產量生產線標準為每小時40,000至50,000瓶。指南將這些速率與最多36模穴的旋轉吹瓶機及同步組合塊系統連結。
只有在瓶型與地區固定的情況下,產能比較才有意義。現有資料未提供共同工廠數據集,能以同一基準排列所有引述機台。
| 設備或操作指標 | 報導數據 | 證據限制 |
|---|---|---|
| 旋轉吹瓶生產力 | 每模穴2,400–2,800 BPH | 設備指南,非共同工廠試驗 |
| 小瓶型水線 | 80,000–100,000 BPH | 針對500毫升瓶描述 |
| 大瓶型水線 | 40,000–50,000 BPH | 針對1.5公升瓶描述 |
| 旋轉機台模穴範例 | 最多36模穴;其他來源提及48或72模穴 | 不同來源描述與操作情境 |
預製件模穴指南也指出,從線性八模穴系統轉換到24模穴或以上的旋轉系統,可將每瓶能耗降低12%。它給出透過模穴與循環最佳化可達18%的單位成本降低潛力。這些百分比以指南主張呈現;所提供資料未提供背後工廠、期間或控制樣本,無法視為全產業結果。
墨西哥案例將限制從產出轉為均勻性
BANGE Machine(一家展示6模穴全伺服吹瓶設備的PET設備供應商)描述2025年為墨西哥一家瓶裝水廠商進行的升級。客戶透過超市、便利商店與批發經銷商供應350毫升、500毫升、1公升與1.5公升PET瓶。
案例指出模穴間品質變異為操作問題。該廠商尋求更多產能因應季節性訂單積壓、降低每瓶能耗、改善壁厚一致性,並在不影響落摔測試的前提下輕量化。BANGE表示,其評估發現模具內冷卻不均:部分模穴冷卻較快,增加結晶不均、變形與壁厚不一致的風險。
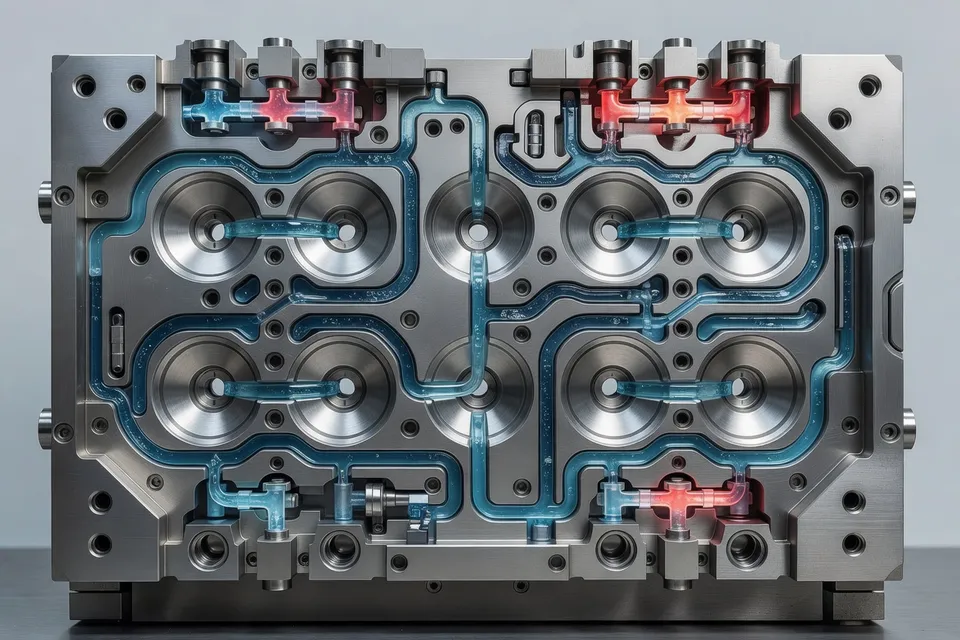
供應商的回應並非僅增加模穴數,而是結合六模穴、全伺服運動控制、紅外線加熱、空氣管理迴路與重新平衡的內部冷卻迴路。這對評估產能採購的轉換商與瓶裝商而言很重要。機器可增加理論循環,卻讓工廠留下廢品、手動調整,或下游搬運測試不合格的瓶子。
安裝與調試後,案例報告持續自動化操作、壁厚分佈更均勻、空氣回收改善,廢品率不超過0.15%。它也報告成本降低超過25%,且成功輕量化而無性能損失。這些是供應商自單一墨西哥客戶報告的結果;並非與每種模穴配置的受控比較,也非地區平均值。
因此該案例支持較窄的結論:控制與冷卻可決定標稱模穴產能是否成為可用生產。它並未證明六模穴優於較大旋轉系統。測量對象是在墨西哥服務多種瓶型的特定安裝生產線。
空氣管理承載獨立的能源限制
2026年吹瓶指南將總灌裝線能耗的60%至70%歸因於吹瓶過程。它描述高壓排氣(最高40 bar)回收用於約7 bar的低壓用途,包括預吹與機器驅動。所引述機制可將壓縮機負載降低最多35%,壓縮空氣能源成本降低30%至40%。
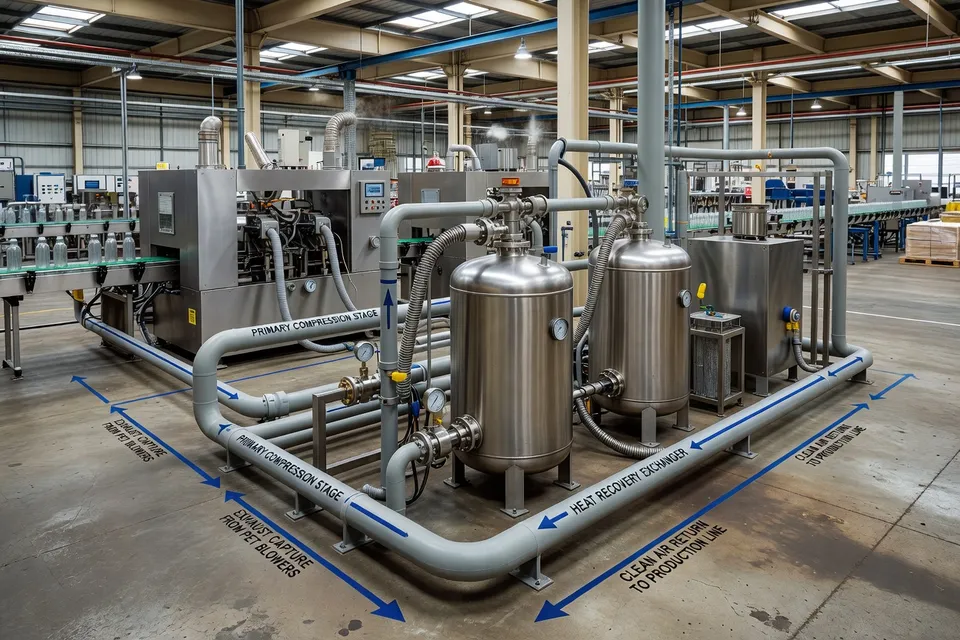
同一來源給出2026年最先進PET吹瓶機每公斤加工材料的典型能耗範圍為0.30至0.45千瓦時。配備空氣回收、NIR加熱與伺服電動驅動的機型低至每公斤0.28千瓦時,並將此描述為較前十年機台改善25%至30%。
這些數值使用不同分母。第一個以每公斤加工PET表示;其他主張涉及壓縮機負載、壓縮空氣成本或總線能耗。若無工廠層級能源邊界,不應將它們合併為單一節能計算。
對加工商而言,採購問題因此分開。模穴數處理潛在產量。冷卻迴路處理尺寸一致性。伺服控制處理運動重複性。空氣回收處理高壓吹瓶的能源。單一類別的供應商主張無法替代其他類別的驗證。
Fakuma報導將控制與生產力並列
所提供來源的Fakuma 2026報導描述生產力、精度、人工智慧功能與高量產作為連結的設備主題。資料未提供各參展商的共同數值試驗結果,因此無法建立機械製造商排名。
與PET包裝生產線相關的是設備供應的方向。高產量系統正以更整合的感測與控制呈現,而非將模穴數作為孤立規格。這與墨西哥案例一致,該案例的報告干預同時處理冷卻平衡、加熱、伺服運動與空氣使用。
已安裝案例與展覽或編輯主張之間的區別仍具意義。墨西哥專案包含客戶應用、瓶型、調試結果,以及報告的廢品率與成本數據。Fakuma資料建立產品與技術重點,但所提供資訊未為每台機器提供等效的工廠數據。
比較提案的買方應以相同單位檢視證據:瓶型、模穴數、每小時循環次數、合格產出、廢品率、能源分母與試驗期間。若標題BPH數值省略生產的是500毫升還是1.5公升瓶、產出為毛值還是合格值,以及是否需要手動干預,則不完整。
下一個可查核點是已安裝生產線的調試記錄、輕量化預製件試產批次品質數據,以及用於驗證所引述2026年產能與能源主張的合約或生產月份。
編輯洞察
- 當瓶型組合同時包含500毫升與1.5公升規格時,裝瓶廠該如何比較模腔數?
- 應該要求各規格每小時可接受瓶數,而非機台最大模腔數。模腔數提高雖可提升理論產能,但較小間距可能限制瓶徑,因此適合500毫升的配置未必適用於1.5公升瓶。必須在同一試產中驗證模腔數、每小時循環次數、總產出與可接受產出、換模條件,以及瓶子的壁厚與跌落測試結果。常見錯誤是將高模腔小瓶型的數據與低模腔大瓶型產線直接比較,視為等同。
- 在將伺服控制與平衡冷卻視為產能改善前,需要哪些證據?
- 在產線所有模腔都能穩定生產瓶子之前,不要將標稱循環次數視為可用產能。應要求提供試車記錄,顯示各模腔壁厚分佈、冷卻水平衡、廢品率、尺寸檢查,以及下游處理在長時間運行中的表現。伺服運動、紅外線加熱與重新平衡冷卻雖能讓更多額定產出變成可銷售品,但仍需模具相容性與製程驗證。常見失效模式是提高速度後,某模腔冷卻或拉伸仍不同,問題從機台畫面轉為廢品與人工介入。
- PET吹瓶產線的壓縮空氣節省該如何驗證?
- 應在變更前後,使用相同生產規格與廠界,測量壓縮機負載、回收空氣流量、壓力等級與整線總能耗。空氣回收可將排氣導引至預吹或低壓功能,降低高壓壓縮機需求,但壓縮機負載的百分比不等同總線能耗節省的百分比。問題在於分母:團隊常將每公斤千瓦時、壓縮空氣成本與整線數據合併成單一誘人數據,卻未記錄包含哪些負載。
- 何時較高模腔數機台無法提升灌裝作業的實際產能?
- 應檢查可接受產出是否符合灌裝機實際需求,而非僅看吹瓶機額定每小時瓶數。輸送帶、灌裝、貼標、空氣供應、冷卻、預型處理與保養窗口都必須支援所選循環速率。若任一系統落後,多餘模腔只會造成累積、停機或庫存,而非可銷售產出。常見問題是吹瓶段達到標示速度,但下游設備或公用系統迫使產線回到舊速率。
- 設備試產或採購規格中應寫入哪些條件,才能讓產能主張可稽核?
- 應明訂瓶型、預型與瓶重、模腔數、每小時循環次數、可接受每小時瓶數、廢品定義、能耗分母、壓縮空氣條件、試產時長與允許的手動調整。需要求模腔等級品質數據,以及壁厚、尺寸、跌落性能、冷卻與空氣系統讀數的記錄。展覽主張與供應商指引可指出有用功能,但無法取代客戶現場的生產記錄。若無共同測試基準,標稱8萬瓶/小時的數據可能隱藏不同瓶型、總產出而非可接受產出,或短時間示範運行。
來源與參考
- 1.iBottling. (2026, October 6). Water bottling preform cavities BPH 2026 ultimate guide. iBottling.
- 2.iBottling. (2026, October 3). PET blow molding water bottling 2026 ultimate guide. iBottling.
- 3.BANGE Machine. (2026, October 6). How a 6-cavity high-speed PET blow molding machine helped a Mexican bottled water producer increase capacity and accelerate sustainable growth. BANGE Machine.
- 4.BANGE Machine. News. BANGE Machine.
- 5.Delta Engineering. Case studies and insights. Delta Engineering.
- 6.Fakuma. News stories. Fakuma.
- 7.Eco Plastics in Packaging. Fakuma 2026: Productivity, precision and smarter plastics processing. Eco Plastics in Packaging.
- 8.PlasticPortal.eu. Engel at Fakuma 2026: AI, precision and high-volume production live. PlasticPortal.eu.