

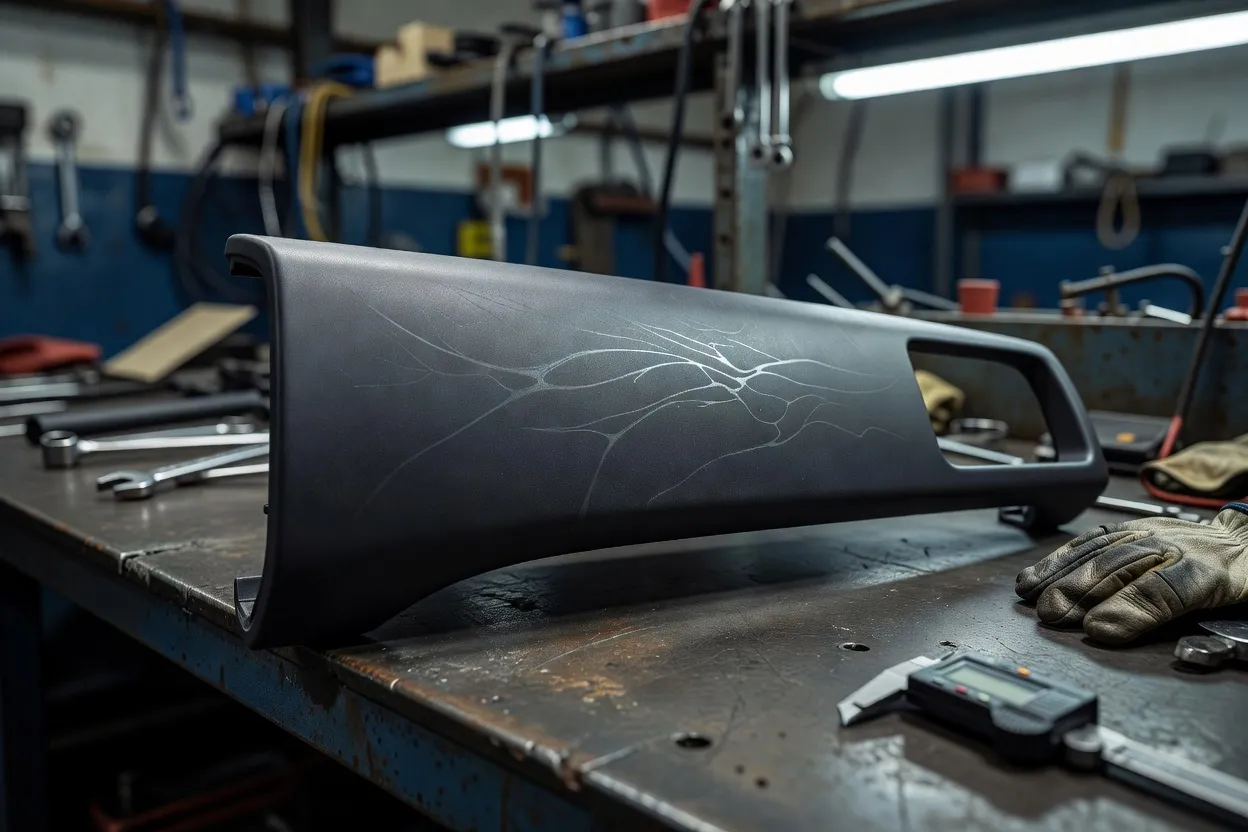
تبدأ الخطوط السطحية المرتبطة بالرطوبة قبل الحقن: يبقى الماء في الراتنج ويتبخر داخل الأسطوانة ويترك آثاراً على سطح القطعة المشكلة. الفحص الفوري هو حالة تجفيف المادة، ثم القادوس ودائرة المجفف ووصلات مياه القالب والتفريغ. لا تثبت نقطة الندى عند مدخل المجفف وحدها أن طبقة الراتنج جافة.
تحدد نوفاتيك (نوفاتيك، مزود معدات البلاستيك ومعلومات العمليات) الرطوبة كمصدر شائع للخطوط السطحية والهشاشة والالتواء وانحراف الأبعاد وبعض أنواع التلوث في التشكيل بالحقن. وتفصل إرشاداتها تلك العيوب عن علامات الغرق والفلاش واللقطات القصيرة وعلامات الحرق التي ترتبط أكثر بالأدوات أو التبريد أو التعبئة أو ظروف العملية. ويهم هذا التمييز على أرض المصنع: تغيير سرعة الحقن أو ضغط التعبئة قد يخفي مشكلة المادة الرطبة دون إزالة السبب.
ابدأ بالراتنج وليس بإعداد الآلة
تعتمد الحدود المادية ذات الصلة على البوليمر. يُصنف النايلون والبولي كربونات وABS وPET كراتنجات هندسية ممتصة للرطوبة؛ تمتص الرطوبة من الهواء المحيط بعد فتح الكيس أو الحاوية السائبة. وعند وصول المادة الرطبة إلى الأسطوانة الساخنة يمكن أن يتحول الماء إلى بخار. وفي البوليمرات الممتصة للرطوبة قد تؤدي الرطوبة أيضاً إلى تحلل هيدروجيني يكسر سلاسل البوليمر ويقلل الأداء الميكانيكي بشكل دائم.
لذلك يجب أن يثبت الفحص الأول نوع الراتنج المحمل ومدة فتح الحاوية وما إذا كانت المادة اتبعت تعليمات التجفيف من الشركة المصنعة. وتقول إرشادات استكشاف الأخطاء في بلاستيك توداي إن زمن ودرجة حرارة التجفيف تأتيان عادة من بيانات الشركة المصنعة للمادة. كما ترفض الاختصار الشائع: الحبيبات الساخنة ليست بالضرورة جافة بما يكفي للمعالجة. ويكون محلل الرطوبة الفحص الأقوى عندما يهم قرار العيب.
لا تنتقل هذه النصيحة تلقائياً إلى كل بوليمر أو عملية. وتنطبق بشكل مباشر على اللدائن الحرارية الحساسة للرطوبة في التشكيل بالحقن. يحتاج الراتنج غير الممتص للرطوبة أو مركب المطاط أو العيب الناتج عن تسرب القالب إلى مسار تأكيد مختلف. والشرط البسيط للتوقف: لا توافق على تغيير التجفيف كحل جذري حتى تشير الرطوبة المقاسة وهوية المادة وتاريخ العملية إلى الاتجاه نفسه.
افحص مسار التجفيف كاملاً
نقطة الندى المرضية عند مدخل المجفف مجرد قراءة لحالة الهواء. ولا تبين ما إذا كانت الحرارة وتدفق الهواء يصلان إلى كل حبيبة في القادوس. قد تترك هندسة القادوس وتوزيع الهواء والخطوط المقيدة والقسم العلوي البارد جزءاً من الراتنج رطباً بينما تبقى شاشة المجفف طبيعية.
على المشغل مقارنة ظروف الإمداد والعودة عند القادوس وفحص الخراطيم لنقل الحرارة والبحث عن المادة المقيدة في مخاريط القواديس الفرعية. قد تتلقى المادة المحبوسة في مخروط تدفق هواء أقل فعالية من الطبقة الرئيسية. وإذا لم يكن مسار العودة دافئاً أو لم يحمل خرطوم الإمداد الحرارة كما هو متوقع يحتاج دائرة المجفف إلى فحص قبل إعادة ضبط عملية التشكيل.
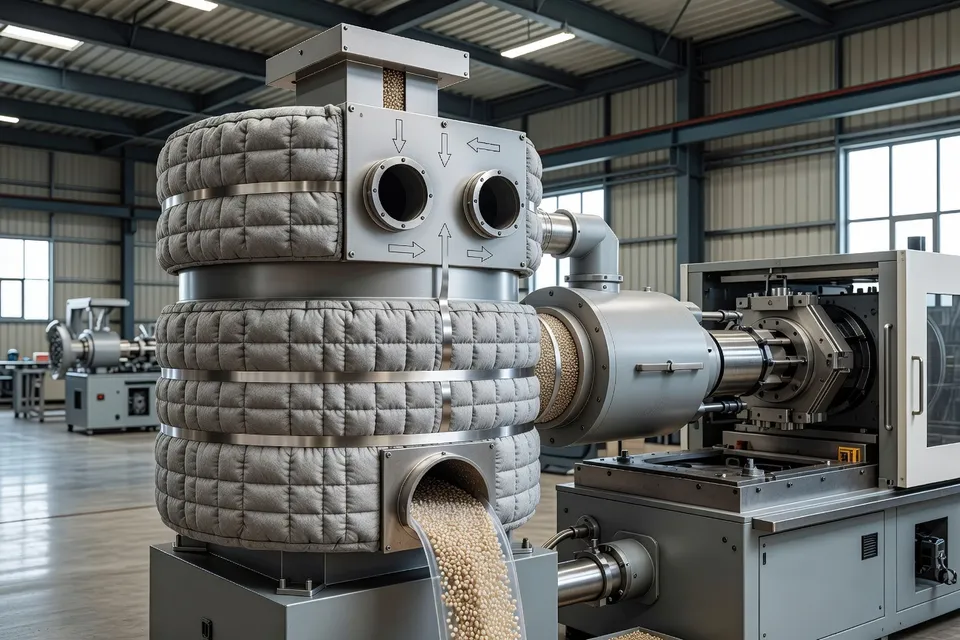
لجدول التجفيف الثابت حد أيضاً. قد يصل الراتنج الوارد بمستويات رطوبة مختلفة، ويمكن أن تتغير ظروف التخزين مع الموسم والرطوبة. وإذا ظهرت الهشاشة أو الخطوط السطحية بشكل متقطع يجب أن يشمل الفحص الحاوية غير المفتوحة والزمن منذ الفتح ومعدات النقل والحالة الفعلية للمادة. وتطبيق زمن ودرجة حرارة قياسيين على كل دفعة ليس دليلاً على أن كل دفعة وصلت إلى نفس حالة الرطوبة.
افصل الراتنج الرطب عن ماء جانب القالب
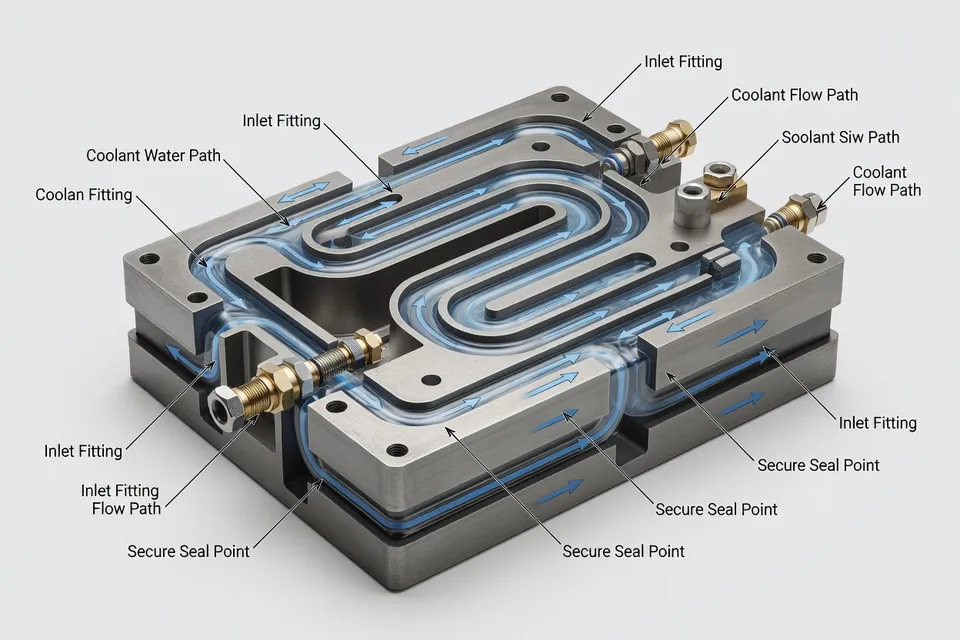
الخطوط السطحية ليست مشكلة تجفيف الراتنج حصرياً. تسرد بلاستيك توداي الحرارة والرطوبة والقص كالأسباب الرئيسية الثلاثة وتوجه تسلسل استكشاف الأخطاء نحو القالب وكذلك المادة. يجب فحص وصلات المياه على القالب بحثاً عن تسرب التركيبات بما فيها التركيبات المثبتة فوق التجويف. ويجب فحص الشرائح المتحركة وألواح الإخراج أثناء التشغيل لأن التسرب قد يظهر فقط في وضع المكون النشط.
يمكن أن يقدم القالب البارد مساراً ثانياً للرطوبة. تحدد الإرشادات المصدرية تعرق القالب كخطر عند استخدام درجات حرارة مبرد تتراوح بين 50 و65 درجة فهرنهايت في ظروف رطبة. وإذا وجد التكاثف يجب تصحيح دائرة المياه وظروف الدورة قبل أن يلوم المشغل الحبيبات. وهذا شرط رفض: لا تصنف الحدث كخطوط سطحية من الراتنج بينما القالب يتعرق بشكل واضح أو يوجد تسرب في تركيب.
يوفر التفريغ فحصاً سريعاً على أرض المصنع. تدعو إرشادات بلاستيك توداي إلى بركة تفريغ نظيفة خالية من الرغوة أو الفقاعات. ولا يغني هذا الملاحظة عن تحليل الرطوبة، لكن الرغوة أو الفقاعات تخبر المشغل بوقف التعامل مع الخط السطحي كمشكلة تجميلية فقط. والتفريغ النظيف لا يثبت أن الراتنج يفي بحد الرطوبة لدى المعالج؛ إنه يزيل علامة تحذير واحدة فقط.
احمِ فحوصات بدء التشغيل والإيقاف
قد يبطل التعامل مع المادة بعد التجفيف عمل المجفف. تقول الإرشادات إن المادة التي تبقى ساعة أو أكثر قد تمتص الرطوبة وتوصي بتصريف 15 إلى 20 رطلاً عبر الخطوط عند بدء التشغيل. كما تعطي فحصاً عملياً باليد: المادة عند 170 درجة فهرنهايت وأعلى يجب أن تكون ساخنة بما يصعب الإمساك بها. وهذه درجة الحرارة فحص تشغيلي مذكور لطريقة استكشاف أخطاء التشكيل بالحقن الموصوفة وليست مواصفة تجفيف عامة لكل راتنج.
تخلق فترات الخمول الطويلة وضع فشل آخر. وعند إيقاف الضاغط لأربع ساعات أو أكثر توصي الإرشادات بتخزين الحرارة عند 100 درجة فهرنهايت للحفاظ على المادة في حالة جافة دون الإفراط في الخبز. ولا يجب تطبيق هذه التعليمات على بوليمر أو عملية مختلفة دون الرجوع إلى متطلبات مورد الراتنج. وقد يشكل التجفيف الزائد مشكلة عندما تبقى المادة ساكنة في القادوس لفترة طويلة.
تنتمي حالة المجفف الامتصاصي إلى القائمة نفسها. قد يتدهور أداء المجفف حتى لو اتبع المشغل الجدول الاسمي، وتوصي الإرشادات المصدرية باستبدال طبقات المجفف الامتصاصي سنوياً. وهذه توصية صيانة من مصدر استكشاف الأخطاء وليست انخفاضاً مقاساً في العيوب أو توفيراً إنتاجياً قابلاً للنقل. والسؤال العملي هو ما إذا كان المجفف يزيل الرطوبة من الراتنج الذي يُعالج الآن.
| نقطة الفحص | ما تفحصه الإرشادات المذكورة | شرط التوقف |
|---|---|---|
| مادة بدء التشغيل | تصريف 15–20 رطلاً عبر الخطوط | لا تُطلق الأجزاء إذا رغا التفريغ أو ظهرت فقاعات |
| درجة حرارة المادة | 170 درجة فهرنهايت على الأقل لفحص اليد الموصوف | التأكيد بمحلل الرطوبة عند وجود شك |
| إيقاف الضاغط | تخزين الحرارة عند 100 درجة فهرنهايت بعد 4 ساعات أو أكثر | التحقق من حد البوليمر نفسه قبل التطبيق |
| تبريد القالب | نطاق المبرد 50–65 درجة فهرنهايت قد يسبب تعرقاً في الظروف الرطبة | تصحيح التكاثف قبل إلقاء اللوم على الراتنج |
تنتمي الأرقام أعلاه إلى إرشادات استكشاف أخطاء التشكيل بالحقن وهي فحوصات تشغيلية وليست معيار إنتاج. والمتغير غير المحلول هو حد الرطوبة الخاص بالراتنج والذي يجب أن يأتي من بيانات المادة للبوليمر والدرجة المحملة فعلياً.
اجعل اللقطة التالية فحصاً منضبطاً
الرد الأكثر فائدة على الخطوط السطحية هو تسلسع قصير موثق: تحديد الراتنج والدفعة، تسجيل تعرض الحاوية، التحقق من تعليمات التجفيف، فحص خراطيم الإمداد والعودة، فحص القادوس بحثاً عن تدفق مقيد، فحص تركيبات القالب والتكاثف، وفحص التفريغ. وإذا استمر العيب قس الرطوبة بدلاً من رفع درجة حرارة الأسطوانة أو تغيير ظروف التعبئة بالتجربة والخطأ.
يساعد التسلسل نفسه مع الهشاشة وانحراف الأبعاد لكن التفسير يتغير. قد تؤثر الرطوبة على لزوجة الذوبان وسلوك التعبئة بينما يمكن أن يتلف التحلل الهيدروجيني أداء البوليمر بشكل دائم. والجزء الذي يبدو مقبولاً بعد المعالجة ليس دليلاً على احتفاظ المادة بالخصائص المطلوبة.
لهذه الطريقة حدود واضحة أيضاً. تتناول المادة المذكورة التشكيل بالحقن لللدائن الحرارية والعيوب المرتبطة بالرطوبة؛ ولا تضع قاعدة عامة لتصنيع المطاط أو البثق أو المواد الخام المعاد تدويرها أو كل بوليمر غير ممتص للرطوبة. يحتاج الراتنج المعاد تدويره إلى انتباه إضافي لتاريخ التخزين وتباين المواد المختلطة، لكن المعالج لا يزال يحتاج إلى حد مقاس مرتبط بالدرجة والتطبيق الفعليين قبل إطلاق الدفعة.
في الوردية التالية خذ قراءة الرطوبة قبل تغيير وصفة التشكيل ثم سجل حالة القادوس ومظهر التفريغ ودرجة حرارة القالب ودرجات حرارة إمداد وعودة المجفف مقابل اللقطة المعيبة. وإذا لم تحدد هذه الفحوصات مسار مادة رطبة فامتنع عن تشخيص الراتنج وانقل التحقيق إلى الحرارة أو القص أو الأدوات أو التبريد أو التلوث.
رؤى تحريرية
- هل تكفي نقطة الندى المنخفضة عند مدخل المجفف للموافقة على دفعة للقولبة؟
- لا. اطلب قراءة رطوبة الراتنج عند أو قرب حلق التغذية وقارنها بحد الشركة المصنعة. سجل ظروف التوريد والعودة في القادوس ومسار تدفق الهواء وزمن الإقامة وأي انسداد في المخروط أو الخرطوم. نقطة الندى المنخفضة عند المدخل تصف الهواء فقط وليس حالة كل حبيبة، والاعتماد على العرض وحده قد يغفل قادوس علوي بارد أو مسار عودة مسدود.
- ما الذي يجب فحصه قبل تعديل درجة حرارة البرميل أو سرعة الحقن لعلاج الرذاذ؟
- حدد نوع الراتنج واللوت، وتحقق من تعرض الحاوية، وقس الرطوبة قبل تغيير الوصفة. افحص دائرة المجفف وتدفق القادوس والتطهير ووصلات القالب وأي تكاثف. رفع الحرارة أو تغيير ظروف الملء قد يخفي الخطوط مؤقتا بينما يستمر الراتنج الرطب في التبخر داخل البرميل وقد يضيف قصا أو تدهورا لمادة متضررة أصلا.
- متى يساعد التطهير في التمييز بين الراتنج الرطب ومصدر آخر للخطوط السطحية؟
- أجر تطهيرا نظيفا وافحصه قبل تصنيف العيب. الرغوة أو الفقاعات إشارة توقف لفحص الرطوبة، لكن التطهير النظيف يزيل علامة تحذير واحدة فقط ولا يثبت أن الحبيبات تلبي حد الرطوبة للدرجة. إذا كان القالب يتعرق أو يتسرب وصلة فقط عند حركة شريحة أو قاذف، أصلح مسار الماء أولا قبل إلقاء اللوم على الراتنج.
- كيف يجب التحكم في عمليات البدء والإيقاف بعد تجفيف الراتنج؟
- صرف الكمية المقررة لبدء التشغيل عبر الخطوط، افحص التطهير، وسجل درجة حرارة المادة وزمن توقف المكبس. أبق مسار النقل مغلقا وتحقق من تعليمات حفظ الحرارة حسب البوليمر والدرجة بالضبط. الراتنج المجفف قد يمتص الرطوبة أثناء توقف طويل أو في معدات النقل المكشوفة، بينما ترك المادة ساخنة وثابتة طويلا قد يسبب تجفيفا زائدا أو مشكلة في زمن الإقامة.
- ما الدليل المطلوب قبل ربط الهشاشة أو انحراف الأبعاد بالرطوبة؟
- سجل هوية الراتنج واللوت وزمن فتح الحاوية وتعليمات التجفيف من المورد وقراءة الرطوبة ودرجات حرارة التوريد والعودة في المجفف وحالة القادوس ومظهر التطهير ودرجة حرارة القالب مقابل اللقطة المعيبة. ثم افصل تأثيرات المعالجة القابلة للعكس عن تلف التحلل المائي: الراتنج الرطب قد يغير اللزوجة والتعبئة، لكن التدهور قد يقلل أداء البوليمر بشكل دائم. الأجزاء المقبولة المظهر لا تبرئ اللوت إذا كان تاريخ الرطوبة مجهولا.
المصادر والمراجع
- 1.Novatec. (2026, October 6). Injection molding defects. Novatec Plastic Knowledge Center.
- 2.Garrett MacKenzie. (2025, July 24). The troubleshooter: The role of moisture in injection molding splay defects. PlasticsToday.
- 3.New Equipment Digest. Inline moisture monitoring reduces plastics resin defects. New Equipment Digest.
- 4.MoistTech. Moisture control in plastics processing. MoistTech.
- 5.Meadoworks. Plastic resin dryer guide. Meadoworks.
- 6.Kitech Recycling. Drying and moisture control in plastic recycling. Kitech Recycling.
- 7.Alpha Technologies. Rubber manufacturing troubleshooting. Alpha Technologies.
- 8.Paulson Training Programs. From the plastics point of view: Splay. Paulson Training Programs.
- 9.M. Holland. Solving 10 injection molding defects. M. Holland.
- 10.IMS Company. The most common injection molding defects. IMS Company.