

水分関連のスプレイはショット前に始まる。水が樹脂に残り、バレル内で蒸発して成形品表面に筋を残す。直ちに確認するのは材料の乾燥状態で、その後にホッパー、ドライヤー回路、金型水配管、パージと続く。ドライヤー入口の露点だけでは樹脂床が乾いている証明にならない。
NovaTec(プラスチック機器およびプロセス情報提供企業)は、水分が射出成形におけるスプレイ、脆さ、反り、寸法変動、一部の汚染の頻繁な原因だと指摘する。同社の指針はこれらの欠陥を、工具、冷却、充填またはプロセス条件に起因することが多いヒケ、バリ、ショートショット、焼けから分ける。現場ではこの区別が重要で、射出速度や保圧を変更しても湿った材料の問題を隠すだけで原因を除去しない。
樹脂から始める、機械設定ではない
関連する材料限界はポリマーによる。ナイロン、ポリカーボネート、ABS、PETは吸湿性エンジニアリング樹脂として挙げられ、袋やバルク容器を開封後に周囲空気から水分を吸う。湿った材料が熱いバレルに到達すると、水が蒸気化する。吸湿性ポリマーでは水分が加水分解を促進し、ポリマー鎖を切断して機械的性能を永久的に低下させる。
したがって最初の検査では、どの樹脂が投入されたか、容器がどれだけ開いていたか、材料が樹脂メーカーの乾燥指示に従っていたかを確認する。Plastic Todayのトラブルシューティング指針では、乾燥時間と温度は通常材料メーカーのデータから来るとする。また一般的な近道を否定する。ペレットが熱く感じても加工に十分乾いているとは限らない。欠陥判断が重要な場合は水分分析計がより確実なチェックとなる。
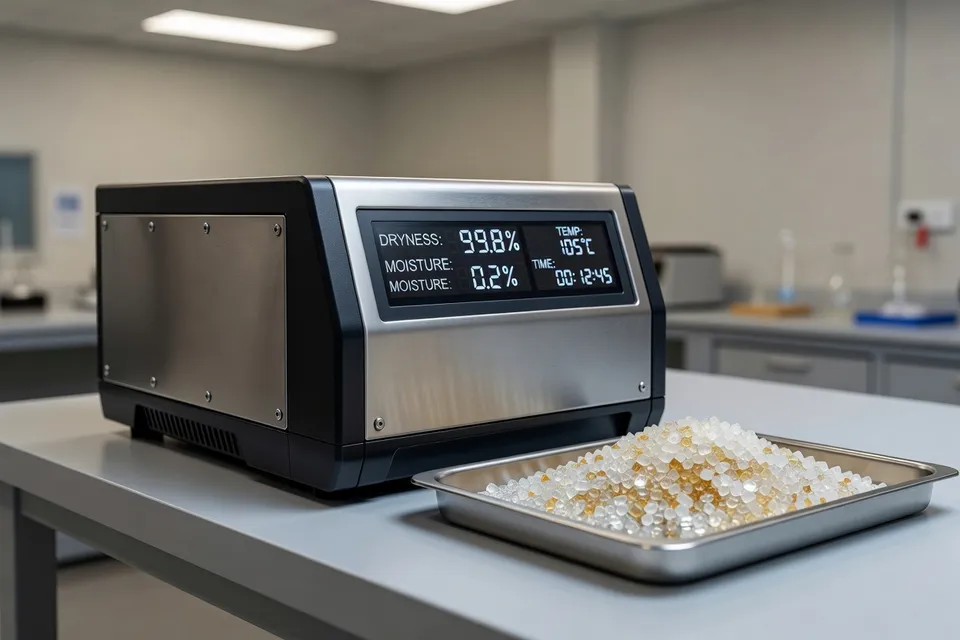
この助言はすべてのポリマーやプロセスに自動的に当てはまるわけではない。射出成形の水分感受性熱可塑性樹脂に最も直接適用される。非吸湿性樹脂、ゴムコンパウンド、金型漏れによる欠陥には別の確認経路が必要になる。停止条件は単純だ。測定された水分、材料の同一性、プロセス履歴が同じ方向を指すまで、乾燥変更を根本原因の修正として承認しない。
乾燥経路全体をチェックする
ドライヤー入口の露点が良好でも、それは空気条件の読み取りに過ぎない。熱と気流がホッパー内のすべてのペレットに届いているかは示さない。ホッパー形状、気流分布、配管の詰まり、上部冷えにより、ドライヤー表示は正常でも一部の樹脂が湿ったままになる可能性がある。
オペレーターはホッパーでの供給と戻りの状態を比較し、ホースの熱伝達を検査し、サテライトホッパーコーン内の材料詰まりを探す。コーンに閉じ込められた材料はメインベッドより有効な乾燥気流を受けにくい。戻り経路が暖かくない、または供給ホースが予想通りに熱を運ばない場合、成形プロセスを再調整する前に乾燥回路を検査する必要がある。
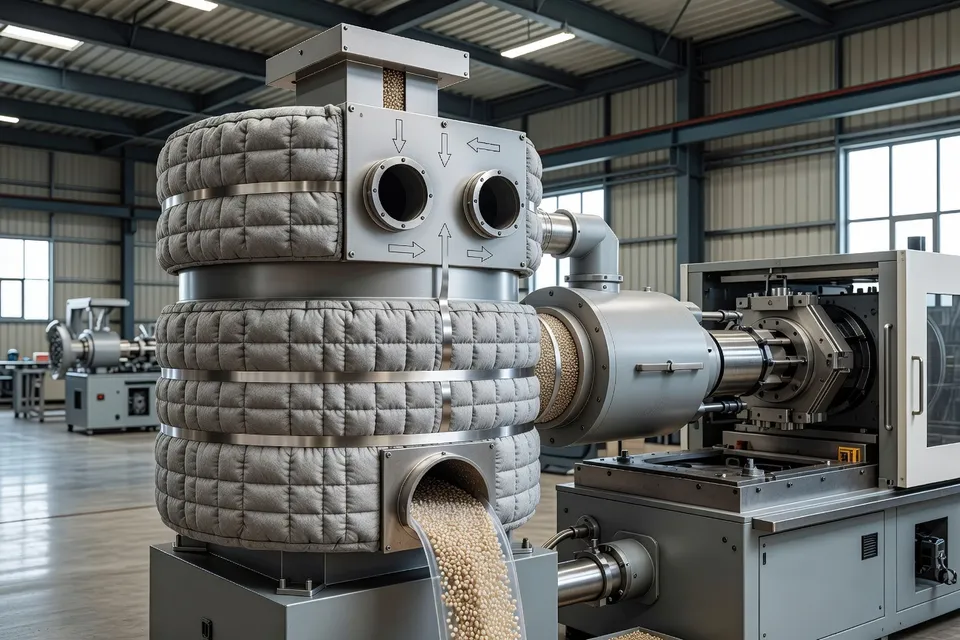
固定乾燥スケジュールにも限界がある。入荷樹脂は水分レベルが異なり、保管条件は季節や湿度で変わる。脆さやスプレイが断続的に現れる場合、未開封容器、開封からの時間、移送設備、実際の材料状態を確認すべきだ。すべてのロットに同じ時間と温度を適用しても、すべてのロットが同じ水分状態に達した証拠にはならない。
湿った樹脂と金型側水分の分離
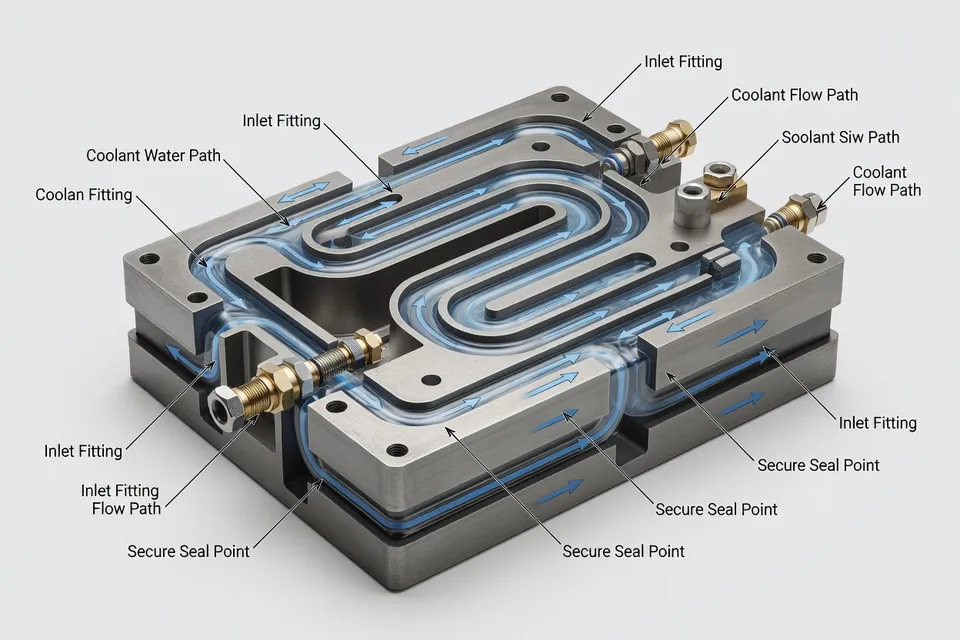
スプレイは樹脂乾燥の問題だけではない。Plastic Todayは熱、水分、せん断を主な3原因とし、トラブルシューティング手順を材料だけでなく金型にも向けるよう指示する。金型上の水配管はキャビティ上方に取り付けられた継手を含め漏れがないか確認する。スライドやストリッパープレートは作動中に検査し、漏れが部品の動作位置でのみ現れる場合がある。
冷たい金型は第2の水分経路を生む。指針は湿度が高い条件でチラー温度50〜65°Fを使用すると金型発汗のリスクがあると指摘する。結露があれば、水回路とサイクル条件を修正してからオペレーターがペレットを非難する。拒否条件である。金型が目に見えて発汗している、または継手が漏れている間はイベントを樹脂スプレイとして分類しない。
パージは迅速な現場スクリーニングとなる。Plastic Todayの指針は泡や気泡のないきれいなパージパドルを求める。この観察は水分分析の代わりにはならないが、泡や気泡があれば設定者が表面筋を単なる外観問題として扱うのを止めるよう伝える。きれいなパージは樹脂がプロセッサーの水分限界を満たしている証明にはならない。警告兆候を一つ除去するだけだ。
スタートアップとシャットダウンチェックの保護
乾燥後の材料取扱いは乾燥機の仕事を台無しにできる。トラブルシューティング指針では、1時間以上放置した材料は水分を吸う可能性があり、スタートアップ時に15〜20ポンドをラインから排出するよう推奨する。また実用的な手チェックとして、170°F以上の材料は持つのが難しいほど熱いはずとする。この温度は記述された射出成形トラブルシューティング法の引用操作チェックで、すべての樹脂の普遍的な乾燥仕様ではない。
長時間のアイドルは別の故障モードを生む。プレスを4時間以上停止する場合、指針は材料を乾燥状態に保ちつつ焼き過ぎないよう熱を100°Fにバンクするよう推奨する。設定者は樹脂サプライヤーの要求を確認せずに異なるポリマーやプロセスにこの指示を適用すべきではない。長時間ホッパー内で材料が動かない場合、オーバードライは問題になる。
デシカント状態も同じチェックリストに含める。オペレーターが定められたスケジュールを守っていても乾燥機性能は低下する可能性があり、指針はデシカントベッドの年1回交換を推奨する。これはトラブルシューティングソースからのメンテナンス推奨で、測定された欠陥低減や移行可能な生産節約ではない。実践的な質問は、乾燥機が今加工中の樹脂から水分を除去しているかどうかだ。
| チェックポイント | 引用指針が確認する内容 | 停止条件 |
|---|---|---|
| スタートアップ材料 | ラインから15–20 lb排出 | パージに泡や気泡があれば部品をリリースしない |
| 材料温度 | 記述された手チェックで少なくとも170°F | 疑いが残る場合は水分分析計で確認 |
| プレス停止 | 4時間以上で熱を100°Fにバンク | 適用前にポリマー固有の限界を確認 |
| 金型冷却 | 湿度条件下で50–65°Fのチラー範囲は発汗を促進 | 樹脂に責任を負わせる前に結露を修正 |
上記の数値は射出成形トラブルシューティング指針に属し、操作チェックであって生産ベンチマークではない。未解決の変数は樹脂固有の水分限界で、実際に投入されたポリマーとグレードの材料データから得る必要がある。
次のショットを管理されたチェックにする
スプレイに対する最も有用な対応は短く文書化された手順である。樹脂とロットを特定し、容器露出を記録し、乾燥指示を確認し、供給と戻りホースを検査し、制限流がないかホッパーを調べ、金型継手と結露を確認し、パージを検査する。欠陥が残る場合は、バレル温度を上げたり充填条件を試行錯誤で変えたりする前に水分を測定する。
同じ手順は脆さと寸法変動にも役立つが、解釈が変わる。水分は溶融粘度と保圧挙動に影響し、加水分解はポリマー性能を永久的に損なう可能性がある。加工後に外観上合格でも、材料が必要な特性を保持していた証明にはならない。
この方法にも明確な境界がある。引用資料は熱可塑性射出成形と水分関連欠陥を扱うもので、ゴム製造、押出、リサイクル原料、すべての非吸湿性ポリマーに普遍的な規則を確立するものではない。リサイクル樹脂は保管履歴と混合材料変動に注意が必要だが、プロセッサーはロットリリース前に実際のグレードと用途に結びついた測定限界を必要とする。
次のシフトでは、成形レシピを変更する前に水分測定を行い、その後欠陥ショットに対してホッパー状態、パージ外観、金型温度、乾燥機供給と戻り温度を記録する。これらのチェックで湿った材料経路が特定できなければ、樹脂診断を保留し、熱、せん断、工具、冷却または汚染に調査を移す。
編集部の見解
- ドライヤー入口の露点が低いだけで成形バッチをリリースできますか?
- いいえ。供給口近くの樹脂水分を測定し、材料メーカーの限界値と比較してください。ホッパーの供給・戻り条件、気流経路、滞留時間、制限されたコーンやホースを記録します。入口露点が低いのは空気の状態を示すだけで、すべてのペレットの水分状態ではありません。表示だけで部品をリリースすると、上部ホッパーの低温や戻り経路の詰まりを見逃します。
- スプレイ対策でバレル温度や射出速度を変更する前に何を確認すべきですか?
- 投入樹脂とロットを特定し、コンテナの暴露を確認し、レシピを調整する前に水分を測定します。ドライヤー回路、ホッパー流れ、パージ、金型金具、金型での結露を点検します。熱を上げたり充填条件を変えたりすると、湿った樹脂がバレル内でまだ揮発しているのに一時的に筋を隠せますし、すでに損傷した材料にせん断や劣化を加えることになります。
- パージは湿った樹脂と他の表面筋の原因をどう区別しますか?
- 欠陥を分類する前にきれいなパージを実施して確認します。泡や気泡が出たら水分調査の停止信号ですが、きれいなパージは警告兆候の除去に過ぎず、ペレットがグレードの水分限界を満たしている証明にはなりません。金型が結露している場合やスライド・ストリッパー作動時に金具から漏れがある場合は、樹脂を責める前に水の経路を修正してください。
- 樹脂を乾燥させた後の起動・停止操作はどのように管理しますか?
- 規定の起動量をラインを通して排出し、パージを確認し、材料温度とプレス待機時間を記録します。移送経路を閉じた状態に保ち、正確なポリマーとグレードに対してヒートバンキング指示を確認します。乾燥した樹脂は長時間保持中や露出した搬送設備で再吸湿する一方、材料を高温で長く静止させると過乾燥や滞留時間の問題を引き起こします。
- 脆化や寸法変化を水分に結びつける前に必要な証拠は何ですか?
- 不良ショットに対して樹脂の品名、ロット、コンテナ開放時間、サプライヤーの乾燥指示、測定水分、ドライヤー供給・戻り温度、ホッパー状態、パージ外観、金型温度を記録します。その後、可逆的な加工影響と加水分解劣化を切り分けます。湿った樹脂は粘度と充填を変えますが、劣化はポリマー性能を永久に低下させます。外観が良好でも水分履歴が不明なロットは合格しません。
出典・参考文献
- 1.Novatec. (2026, October 6). Injection molding defects. Novatec Plastic Knowledge Center.
- 2.Garrett MacKenzie. (2025, July 24). The troubleshooter: The role of moisture in injection molding splay defects. PlasticsToday.
- 3.New Equipment Digest. Inline moisture monitoring reduces plastics resin defects. New Equipment Digest.
- 4.MoistTech. Moisture control in plastics processing. MoistTech.
- 5.Meadoworks. Plastic resin dryer guide. Meadoworks.
- 6.Kitech Recycling. Drying and moisture control in plastic recycling. Kitech Recycling.
- 7.Alpha Technologies. Rubber manufacturing troubleshooting. Alpha Technologies.
- 8.Paulson Training Programs. From the plastics point of view: Splay. Paulson Training Programs.
- 9.M. Holland. Solving 10 injection molding defects. M. Holland.
- 10.IMS Company. The most common injection molding defects. IMS Company.