

수분 관련 스플레이는 샷 전에 시작된다. 수분이 수지에 남아 배럴에서 증발하면서 성형 표면에 줄무늬를 남긴다. 즉시 확인할 것은 재료의 건조 상태이며, 그다음 호퍼, 드라이어 회로, 금형 워터 피팅, 퍼지 순이다. 드라이어 입구 이슬점만으로는 수지 베드가 건조했음을 증명하지 못한다.
NovaTec(플라스틱 장비 및 공정 정보 제공업체)는 사출 성형에서 스플레이, 취성, 뒤틀림, 치수 변동, 일부 오염의 흔한 원인으로 수분을 지목한다. 이 지침은 싱크 마크, 플래시, 숏 샷, 번 마크처럼 툴링·냉각·충전·공정 조건과 더 관련된 결함과 구분한다. 현장에서 이 구분은 중요하다. 사출 속도나 패킹 압력을 바꾸면 원인을 제거하지 않고도 습한 재료 문제를 감출 수 있기 때문이다.
수지부터 확인하라, 기계 설정이 아니라
관련 재료 한계는 폴리머에 따라 다르다. 나일론, 폴리카보네이트, ABS, PET는 흡습성 엔지니어링 수지로 분류되며, 백이나 벌크 용기를 개봉한 뒤 주변 공기에서 수분을 흡수한다. 젖은 재료가 뜨거운 배럴에 도달하면 물이 증기로 변할 수 있다. 흡습성 폴리머에서는 수분이 가수분해 분해를 촉진해 폴리머 사슬을 끊고 기계적 성능을 영구적으로 저하시킬 수도 있다.
따라서 첫 검사에서는 어떤 수지가 투입됐는지, 용기가 얼마나 오래 열려 있었는지, 재료가 수지 제조사의 건조 지침을 따랐는지를 확인해야 한다. Plastic Today의 문제 해결 지침은 건조 시간과 온도가 보통 재료 제조사의 데이터에서 나온다고 밝힌다. 또한 흔한 지름길을 거부한다. 펠릿이 뜨겁게 느껴진다고 해서 가공에 충분히 건조됐다는 의미는 아니다. 결함 판단이 중요할 때는 수분 분석기가 더 확실한 확인 수단이다.
이 조언은 모든 폴리머나 공정에 자동으로 적용되지 않는다. 사출 성형의 수분 민감 열가소성 수지에 가장 직접 적용된다. 비흡습성 수지, 고무 컴파운드, 또는 금형 누출로 인한 결함은 다른 확인 경로가 필요하다. 중단 조건은 간단하다. 측정된 수분, 재료 정체성, 공정 이력이 같은 방향을 가리킬 때까지 건조 변경을 근본 원인 해결로 승인하지 말라.
건조 경로 전체를 점검하라
드라이어 입구에서 만족스러운 이슬점은 공기 상태를 읽은 것일 뿐이다. 호퍼 내 모든 펠릿에 열과 기류가 도달했는지는 보여주지 않는다. 호퍼 형상, 기류 분포, 막힌 라인, 차가운 상단부는 드라이어 표시가 정상인데도 수지 일부가 젖게 둘 수 있다.
작업자는 호퍼 공급·회수 조건을 비교하고, 호스 열 전달을 점검하며, 위성 호퍼 콘에 막힌 재료가 없는지 살펴야 한다. 콘에 갇힌 재료는 주 베드보다 효과적인 드라이어 기류를 받지 못할 수 있다. 회수 경로가 따뜻하지 않거나 공급 호스가 예상대로 열을 전달하지 않으면 성형 공정을 재조정하기 전에 드라이어 회로를 점검해야 한다.
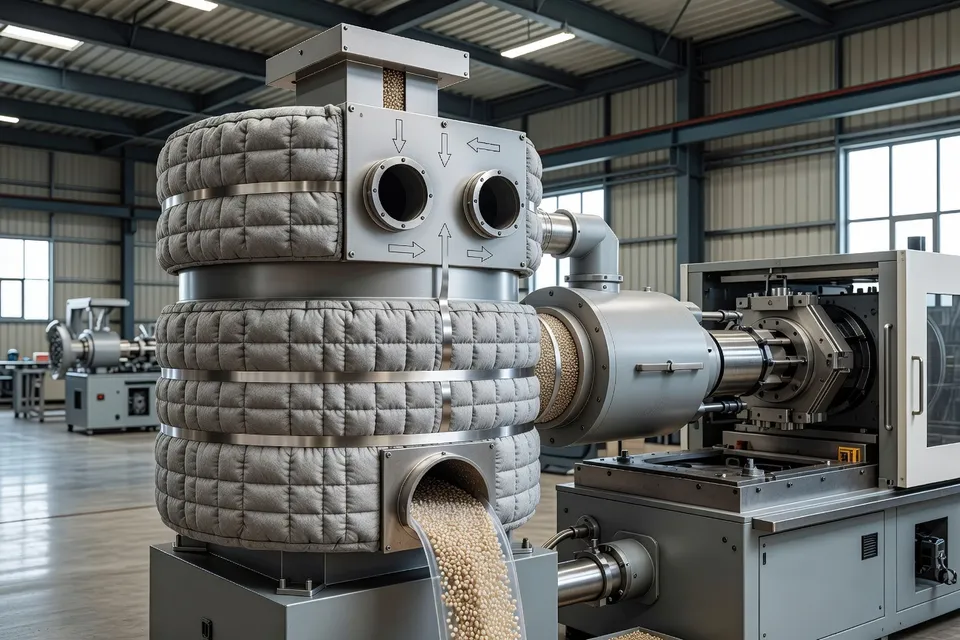
고정된 건조 스케줄에도 한계가 있다. 입고 수지의 수분 함량은 다를 수 있고, 보관 조건은 계절과 습도에 따라 변한다. 취성이나 스플레이가 간헐적으로 나타나면 미개봉 용기, 개봉 후 경과 시간, 이송 장비, 실제 재료 상태를 확인해야 한다. 모든 로트에 동일한 시간과 온도를 적용하는 것은 모든 로트가 동일한 수분 상태에 도달했음을 증명하지 않는다.
습한 수지와 금형 측 물을 구분하라
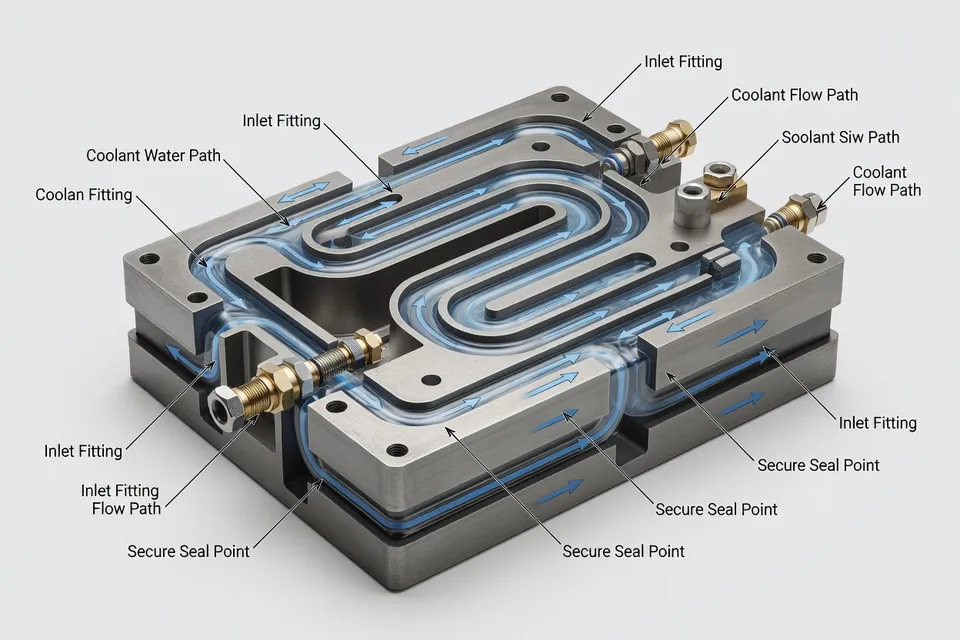
스플레이는 수지·드라이어 문제만이 아니다. Plastic Today는 열, 수분, 전단을 세 가지 주요 원인으로 꼽고 문제 해결 순서를 재료뿐 아니라 금형 쪽으로도 향하게 한다. 금형의 워터 연결부는 캐비티 위에 장착된 피팅을 포함해 누출 여부를 점검해야 한다. 이동 슬라이드와 스트리퍼 플레이트는 작동 중에 검사해야 한다. 누출은 부품이 실제 위치에 있을 때만 나타날 수 있기 때문이다.
차가운 금형은 두 번째 수분 경로를 만들 수 있다. 지침은 습한 환경에서 50~65°F 칠러 온도를 사용할 때 금형 결로 위험을 지적한다. 결로가 있으면 작업자가 펠릿을 탓하기 전에 수로와 사이클 조건을 먼저 바로잡아야 한다. 이는 거부 조건이다. 금형이 눈에 띄게 땀을 흘리거나 피팅이 새고 있는데도 이벤트를 수지 스플레이로 분류하지 말라.
퍼지는 현장 빠른 선별 도구다. Plastic Today 지침은 거품이나 기포 없는 깨끗한 퍼지 웅덩이를 요구한다. 이 관찰은 수분 분석을 대체하지 않지만, 거품이나 기포가 있으면 세터에게 표면 줄무늬를 단순 미관 문제로 취급하지 말라고 알려준다. 퍼지가 깨끗해 보인다고 해서 수지가 가공사의 수분 한계를 충족한다는 증거는 아니다. 단지 하나의 경고 신호를 제거할 뿐이다.
스타트업과 셧다운 점검을 보호하라
건조 후 재료 취급은 드라이어 작업을 무효화할 수 있다. 문제 해결 지침은 한 시간 이상 방치된 재료가 수분을 흡수할 수 있으므로 스타트업 시 라인을 통해 15~20파운드를 배출하라고 권고한다. 또한 실용적인 손으로 확인하는 방법을 제시한다. 170°F 이상 재료는 손으로 잡기 어려울 정도로 뜨거워야 한다. 이 온도는 설명된 사출 성형 문제 해결 방법의 운영 점검치이며, 모든 수지의 보편적 건조 사양은 아니다.
장시간 정지 시 또 다른 고장 모드가 생긴다. 프레스가 4시간 이상 정지하면 지침은 재료를 과도하게 굽지 않고 건조 상태로 유지하기 위해 열을 100°F로 낮추라고 권고한다. 세터는 수지 공급사의 요구사항을 확인하지 않고 다른 폴리머나 공정에 이 지침을 적용해서는 안 된다. 호퍼에 재료가 장시간 정체하면 과건조가 문제가 될 수 있다.
디시컨트 상태도 같은 체크리스트에 포함된다. 작업자가 정해진 스케줄을 따르더라도 드라이어 성능은 저하될 수 있으며, 지침은 디시컨트 베드를 매년 교체하라고 권고한다. 이는 문제 해결 출처의 유지보수 권고일 뿐, 측정된 결함 감소나 생산 절감 수치가 아니다. 실질적인 질문은 현재 가공 중인 수지에서 드라이어가 수분을 제거하고 있는지 여부다.
| 점검 항목 | 인용 지침이 확인하는 내용 | 중단 조건 |
|---|---|---|
| 스타트업 재료 | 라인을 통해 15–20 lb 배출 | 퍼지에 거품이나 기포가 있으면 부품을 릴리스하지 말라 |
| 재료 온도 | 설명된 손으로 확인 시 최소 170°F | 의심이 남으면 수분 분석기로 확인 |
| 프레스 셧다운 | 4시간 이상 정지 후 열을 100°F로 낮춤 | 적용 전 폴리머 자체 한계를 확인 |
| 금형 냉각 | 습한 조건에서 50–65°F 칠러 범위는 결로를 촉진할 수 있음 | 수지 탓하기 전에 결로를 먼저 제거 |
위 수치는 사출 성형 문제 해결 지침에 속하며 운영 점검치일 뿐 생산 벤치마크가 아니다. 미해결 변수는 수지별 수분 한계이며, 실제 투입된 폴리머와 그레이드의 재료 데이터에서 가져와야 한다.
다음 샷을 통제된 점검으로 만들라
스플레이에 대한 가장 유용한 대응은 짧고 문서화된 순서다. 수지와 로트를 식별하고, 용기 노출 시간을 기록하며, 건조 지침을 확인하고, 공급·회수 호스를 점검하며, 호퍼에 막힌 흐름이 없는지 살피고, 금형 피팅과 결로를 확인한 뒤 퍼지를 검사한다. 결함이 남아 있으면 배럴 온도를 올리거나 시행착오로 충전 조건을 바꾸기 전에 수분을 측정하라.
같은 순서는 취성과 치수 변동에도 도움이 되지만 해석이 달라진다. 수분은 용융 점도와 패킹 거동에 영향을 줄 수 있으며, 가수분해 분해는 폴리머 성능을 영구적으로 손상시킬 수 있다. 가공 후 외관이 양호하다는 것이 재료가 요구 특성을 유지했다는 증거는 아니다.
이 방법에도 명확한 경계가 있다. 인용 자료는 열가소성 사출 성형과 수분 관련 결함을 다루며, 고무 제조, 압출, 재활용 원료, 모든 비흡습성 폴리머에 대한 보편 규칙을 정립하지 않는다. 재활용 수지는 보관 이력과 혼합 재료 변동에 더 주의해야 하지만, 로트 출고 전에는 실제 그레이드와 적용 분야에 연결된 측정 한계가 여전히 필요하다.
다음 교대조에서는 성형 레시피를 변경하기 전에 수분 측정을 하고, 호퍼 상태, 퍼지 외관, 금형 온도, 드라이어 공급·회수 온도를 불량 샷과 함께 기록하라. 이 점검들이 습한 재료 경로를 밝히지 못하면 수지 진단을 보류하고 열, 전단, 툴링, 냉각, 오염 쪽으로 조사를 옮겨라.
편집 인사이트
- 건조기 입구 이슬점이 낮으면 성형 배치를 승인해도 되나요?
- 안 됩니다. 공급구 근처의 수지 수분 함량을 먼저 확인하고 제조사 한계치와 비교하세요. 호퍼 공급·복귀 조건, 공기 흐름 경로, 체류 시간, 콘·호스 막힘 여부까지 기록해야 합니다. 입구 이슬점이 낮다는 것은 공기 상태일 뿐 모든 펠릿의 수분을 보장하지 않습니다. 표시만 보고 승인하면 상부 호퍼가 차갑거나 복귀 경로가 막힌 문제를 놓치게 됩니다.
- 스플레이 때문에 배럴 온도나 사출 속도를 바꾸기 전에 무엇을 확인해야 하나요?
- 사용 중인 수지와 로트 번호를 확인하고, 컨테이너 노출 상태를 점검한 뒤 수분을 측정하세요. 건조기 회로, 호퍼 흐름, 퍼지, 금형 연결부, 금형 결로까지 살펴봐야 합니다. 수지가 젖은 상태에서 열이나 충전 조건을 바꾸면 일시적으로 줄무늬가 사라질 수 있지만, 배럴 내에서 계속 수분이 증발하고 이미 손상된 재료에 전단이나 열화를 더할 위험이 있습니다.
- 퍼지가 수지 수분과 다른 표면 줄무늬 원인을 구분하는 데 언제 도움이 되나요?
- 결함을 판단하기 전에 깨끗한 퍼지를 먼저 실행하고 확인하세요. 거품이나 기포가 나오면 수분 조사를 멈춰야 하지만, 퍼지가 깨끗하다고 해서 펠릿이 등급 한계치를 만족한다는 증거는 아닙니다. 금형이 땀을 흘리거나 슬라이드·스트리퍼 작동 시 피팅에서 누수가 발생하면 수지 탓을 하기 전에 물 경로를 먼저 바로잡으세요.
- 수지가 건조된 후 스타트업과 셧다운은 어떻게 관리해야 하나요?
- 규정된 스타트업 양을 라인으로 빼내 퍼지를 확인하고, 재료 온도와 프레스 대기 시간을 기록하세요. 이송 경로는 닫아두고 폴리머·등급에 맞춰 히트 뱅킹 지침을 검증해야 합니다. 건조된 수지도 장시간 방치하거나 노출된 이송 장비에서 수분을 다시 흡수할 수 있으며, 재료를 너무 오래 뜨겁고 정지 상태로 두면 과건조나 체류 시간 문제가 생깁니다.
- 취성이나 치수 변동을 수분과 연결하려면 어떤 증거가 필요한가요?
- 수지 종류, 로트, 컨테이너 개봉 시간, 공급사 건조 지침, 측정 수분, 건조기 공급·복귀 온도, 호퍼 상태, 퍼지 외관, 금형 온도를 불량 샷과 함께 기록하세요. 그다음 가역적인 가공 영향과 가수분해 손상을 구분해야 합니다. 수분이 있으면 점도와 패킹이 변할 수 있지만, 분해는 폴리머 성능을 영구적으로 저하시킵니다. 외관이 양호해도 수분 이력이 불확실하면 로트를 통과시킬 수 없습니다.
출처 및 참고자료
- 1.Novatec. (2026, October 6). Injection molding defects. Novatec Plastic Knowledge Center.
- 2.Garrett MacKenzie. (2025, July 24). The troubleshooter: The role of moisture in injection molding splay defects. PlasticsToday.
- 3.New Equipment Digest. Inline moisture monitoring reduces plastics resin defects. New Equipment Digest.
- 4.MoistTech. Moisture control in plastics processing. MoistTech.
- 5.Meadoworks. Plastic resin dryer guide. Meadoworks.
- 6.Kitech Recycling. Drying and moisture control in plastic recycling. Kitech Recycling.
- 7.Alpha Technologies. Rubber manufacturing troubleshooting. Alpha Technologies.
- 8.Paulson Training Programs. From the plastics point of view: Splay. Paulson Training Programs.
- 9.M. Holland. Solving 10 injection molding defects. M. Holland.
- 10.IMS Company. The most common injection molding defects. IMS Company.