

水分引起的喷射痕在射出前就已开始:水分留在树脂中,在料筒内汽化,并在成型表面留下条纹。立即检查的是物料的干燥状态,接着是料斗、干燥机回路、模具水路接头和清料。仅靠干燥机入口露点并不能证明树脂床已干燥。
NovaTec(NovaTec,一家塑料设备和过程信息供应商)指出,水分是注塑成型中喷射痕、脆性、翘曲、尺寸漂移以及某些污染的常见来源。其指导将这些缺陷与缩痕、飞边、短射和烧焦痕区分开来,后者更多与模具、冷却、充填或工艺条件相关。这一区分在现场很重要:改变注射速度或保压压力可能掩盖湿料问题,却无法消除根本原因。
从树脂开始,而不是机器设定
相关物料极限取决于聚合物。尼龙、聚碳酸酯、ABS和PET被认定为吸湿性工程树脂;它们在袋子或散装容器打开后会从环境空气中吸收水分。当湿料进入热料筒时,水分会闪蒸成蒸汽。在吸湿性聚合物中,水分还可能促进水解降解,断裂聚合物链并永久降低机械性能。
因此,首次检查应确定装入的是何种树脂、容器打开了多久,以及物料是否遵循树脂制造商的干燥说明。Plastic Today的故障排除指导指出,干燥时间和温度通常来自材料制造商的数据。它还否定了常见捷径:感觉发烫的粒料不一定干燥到可加工的程度。当缺陷判定至关重要时,湿度分析仪是更可靠的检查手段。
该建议不会自动适用于每种聚合物或工艺。它最直接适用于注塑成型中的湿敏热塑性塑料。非吸湿性树脂、橡胶化合物或由模具泄漏引起的缺陷需要不同的确认路径。停止条件很简单:在测量湿度、物料身份和工艺历史指向同一方向之前,不要将干燥变更批准为根本原因修复。
检查整个干燥路径
干燥机入口处满意的露点仅是空气状况读数。它无法显示热量和气流是否到达料斗中的每颗粒料。料斗几何形状、气流分布、管路受阻以及上部冷段都可能使部分树脂保持湿润,而干燥机显示屏仍正常。
操作员应比较料斗的供气和回气状况,检查软管热传递情况,并查看卫星料斗锥体中是否有受限物料。锥体中滞留的物料可能比主料床获得更少的有效干燥气流。如果回气路径不暖或供气软管未按预期传递热量,则在重新调整成型工艺前需检查干燥机回路。
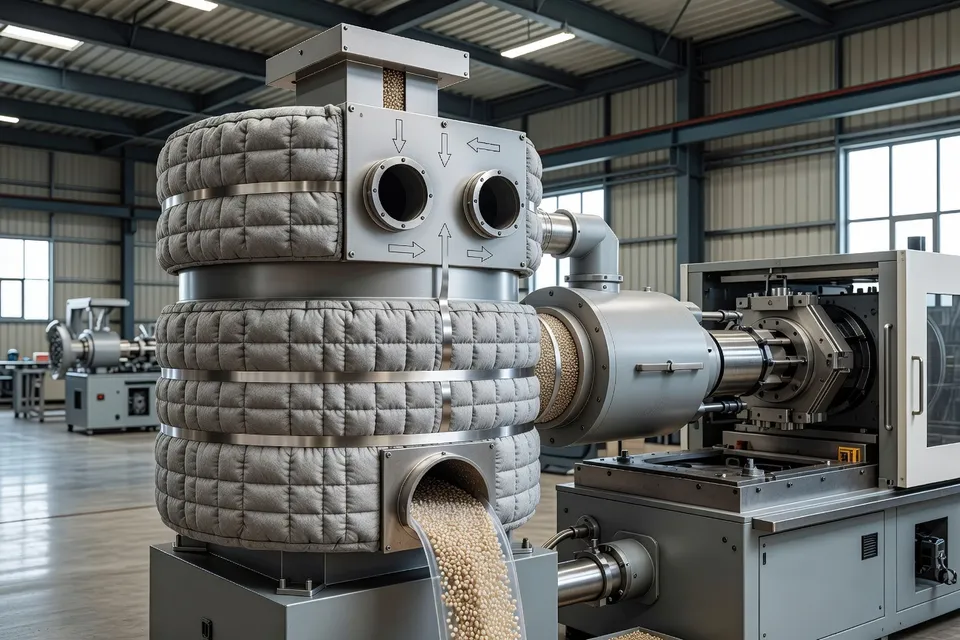
固定干燥计划也有局限。来料树脂可能具有不同的水分水平,储存条件会随季节和湿度变化。如果脆性或喷射痕间歇出现,检查应包括未开封容器、开封后时间、输送设备和实际物料状况。对每批物料应用同一标准时间和温度,并不能证明每批物料都达到相同水分状态。
将湿树脂与模具侧水分分开
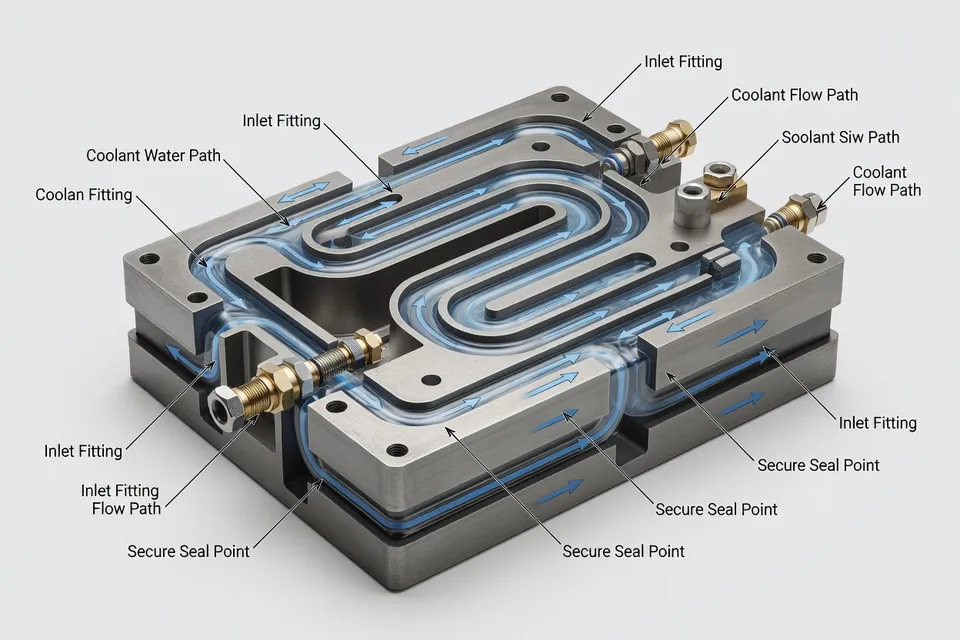
喷射痕并非仅是树脂干燥机问题。Plastic Today列出热量、水分和剪切为三大主要原因,并将故障排除顺序同时指向模具和物料。应检查模具上的水路接头是否泄漏,包括安装在型腔上方的接头。移动滑块和推板应在运行中检查,因为泄漏可能仅在部件活动位置出现。
冷模具可能引入第二条水分路径。当在潮湿条件下使用50至65°F的冷水机温度时,指导指出模具结露是一项风险。如果存在冷凝,必须先修正水路和周期条件,再将问题归咎于粒料。这是一个拒绝条件:在模具明显结露或接头泄漏时,不要将事件归类为树脂喷射痕。
清料提供快速现场筛查。Plastic Today的指导要求清料熔池干净,无泡沫或气泡。该观察不能替代湿度分析,但泡沫或气泡会告诉设定者停止将表面条纹视为仅外观问题。清料外观干净并不能证明树脂符合加工商的湿度极限;它仅消除一个警告信号。
保护启动和停机检查
干燥后的物料处理可能破坏干燥机的工作。故障排除指导指出,物料静置一小时或更长时间会吸收水分,并建议在启动时排出15至20磅物料通过管路。它还提供实用手感检查:170°F及以上的物料应热到难以握持。该温度是所述注塑故障排除方法的引用操作检查,而非每种树脂的通用干燥规范。
长时间空闲会产生另一种失效模式。当压机停机四小时或更长时间时,指导建议将热量保持在100°F,以维持物料干燥状态而不过度烘烤。设定者不应在未检查树脂供应商要求的情况下将该指令应用于不同聚合物或工艺。物料在料斗中长时间静止时,过度干燥可能成为问题。
干燥剂状况也应列入同一检查清单。即使操作员遵循标称计划,干燥机性能仍可能下降,指导建议每年更换干燥剂床。这是来自故障排除来源的维护建议,而非测量的缺陷减少或可转移的生产节省。实际问题是干燥机是否正在去除当前加工树脂中的水分。
| 检查点 | 引用指导检查内容 | 停止条件 |
|---|---|---|
| 启动物料 | 通过管路排出15–20 lb | 如果清料起泡或有气泡,不要放行部件 |
| 物料温度 | 所述手感检查至少170°F | 存疑时用湿度分析仪确认 |
| 压机停机 | 停机4小时或以上后将热量保持在100°F | 应用前验证聚合物自身极限 |
| 模具冷却 | 50–65°F冷水机范围在潮湿条件下可能促进结露 | 在将责任归于树脂前先修正冷凝 |
上述数字属于注塑故障排除指导,是操作检查而非生产基准。未解决的变量是树脂特定湿度极限,必须来自实际装入的聚合物和牌号的材料数据。
使下一枪成为受控检查
对喷射痕最有用的响应是简短、记录在案的顺序:识别树脂和批次、记录容器暴露时间、验证干燥说明、检查供气和回气软管、检查料斗是否有受限流动、检查模具接头和冷凝情况,并检查清料。如果缺陷仍然存在,则测量湿度,而不是通过试错提高料筒温度或改变充填条件。
同一顺序有助于处理脆性和尺寸漂移,但解释会改变。水分可能影响熔体粘度和保压行为,而水解降解可能永久损害聚合物性能。加工后外观合格的部件并不能证明物料保留了所需性能。
此方法也有明确边界。引用材料针对热塑性注塑成型和水分相关缺陷;它并未为橡胶制造、挤出、回收料或每种非吸湿性聚合物建立通用规则。回收树脂需要额外注意储存历史和混合物料变化,但加工商仍需在放行批次前获得与实际牌号和应用相关的测量极限。
下一班次,在改变成型配方前先进行湿度读数,然后针对缺陷枪记录料斗状况、清料外观、模具温度以及干燥机供气和回气温度。如果这些检查未识别出湿料路径,则暂不做出树脂诊断,并将调查转向热量、剪切、模具、冷却或污染。
编辑洞察
- 干燥机入口露点低,就能放行一批料用于成型吗?
- 不行。要查看进料口附近的树脂水分读数,然后与材料供应商的限值对比。记录料斗供气和回气状况、气流路径、停留时间,以及任何受限的锥体或软管。入口露点低只说明空气状态,并不代表每颗颗粒的水分情况;仅凭显示屏就放行零件,容易漏掉上料斗过冷或回气路径堵塞的问题。
- 出现喷射痕时,在调整料筒温度或注射速度前该检查什么?
- 确认所用树脂和批次,检查容器暴露情况,并在调整配方前测量水分。检查干燥回路、料斗流动、吹扫、模具配件以及模具处的冷凝。提高温度或改变填充条件可能暂时掩盖条纹,但湿树脂仍会在料筒中闪蒸,还会给已受损材料增加剪切或降解。
- 什么时候用吹扫能区分湿树脂还是其他原因导致的表面条纹?
- 在判断缺陷前,先做一次干净的吹扫并检查。泡沫或气泡是停止操作并调查水分的信号,但干净的吹扫只是消除了一个警告,并不能证明颗粒达到了该牌号的水分限值。如果模具在出汗,或者滑块或顶出板移动时配件漏水,应先修复水路,再归咎于树脂。
- 树脂干燥后,开机和关机操作该如何控制?
- 按规定排出启动量物料,检查吹扫,记录材料温度和设备闲置时间。保持传送路径关闭,并根据具体聚合物和牌号核对热保温指令。干燥后的树脂在长时间停留或暴露的输送设备中可能重新吸湿,而让物料长时间高温静置又可能造成过干或停留时间问题。
- 在将脆性或尺寸漂移归因于水分前,需要哪些证据?
- 记录树脂身份、批次、容器开启时间、供应商干燥说明、实测水分、干燥机供气和回气温度、料斗状况、吹扫外观以及与缺陷制品对应的模具温度。然后区分可逆的加工影响和水解损伤:湿树脂会改变粘度和填充,但降解会永久降低聚合物性能。外观合格的零件在水分历史不明时也不能放行批次。
来源与参考
- 1.Novatec. (2026, October 6). Injection molding defects. Novatec Plastic Knowledge Center.
- 2.Garrett MacKenzie. (2025, July 24). The troubleshooter: The role of moisture in injection molding splay defects. PlasticsToday.
- 3.New Equipment Digest. Inline moisture monitoring reduces plastics resin defects. New Equipment Digest.
- 4.MoistTech. Moisture control in plastics processing. MoistTech.
- 5.Meadoworks. Plastic resin dryer guide. Meadoworks.
- 6.Kitech Recycling. Drying and moisture control in plastic recycling. Kitech Recycling.
- 7.Alpha Technologies. Rubber manufacturing troubleshooting. Alpha Technologies.
- 8.Paulson Training Programs. From the plastics point of view: Splay. Paulson Training Programs.
- 9.M. Holland. Solving 10 injection molding defects. M. Holland.
- 10.IMS Company. The most common injection molding defects. IMS Company.