

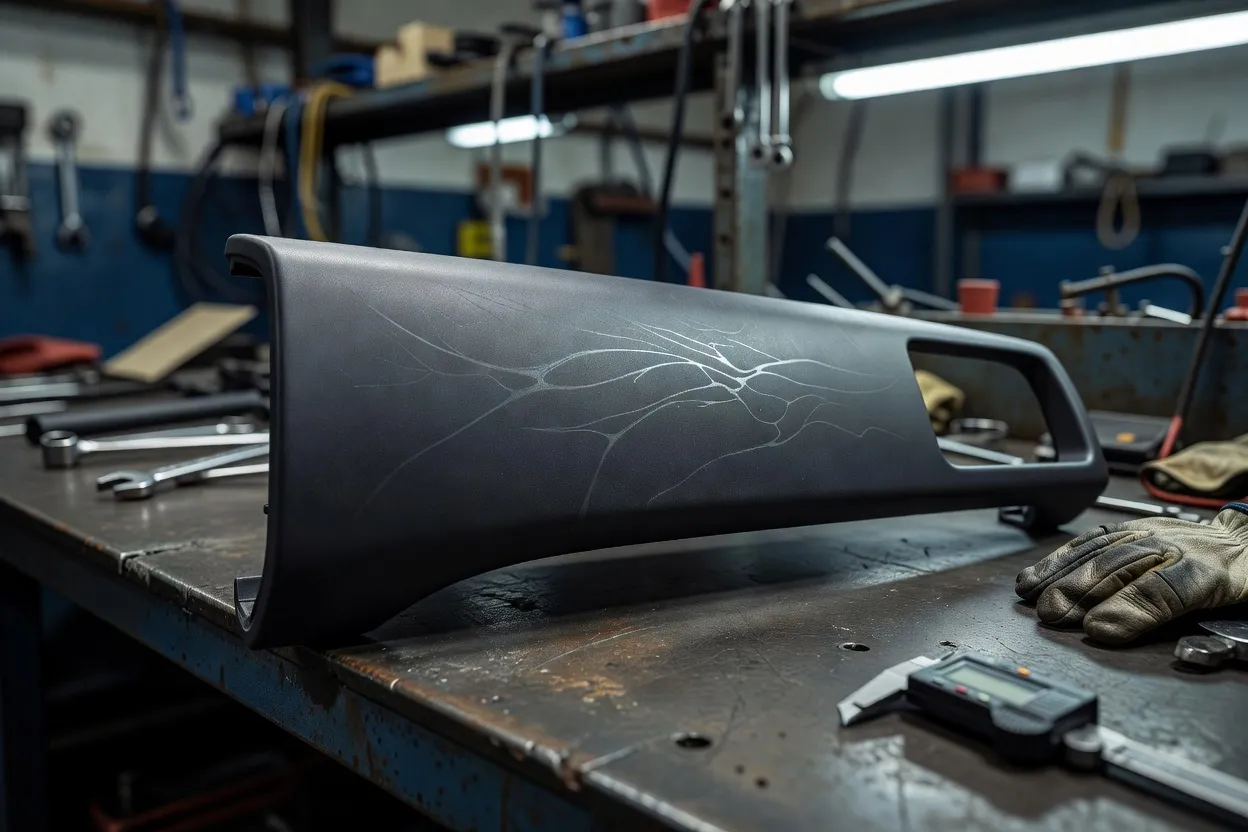
與濕氣有關的噴痕在射出前就已開始:水分留在樹脂中,在料筒內汽化,並在成型表面留下條紋。立即的檢查是材料乾燥狀態,接著檢查料斗、乾燥機回路、模具水路接頭及清料。乾燥機入口露點單獨無法證明樹脂床已乾燥。
NovaTec(NovaTec,一家塑膠設備與製程資訊供應商)指出,濕氣是射出成型中噴痕、脆性、翹曲、尺寸偏移及部分污染的常見來源。其指引將這些缺陷與沉痕、毛邊、短射及燒焦痕分開,後者多與模具、冷卻、充填或製程條件相關。這個區分在現場很重要:改變射出速度或保壓壓力可能掩蓋濕料問題,卻無法移除原因。
先從樹脂著手,而非機器設定
相關材料極限取決於聚合物。尼龍、聚碳酸酯、ABS及PET被視為吸濕性工程樹脂;袋子或散裝容器開封後,它們會從環境空氣中吸收水分。當濕料進入熱料筒時,水分會瞬間變成蒸氣。在吸濕性聚合物中,濕氣也可能促進水解降解,斷裂聚合物鏈並永久降低機械性能。
因此首次檢查應先確認裝入的是哪種樹脂、容器開封多久,以及材料是否遵循樹脂廠商的乾燥指示。Plastic Today的故障排除指引指出,乾燥時間與溫度通常來自材料製造商的資料。它也否認常見捷徑:感覺發熱的粒料不一定乾燥到可加工的程度。當缺陷判斷攸關重要時,濕度分析儀是更可靠的檢查。
這項建議不會自動適用於每種聚合物或製程。它最直接適用於射出成型的濕氣敏感熱塑性塑膠。非吸濕性樹脂、橡膠化合物,或由模具洩漏造成的缺陷需要不同的確認路徑。停止條件很簡單:在測量濕度、材料身分與製程歷史指向相同方向之前,不要將乾燥變更視為根本原因的解決方案。
檢查整個乾燥路徑
乾燥機入口的露點讀數只是空氣狀況。它無法顯示熱量與氣流是否到達料斗中的每顆粒料。料斗幾何、氣流分布、管路受阻及上部冷區可能讓部分樹脂仍保持濕潤,而乾燥機顯示正常。
操作員應比較料斗的供應與回流狀況、檢查軟管熱傳遞,並查看衛星料斗錐體中的受限材料。錐體中滯留的材料可能比主床接收較少的有效乾燥氣流。若回流路徑不溫暖或供應軟管未如預期傳熱,則在重新調整成型製程前需先檢查乾燥機回路。
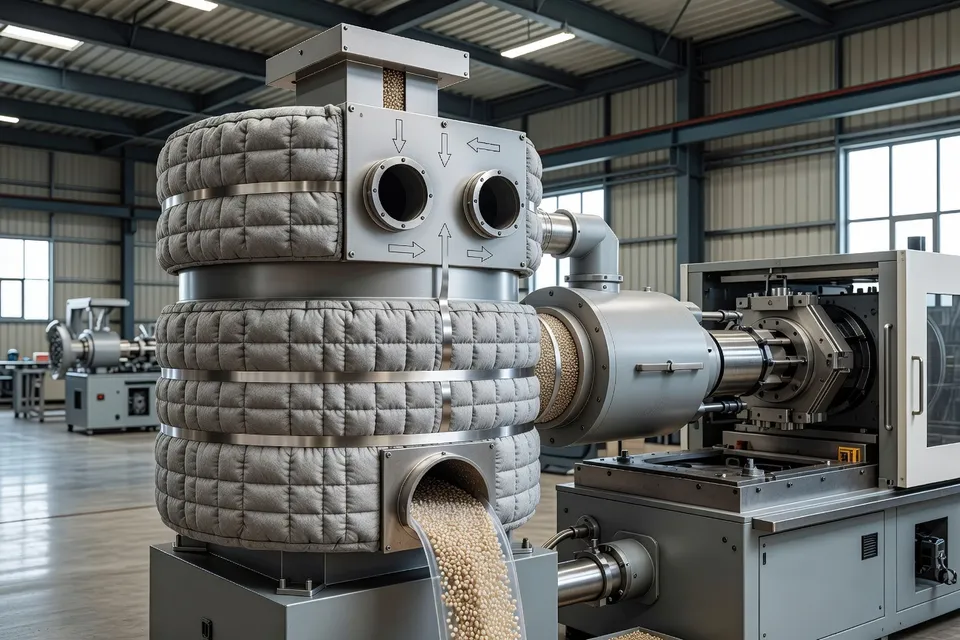
固定的乾燥排程也有極限。進料樹脂可能帶有不同濕度,儲存條件會隨季節與濕度改變。若脆性或噴痕間歇出現,檢查應包括未開封容器、開封後時間、輸送設備及實際材料狀況。對每一批次套用同一標準時間與溫度,並不能證明每一批次都達到相同濕度狀態。
區分濕樹脂與模具側水分
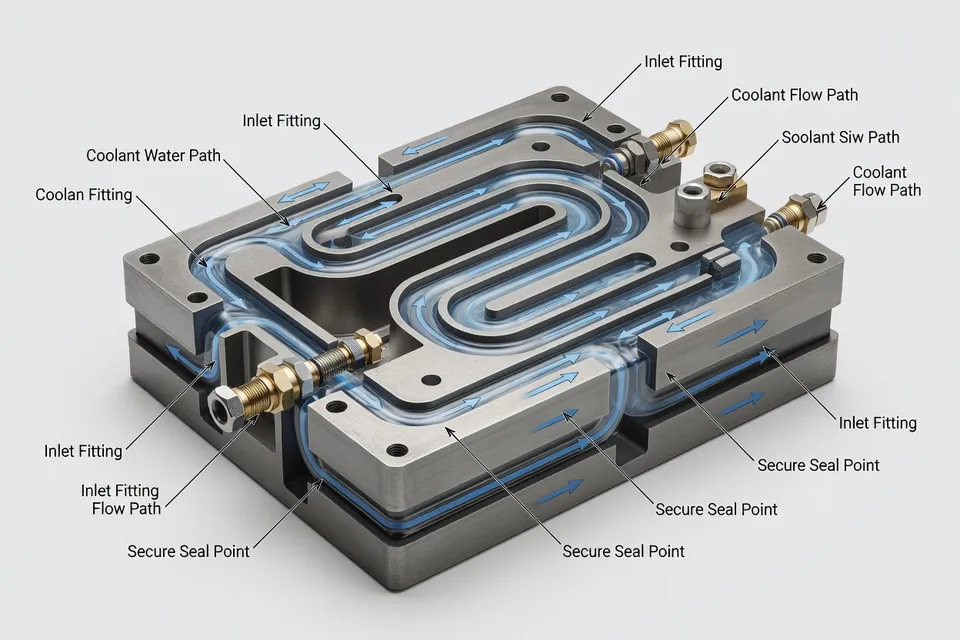
噴痕不只是樹脂乾燥機的問題。Plastic Today列出熱、濕氣與剪切為三大主因,並將故障排除順序導向模具與材料。應檢查模具上的水路接頭是否有洩漏,包括安裝在模穴上方的接頭。移動滑塊與頂出板應在運轉中檢查,因為洩漏可能只在元件處於作用位置時出現。
冷模具可能引入第二條濕氣路徑。來源指引指出,當冷卻機溫度為50至65°F且在潮濕環境中使用時,模具結露是一項風險。若有凝結水存在,必須先修正水路與循環條件,再讓操作員歸咎於粒料。這是拒絕條件:當模具明顯結露或接頭洩漏時,不要將事件分類為樹脂噴痕。
清料提供快速現場篩檢。Plastic Today的指引要求清淨的清料池沒有泡沫或氣泡。這項觀察無法取代濕度分析,但泡沫或氣泡會告訴設定者停止將表面條紋視為純外觀問題。看起來乾淨的清料無法證明樹脂符合加工者的濕度極限;它只是移除一項警告訊號。
保護開機與停機檢查
乾燥後的材料處理可能抵銷乾燥機的工作。故障排除指引指出,材料靜置一小時或更久可能吸收濕氣,並建議在開機時排出15至20磅材料。它也提供實用手感檢查:170°F以上的材料應熱到難以握持。這個溫度是所述射出成型故障排除方法的引用操作檢查,而非每種樹脂的通用乾燥規格。
長時間停機會造成另一種失效模式。當壓機停機四小時或更久,指引建議將熱量維持在100°F,以保持材料乾燥狀態而不過度烘烤。設定者不應將此指示套用於不同聚合物或製程,而未先確認樹脂供應商的要求。當材料在料斗中長時間靜止時,過度乾燥可能成為問題。
乾燥劑狀況也應列入同一檢查清單。即使操作員遵循標準排程,乾燥機性能仍可能衰退,來源指引建議每年更換乾燥劑床。這是來自故障排除來源的保養建議,而非測量的缺陷減少或可轉移的生產節省。實際問題是乾燥機是否正在移除目前加工樹脂中的濕氣。
| 檢查點 | 引用指引檢查項目 | 停止條件 |
|---|---|---|
| 開機材料 | 排出15–20 lb通過管路 | 若清料起泡或有氣泡,則不放行零件 |
| 材料溫度 | 所述手感檢查至少170°F | 存疑時以濕度分析儀確認 |
| 壓機停機 | 停機四小時以上後將熱量維持在100°F | 套用前先確認聚合物本身極限 |
| 模具冷卻 | 冷卻機範圍50–65°F在潮濕條件下可能促進結露 | 先修正凝結,再歸咎於樹脂 |
上述數據屬於射出成型故障排除指引,是操作檢查,而非生產基準。未解決的變數是樹脂特定濕度極限,必須來自實際裝載聚合物與等級的材料資料。
讓下一射成為受控檢查
對噴痕最有用的回應是簡短、文件化的順序:辨識樹脂與批次、記錄容器暴露時間、確認乾燥指示、檢查供應與回流軟管、檢查料斗是否有受限流動、檢查模具接頭與凝結,以及檢查清料。若缺陷持續,則測量濕度,而非憑經驗提高料筒溫度或改變充填條件。
同一順序有助於脆性與尺寸偏移,但解讀會改變。濕氣可能影響熔體黏度與保壓行為,而水解降解可能永久損害聚合物性能。加工後看起來合格的零件並不能證明材料保留了所需性能。
此方法也有明確界限。引用資料針對熱塑性射出成型與濕氣相關缺陷;它並未建立橡膠製造、押出、回收料或每種非吸濕性聚合物的通用規則。回收樹脂需要額外注意儲存歷史與混合材料變化,但加工者仍需在放行批次前,取得與實際等級及應用相關的測量極限。
下一班次中,在改變成型配方前先進行濕度讀數,然後記錄料斗狀況、清料外觀、模具溫度及乾燥機供應與回流溫度,並對照缺陷射出。若這些檢查無法找出濕料路徑,則保留樹脂診斷,並將調查移至熱、剪切、模具、冷卻或污染。
編輯洞察
- 乾燥機入口露點低,就能放行一批料來成型嗎?
- 不能。要看進料喉附近的樹脂水分讀數,並與材料廠商的限制值比較。記錄料斗供應和回流條件、氣流路徑、停留時間,以及任何受限的錐體或軟管。入口露點低只說明空氣狀況,不是每顆粒子的水分狀態;只看顯示器就放行零件,容易忽略上部料斗冷卻或回流路徑阻塞的問題。
- 為了消除銀紋,要先檢查什麼,再調整料筒溫度或射出速度?
- 先確認裝載的樹脂和批次、容器暴露情況,並在調整配方前測量水分。檢查乾燥機迴路、料斗流動、吹淨、模具配件,以及模具凝結。提高溫度或改變填充條件可能暫時掩蓋條紋,但濕樹脂仍會在料筒中閃蒸,還可能對已受損材料增加剪切或降解。
- 什麼時候用吹淨能區分濕樹脂還是其他表面條紋來源?
- 先做乾淨的吹淨並檢查,再判斷缺陷類型。泡沫或氣泡是停止並調查水分的訊號,但乾淨的吹淨只是移除一個警告標誌,並不證明粒子符合等級的水分限制。如果模具在冒汗,或配件只有在滑塊或頂出板移動時才漏水,先修正水路再歸咎樹脂。
- 樹脂乾燥後,開機和停機該如何控制?
- 按規定排出啟動量,檢查吹淨料,記錄材料溫度和壓機閒置時間。保持傳輸路徑關閉,並根據具體聚合物和等級驗證保溫指令。乾燥後的樹脂在長時間停置或暴露的輸送設備中可能重新吸濕,而讓材料過熱靜置太久則會造成過度乾燥或停留時間問題。
- 要將脆裂或尺寸漂移歸因於水分,需要哪些證據?
- 記錄樹脂身份、批次、容器開封時間、供應商乾燥指示、測得水分、乾燥機供應和回流溫度、料斗狀況、吹淨外觀,以及模具溫度與不良射出對照。然後區分可逆加工效應和水解損傷:濕樹脂會改變黏度與填充,但降解會永久降低聚合物性能。外觀可接受的零件,若水分歷史不明,仍無法放行該批料。
來源與參考
- 1.Novatec. (2026, October 6). Injection molding defects. Novatec Plastic Knowledge Center.
- 2.Garrett MacKenzie. (2025, July 24). The troubleshooter: The role of moisture in injection molding splay defects. PlasticsToday.
- 3.New Equipment Digest. Inline moisture monitoring reduces plastics resin defects. New Equipment Digest.
- 4.MoistTech. Moisture control in plastics processing. MoistTech.
- 5.Meadoworks. Plastic resin dryer guide. Meadoworks.
- 6.Kitech Recycling. Drying and moisture control in plastic recycling. Kitech Recycling.
- 7.Alpha Technologies. Rubber manufacturing troubleshooting. Alpha Technologies.
- 8.Paulson Training Programs. From the plastics point of view: Splay. Paulson Training Programs.
- 9.M. Holland. Solving 10 injection molding defects. M. Holland.
- 10.IMS Company. The most common injection molding defects. IMS Company.