

Plastpol 2026 puso en marcha equipos de producción, sistemas de automatización y reciclaje en Kielce, Polonia, mientras el programa previo de Fakuma 2026 enmarcó la inteligencia de procesos en torno al comportamiento medible de las máquinas. Ambas ferias plantean la misma pregunta de seguimiento para los transformadores: qué funciones de procesamiento inteligente generan un resultado verificado de calidad o rendimiento y cuáles siguen siendo demostraciones hasta que un ensayo de producción cierra la brecha.
Plastpol convierte el espacio de exposición en prueba de producción
La 30ª Feria Internacional de Procesamiento de Plásticos y Caucho se celebró del 19 al 22 de mayo de 2026 en Targi Kielce. El organizador informó de 660 expositores de 36 países y 15 000 visitantes de Europa, Asia y África. El programa incluyó cientos de máquinas en funcionamiento, equipos de moldeo por inyección, sistemas de extrusión, robots industriales, líneas automatizadas y tecnologías de reciclaje.
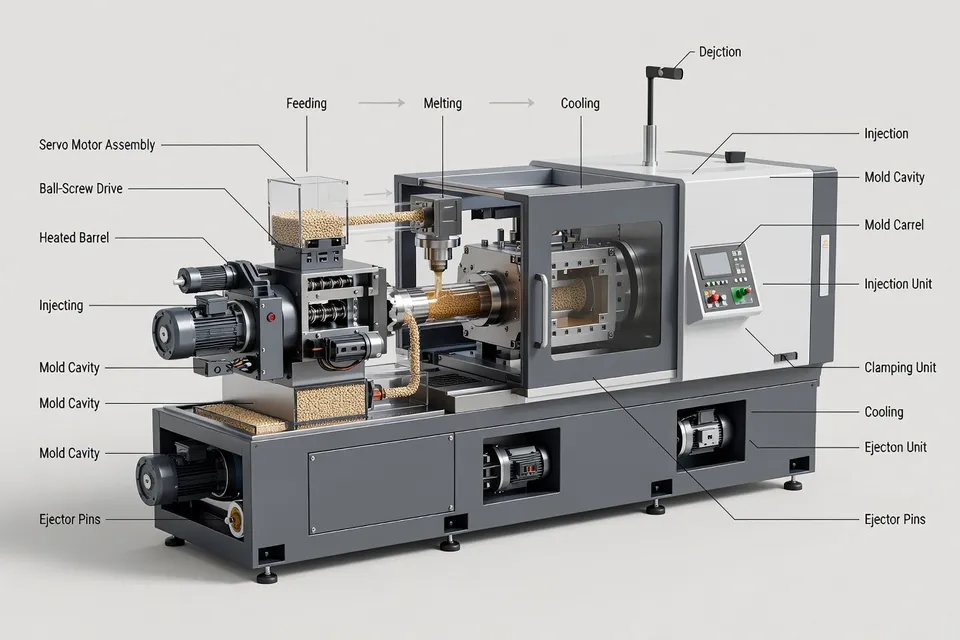
Plastpol ofreció por tanto un amplio escenario de equipos en lugar de una comparación de procesos única. El organizador también comunicó contratos multimillonarios y firmas durante el evento. Esas acciones muestran compromiso comercial, pero el material suministrado no identifica las máquinas individuales, los valores de los contratos, los volúmenes de producción ni los resultados posteriores en planta. Un transformador que considere una compra sigue necesitando la configuración de la máquina, el material, los datos de ciclo y los criterios de aceptación detrás de cada demostración.
El organizador vinculó la demanda de visitantes con una gestión predecible de la producción, menores tasas de defectos y menor consumo de energía y recursos. Adam Marciniak de ENGEL señaló que los clientes buscaban esas capacidades. Esa declaración describe un requisito de compra, no un resultado medido en una línea identificada. La distinción importa cuando se usa una máquina en vivo para respaldar un mensaje más amplio de fábrica inteligente.
La evidencia de Plastpol es más fuerte en escala y actividad del evento. Documenta quién asistió, dónde se celebró la feria y qué clases de equipos operaron. No establece una línea base común entre expositores ni muestra que una instalación de automatización o reciclaje entregara el mismo resultado en una planta de producción. El seguimiento debe empezar por el registro de la máquina, el grado de material y los datos de liberación de calidad para la aplicación mostrada.
Fakuma vincula la inteligencia de máquinas a piezas específicas
Fakuma 2026 está programada del 12 al 16 de octubre en Friedrichshafen, Alemania, con alrededor de 1600 expositores de 40 países en 12 pabellones. El avance del evento sitúa la productividad, la precisión y el procesamiento de materiales reciclados en un mismo plano. Identifica una limitación práctica: la variación en la calidad del material reciclado puede dificultar un procesamiento consistente.
Varias demostraciones previstas vinculan la función de control a un producto nombrado. Sumitomo (SHI) Demag ejecutará producción de cierres para bebidas en una IntElect S 280 totalmente eléctrica con molde de 48 cavidades de HTW Molds. La célula propuesta combina la máquina de inyección, el molde, el control de temperatura, la refrigeración y el suministro de material. La demostración está diseñada para mostrar un sistema de producción integrado; el avance suministrado no ofrece un resultado de aceptación en planta ni una comparación con una célula convencional.
KraussMaffei utilizará una PX 160 totalmente eléctrica con molde Männer de 96 cavidades para fabricar tapones protectores para plumas de insulina. La aplicación coloca un alto volumen de salida junto a los requisitos de precisión de un componente médico. Su sistema AQCplus mide el peso de la pieza después de cada ciclo de inyección y alimenta el resultado al control de la máquina. El avance indica que los cambios en la densidad del material, incluidos los asociados a materiales reciclados, aditivos o cargas, pueden activar un ajuste automático del perfil de presión de mantenimiento.
El mecanismo es más específico que una afirmación general sobre inteligencia artificial: el sistema mide el peso de la pieza, identifica una señal de proceso y ajusta un parámetro definido de la máquina. La evidencia que falta es igualmente específica. Las fuentes no proporcionan la desviación de peso medida, el tiempo de corrección, la tasa de scrap antes y después de la intervención ni la composición del material utilizada en la demostración. Esos son los datos que un transformador de componentes médicos necesitaría antes de tratar la función como un resultado de control de producción.
El avance de Fakuma también menciona la demostración prevista de ENGEL con la E-mac 200, que producirá componentes de PP para autoinyectores médicos en un molde de 32 cavidades. Presenta el utillaje de alta cavidad como palanca de salida y la automatización y la inteligencia de máquina como respuesta de control de calidad. De nuevo, el avance describe la configuración prevista más que un ensayo de planta completado.
ENGEL sitúa la medición en la máquina
El propio anuncio de ENGEL para Fakuma añade una segunda capa a la historia del evento mediante seis Expert Corners y cuatro máquinas en funcionamiento. La compañía indica que los visitantes podrán inspeccionar exposiciones, operar el robot viper 6 y debatir aplicaciones con especialistas. El anuncio también señala que las máquinas en funcionamiento en otras zonas del stand demostrarán las tecnologías en producción diaria.
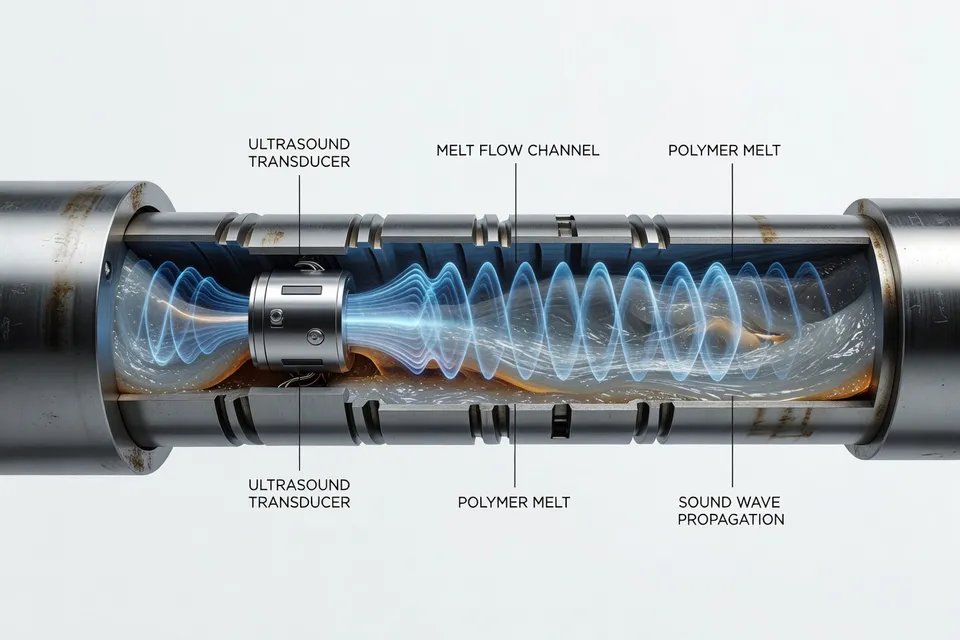
Un sistema nombrado, el sistema de medición de homogeneidad de masa fundida de ENGEL, utiliza ultrasonidos en la zona de la boquilla para detectar partículas sin fundir y evaluar la homogeneidad de la masa fundida en cada ciclo. Los sensores Moldsonics se integran en el sistema de control de ENGEL, poniendo los datos de calidad a disposición mientras el proceso está en marcha. Esto ofrece al transformador una ruta clara de verificación: identificar la condición de la masa fundida, registrar los datos de ciclo y conectar la señal con la pieza terminada.
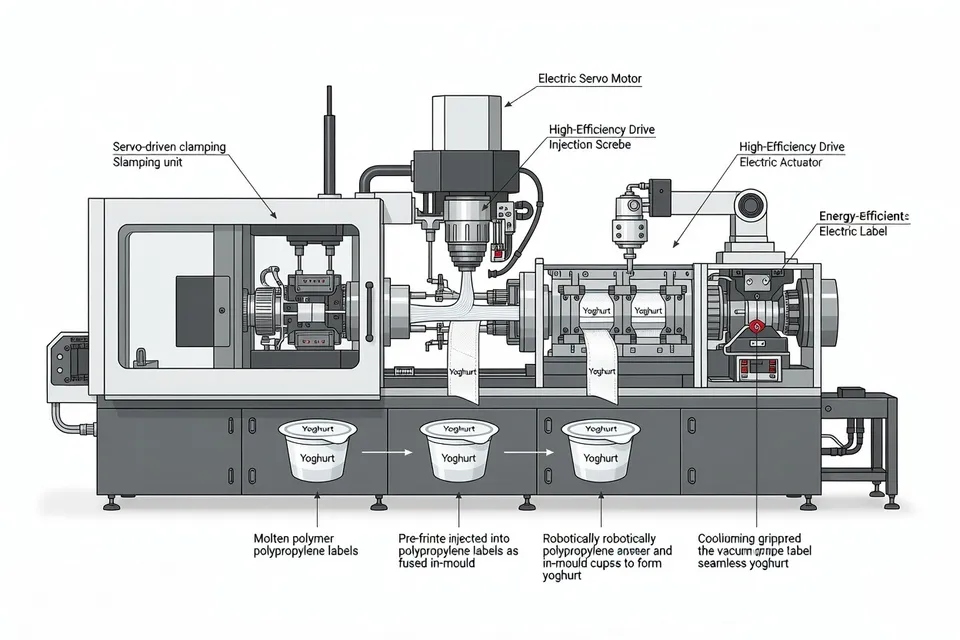
La compañía también prevé ejecutar una e-motion 380 totalmente eléctrica que producirá vasos de yogur con etiquetado en molde. ENGEL afirma que el tiempo de ciclo en seco puede ser tan bajo como 1,2 segundos, junto con alta disponibilidad y bajo consumo energético. Se trata de una afirmación del expositor vinculada a una máquina y aplicación nombradas, no de un resultado medido confirmado de forma independiente en el material suministrado. Un comprador necesitaría la disposición del molde, el material, la definición del ciclo y el cálculo de disponibilidad antes de compararlo con una línea de vasos existente.
Una segunda aplicación en marcha utiliza la WINTEC e-win 1800 eléctrica para fabricar conectores automotrices en un molde de 128 cavidades, con el viper 6 retirando el bebedero. Una tercera emplea la victory electric 1565/220 de ENGEL para producir un sello de inversor de precisión a partir de silicona líquida, descrito como libre de rebabas directamente desde la máquina. Estas demostraciones cubren materiales y productos distintos, por lo que sus resultados no pueden combinarse en un único punto de referencia de rendimiento.
La lección compartida es más estrecha y más útil: el procesamiento inteligente se vuelve comprobable cuando el proveedor identifica el sensor, la variable de control, el producto y la condición de operación. La evidencia sigue siendo específica de la aplicación. Un transformador no puede transferir el método de homogeneidad de masa fundida a la aplicación médica de PP, ni la corrección de peso de pieza a la silicona líquida, a menos que los documentos fuente pertinentes establezcan esa transferencia.
La siguiente comprobación es el registro de producción
El paquete de ferias apoya un cambio del lenguaje general de automatización hacia pasos de proceso en vivo y nombrados. Plastpol demostró la amplitud de la inversión y la actividad comercial; las células previstas de Fakuma vinculan la inteligencia a cavidades, peso de pieza, condición de masa fundida, manipulación por robot y tiempo de ciclo. Ninguna de las fuentes de los eventos, sin embargo, resuelve la cuestión del rendimiento en planta para el lector.
Para los transformadores, el archivo de seguimiento debe separar la producción de stand de un resultado de producción aceptado. Debe registrar la resina o compuesto, el número de cavidades, la definición del ciclo, el scrap o variación de referencia, la acción correctiva y el período durante el cual se midió la disponibilidad o el rendimiento energético. Sin ese registro, las cifras siguen siendo demostraciones o afirmaciones del proveedor más que un punto de referencia compartido.
Fakuma abre en Messe Friedrichshafen el 12 de octubre de 2026, con ENGEL listando sus Expert Corners en el Hall A5. La siguiente comprobación verificable es si las demostraciones en marcha generan datos de aplicación que los visitantes puedan llevar del stand a un lote de ensayo, una liberación de calidad o una decisión de pedido de máquina.
Análisis editorial
- ¿Qué debe registrarse antes de que una demostración en máquina en vivo se convierta en un ensayo de producción válido?
- Solicite el grado de resina o compuesto, el molde y número de cavidades, la definición del ciclo, los ajustes de la máquina, la tasa de scrap o variación inicial, y los criterios de aceptación antes de comparar la demostración con una línea existente. Archive el registro de la máquina junto con el registro de liberación de calidad, no solo la presentación del proveedor. El fallo habitual es considerar un ciclo rápido o una pieza atractiva como prueba del rendimiento en planta cuando ha cambiado el material, la herramienta, la ventana de disponibilidad o el método de inspección.
- ¿Puede el control del peso de la pieza compensar la variación del material reciclado sin más comprobaciones de proceso?
- No. Primero mida el peso de la pieza y defina la desviación permitida, luego verifique que la corrección actúe sobre el perfil de presión de mantenimiento especificado sin crear problemas dimensionales, cosméticos o de equilibrio de cavidades. Los cambios de densidad por material reciclado, aditivos o cargas pueden proporcionar una señal de control útil, pero el tiempo de respuesta y la reducción de scrap deben demostrarse con la formulación real. Otro problema es aceptar peso estable mientras deriva otra propiedad crítica.
- ¿Cómo debe evaluar un procesador una medición de homogeneidad de la masa fundida en la máquina?
- Solicite la señal de ultrasonidos, la definición de una condición inaceptable de la masa fundida y la característica de la pieza terminada que se espera proteger con la señal. Realice la medición en una ventana definida de material y temperatura, luego correlacione la detección de partículas sin fundir con los registros de inspección y liberación de piezas. El beneficio no queda establecido solo porque aparezcan datos en el control de la máquina. Un fallo común es registrar la señal sin asignar a nadie autoridad para parar, segregar o ajustar el proceso.
- ¿Qué debe verificarse antes de usar una afirmación de ciclo en seco corto para justificar una nueva célula de envasado?
- Recalcule la producción a partir del diseño completo del molde, la definición real del ciclo, el material, el movimiento del robot, la inserción de etiquetas, el enfriamiento, la inspección y la disponibilidad prevista. Un ciclo en seco no equivale a un ciclo de producción sostenido, y la cifra de energía del proveedor no puede compararse con una línea actual hasta que el límite de medición sea idéntico. La demostración puede mostrar que la máquina y la automatización funcionan juntas; no establece por sí sola la producción vendible o el coste unitario.
- ¿Quién es responsable de los ajustes cuando la inteligencia de la máquina cambia automáticamente un parámetro de producción?
- Nombre al responsable del proceso y la ruta de aprobación antes de habilitar la corrección automática, y bloquee el rango de ajuste permitido en la receta o en el registro de control de cambios. El responsable debe revisar la validación del sensor, la respuesta a alarmas, el manejo de piezas rechazadas y la evidencia necesaria para volver a un ajuste conocido. Sin esa gobernanza, un ajuste automático puede reducir una señal mientras saca el proceso fuera de la ventana aprobada, especialmente cuando se confunde la variación del material con un problema de máquina corregible.
Fuentes y referencias
- 1.Portal Plastech.pl. (2026, May 26). Plastpol 2026 strengthens its position as a key industry fair. Portal Plastech.pl.
- 2.Targi Kielce. (2026, October 8). PLASTPOL 2026: The plastics industry once again convened in the heart of Europe. Targi Kielce.
- 3.Duncan MacRae. (2026, October 5). Fakuma 2026: Productivity, precision and smarter plastics processing. ECO Plastics in Packaging.
- 4.ENGEL. Fakuma 2026: Technology gets practical in the ENGEL expert corners. ENGEL.
- 5.ARBURG. Fakuma 2026: NextGen medical solution. ARBURG.
- 6.Portal Plastech.pl. Plast 2026. Portal Plastech.pl.
- 7.CENS. Plast 2026. CENS.
- 8.CHINAPLAS. CHINAPLAS 2026 Innovation of the Year: A demonstration of strength in driving industry transformation. CHINAPLAS.
- 9.Plastics Machinery & Manufacturing. All-electric, AI and PCR-ready: What's new in blow molding. Plastics Machinery & Manufacturing.
- 10.Portal Plastech.pl. Machines. Portal Plastech.pl.